El proceso de producción de combustible sostenible para la aviación no se reduce a un único esquema de proceso fijo. Los productores pueden convertir lípidos, biomasa sólida, alcoholes o hidrógeno renovable y CO₂ capturado en hidrocarburos aptos para aviones mediante diferentes familias de tecnologías. Cada vía tiene su propio proceso de preparación de la materia prima, secuencia de reacciones, requisitos de mejora, demanda de servicios públicos, vía de certificación y riesgo de ampliación de la escala.
¿Cómo se produce, en la práctica, el combustible sostenible para la aviación? Cada proyecto debe llevar a cabo cuatro tareas básicas: preparar una materia prima trazable, convertir su carbono en hidrocarburos, ajustar la estructura molecular y el intervalo de ebullición para que cumpla con las propiedades del combustible para turbinas, y homologar el componente de mezcla resultante según la especificación de combustible aplicable. Las tecnologías HEFA, la gasificación con síntesis de Fischer-Tropsch, «alcohol-to-jet» y «power-to-liquid» alcanzan ese objetivo mediante equipos y modelos económicos muy diferentes.
Resumen del proceso de producción
El proceso completo comienza antes del reactor y finaliza tras los ensayos de laboratorio. La secuencia que se describe a continuación es lo suficientemente amplia como para aplicarse a los principales métodos de producción de combustibles sostenibles para la aviación, aunque el equipamiento y los contaminantes varían según la vía de producción.
Calificación de la materia prima — verificar el origen, la composición, la variabilidad, la trazabilidad y la metodología del ciclo de vida exigida por el mercado de destino.
Preparación del pienso — eliminar el agua, los sólidos, las sales, los metales, el azufre, los compuestos de nitrógeno, los alquitranes u otros agentes que puedan envenenar los catalizadores, específicos de cada ruta.
Conversión primaria — desoxigenar aceites, gasificar sólidos, deshidratar alcoholes o combinar hidrógeno renovable con carbono capturado.
Construcción y mejora de la cadena de carbono — sintetizar, craquear, hidrogenar e isomerizar moléculas hasta alcanzar el intervalo de ebullición del combustible para aviones.
Separación y fraccionamiento — separar los gases y el agua, recuperar el hidrógeno cuando sea posible y separar las fracciones de nafta, queroseno y gasóleo.
Pruebas, mezcla y lanzamiento — Confirmar las propiedades específicas de la ruta, realizar la mezcla dentro de los límites permitidos y comprobar que el combustible final cumple con las especificaciones aeronáuticas exigidas.
La idoneidad de la materia prima y la homologación técnica son procesos independientes. La homologación de la ASTM confirma que una ruta de conversión definida puede producir un componente sintético seguro para mezclas. Los marcos de sostenibilidad examinan por separado el origen de la materia prima, la trazabilidad, las emisiones de gases de efecto invernadero a lo largo del ciclo de vida, los efectos sobre el uso del suelo y otros criterios medioambientales.
Comparación de métodos de producción de combustibles sostenibles para la aviación
La OACI recoge actualmente 11 procesos de conversión homologados, entre los que se incluyen varias variantes de FT, HEFA, ATJ, SIP, hidrotermólisis catalítica y coprocesamiento en refinerías. El sector suele agruparlos en cuatro grandes familias tecnológicas, ya que son estas las que presentan las mayores diferencias en cuanto al diseño de las plantas y los requisitos de recursos (OACI, 2026).
Principales familias de rutas y su lógica de procesamiento
| Familia de rutas | Materia prima habitual | Cadena de procesos principal | Puesto comercial | Restricción principal |
|---|---|---|---|---|
| HEFA | Aceite de cocina usado, grasas animales, aceites vegetales aptos y aceites residuales | Pretratamiento → hidrodesoxigenación → hidrocraqueo/isomerización → fraccionamiento | Los más maduros desde el punto de vista comercial | Suministro de lípidos aptos, hidrógeno y variabilidad de la materia prima |
| Gasificación + FT | Residuos agrícolas y forestales, residuos municipales seleccionados y otras materias primas carbonosas | Preparación → gasificación → purificación del gas de síntesis → síntesis FT → mejora del producto | Certificado; implantación comercial limitada para residuos y biomasa | Coste de inversión, logística de alimentación, depuración de gas y disponibilidad |
| ATJ | Etanol, isobutanol y otros alcoholes incluidos en la vía aplicable | Purificación → deshidratación → oligomerización → hidrogenación → fraccionamiento | Ampliación temprana a escala comercial | Coste del alcohol e intensidad de carbono, hidrógeno y rendimiento de conversión |
| PtL / e-SAF | Electricidad renovable, agua y CO₂ capturado | Electrólisis → Conversión en CO₂ → gas de síntesis o metanol → síntesis y mejora | Demostración y desarrollo inicial del proyecto | Coste de la energía limpia, utilización, eficiencia, origen del CO₂ y vía de certificación |
HEFA: Transformación de grasas y aceites
Las materias primas HEFA se someten primero a procesos de filtración, desgomado, secado y eliminación de contaminantes, según las características del aceite de entrada. Los lípidos limpios reaccionan con el hidrógeno para eliminar el oxígeno, principalmente en forma de agua y, dependiendo del catalizador y las condiciones, en forma de monóxido de carbono o dióxido de carbono. Esto da lugar a moléculas parafínicas largas. A continuación, el hidrocraqueo y la hidroisomerización ajustan la longitud de la cadena y la ramificación para que el producto cumpla los requisitos de intervalo de ebullición y de baja temperatura propios del combustible para aviones. El fraccionamiento separa el combustible para aviones del diésel renovable, la nafta y los productos más ligeros.
La disyuntiva principal es el rendimiento del chorro frente a la intensidad del craqueo. Un craqueo más intenso puede mejorar las propiedades de flujo en frío de la fracción del chorro, pero también puede generar productos ligeros adicionales. Por lo tanto, es necesario optimizar conjuntamente la calidad de la materia prima, el consumo de hidrógeno, la gama de productos y la vida útil del catalizador. Este artículo se limita a comparar HEFA; el pretratamiento detallado de los lípidos, el circuito de hidrógeno y la secuencia del catalizador se tratan en otro artículo de JALON Guía del proceso HEFA.
Gasificación y proceso Fischer-Tropsch: regeneración del carbono a partir del gas de síntesis
Los procesos de gasificación parten de sólidos, en lugar de líquidos. La biomasa o los residuos deben clasificarse, calibrarse, secarse y, en ocasiones, densificarse antes de introducirse en el gasificador. El calor, el oxígeno y el vapor convierten el material en gas de síntesis, que contiene hidrógeno, monóxido de carbono, dióxido de carbono, metano, partículas, alquitranes, compuestos de azufre, especies de nitrógeno y trazas de contaminantes. La cadena de purificación es esencial, ya que los catalizadores de FT requieren una calidad del gas de síntesis estrictamente controlada.
Tras la depuración, se ajusta la relación entre hidrógeno y monóxido de carbono para la síntesis. Los catalizadores Fischer-Tropsch forman largas cadenas de hidrocarburos a partir del gas de síntesis; posteriormente, el hidrocraqueo y la isomerización convierten las ceras y los productos más pesados en moléculas aptas para el combustible de aviación. Esta ruta puede aprovechar residuos abundantes que no son aptos para el proceso HEFA, pero el proyecto debe gestionar una alimentación heterogénea, la logística de los sólidos, la demanda de oxígeno, la fiabilidad del gasificador, la purificación del gas de síntesis y una sección de mejora que requiere una gran inversión de capital. Por lo tanto, «cualquier biomasa» no es una especificación adecuada para la alimentación.
Alcohol-to-Jet: síntesis de cadenas más largas a partir de alcoholes
El proceso ATJ parte de un alcohol purificado cuyo origen puede ser biológico, derivado de residuos o sintético. La deshidratación convierte el alcohol en su alqueno correspondiente: el etanol se convierte en etileno, mientras que el isobutanol se convierte en isobuteno. La oligomerización une esas moléculas pequeñas en cadenas más largas, la hidrogenación satura los productos y el fraccionamiento aísla el rango de jet deseado. Dependiendo de la ruta y la distribución del producto, puede ser necesario realizar una isomerización adicional o un proceso de acabado.
Esta vía puede aprovechar la infraestructura logística y de producción de alcohol ya existente, pero la intensidad de carbono del alcohol es tan importante como la propia planta de refinado. La energía necesaria para la fermentación, los insumos agrícolas, las hipótesis sobre el uso del suelo, la electricidad, el hidrógeno, la captura de carbono y el transporte pueden influir en el resultado del ciclo de vida. Por lo tanto, la evaluación del proyecto debería integrar la planta de alcohol y la planta de ATJ en un único modelo de masa, energía y emisiones, en lugar de tratar el etanol adquirido como una materia prima uniforme.
«Power-to-Liquid»: la combinación de hidrógeno renovable y carbono capturado
PtL utiliza electricidad renovable para producir hidrógeno mediante la electrólisis del agua. El CO₂ capturado se purifica y se comprime, y a continuación se combina con el hidrógeno mediante un proceso de conversión, como la reacción inversa de desplazamiento de gas de agua, para producir gas de síntesis, o mediante la síntesis de metanol. A continuación, el producto intermedio puede transformarse mediante la tecnología FT, procesos químicos derivados del metanol u otra vía homologada, y mejorarse hasta convertirlo en combustible apto para aviones.
El PtL no constituye en sí mismo un único anexo de la norma ASTM y no se le debe asignar un límite de mezcla universal. La certificación se rige por la ruta de conversión posterior utilizada para fabricar el componente sintético de la mezcla. El rendimiento climático también está supeditado a varios factores: la intensidad de carbono de la electricidad, la utilización del electrolizador, la compresión del hidrógeno, la fuente de CO₂, la eficiencia de conversión y la integración térmica son aspectos que influyen. La electricidad barata por sí sola no garantiza una planta de e-SAF competitiva o con bajas emisiones de carbono.
Bloques de proceso comunes en las distintas rutas
La preparación del pienso protege la sección de conversión
Cada vía de producción presenta un perfil de impurezas diferente. Los lípidos pueden contener agua, fósforo, sales, metales, ácidos grasos libres y productos de oxidación. El gas de síntesis derivado de la biomasa puede contener partículas, alquitranes, azufre, amoníaco, cloruros, álcalis y exceso de dióxido de carbono. Las materias primas alcohólicas pueden contener agua y subproductos de la fermentación. El CO₂ capturado y el hidrógeno electrolítico requieren un control de la pureza y la humedad adecuado al proceso de síntesis.
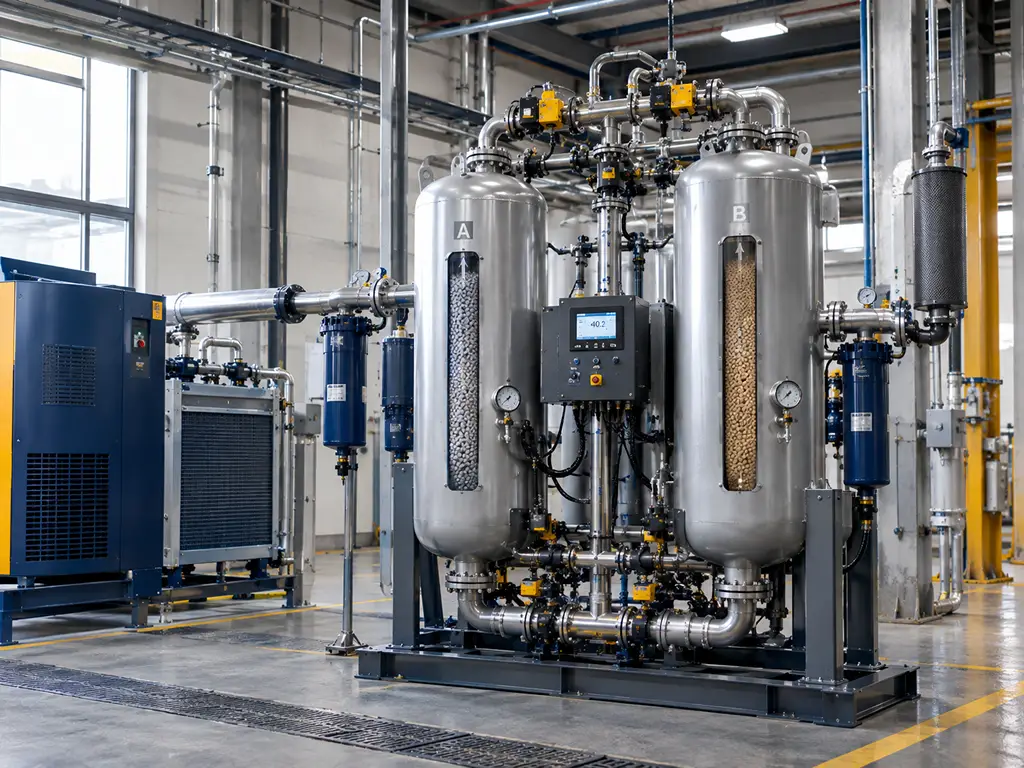
A estos flujos no se les debe asignar una configuración universal de adsorbente o de lecho protector. El diseño correcto debe basarse en la composición medida, la presión, la temperatura, el caudal, la carga de contaminantes, las especificaciones de salida requeridas y la estrategia de regeneración. Considerar un tipo de adsorbente como estándar simplemente porque aparecía en otro esquema de proceso SAF puede trasladar el riesgo de contaminación a una sección de catalizador mucho más costosa.
La mejora mejora las propiedades del combustible para aviones
La conversión primaria rara vez produce directamente un componente final de la mezcla de gasóleo. Los productos HEFA y FT suelen contener parafinas puras o ceras pesadas que requieren procesos controlados de craqueo e isomerización. El ATJ debe formar cadenas más largas a partir de alquenos pequeños y, a continuación, hidrogenarlos. El PtL hereda los requisitos de mejora de la ruta de transformación posterior seleccionada.
El comportamiento ante el flujo en frío es una de las razones por las que esta etapa es importante. El Jet A y el Jet A-1 tienen requisitos diferentes en cuanto al punto de congelación máximo, normalmente −40 °C y −47 °C, respectivamente. El aumento de la ramificación molecular suele mejorar el comportamiento a bajas temperaturas, pero un hidrocraqueo excesivo reduce el rendimiento del combustible de aviación al desviar material hacia la nafta y los gases ligeros. Por lo tanto, la selectividad del catalizador, la temperatura, la presión de hidrógeno, la velocidad espacial y la pureza de la alimentación deben evaluarse como un sistema en su conjunto, en lugar de optimizarse una por una.
El fraccionamiento determina la gama de productos comercializables
Una planta de SAF suele producir más de una fracción de hidrocarburos. La destilación y la separación de gases permiten separar los gases ligeros, la nafta, el material del rango de queroseno, el material del rango de gasóleo, los productos intermedios no convertidos, el agua y las corrientes de reciclaje. El modelo económico debe utilizar rendimientos realistas para todos los coproductos, en lugar de suponer que cada tonelada de materia prima se convierte en combustible de aviación. Una planta de combustibles renovables también puede modificar la intensidad de funcionamiento para favorecer la producción de gasóleo o de queroseno a medida que varían los precios relativos y los valores políticos.
Cómo elegir una tecnología de combustible sostenible para la aviación
La ruta debe seleccionarse en función de la ventaja más destacada en cuanto a recursos del emplazamiento y de su limitación más importante. El precio de la materia prima por sí solo no es suficiente, ya que el radio de transporte, la variabilidad, el almacenamiento, el pretratamiento, los servicios públicos, la financiación, la certificación y la flexibilidad del producto pueden contrarrestar una ventaja aparente en cuanto a costes.
| Factor de selección | Preguntas que hay que responder | ¿Por qué cambia la decisión sobre la ruta? |
|---|---|---|
| Materias primas y logística | ¿Cuál es el volumen anual del que se tiene constancia? ¿En qué medida varía su composición? ¿Qué condiciones de transporte y almacenamiento se requieren? | Determina la carga de pretratamiento, la capacidad de la planta, su grado de utilización y los resultados a lo largo de su ciclo de vida |
| Servicios públicos | ¿Se dispone de hidrógeno, electricidad con bajas emisiones de carbono, oxígeno, vapor, agua y CO₂ con la calidad necesaria? | Puede controlar tanto los costes operativos como las emisiones |
| Activos existentes | ¿Se pueden reutilizar las infraestructuras de refinería, alcohol, gasificación, hidrógeno, almacenamiento o mezcla? | Influye en el coste de capital, el calendario, el riesgo de integración y la flexibilidad del producto |
| Madurez tecnológica | ¿Está respaldada la escala propuesta por referencias operativas, garantías y datos del licenciante? | Controla los riesgos de puesta en marcha, las condiciones de financiación y las hipótesis de aumento gradual de la producción |
| Emisiones de carbono a lo largo del ciclo de vida | ¿Qué metodología y qué sistema de certificación se aplican? ¿Qué supuestos se tienen en cuenta en relación con el uso del suelo, la energía, el hidrógeno y los coproductos? | Determina si el producto cumple con los requisitos reglamentarios o voluntarios previstos. |
| Producto y certificación | ¿Qué anexo de la norma ASTM es aplicable? ¿Qué límite de mezcla, contenido de compuestos aromáticos, gama de productos y mercado objetivo se exigen? | Establece el programa de pruebas y el modelo de ingresos |
Una región rica en lípidos y con acceso a hidrógeno de refinería puede favorecer la tecnología HEFA. Una ubicación que controle flujos de residuos grandes y constantes puede justificar la gasificación-FT. Un suministro consolidado de alcohol con bajas emisiones de carbono puede respaldar la tecnología ATJ. La tecnología PtL resulta más viable cuando abunda la energía renovable, los electrolizadores pueden funcionar a un alto grado de utilización y se cuenta con una fuente adecuada de CO₂. Estas son condiciones iniciales, no respuestas automáticas; una selección viable sigue requiriendo balances de masa y energía específicos para cada emplazamiento.
Certificación, mezcla y acreditación en materia de sostenibilidad
La norma ASTM D7566 incluye anexos sobre los componentes sintéticos aprobados para la mezcla de combustible de aviación. Cada anexo define las condiciones de proceso admisibles, los requisitos de composición y la proporción máxima de mezcla. Las rutas HEFA-SPK, FT-SPK y ATJ-SPK, ampliamente utilizadas, permiten mezclas de hasta 50%, mientras que las rutas SIP y HC-HEFA-SPK están limitadas a 10%. La OACI también recoge rutas de coprocesamiento D1655 con diferentes límites, entre los que se incluyen 5% para determinadas grasas, aceites y hidrocarburos FT, y 10% para una ruta de coprocesamiento HEFA definida (OACI, 2026).
Una vez que el componente sintético aprobado se ha mezclado y el lote final cumple con las especificaciones aplicables, puede volver a identificarse como combustible para aviones convencional que cumple con las especificaciones. Los vuelos de demostración en los que se utiliza el combustible sostenible para aviones (SAF) 100% no eliminan los límites actuales de mezcla comercial específicos de cada ruta. Un uso más amplio sin mezclar requiere una calificación adicional de las propiedades del combustible, la compatibilidad de los materiales, el funcionamiento de la cámara de combustión, las emisiones y el rendimiento en la manipulación.
El mero cumplimiento técnico no basta para justificar una declaración de sostenibilidad. El CORSIA y los sistemas regionales imponen normas específicas en materia de emisiones a lo largo del ciclo de vida, materias primas admisibles, trazabilidad, certificación y verificación. Un proyecto debe identificar su mercado objetivo y su sistema de contabilización antes de cerrar los contratos de suministro de materias primas o definir el diseño del proceso.
Dónde suelen fallar los proyectos de producción
La capacidad anunciada se considera producción.
La capacidad nominal no tiene en cuenta los retrasos en la puesta en marcha, la baja utilización, la escasez de materia prima ni el hecho de que una refinería opte por el diésel renovable en lugar del combustible de aviación sostenible (SAF).
Las especificaciones de la materia prima son demasiado generales.
No basta con «aceite usado», «biomasa» o «CO₂ capturado». La variabilidad y los contaminantes determinan el pretratamiento, la exposición al catalizador, el rendimiento y el tiempo de inactividad.
El rendimiento del laboratorio se convierte en el modelo financiero.
Los balances comerciales deben incluir la separación de productos, el reciclaje, el envejecimiento de los catalizadores, las pérdidas durante la puesta en marcha, el tiempo de inactividad, los coproductos y el material fuera de especificaciones.
La certificación se deja para el final.
Durante la definición del proyecto deben determinarse la materia prima exacta, la ruta de proceso, el anexo, el límite de mezcla, el programa de ensayos y el sistema de certificación previsto.
Los adsorbentes y los catalizadores se seleccionan a partir de fichas técnicas genéricas.
La capacidad estática o la superficie no determinan el rendimiento operativo en las condiciones reales de presión, temperatura, contaminantes y ciclo de regeneración del proyecto.
Especificación de los materiales de purificación y de los catalizadores
La selección de materiales comienza con las especificaciones del flujo. Para una aplicación de secado o purificación, la solicitud de presupuesto debe indicar la composición, la fase, la presión, la temperatura, la carga de contaminantes normal y máxima, el nivel de salida requerido, el rango de caudal, la duración del ciclo, el método de regeneración, las restricciones en cuanto al tamaño de las partículas, la caída de presión admisible y los requisitos de resistencia mecánica. En el caso de los materiales catalíticos que contienen zeolita, el tipo de estructura, la relación entre sílice y alúmina, el tamaño de los cristales, la acidez, el sistema aglutinante, los metales y el procedimiento de activación pueden afectar al rendimiento.
JALON puede facilitar la selección inicial de Materiales de zeolita y productos de tamiz molecular para aplicaciones relacionadas con el combustible de aviación sostenible (SAF). Facilite las condiciones reales de la corriente, las propiedades deseadas del producto y los requisitos del licenciante para que el equipo técnico pueda identificar los grados candidatos, proporcionar la documentación disponible sobre la caracterización y los lotes, y definir un plan adecuado de validación de muestras. La aprobación final del material debe seguir estando vinculada a los ensayos específicos de la aplicación y a la base de diseño del licenciante del proceso o del contratista EPC.
Revise los requisitos de materiales para su vía de producción de SAF
Envíe la composición de la materia prima, las condiciones del proceso, los contaminantes, las especificaciones de salida deseadas y los requisitos de regeneración para una revisión técnica inicial.
Comenta las condiciones de tu procesoReferencias
- Organización de Aviación Civil Internacional. Procesos de conversión de los combustibles sostenibles para la aviación (SAF). Consultado en 2026.
- Departamento de Energía de EE. UU. Vías hacia el despegue comercial: combustible de aviación sostenible. 2024.
- Departamento de Energía de EE. UU. Combustible de aviación sostenible: revisión de las vías técnicas. 2020.
- Departamento de Energía de EE. UU., Centro de Datos sobre Combustibles Alternativos. Combustible sostenible para la aviación. Consultado en 2026.
- Asociación Internacional de Transporte Aéreo. Combustible sostenible para la aviación. 2026.
- Laboratorio Nacional de Energía Renovable. Informe sobre el estado del sector del combustible de aviación sostenible. 2024.
- ASTM International. ASTM D7566: Especificación estándar para combustible de turbina de aviación que contiene hidrocarburos sintetizados.

 EN
 DE
 ES
 JA
 RU
 PT
 FR
 AR
 KO
 TH
 ID