Fehlerbehebung bei Adsorptionstrocknern: Vier häufige Fehlerarten und die entsprechenden Maßnahmen
Aus Leitungen tritt Wasser aus, in die es niemals gelangen dürfte. Der Taupunktwert schwankt, der Nachfilter füllt sich mit rötlichem Pulver, oder der Trockner, der früher -40 °F hielt, hat nun Mühe, überhaupt noch einen Wert zu halten. Die Fehlerbehebung bei Adsorptionstrocknern beginnt mit einer Grundregel: Ein Adsorptionstrockner kann aus verschiedenen Gründen an Leistung verlieren, und ein nicht eingehaltener Taupunkt bedeutet nicht automatisch, dass das Adsorptionsbett ausgetauscht werden muss. Dieser Leitfaden führt Sie durch den gesamten Prozess: Was der Trockner leisten muss, wie sich die vier Fehlerarten unterscheiden und wie Sie entscheiden, ob eine Reparatur oder eine Nachfüllung erforderlich ist. Anschließend wird erläutert, was in die Türme zurückgegeben werden muss und wie Sie das nächste Bett funktionsfähig halten.
Kernfunktionen und erwartete Leistung
Ein Adsorptionstrockner arbeitet im Schichtbetrieb, er ist kein Held. Zwei Türme arbeiten abwechselnd: Ein Adsorptionsbett entzieht der Druckluft Wasserdampf, während das andere regeneriert wird, und ein Ventilsatz tauscht alle paar Minuten ihre Aufgaben. Für viele Messluft- und kritische industrielle Anwendungen wird üblicherweise ein Drucktaupunkt von etwa -40 °C/-40 °F vorgeschrieben, doch der erforderliche Taupunkt hängt von der Anwendung und den Systembedingungen ab. Gemäß ISO 8573-1 entspricht ein Drucktaupunkt von ≤ -40 °C der Wasserklasse 2, während ≤ -70 °C der Wasserklasse 1 entspricht. Die vollständige Druckluftspezifikation sollte auch die Partikel- und Ölklassen angeben.
Diese Aufgabe übernehmen zwei Bauarten. Herkömmliche spülungsfreie Trockner nutzen einen Teil der getrockneten Druckluft, um das Offline-Bett zu regenerieren. Da herkömmliche Systeme mit festem Zyklus möglicherweise ein relativ konstantes Spülmuster verwenden, Eine taupunktgesteuerte Regeneration kann den unnötigen Spülgasverbrauch senken. Beheizte Trockner und Trockner mit Gebläseentlüftung nutzen stattdessen Wärme zur Regeneration, wodurch die Kosten für die Entlüftungsluft gesenkt werden. Dieser Unterschied spielt später eine Rolle, da jede Produktfamilie auf leicht unterschiedliche Weise versagt.
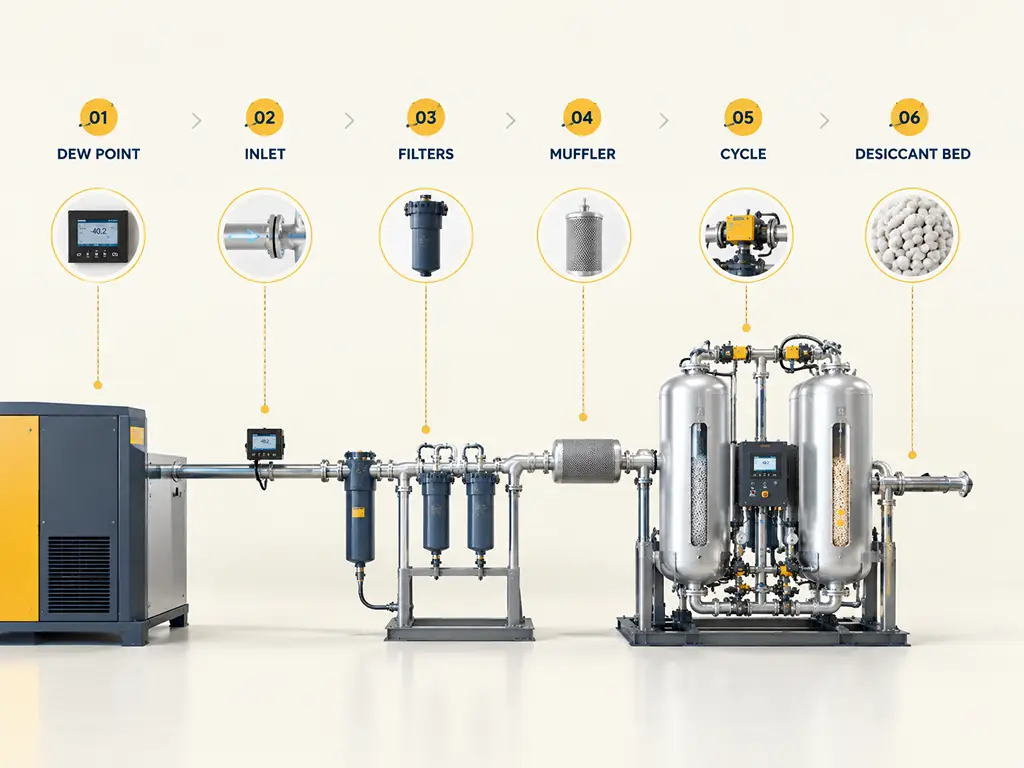
Eine Einschränkung, bevor wir mit der Fehlerbehebung beginnen: Diese Anleitung befasst sich mit industriellen und werkstattbezogenen Druckluftsystemen, also mit Doppelturm-Trocknern, die von einem Kompressor gespeist werden. Lufttrockner für LKWs und Anhänger, Kunststoffgranulat-Trockner und das Gerät in Ihrer Waschküche tragen zwar alle die Bezeichnung „Adsorptionstrockner“, haben jedoch jeweils ihre eigene Fehlerlogik. Wenn es sich bei Ihrer Maschine um ein solches Gerät handelt, ist dies nicht die richtige Anleitung für Sie. Wenn Ihr Gerät Druckluftwerkzeuge, Instrumente oder eine Produktionsanlage versorgt, dienen die folgenden vier Fehlermodi als Orientierungshilfe.
Diagnose vor Ort
Vier häufige Fehlerursachen bei Adsorptionstrocknern
Wenn der Taupunkt abweicht oder sich weiter stromabwärts Wasser ansammelt, liegt der Fehler an einer von vier Stellen. Jede davon hat ein charakteristisches Merkmal, einen Mechanismus und eine erste Überprüfungsmaßnahme. Wenn man diese der Reihe nach durchgeht, wird aus der Aussage „Der Trockner ist kaputt“ eine Diagnose.
Feuchtigkeitsüberlastung – Wenn die Einlassbedingungen die Auslegungswerte überschreiten
Das charakteristische Merkmal: Der Taupunkt steigt an heißen Nachmittagen oder bei Produktionsspitzen langsam an und sinkt wieder, wenn der Bedarf zurückgeht. Der Mechanismus: Adsorptionsbetten sind für eine bestimmte Feuchtigkeitslast ausgelegt, und wenn die Zuluft heißer oder feuchter ist als vorgesehen, füllt sie das aktive Bett bereits vor der Umschaltung. Die Temperatur ist hier der stille Treiber: Bei gesättigter Druckluft mit einem bestimmten Druck führt eine Senkung der Einlasstemperatur um 20 °F zu einer etwaigen Halbierung des Feuchtigkeitsgehalts.. Zunächst sollten Sie die Einlasstemperatur und die vorgelagerte Kühlung überprüfen. Ein verschmutzter Nachkühler oder ein defekter Kühlmittelablauf kann ein ansonsten einwandfreies Bett schnell überlasten. Die Lösung liegt im vorgelagerten Bereich: Stellen Sie die Kühlung wieder her, reparieren Sie den Ablauf, und das „versagende“ Trockenmittel funktioniert wieder.
Ölverschmutzung – Wenn die Adsorptionskapazität dauerhaft verringert ist
Das Anzeichen: Der Taupunkt verschlechtert sich bereits innerhalb weniger Wochen nach einer Neubefüllung, das Vorfilterelement ist durchnässt, und das Trockenmittel selbst weist eine gelbbraune Färbung auf, anstatt kreideweiß zu sein. Der Mechanismus ist einfach und unerbittlich: Kompressorschmiermittel überzieht die Oberfläche des Adsorptionsmittels, und ein Ölfilm wirkt auf die Trockenmittelkügelchen so, wie Frischhaltefolie auf einen Schwamm wirkt. Die Oberfläche kann kein Wasser mehr aufnehmen. Keine Regenerationstemperatur kann diesen Prozess umkehren, da Öl kein Wasser ist; das Ausbrennen eines verunreinigten Bettes dringt das Öl nur noch tiefer ein. Eine erhebliche Ölverunreinigung kann die Adsorptionskapazität des Trockenmittels dauerhaft verringern. Ist das Bett stark verunreinigt, ist in der Regel ein Austausch erforderlich, nachdem die Ölquelle und das Problem mit der vorgeschalteten Filterung behoben wurden.
Das einzige Versagen, das die Regeneration nicht rückgängig machen kann
Sobald das Kompressoröl das Bett überzieht, ist das Trockenmittel nicht mehr zu retten: Der Ölfilm überdauert jeden Regenerationszyklus. Ein mit Öl verunreinigtes Bett ist kein Wartungsgegenstand, sondern muss ausgetauscht werden, und die Ölquelle muss zuerst beseitigt werden, sonst erleidet das neue Bett das gleiche Schicksal.
Erste Überprüfung: Schneiden Sie das Vorfilterelement auf. Eine Ölansammlung im Vorfilter ist ein Hinweis darauf, dass das vorgeschaltete Ölabscheidesystem überprüft werden sollte. Falls Öl bis zum Trockenmittelbett gelangt ist, überprüfen Sie das Filtermedium auf Verunreinigungen, bevor Sie entscheiden, ob ein Austausch erforderlich ist. Beheben Sie den Ölverschleppung des Kompressors und die Filterung, und füllen Sie anschließend wieder Öl nach. In dieser Reihenfolge.
Übermäßiger Verschleiß – Wenn das Bett zu viel Staub erzeugt
Die Anzeichen: Nachfilterelemente, die sich wiederholt verstopfen, sich an Tiefpunkten ansammelnder Trockenmittelstaub, gleichbleibender Taupunkt bei gleichzeitig steigendem Druckabfall. Der Mechanismus: Die Perlen reiben aneinander und an den Turmwänden, und jedes Bett erzeugt etwas Staub; ein Bett, das sich jedoch auflöst, ist ein deutliches Warnsignal. Ein Fallbericht aus der Praxis beschrieb eine Kombination aus übermäßigem Trockenmittelstaub und heizungsbedingten Ausfällen, was verdeutlicht, warum sowohl der Zustand des Füllmaterials als auch die Hardware des Trockners überprüft werden sollten. Staub hat zwei Ursachen: die Qualität der Perlen und Störungen im Bett. Die Qualität lässt sich vor dem Kauf messen, da die Bruchfestigkeit und der Abriebanteil als Spezifikationswerte angegeben sind (mehr dazu im Abschnitt „Nachfüllung“ weiter unten). Störungen entstehen durch hohe Strömungsgeschwindigkeiten, eine lockere Bettabstützung und chronische Druck- und Unterdruckschocks. Erste Überprüfung: Wann trat der Staub erstmals auf? Tritt er nach einer kürzlich erfolgten Nachfüllung auf, deutet dies auf eine unsachgemäße Handhabung oder Material falscher Güteklasse hin; tritt er nach einer Ventilfehlfunktion auf, deutet dies auf eine Strömungsstörung hin.
Ventil- und Regenerationsfehler – Wenn die Hardware den Zyklus unterbricht
Das typische Anzeichen: Ein Turm scheint nie zu trocknen, es werden Fehlermeldungen ausgegeben oder der Spülauslass lässt kaum Luft durch. Der Mechanismus: Ein klemmendes Druckausgleichsventil, Spülventil oder Umschaltventil führt dazu, dass ein Bett nur auf dem Papier als „regeneriert“ gilt, und ein mit Trockenmittelstaub verstopfter Spülschalldämpfer kann den Gegendruck erhöhen und die Regenerationseffizienz verringern. Erste Überprüfung: Beobachten Sie einen vollständigen Zyklus. Beide Türme sollten planmäßig unter Druck gesetzt, den Druck halten und wieder entlastet werden; vergleichen Sie das Verhalten der Spülabgase mit dem normalen Betriebsmuster des Herstellers. Der entscheidende Unterschied, der hier Geld spart: Fehler an Ventilen und Schalldämpfern lassen sich mit Ersatzteilen beheben, die nur einen Bruchteil einer Trockenmittelbefüllung kosten. Ein Team, das reflexartig das Bett nachfüllt, obwohl der eigentliche Fehler ein klemmendes Ventil ist, bezahlt für ein neues Bett und hat das alte Problem weiterhin.
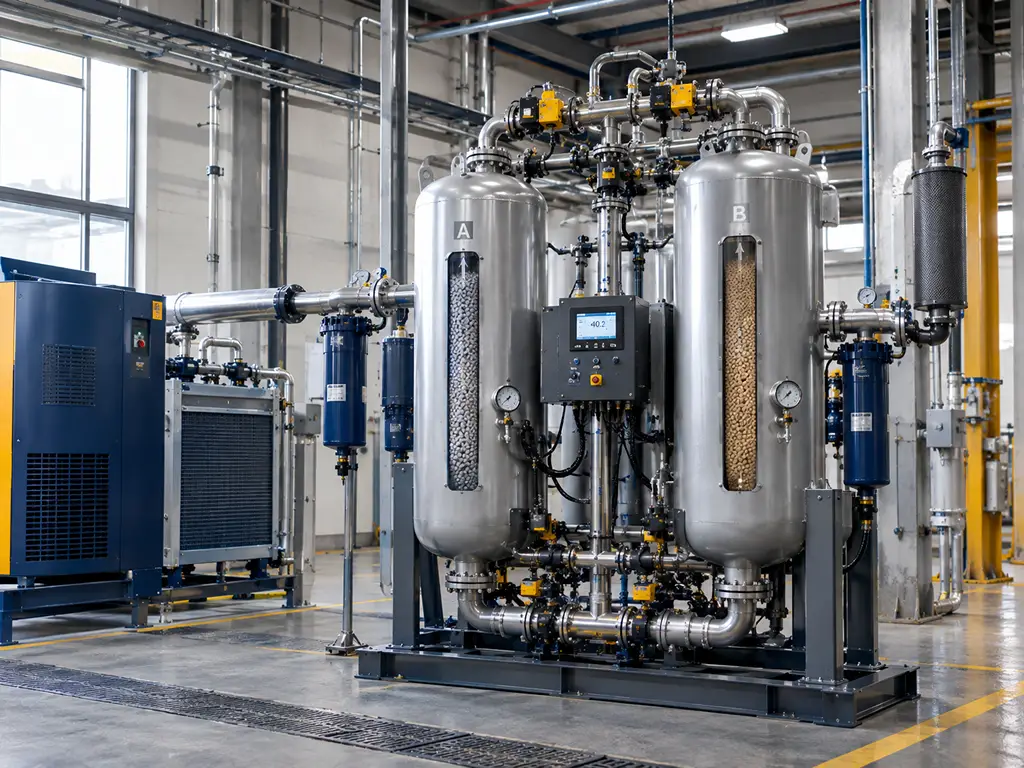
Reparieren oder nachfüllen? Die Triage-Reihenfolge
Bei jeder Fehlerbehebung gilt derselbe Grundsatz: Prüfen Sie zuerst die kostengünstigen und vorgelagerten Maßnahmen, bevor Sie sich den teuren und internen zuwenden. Die Reihenfolge, die sich bewährt hat:
Die Triage-Kette
Überprüfen Sie das Taupunktmessgerät: Ein Sensor mit Abweichung führt dazu, dass jeder zweite Messwert falsch ist.
Einlassbedingungen prüfen: Temperatur, Leistung des Nachkühlers, Kondensatabläufe.
Überprüfen Sie den Differenzdruck zwischen Vor- und Nachfilter.
Die Auspuffschalldämpfer der Spülung auf Staubablagerungen überprüfen.
Beobachten Sie einen vollständigen Schichtzyklus: Beide Türme werden pünktlich unter Druck gesetzt, regeneriert und erneut unter Druck gesetzt.
Erst dann beurteilen Sie das Trockenmittelbett selbst.
Die Entscheidungsregel am Ende der Kette: Defekte an Ventilen, Schalldämpfern und Messgeräten werden behoben; Überlastzustände werden vorgelagert beseitigt; eine Nachfüllung ist in der Regel dann gerechtfertigt, wenn das Trockenmittel das Ende seiner Lebensdauer erreicht hat, irreversibel verunreinigt oder beschädigt ist oder für den erforderlichen Taupunkt nicht mehr geeignet ist. Überspringt man diese Kette, wird die Entscheidung zur Nachfüllung aufgrund von Vibrationen getroffen – und so kommt es, dass ein klemmendes Ventil letztendlich die Kosten für ein komplettes Bett an frischem Trockenmittel verursacht.
Wenn ein Austausch gerechtfertigt ist, stellt sich die Frage nach dem Zeitpunkt. In den veröffentlichten Leitfäden wird aus gutem Grund keine konkrete Zahl genannt: Die Austauschintervalle variieren je nach Trocknerkonstruktion, Chemie des Trockenmittels und Betriebsbedingungen. Als grobe Branchenrichtlinie geben einige Anbieter 3–5 Jahre für saubere, stabile, unbeheizte Doppelturmsysteme und 2–4 Jahre für bestimmte beheizte oder mit Gebläse gespülte Systeme an. Diese Zahlen sollten die Empfehlungen des Originalherstellers (OEM) oder die zustandsbasierte Überwachung nicht ersetzen. Die Entwicklung des Taupunkts sollte neben dem vom Hersteller angegebenen Wartungsintervall und der Historie der Betriebsbedingungen einer der wichtigsten Indikatoren sein. Dieser zustandsbasierte Ansatz setzt eine Voraussetzung voraus: Das Taupunktmessgerät muss kalibriert sein, sonst ist der Trend reine Fiktion. Kalibrieren Sie den Sensor, bevor Sie sich bei der Planung einer Nachfüllung darauf verlassen.
Materialauswahl
Auswahl der Nachfüllfüllung
Wenn die Anlage fällig ist, wirft die Bestellung eine Frage auf, die in den meisten technischen Datenblättern nie beantwortet wird: Was genau kommt in die Türme? Trockenmittel für Drucklufttrockner gibt es nicht in einer einzigen Ausführung. Eine Auswahl allein nach dem Preis lässt außer Acht, wofür die einzelnen Typen tatsächlich geeignet sind.
Aktiviertes Aluminiumoxid findet breite Anwendung in regenerativen Drucklufttrocknern, insbesondere für allgemeine Einsatzzwecke und als Bestandteil von Schichtbetten. Es bindet bei hoher relativer Luftfeuchtigkeit mehr Wasser als Molekularsiebe, ist unempfindlicher gegenüber Flüssigkeitsspritzern und widerstandsfähig gegen Zerkleinerung und Abrieb. So veröffentlicht Jalon beispielsweise die folgenden Spezifikationen für seine Materialien in Trocknerqualität: Perlen von 1,0–2,2 mm bis hin zu 8,0–10,0 mm mit einer statischen Wasseradsorption von mindestens 17%, bezogen auf das Gewicht (bei 60% r. F., 25 °C), eine Druckfestigkeit von 25 N bis zu 280 N bei den größten Perlen (Durchschnitt aus 25 Perlen) und einen Abriebverlust von höchstens 0,3%. Die thermische Regeneration für Aluminiumoxid erfolgt bei 180–350 °C.
Das Molekularsieb 4A wird häufig gewählt, wenn ein niedrigerer Drucktaupunkt erforderlich ist, als ein herkömmliches Bett aus aktiviertem Aluminiumoxid liefern kann. Es wird zudem häufig als Polierschicht in Anwendungen eingesetzt, bei denen sehr niedrige Drucktaupunkte angestrebt werden. Seine streng kontrollierten 4-Angström-Poren entziehen dem Gas Wasser bis zur tiefsten Trockenheit, was es zum Tiefenschichtmaterial in Betten macht, die Luft der Klasse 1 erzielen sollen. Es ist zudem die Standardwahl für die statische Entwässerung in geschlossenen Systemen. Veröffentlichtes 4A in Trocknerqualität liefert eine statische Wasseradsorption von mindestens 22,51 TP3T, bezogen auf das Gewicht (bei 75% relativer Luftfeuchtigkeit, 25 °C), eine Druckfestigkeit von mindestens 40 N (kleine Kügelchen) bis 80 N (große), mit Kügelchengrößen von 1,6–2,5 mm und 3,0–5,0 mm sowie 1/16″- und 1/8″-Pellets. Übersicht über den Rest des Sortiments: Das Molekularsieb 13X eignet sich eher für Anwendungen, bei denen sowohl Wasser als auch CO₂ entfernt werden müssen; es sollte nicht als direkter Ersatz für 4A in einem herkömmlichen Drucklufttrockner betrachtet werden. Kieselgel ist nach wie vor ein bewährtes Trocknungsmittel für viele Trocknungsanwendungen, doch in regenerativen Drucklufttrocknern wird aufgrund seiner mechanischen Robustheit und seiner Toleranz gegenüber Betriebsbedingungen häufig aktiviertes Aluminiumoxid bevorzugt.
Ein Vergleich der Materialien vor dem Kauf
| Material | Hauptanwendungsbereiche | Hohe Taupunktkapazität | Öl- bzw. Flüssigwasserbeständigkeit | Schlägt fehl, wenn | Wechseln zu |
|---|---|---|---|---|---|
| Aktiviertes Aluminiumoxid ⭐ | Weit verbreitet für allgemeine Zwecke und Mehrschichtbetten | Gut (für den Einsatz bei Temperaturen bis ca. -40 °C im PDP-Betrieb) | Der Beste der Gruppe | Mit Öl verschmutzt oder durch Umwälzungen am Meeresboden zu Staub zermahlen | Bei einem Rückgang des Soll-Taupunkts eine 4A-Schicht hinzufügen |
| Molekularsieb 4A | Unterer PDP / Polierschicht | Deepest (Service der Stufe 1) | Schlecht: erfordert saubere, trockene und vorgefilterte Luft | Eine Ölvergiftung ist irreversibel; das gilt auch für Flüssigkeitsansammlungen. | Eine Vorbeschichtung aus Aluminiumoxid zum Schutz |
| Molekularsieb 13X | Wenn auch die CO₂-Adsorption angestrebt wird | Tiefseelagerung sowie CO₂-Abscheidung | Schlecht, wie bei 4A | Wie 4A | k. A.: für CO₂ ausgewählt, nicht ausgetauscht |
| Kieselgel | Bewährtes Trockenmittel, abhängig von der Bauart | Bescheiden | Geringer Gehalt an flüssigem Wasser: Perlen zerbrechen | Mit Wasser gespült; Grenzen der Wärmerückgewinnung | Aluminiumoxid (moderner Standard) |
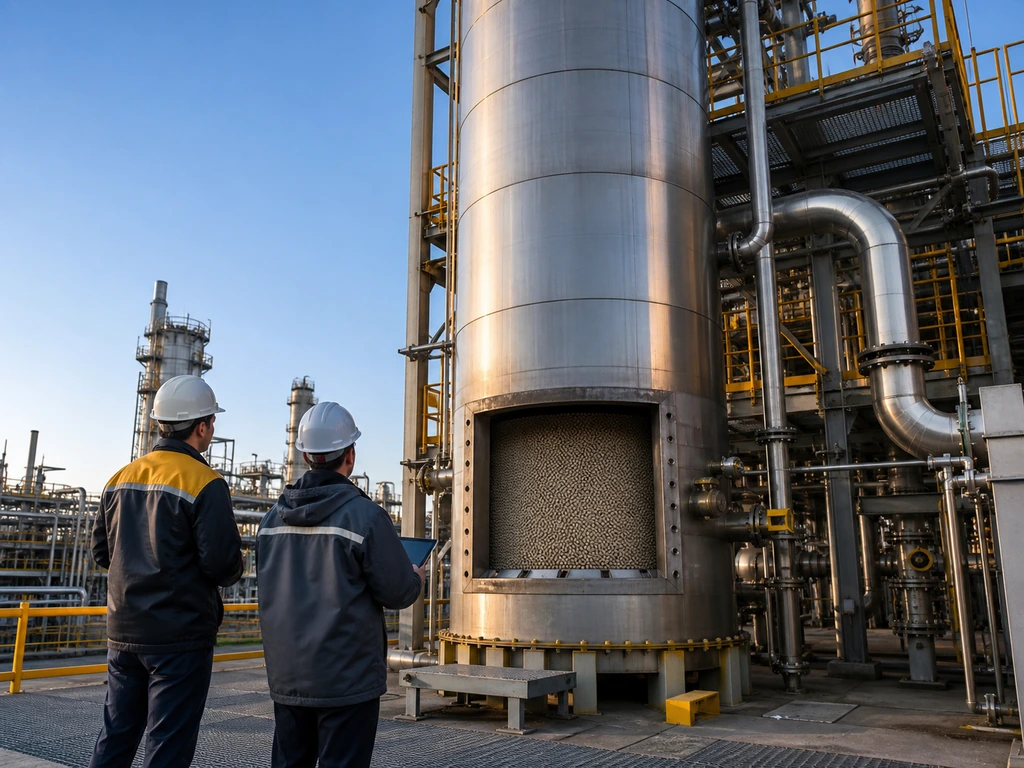
Zwei Vorgehensweisen machen diese Anlage zu einer funktionsfähigen Installation. Erstens bestehen die geschichteten Schichten, weil jedes Material einen bestimmten Abschnitt der Trocknungskurve abdeckt. Eine Aluminiumoxidschicht entlastet den oberen Teil des Zyklus von hoher Luftfeuchtigkeit, und eine 4A-Schicht reinigt die Luft bis zum tiefen Taupunkt und schützt so das teure Sieb vor dem schmutzigsten Teil des Prozesses. Zweitens sollten vor dem Befüllen Abnahmeprüfungen durchgeführt werden. Die drei Werte, die jeden Streit darüber, ob „Ihr Material zu Pulver geworden ist“, klären, sind Druckfestigkeit, Abriebverlust und statische Wasseradsorption; alle drei sind im vom Lieferanten veröffentlichten Datenblatt aufgeführt, und die gelieferten Fässer sollten diesen Werten entsprechen. Schätzen Sie die Menge anhand der Bettgeometrie: Turmquerschnitt mal Betthöhe mal die vom Lieferanten angegebene Schüttdichte für die genau zu befüllende Sorte. Verwenden Sie das vom OEM angegebene Füllgewicht oder berechnen Sie die erforderliche Masse aus dem tatsächlichen Bettvolumen und der Schüttdichte des Lieferanten, wobei Sie das vom Hersteller angegebene Ablagerungs-/Befüllungsverfahren berücksichtigen. Füllen Sie die Perlen langsam durch ein Sieb ein, um Brückenbildung und Zerkleinerung durch freien Fall zu vermeiden.
Sie vergleichen Angebote? Die von Jalon veröffentlichten Spezifikationen können als Anhaltspunkt beim Vergleich der Datenblätter verschiedener Anbieter dienen.
Datenblätter anfordernHaltet das nächste Bett am Leben
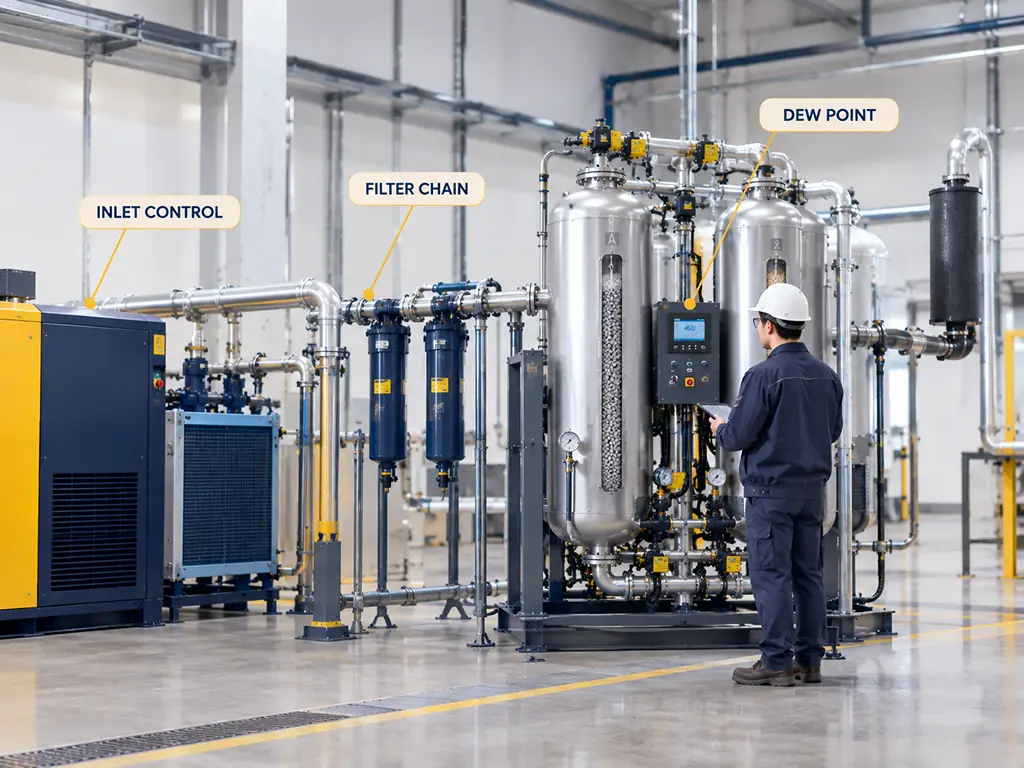
Ein frisches Filterbett ist eine Investition; diese Maßnahmen schützen es. Die Abfolge der Arbeitsschritte beginnt bereits vor dem Trockner, denn die schlimmsten Feinde des Filterbetts gelangen gar nicht erst in die Türme: Sie werden – oder auch nicht – bereits vor dem Eintreffen der Luft entfernt.
- Regeln Sie den Zulauf. Bei gesättigter Druckluft mit einem bestimmten Druck halbiert sich der Feuchtigkeitsgehalt in etwa, wenn die Einlasstemperatur um 20 °F sinkt. Saubere Oberflächen des Nachkühlers und funktionierende Kondensatablassvorrichtungen tragen dazu bei, die Lebensdauer des Trockenmittels zu verlängern.
- Führen Sie Wartungsarbeiten an der Filterkette durch. Der Vorfilter schützt das Bett vor Öl und Wassereinschlüssen; der Nachfilter fängt den Staub auf, den das Bett abgibt; die Spülschalldämpfer verstopfen mit der Zeit durch diesen Staub, daher sollten Sie sie alle 6 bis 12 Monate überprüfen und austauschen.
- Schließen Sie den Regelkreis. Ein kalibrierter Taupunktsensor in Verbindung mit einer aufgezeichneten Trendlinie macht den Austausch nicht mehr zu einer Frage des Zeitpunkts, sondern ermöglicht eine zustandsorientierte Planung – und liefert Ihnen die notwendigen Anhaltspunkte, um eine fehlerhafte Charge des Trockenmittels zu erkennen, bevor es sechs Monate zu spät ist.
Eine Grenze, an der keine Checkliste vorbeikommt: Wenn der Kompressor Öl durchlässt, ist jeder Filter nur eine Verzögerung, kein Heilmittel. Der Ölübertrag ist das eigentliche Problem; die Filterkette verschafft einem lediglich etwas Aufschub. Reparieren Sie zuerst den Kompressor oder planen Sie schon jetzt die nächste Nachfüllung.
Schnellprüfung „Schichtbeginn“
Einlassregelung. Saubere Kühlschränke, funktionierende Abflüsse.
Filterkette. Vorfilter, Nachfilter, Schalldämpfer – alles termingerecht.
Entwicklung des Taupunkts. Kalibrierter Sensor, protokollierter Verlauf.
Die Sichtweise des Vertriebspartners
Das Nachfüllgeschäft
Betrachtet man die vier Ausfallarten noch einmal aus der Perspektive eines Lieferanten, ergibt sich ein völlig neues Bild des Ersatzteilmarktes. Ölverschmutzung und normaler Verschleiß sind die beiden Ausfallursachen, die zu einer Nachfüllbestellung führen, wodurch der Austausch des Trockenmittels zu einem wiederkehrenden Kauf im Zusammenhang mit der Diagnose wird und nicht zu einem einmaligen Verkauf. Händler und Druckluftdienstleister, die ihre Lagerbestände entsprechend anpassen, setzen auf Aktivaluminiumoxid, um das Volumen zu sichern (es ist in vielen Trockenern für allgemeine Anwendungen vielseitig einsetzbar), und halten 4A-Sieb für Kunden mit tiefem Taupunkt vorrätig.
Der Ausfall aufgrund von Abrieb ist unterdessen der Punkt, an dem Streitfälle gewonnen oder verloren werden. Wenn ein Kunde einen Beutel mit rötlichem Pulver vorlegt und dem Material die Schuld gibt, ändert sich der Ton des Gesprächs in dem Moment, in dem jemand auf veröffentlichte Werte zur Druckfestigkeit und zum Abrieb verweisen und einen Vergleich mit der gelieferten Charge verlangen kann, anstatt auf eine Rückerstattung zu bestehen. Und die auf dem Zustand basierende Austauschlogik aus dem Triage-Abschnitt ist ein Planungsinstrument für den Kundendienst: Ein protokollierter Taupunktverlauf zeigt einem Dienstleistungsunternehmen an, wann bei jedem Kunden eine Nachfüllung fällig ist. Dadurch wird die Nachfüllung von einem Notfalleinsatz zu einem geplanten Besuch, und ein Händler kann das richtige Material bereits vor dem Ausfall versenden, statt erst danach.
Der Nachfüllbedarf ist ein Anzeichen für ein Problem: Das Verständnis der Fehlerursache hilft dabei, die richtige Wartungsstrategie festzulegen.
Holen Sie sich eine Nachfüllempfehlung, die zu Ihren Türmen passt
Teilen Sie uns Ihr Trocknermodell, den angestrebten Taupunkt und die Bettabmessungen mit – die Ingenieure von Jalon werden die Füllmenge und die Abnahmewerte entsprechend anpassen.
Angebot für eine Nachfüllung anfordernReferenzen
- Tipps zur Pneumatik. „Lohnt es sich, eine Taupunktsteuerung für einen Lufttrockner anzuschaffen?“ (2018).
- Best Practices für die Luftversorgung. „Adsorptionstrockner – Zehn gewonnene Erkenntnisse.“ (2014).

 EN
 DE
 ES
 JA
 RU
 PT
 FR
 AR
 KO
 TH
 ID