Le processus de production de carburants aériens durables ne se résume pas à un seul schéma de procédé figé. Les producteurs peuvent transformer des lipides, de la biomasse solide, des alcools ou encore de l’hydrogène renouvelable et du CO₂ capturé en hydrocarbures adaptés aux avions de ligne grâce à différentes familles de technologies. Chaque voie de production présente ses propres spécificités en matière de préparation des matières premières, de séquence de réactions, d’exigences de valorisation, de besoins en services publics, de parcours de certification et de risques liés à la mise à l’échelle.
Comment le carburant aérien durable est-il produit concrètement ? Chaque projet doit remplir quatre étapes fondamentales : préparer une matière première traçable, convertir son carbone en hydrocarbures, ajuster la structure moléculaire et l'intervalle d'ébullition pour répondre aux propriétés requises d'un carburant pour turbine, et faire homologuer le composant de mélange obtenu conformément à la spécification applicable. Les procédés HEFA, la gazéification avec synthèse de Fischer-Tropsch, le « alcohol-to-jet » et le « power-to-liquid » atteignent cet objectif par le biais d'équipements et de modèles économiques très différents.
Le processus de production en bref
Le processus complet commence en amont du réacteur et s'achève après les essais en laboratoire. La séquence suivante est suffisamment générale pour s'appliquer à l'ensemble des principales méthodes de production de carburants aériens durables, bien que les équipements et les contaminants varient selon la filière.
Qualification des matières premières — vérifier l'origine, la composition, la variabilité, la traçabilité et la méthodologie relative au cycle de vie exigée par le marché cible.
Préparation des aliments pour animaux — éliminer l'eau, les matières solides, les sels, les métaux, le soufre, les composés azotés, les goudrons ou tout autre agent altérant les catalyseurs, spécifique à chaque circuit.
Conversion primaire — désoxygéner les huiles, gazéifier les matières solides, déshydrater les alcools ou associer de l'hydrogène renouvelable au carbone capté.
Construction et amélioration de la chaîne carbonée — synthétiser, craquer, hydrogéner et isomériser des molécules pour obtenir un carburant d'aviation dont le point d'ébullition se situe dans la plage requise.
Séparation et fractionnement — séparer les gaz et l'eau, récupérer l'hydrogène le cas échéant, et séparer les fractions de naphta, de kérosène et de gazole.
Tests, mixage et mise sur le marché — vérifier les propriétés spécifiques à l'itinéraire, réaliser le mélange dans les limites autorisées et s'assurer que le carburant fini est conforme aux spécifications aéronautiques requises.
L'éligibilité des matières premières et l'homologation technique font l'objet de tests distincts. L'homologation ASTM confirme qu'un processus de conversion défini permet de produire un composant de mélange synthétique sûr. Les cadres de référence en matière de développement durable examinent séparément l'origine des matières premières, leur traçabilité, les émissions de gaz à effet de serre tout au long du cycle de vie, les impacts sur l'occupation des sols et d'autres critères environnementaux.
Comparaison des méthodes de production de carburants aériens durables
L'OACI recense actuellement 11 procédés de conversion homologués, parmi lesquels figurent plusieurs variantes des procédés FT, HEFA, ATJ, SIP, l'hydrothermolyse catalytique et le co-traitement en raffinerie. Le secteur les regroupe souvent en quatre grandes familles technologiques, car ce sont ces dernières qui présentent les différences les plus marquées en termes de conception des installations et de besoins en ressources (OACI, 2026).
Principales familles d'itinéraires et leur logique de traitement
| Famille de routes | Matière première type | Chaîne de processus principale | Poste commercial | Contrainte principale |
|---|---|---|---|---|
| HEFA | Huiles de cuisson usagées, graisses animales, huiles végétales et huiles usagées éligibles | Prétraitement → hydrodésoxygénation → hydrocraquage/isomérisation → fractionnement | Les plus abouties sur le plan commercial | Apport en lipides éligibles, hydrogène et variabilité des matières premières |
| Gazéification + FT | Résidus agricoles et forestiers, certains déchets municipaux, autres matières premières carbonées | Préparation → gazéification → épuration du gaz de synthèse → synthèse par FT → valorisation du produit | Certifié ; déploiement commercial limité dans le domaine des déchets et de la biomasse | Coût d'investissement, logistique d'approvisionnement, épuration du gaz et disponibilité |
| ATJ | L'éthanol, l'isobutanol et les autres alcools relevant de la voie applicable | Purification → déshydratation → oligomérisation → hydrogénation → fractionnement | Développement précoce à l'échelle commerciale | Coût de l'alcool, intensité carbone, hydrogène et rendement de conversion |
| PtL / e-SAF | Électricité issue de sources renouvelables, eau et CO₂ capturé | Électrolyse → conversion en CO₂ → gaz de synthèse ou méthanol → synthèse et valorisation | Démonstration et développement préliminaire du projet | Coût de l'énergie propre, utilisation, rendement, source de CO₂ et processus de certification |
HEFA : Transformation des graisses et des huiles
Les matières premières HEFA sont d’abord soumises à des opérations de filtration, de dégommage, de séchage et d’élimination des contaminants adaptées à l’huile d’alimentation. Les lipides purifiés réagissent avec l’hydrogène pour éliminer l’oxygène, principalement sous forme d’eau et, selon le catalyseur et les conditions, sous forme de monoxyde de carbone ou de dioxyde de carbone. Ce processus donne naissance à de longues molécules paraffiniques. L’hydrocraquage et l’hydroisomérisation permettent ensuite d’ajuster la longueur des chaînes et la ramification afin que le produit réponde aux exigences de plage d’ébullition et de basse température propres au kérosène. Le fractionnement sépare le kérosène du diesel renouvelable, du naphta et des produits plus légers.
Le compromis principal réside dans le rapport entre le rendement en jet et l'intensité du craquage. Un craquage plus intense peut améliorer les propriétés d'écoulement à froid de la fraction de jet, mais peut également générer des produits légers supplémentaires. La qualité de la charge, la consommation d'hydrogène, la gamme de produits et la durée de vie du catalyseur doivent donc être optimisées conjointement. Cet article se limite à une comparaison du procédé HEFA ; les détails concernant le prétraitement des lipides, la boucle d'hydrogène et la séquence catalytique font l'objet d'un article distinct de JALON intitulé Guide des procédures HEFA.
Gazéification et procédé Fischer-Tropsch : reconstitution du carbone à partir du gaz de synthèse
Les procédés de gazéification partent de matières solides plutôt que liquides. La biomasse ou les déchets doivent être triés, calibrés, séchés et parfois densifiés avant d’entrer dans le gazéificateur. La chaleur, l’oxygène et la vapeur deeau transforment ces matières en gaz de synthèse contenant de l’hydrogène, du monoxyde de carbone, du dioxyde de carbone, du méthane, des particules, des goudrons, des composés soufrés, des espèces azotées et des contaminants à l’état de traces. La chaîne de purification est essentielle, car les catalyseurs de synthèse de fioul nécessitent une qualité de gaz de synthèse rigoureusement contrôlée.
Après épuration, le rapport hydrogène/monoxyde de carbone est ajusté en vue de la synthèse. Les catalyseurs Fischer-Tropsch forment de longues chaînes d’hydrocarbures à partir du gaz de synthèse ; l’hydrocraquage et l’isomérisation transforment ensuite les cires et les produits plus lourds en molécules de type kérosène. Ce procédé peut utiliser des résidus abondants qui ne conviennent pas à la technologie HEFA, mais un projet doit gérer une charge d'alimentation hétérogène, la logistique des solides, la demande en oxygène, la fiabilité du gazéificateur, la purification du gaz de synthèse et une section de valorisation à forte intensité capitalistique. L'expression « toute biomasse » ne constitue donc pas une spécification adéquate pour la charge d'alimentation.
Alcohol-to-Jet : la synthèse de chaînes plus longues à partir d'alcools
Le procédé ATJ part d'un alcool purifié dont l'origine peut être biologique, issue de déchets ou synthétique. La déshydratation transforme l'alcool en son alcène correspondant : l'éthanol devient de l'éthylène, tandis que l'isobutanol devient de l'isobutène. L'oligomérisation assemble ces petites molécules en chaînes plus longues, l'hydrogénation sature les produits et le fractionnement isole la gamme de composés souhaitée. En fonction du procédé utilisé et de la distribution des produits, une isomérisation ou une finition supplémentaires peuvent s'avérer nécessaires.
Cette filière peut s’appuyer sur les infrastructures existantes de production d’alcool et de logistique, mais l’intensité carbone de l’alcool est tout aussi importante que celle de l’usine de valorisation. L’énergie nécessaire à la fermentation, les intrants agricoles, les hypothèses relatives à l’utilisation des sols, l’électricité, l’hydrogène, le captage du carbone et le transport peuvent tous influencer le bilan du cycle de vie. L’évaluation du projet devrait donc intégrer l’usine d’alcool et l’usine ATJ dans un modèle unique de masse, d’énergie et d’émissions, plutôt que de traiter l’éthanol acheté comme une matière première standard.
Power-to-Liquid : associer l'hydrogène renouvelable et le carbone capturé
PtL utilise de l'électricité issue de sources renouvelables pour produire de l'hydrogène par électrolyse de l'eau. Le CO₂ capté est purifié et comprimé, puis combiné à l'hydrogène au cours d'une étape de conversion, telle que le procédé de conversion inverse du gaz d'eau, afin de produire du gaz de synthèse, ou par synthèse de méthanol. Le produit intermédiaire peut ensuite être converti par reformage à la steam-jet, par des procédés chimiques dérivés du méthanol ou par toute autre voie homologuée, puis valorisé en carburant destiné aux avions.
Le PtL ne correspond pas en soi à une annexe unique de l’ASTM et ne devrait pas se voir attribuer une limite de mélange universelle. La certification suit le parcours de conversion en aval utilisé pour fabriquer le composant de mélange synthétique. Les performances climatiques sont également conditionnées : l’intensité carbone de l’électricité, le taux d’utilisation de l’électrolyseur, la compression de l’hydrogène, la source de CO₂, le rendement de conversion et l’intégration thermique sont autant de facteurs qui entrent en ligne de compte. Une électricité bon marché ne suffit pas à elle seule à garantir la compétitivité ou la faible empreinte carbone d’une usine d’e-SAF.
Blocs de processus communs à différents itinéraires
La préparation des aliments protège la section de transformation
Chaque filière présente un profil d’impuretés différent. Les lipides peuvent contenir de l’eau, du phosphore, des sels, des métaux, des acides gras libres et des produits d’oxydation. Le gaz de synthèse issu de la biomasse peut contenir des particules, des goudrons, du soufre, de l’ammoniac, des chlorures, des alcalis et un excès de dioxyde de carbone. Les charges d’alcool peuvent contenir de l’eau et des sous-produits de fermentation. Le CO₂ capté et l’hydrogène électrolytique nécessitent un contrôle de la pureté et de l’humidité adapté au processus de synthèse.
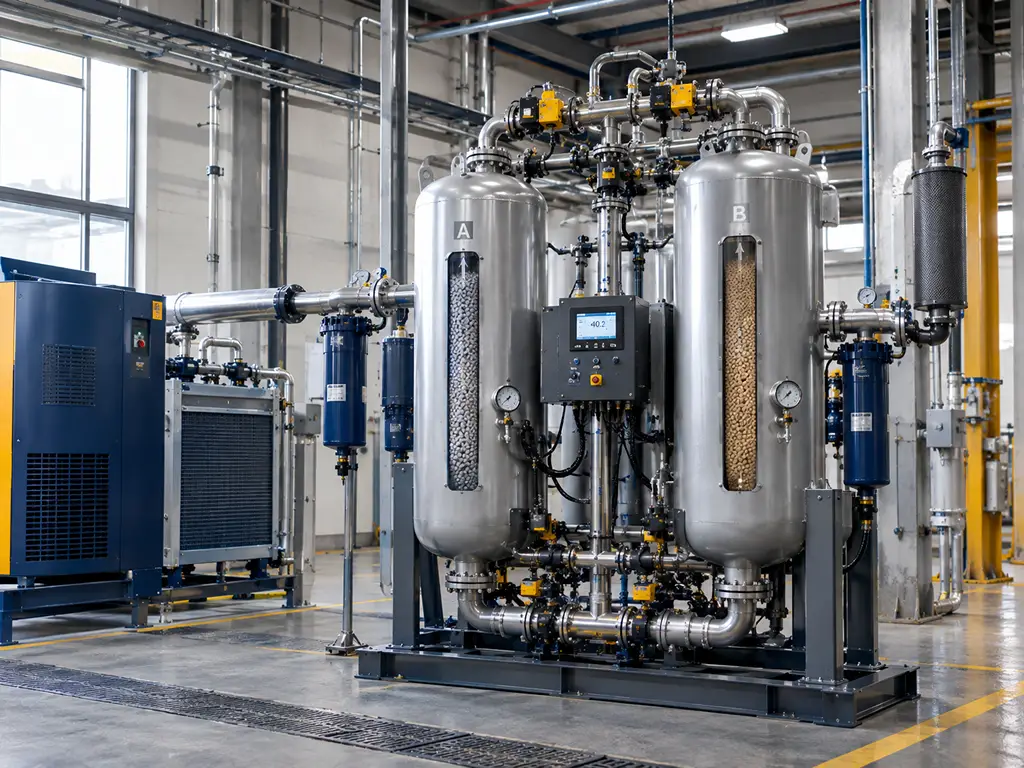
Il ne faut pas attribuer à ces flux une configuration unique d'adsorbant ou de lit de protection. La conception adéquate doit tenir compte de la composition mesurée, de la pression, de la température, du débit, de la charge en contaminants, des spécifications requises en sortie et de la stratégie de régénération. Considérer une qualité d'adsorbant comme standard simplement parce qu'elle figurait dans un autre schéma de traitement SAF peut transférer le risque de contamination vers une section catalytique bien plus coûteuse.
Le traitement de raffinage améliore les propriétés du kérosène
La conversion primaire permet rarement d'obtenir directement un composant fini issu du mélange par jet. Les produits HEFA et FT contiennent souvent des paraffines pures ou des cires lourdes qui nécessitent un craquage et une isomérisation contrôlés. L'ATJ doit former des chaînes plus longues à partir de petits alcènes, puis les hydrogéner. Le PtL hérite des exigences de valorisation de la filière en aval choisie.
Les performances en écoulement à froid constituent l’une des raisons pour lesquelles cette étape est importante. Le Jet A et le Jet A-1 ont des exigences différentes en matière de point de congélation maximal, généralement de −40 °C et −47 °C respectivement. L'augmentation de la ramification moléculaire améliore généralement le comportement à basse température, mais un hydrocraquage excessif réduit le rendement en kérosène en transformant une partie du matériau en naphta et en gaz légers. La sélectivité du catalyseur, la température, la pression d'hydrogène, la vitesse spatiale et la pureté de la charge doivent donc être évaluées globalement, plutôt que d'être optimisées individuellement.
Le fractionnement détermine la gamme de produits commercialisables
Une usine SAF produit généralement plusieurs fractions d’hydrocarbures. La distillation et la séparation des gaz permettent de séparer les gaz légers, le naphta, les fractions de type kérosène, les fractions de type diesel, les intermédiaires non convertis, l’eau et les flux de recyclage. Le modèle économique doit utiliser des rendements réalistes pour tous les coproduits, au lieu de supposer que chaque tonne de matière première est transformée en carburant d’aviation. Une usine de carburants renouvelables peut également modifier les conditions de fonctionnement afin de privilégier la production de diesel ou de kérosène en fonction de l’évolution des prix relatifs et des orientations politiques.
Comment choisir une technologie de carburant aérien durable
Le tracé doit être choisi en fonction de l’atout le plus important du site en termes de ressources et de sa contrainte la plus faible. Le prix des matières premières ne suffit pas à lui seul, car le rayon de transport, la variabilité, le stockage, le prétraitement, les services publics, le financement, la certification et la flexibilité des produits peuvent annuler un avantage apparent en termes de coûts.
| Facteur de sélection | Questions auxquelles il faut répondre | Pourquoi cela modifie le choix de l'itinéraire ? |
|---|---|---|
| Matières premières et logistique | Quel est le volume annuel traçable ? Dans quelle mesure la composition varie-t-elle ? Quels sont les modes de transport et de stockage nécessaires ? | Détermine la charge de prétraitement, la taille de l'installation, son taux d'utilisation et les résultats sur l'ensemble du cycle de vie |
| Services publics | L'hydrogène, l'électricité à faible émission de carbone, l'oxygène, la vapeur, l'eau et le CO₂ sont-ils disponibles dans la qualité requise ? | Permet de maîtriser à la fois les coûts d'exploitation et les émissions |
| Actifs existants | Les infrastructures de raffinage, de production d'alcool, de gazéification, d'hydrogène, de stockage ou de mélange peuvent-elles être réutilisées ? | A influe sur le coût d'investissement, le calendrier, les risques liés à l'intégration et la flexibilité du produit |
| Maturité technologique | L'échelle proposée est-elle étayée par des références opérationnelles, des garanties et des données fournies par le concédant de licence ? | Permet de maîtriser les risques liés à la mise en service, les conditions de financement et les hypothèses de montée en puissance |
| Empreinte carbone sur l'ensemble du cycle de vie | Quelle méthodologie et quel système de certification s'appliquent ? Quelles hypothèses sont retenues concernant l'utilisation des sols, l'électricité, l'hydrogène et les coproduits ? | Détermine si le produit répond aux critères réglementaires ou volontaires prévus. |
| Produit et certification | Quelle annexe de la norme ASTM s'applique ? Quelles sont les exigences en matière de limite de mélange, de teneur en composés aromatiques, de gamme de produits et de marché cible ? | Définit le programme de tests et le modèle économique |
Une région riche en lipides et disposant d’hydrogène issu des raffineries peut favoriser le HEFA. Un site contrôlant des flux de résidus importants et réguliers peut justifier le recours à la gazéification-FT. Un approvisionnement bien établi en alcool à faible teneur en carbone peut soutenir l’ATJ. Le PtL devient plus viable là où l’énergie renouvelable est abondante, où les électrolyseurs peuvent fonctionner à un taux d’utilisation élevé et où une source de CO₂ appropriée est garantie. Il s’agit là de conditions de départ, et non de réponses toutes faites ; un choix viable sur le plan financier nécessite toujours des bilans massiques et énergétiques spécifiques au site.
Certification, assemblage et conformité aux critères de développement durable
La norme ASTM D7566 comprend des annexes répertoriant les composants synthétiques homologués pour le mélange avec le carburant d'aviation. Chaque annexe définit les conditions de traitement admissibles, les exigences de composition et le taux de mélange maximal. Les filières HEFA-SPK, FT-SPK et ATJ-SPK, largement utilisées, permettent des mélanges allant jusqu'à 50%, tandis que les filières SIP et HC-HEFA-SPK sont limitées à 10%. L'OACI répertorie également des filières de coprocessing D1655 avec des limites différentes, notamment 5% pour certaines graisses, huiles et huiles grasses, ainsi que pour les hydrocarbures FT, et 10% pour une filière de coprocessing HEFA bien définie (OACI, 2026).
Une fois que le composant synthétique approuvé a été mélangé et que le lot fini répond aux spécifications applicables, il peut être reclassé comme carburant aviation conventionnel conforme aux spécifications. Les vols de démonstration utilisant le carburant durable 100% (SAF) ne suppriment pas les limites actuelles applicables aux mélanges commerciaux spécifiques à chaque itinéraire. Une utilisation plus large, sans mélange, nécessite une qualification supplémentaire des propriétés du carburant, de la compatibilité des matériaux, du bon fonctionnement des chambres de combustion, des émissions et des performances de manutention.
La conformité technique ne suffit pas à elle seule à justifier une allégation de durabilité. Le CORSIA et les systèmes régionaux imposent des règles distinctes concernant les émissions tout au long du cycle de vie, les matières premières éligibles, la traçabilité, la certification et la vérification. Un projet doit identifier son marché cible et son système de comptabilisation avant de finaliser les contrats d'approvisionnement ou la conception du procédé.
Les erreurs les plus courantes dans les projets de production
La capacité annoncée est considérée comme de la production.
La capacité nominale ne tient pas compte des retards de mise en service, d'un faible taux d'utilisation, des pénuries de matières premières, ni du fait qu'une raffinerie puisse opter pour le diesel renouvelable plutôt que pour les carburants aériens durables (SAF).
Les spécifications relatives à la matière première sont trop générales.
Les termes « huiles usagées », « biomasse » ou « CO₂ capté » ne suffisent pas. La variabilité et les contaminants déterminent le prétraitement, l’exposition au catalyseur, le rendement et les temps d’arrêt.
Le rendement du laboratoire devient le modèle financier.
Les bilans commerciaux doivent tenir compte de la séparation des produits, du recyclage, du vieillissement des catalyseurs, des pertes liées au démarrage, des temps d'arrêt, des coproduits et des matériaux hors spécifications.
La certification est reportée à la fin.
La matière première exacte, le procédé de fabrication, l'annexe, la limite de mélange, le programme d'essais et le système de certification visé doivent être précisés lors de la définition du projet.
Les adsorbants et les catalyseurs sont sélectionnés à partir de fiches techniques génériques.
La capacité statique ou la surface ne permettent pas de déterminer les performances réelles du projet dans les conditions réelles de pression, de température, de présence de contaminants et de cycle de régénération.
Spécification des matériaux de purification et des catalyseurs
Le choix des matériaux commence par la définition des caractéristiques du flux. Pour une application de séchage ou de purification, l’appel d’offres doit préciser la composition, la phase, la pression, la température, la charge de contaminants normale et maximale, le niveau de sortie requis, la plage de débit, la durée du cycle, la méthode de régénération, les contraintes relatives à la taille des particules, la perte de charge admissible et les exigences en matière de résistance mécanique. Pour les catalyseurs à base de zéolite, le type de structure, le rapport silice/alumine, la taille des cristaux, l’acidité, le système de liant, les métaux présents et la procédure d’activation peuvent tous influer sur les performances.
JALON peut faciliter la présélection de Matériaux zéolithiques et produits à tamis moléculaires destinés aux applications liées aux carburants aériens durables (SAF). Communiquez les conditions réelles du flux, les propriétés cibles du produit et les exigences du concédant de licence afin que l’équipe technique puisse identifier les qualités candidates, fournir la documentation disponible relative à la caractérisation et aux lots, et définir un plan de validation des échantillons adapté. L’approbation finale du matériau doit rester subordonnée aux essais spécifiques à l’application et aux bases de conception du concédant de licence du procédé ou de l’EPC.
Examinez les exigences en matière de matériaux pour votre voie de production de carburant aérien durable (SAF)
Envoyez la composition de la charge d’alimentation, les conditions de procédé, les contaminants, les spécifications de sortie cibles et les exigences de régénération pour un premier examen technique.
Discutez des conditions de votre procédéRéférences
- Organisation de l'aviation civile internationale. Procédés de conversion des carburants aériens durables (SAF). Consulté en 2026.
- Département américain de l’Énergie. Vers la commercialisation : les carburants aériens durables. 2024.
- Département américain de l’Énergie. Carburant aérien durable : examen des voies techniques. 2020.
- Ministère américain de l'Énergie, Centre de données sur les carburants alternatifs. Carburant d'aviation durable. Consulté en 2026.
- Association internationale du transport aérien. Carburant d'aviation durable. 2026.
- Laboratoire national des énergies renouvelables. Rapport sur l’état de l’industrie des carburants aériens durables. 2024.
- ASTM International. ASTM D7566 : Spécification standard pour le carburant pour turbines d’aviation contenant des hydrocarbures synthétisés.

 EN
 DE
 ES
 JA
 RU
 PT
 FR
 AR
 KO
 TH
 ID