O que é o combustível sustentável para a aviação? O combustível sustentável para a aviação, ou SAF, é um combustível não fóssil para a aviação, produzido a partir de recursos renováveis elegíveis ou derivados de resíduos, e concebido para cumprir os requisitos de segurança e desempenho exigidos para o combustível de turbina. Dependendo da rota, os produtores convertem gorduras e óleos, biomassa sólida, álcoois ou hidrogénio renovável e CO₂ capturado em hidrocarbonetos adequados para a aviação.
A melhor opção depende, portanto, das características específicas de cada local. A disponibilidade de matéria-prima, a intensidade de carbono ao longo do ciclo de vida, o abastecimento de hidrogénio e eletricidade, a escala da unidade de produção, a capacidade de investimento, o estatuto de certificação e as políticas locais são fatores que influenciam a decisão. Uma comparação útil deve analisar estes fatores em conjunto, em vez de tratar todos os combustíveis comercializados como «SAF», como se fossem todos provenientes do mesmo processo.
O que é o combustível sustentável para a aviação?
O combustível sustentável para a aviação é uma categoria definida tanto pela qualidade técnica do combustível como por critérios de sustentabilidade; uma molécula de combustível alternativo para aviões não se qualifica como SAF apenas pelo facto de poder alimentar uma aeronave. Quimicamente, os componentes aprovados para misturas de SAF são principalmente hidrocarbonetos com a mesma faixa de ebulição que o Jet A ou o Jet A-1 convencionais. Quando um componente aprovado é misturado dentro do seu limite permitido e o combustível final cumpre as especificações aplicáveis, pode utilizar a infraestrutura existente de combustível das aeronaves e dos aeroportos sem necessidade de modificação das aeronaves (IATA, 2026).
De que é composto o combustível sustentável para a aviação? O combustível final contém parafinas próprias para aviação, isoparafinas e — dependendo do processo de produção e da mistura final — cicloparafinas ou compostos aromáticos. Não é produzido diretamente a partir de óleo alimentar em bruto, biomassa, álcool ou CO₂ capturado. Esses materiais fornecem carbono e hidrogénio, que o processo de transformação converte em moléculas de hidrocarbonetos conformes com as especificações.
Por que é que a aviação precisa disso, afinal? A aviação é excepcionalmente difícil de eletrificar. A aviação é responsável por cerca de 2% das emissões globais de CO₂ e por cerca de 12% das emissões de CO₂ do setor dos transportes (Centro de Dados sobre Combustíveis Alternativos, 2026). As baterias continuam a não ser viáveis para a maioria das rotas de médio e longo curso. O SAF é, por conseguinte, uma das opções mais importantes de descarbonização a curto prazo para a frota existente, a par de aeronaves mais eficientes, melhorias operacionais e tecnologias de propulsão emergentes.
Atualmente, o fornecimento de HEFA a partir de óleo usado apresenta, em geral, reduções de emissões ao longo do ciclo de vida de cerca de 80% em relação ao combustível de aviação convencional, mas esse valor não é garantido para todos os produtos. A origem da matéria-prima, os efeitos do uso do solo, a eletricidade, o hidrogénio, o transporte, a eficiência de conversão, o tratamento dos coprodutos e a metodologia de ciclo de vida selecionada podem alterar significativamente o resultado (IATA, 2026).
Qual é a dimensão atual do SAF? Menor do que a maioria das notícias sugere. A produção duplicou para cerca de 1 milhão de toneladas em 2024, o que corresponde a 0,31 TP3T do consumo global de combustível para aviões. Atingiu cerca de 1,9 milhões de toneladas em 2025 (0,61 TP3T) e prevê-se que se situe perto dos 2,4 milhões de toneladas em 2026, o que corresponde a cerca de 0,81 TP3T do consumo (IATA, 2026). Já foram realizados mais de 360 000 voos comerciais com combustível sustentável (SAF) (AFDC, 2026). O combustível já deu provas da sua eficácia em grande escala nas operações diárias, embora o seu volume continue a ser insignificante. Compreender como é produzido explica ambos os factos de uma só vez.
A SAF em três números
~2%
das emissões globais de CO₂ provêm da aviação (12% das emissões de CO₂ dos transportes)
até ~80%
redução das emissões ao longo do ciclo de vida, dependente da matéria-prima
~0.8%
do combustível para aviões a jato a nível mundial, previsto para 2026
De que é feito o combustível de aviação sustentável?
As matérias-primas para os SAF dividem-se em quatro grandes grupos. Os lípidos incluem óleo alimentar usado, gorduras animais e óleos vegetais elegíveis. Os sólidos biogénicos incluem resíduos florestais, resíduos agrícolas, culturas energéticas e frações selecionadas de resíduos urbanos. As vias de produção de álcool podem utilizar etanol, isobutanol ou outros álcoois abrangidos pela especificação de combustível relevante. As vias de produção de e-combustíveis utilizam água, eletricidade renovável e CO₂ capturado. A origem, por si só, não garante um combustível de baixo carbono: a recolha, a agricultura, a alteração do uso do solo, a eletricidade, o hidrogénio, o transporte, a eficiência de conversão e a contabilização dos coprodutos afetam, todos eles, as emissões ao longo do ciclo de vida.
Visão geral dos métodos de produção de combustível sustentável para a aviação
Estas são as quatro principais famílias de tecnologias de produção de combustíveis sustentáveis para a aviação, não a lista completa das vias aprovadas pela ASTM. A ICAO enumera atualmente 11 processos de conversão aprovados, incluindo variantes de vias como os combustíveis SIP, CHJ e FT que contêm aromáticos sintetizados, bem como várias opções de coprocessamento. As quatro famílias abaixo constituem a forma mais clara de comparar as tecnologias que estão a atrair maior desenvolvimento comercial.
| Família tecnológica | Matéria-prima típica | Sequência principal de produção | Cargo atual |
|---|---|---|---|
| HEFA | Óleo alimentar usado, gorduras animais, óleos vegetais e óleos residuais | Pré-tratamento → hidrodesoxigenação → hidrocraqueamento/isomerização → fraccionamento | Atualmente, é o mais maduro e dominante; limitado pelo fornecimento de lípidos disponíveis |
| Gaseificação + FT | Resíduos agrícolas e florestais, resíduos sólidos urbanos, outras matérias-primas carbonosas | Preparação da matéria-prima → gaseificação → purificação do gás de síntese → síntese FT → melhoramento e fraccionamento | Certificado, mas a implementação comercial continua a ser limitada e exige um elevado investimento de capital |
| ATJ | Etanol, isobutanol e outros álcoois C₂–C₅ elegíveis | Purificação do álcool → desidratação para formar alcenos → oligomerização → hidrogenação → fracionamento | As rotas certificadas estão a passar da fase de demonstração para uma fase inicial de escala comercial |
| PtL / e-SAF | Eletricidade renovável, água e CO₂ capturado | Eletrólise → tratamento do CO₂ → produção de gás de síntese ou metanol → FT ou outra via de valorização | Produção reduzida hoje; os aspetos económicos dependem fortemente da eletricidade limpa e da utilização de eletrolisadores |
O coprocessamento é outra opção prática para as refinarias existentes. A ICAO enumera as vias de coprocessamento D1655 aprovadas, com limites específicos para cada via, incluindo a 5% para gorduras, óleos e graxas ou hidrocarbonetos FT e a 10% para intermediários HEFA hidrotratados. Estes limites aplicam-se à via de alimentação ou de produto definida e não devem ser resumidos numa única percentagem genérica de coprocessamento (ICAO, 2026).
O PtL requer mais uma distinção: descreve o conceito de fornecimento de eletricidade renovável, hidrogénio e carbono, e não um anexo independente da ASTM. O combustível final deve continuar a seguir uma via de conversão aprovada ou recentemente qualificada. Um projeto PtL que utilize a síntese de Fischer–Tropsch pode ser qualificado através do anexo FT aplicável, enquanto outros conceitos, como o «metanol para aviação», requerem o seu próprio estatuto de qualificação.
Como é produzido o combustível sustentável para a aviação?
HEFA: Transformação de gorduras e óleos
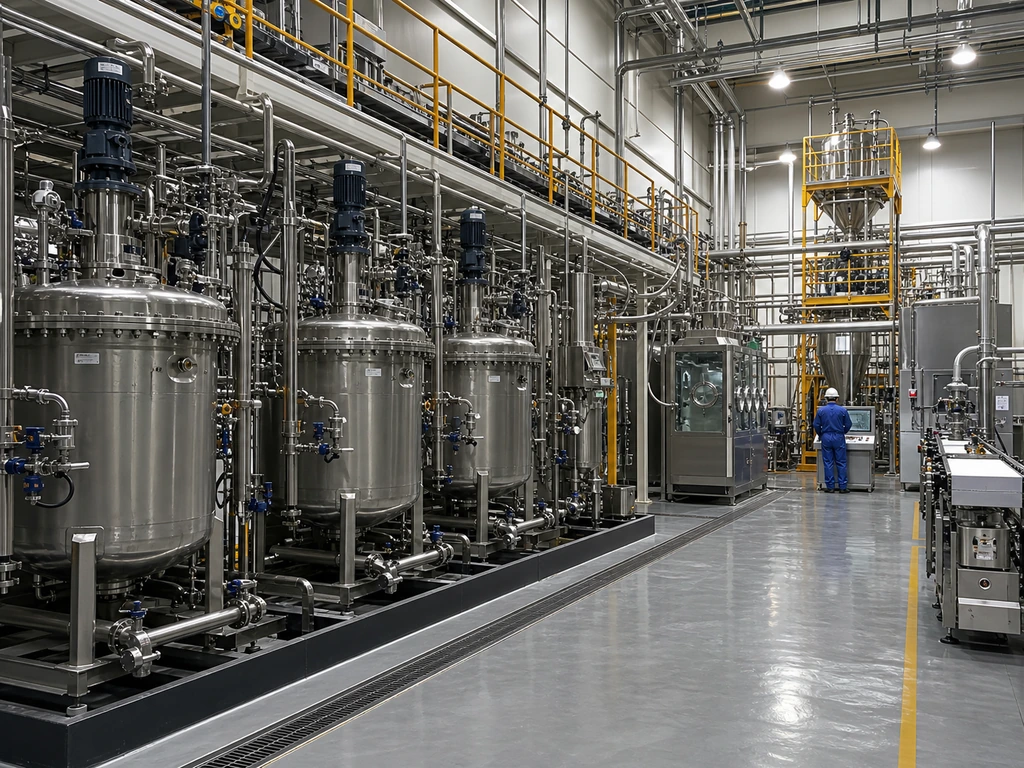
As instalações HEFA removem água, sais, fósforo, metais e outros agentes que inativam os catalisadores das matérias-primas lipídicas antes de submeter os óleos à reação com hidrogénio. A hidrodesoxigenação converte o oxigénio presente nos triglicéridos e nos ácidos gordos em água, monóxido de carbono ou dióxido de carbono. As parafinas longas e lineares resultantes são depois submetidas a hidrocraqueamento e isomerização para cumprir os requisitos relativos ao intervalo de ebulição e ao fluxo a frio do combustível para aviões, seguindo-se o fracionamento em produtos como combustível para aviões, gasóleo, nafta e gás leve. Os leitores que necessitem de informações detalhadas sobre o reator e a sequência de purificação podem consultar o JALON’s Guia do processo HEFA; esta comparação mantém o HEFA ao mesmo nível de pormenor que as outras famílias de percursos.
Gaseificação e processo Fischer–Tropsch: Recriação do carbono a partir do gás de síntese
A biomassa sólida ou os resíduos são selecionados, secos e classificados por granulometria antes de a gaseificação os converter numa mistura composta principalmente por monóxido de carbono e hidrogénio. As partículas, os alcatrões, o enxofre, os compostos de azoto, o dióxido de carbono e os vestígios de contaminantes têm de ser removidos ou ajustados antes de o gás de síntese chegar ao catalisador Fischer–Tropsch. A síntese FT forma cadeias de hidrocarbonetos mais longas, após o que o hidrocraqueamento, a isomerização e o fracionamento produzem o componente da mistura para combustíveis de aviação. Esta via permite aproveitar resíduos sólidos abundantes, mas a logística de alimentação, a purificação do gás, a produção de oxigénio e os elevados custos de capital constituem os principais riscos do projeto.
Alcohol-to-Jet: Produção de cadeias mais longas a partir de álcoois
O processo ATJ começa com um álcool cuja intensidade de carbono ao longo do ciclo de vida influencia fortemente o combustível final. Após a purificação, o álcool é desidratado até se transformar no alceno correspondente — o etanol em etileno e o isobutanol em isobuteno. A oligomerização forma cadeias de carbono mais longas, a hidrogenação satura-as e o fracionamento isola o produto adequado para a aviação. O processo ATJ pode utilizar a infraestrutura de etanol já existente, mas a viabilidade económica do projeto depende do preço do álcool, da intensidade de carbono do álcool, do fornecimento de hidrogénio e dos rendimentos alcançados nas etapas de desidratação e valorização.
Power-to-Liquid: Combinação de hidrogénio renovável e carbono capturado
A produção de PtL utiliza eletricidade renovável para decompor a água em hidrogénio e oxigénio. O CO₂ capturado é tratado e combinado com hidrogénio, normalmente através do processo de conversão reversa do gás de água para produzir gás de síntese ou através da síntese de metanol. O produto intermédio é então convertido e valorizado através da FT, de uma via derivada do metanol ou de outra via qualificada. O PtL reduz a dependência de matérias-primas biológicas, mas a eficiência global, o preço da eletricidade, a utilização do eletrolisador, a fonte de CO₂ e a intensidade de carbono do fornecimento de energia determinam se o combustível proporciona o benefício climático pretendido.
A economia das matérias-primas: a restrição que determina tudo
Pergunte a cinco pessoas por que razão o SAF custa mais do que o combustível para aviões e obterá respostas relacionadas com o facto de se tratar de uma tecnologia recente e de ser produzido em pequena escala. Ambas as afirmações são verdadeiras, mas nenhuma delas aborda a questão estrutural. No caso do processo que fornece quase todo o SAF atual, o obstáculo determinante não é o reator. É a matéria-prima.
Para onde vai realmente o dinheiro
A matéria-prima é um dos principais fatores de custo para o processo HEFA, enquanto a eletricidade limpa domina muitos modelos PtL e a recuperação do capital tem um peso significativo nos projetos de gaseificação-FT. A estrutura de custos varia, portanto, consoante a via escolhida. Um aumento nos preços do óleo alimentar usado reflete-se rapidamente no custo de produção do HEFA, mas a construção de uma segunda unidade idêntica não aumenta a disponibilidade de óleo residual elegível. A escala pode melhorar a utilização da unidade e o financiamento; não pode, porém, eliminar a restrição subjacente em termos de recursos.
A Questão de 2030: Quando as normas relativas aos óleos usados elegíveis se tornarem mais rigorosas
O óleo alimentar usado e as gorduras animais constituem fluxos de resíduos finitos e regionalmente desequilibrados, que também servem de matéria-prima para o diesel renovável e outras indústrias. À medida que a capacidade da HEFA se expande, os projetos poderão enfrentar uma concorrência mais acirrada pela obtenção de material rastreável que cumpra as regras de sustentabilidade aplicáveis. Isto não significa que os óleos usados desapareçam após 2030; significa que os novos projetos da HEFA terão de avaliar a sua viabilidade económica face a uma oferta mais restrita, a regras de elegibilidade em evolução e a custos de recolha mais elevados.
A perspetiva a longo prazo é verdadeiramente vasta. A avaliação global da IATA sobre matérias-primas estima que, até 2050, poderá ser possível atingir uma produção anual de SAF de cerca de 400 milhões de toneladas, enquanto o seu roteiro para as emissões líquidas nulas aponta para uma necessidade de aproximadamente 500 milhões de toneladas. Trata-se de cenários e de um potencial avaliado, não de uma produção garantida. Alcançar qualquer uma destas escalas requer um abastecimento substancial proveniente de fontes para além dos óleos residuais que alimentam a maioria das instalações atualmente (IATA, 2025).
Comparação de escalas
2,4 Mt
produção prevista para 2026
400 metros
Potencial de produção estimado para 2050
Medidas diferentes: produção anual prevista versus potencial futuro estimado. Fonte: IATA, 2025–2026.
O que os preços nos estão a dizer neste momento
O estudo da BloombergNEF para 2026 situou o preço do SAF do Noroeste da Europa em cerca de $2 746 por tonelada (BloombergNEF, 2026). Este valor não deve ser convertido num prémio universal sem uma referência convencional ao combustível para aviões com a mesma data, mercado, base de entrega e tipo de contrato. Os preços à vista e os preços contratuais também diferem, tal como o SAF puro e o preço de uma mistura finalizada. Qualquer comparação deve indicar o ano, a região, a via de produção, a base de mistura, a base de entrega e o valor da política incluída.
O que isto significa para os compradores de ambos os lados
Para uma companhia aérea ou um comprador empresarial, a economia das matérias-primas afeta o preço do contrato, a elegibilidade para certificação e a credibilidade das alegações relativas ao ciclo de vida. Para um promotor de projetos, a seleção da via determina quais os riscos relacionados com o mercado de recursos e as infraestruturas que devem ser controlados. A tecnologia HEFA apresenta o melhor historial operacional, mas enfrenta restrições relacionadas com os lípidos; a tecnologia FT pode utilizar resíduos sólidos, mas requer uma preparação dispendiosa da matéria-prima e a purificação do gás; a tecnologia ATJ depende do fornecimento de álcool de baixo carbono; a tecnologia PtL depende de eletricidade limpa abundante, hidrogénio e carbono capturado. Nenhuma via é universalmente a melhor.
Limites de mistura e certificação
Os componentes de mistura sintética mais amplamente utilizados, incluindo o HEFA-SPK, o FT-SPK e o ATJ-SPK, estão atualmente autorizados até um máximo de 50%, nos termos dos anexos da norma ASTM D7566. O SIP e o HC-HEFA-SPK estão limitados a 10%, enquanto os limites de coprocessamento dependem da via específica da norma D1655. O PtL não possui um limite automático de mistura, uma vez que o limite aplicável segue a via de conversão utilizada para fabricar e qualificar o componente acabado (ICAO, 2026).
A química por trás da tampa
Muitos componentes de misturas parafínicas sintéticas contêm pouca ou nenhuma substância aromática. As substâncias aromáticas contribuem para a densidade do combustível e para o comportamento de inchaço de algumas juntas de elastómero, pelo que um teor insuficiente de substâncias aromáticas ou cicloparafínicas pode suscitar preocupações quanto à compatibilidade dos materiais (Faulhaber e col., 2023). O inchaço das juntas é importante, mas não é a única razão para os limites atuais das misturas. A densidade, o comportamento na destilação, a compatibilidade dos materiais, a operabilidade da câmara de combustão, as emissões e o âmbito do programa de qualificação ASTM D4054 concluído também são fatores importantes. A investigação da FAA descreve, portanto, o comportamento das juntas como um dos vários obstáculos que estão a ser avaliados para misturas acima de 50% (FAA, 2024).
Um percurso, um anexo, um limite máximo
Cada via de conversão aprovada é regida por um anexo específico e pelos respetivos requisitos relativos à matéria-prima, composição, ensaios e mistura. Depois de o componente sintético ser misturado e de o combustível acabado cumprir as propriedades exigidas pelas normas D7566 e D1655, pode ser reidentificado e tratado como combustível de aviação convencional em conformidade com as especificações. As moléculas não precisam de ser idênticas às do combustível derivado do petróleo; a mistura final deve satisfazer as mesmas especificações de desempenho e segurança.
Antes de comprar: o processo de conformidade
Indique o mercado, a percentagem de mistura obrigatória e o regime de certificados que deve cumprir.
Parte desse objetivo e analisa retroativamente os percursos e os volumes que podem contribuir para o seu cumprimento.
Até onde chegou, na realidade, o 100% SAF?
O limite máximo reflete as especificações aprovadas atualmente, não um limite físico absoluto. Em novembro de 2023, um Boeing 787 da Virgin Atlantic realizou um voo de demonstração transatlântico utilizando combustível sustentável para aviação (SAF) 100% ao abrigo de uma aprovação específica. O Ministério dos Transportes do Reino Unido informou que o combustível utilizado no voo proporcionou uma redução estimada de gases com efeito de estufa ao longo do ciclo de vida de cerca de 70% em comparação com o combustível de aviação convencional (Ministério dos Transportes do Reino Unido, 2023). A demonstração não estabeleceu a aprovação de rotina, em toda a frota, para o SAF não misturado; uma utilização mais alargada continua a exigir a certificação do combustível, provas de compatibilidade dos materiais e alterações às especificações.
Como escolher uma tecnologia de combustível sustentável para a aviação
A seleção da tecnologia deve começar por um modelo comprovado de recursos e intensidade de carbono, e não por um reactor preferido. A tabela abaixo resume os principais fatores de decisão. A certificação deve, então, ser verificada em função da matéria-prima, do produto intermédio, da via de conversão e do mercado-alvo específicos, em vez de ser inferida a partir do nome genérico da família tecnológica.
| Família de percursos | Melhor ajuste | Principais serviços públicos | Risco principal do projeto | Ponto de certificação |
|---|---|---|---|---|
| HEFA | Instalações com gorduras e óleos seguros e rastreáveis, além de capacidade de hidrogenação e melhoramento ao nível das refinarias | Hidrogénio, calor, separação | Preço, qualidade e concentração da oferta de lípidos elegíveis | O HEFA-SPK está aprovado até ao 50%; a sustentabilidade das matérias-primas continua a ser um teste à parte |
| Gaseificação + FT | Instalações que gerem grandes fluxos consistentes de resíduos ou detritos e uma logística complexa de sólidos | Oxigénio, vapor, hidrogénio, energia | Integração do gaseificador, purificação do gás de síntese, custo de investimento e disponibilidade da unidade | É necessário identificar o componente de mistura FT aplicável e o anexo correspondente |
| ATJ | Regiões com álcool de baixo carbono a preços competitivos e uma cadeia logística de álcool bem estabelecida | Calor, hidrogénio, separação | Intensidade de carbono do álcool, rendimento de conversão e exposição ao mercado do álcool | Apenas os álcoois e as configurações de processo abrangidos pelo anexo relevante são elegíveis |
| PtL | Mercados com eletricidade de baixo carbono em abundância, elevada utilização de eletrolisadores e uma fonte credível de CO₂ | Fornecimento de eletricidade em grande escala, água, hidrogénio e tratamento de CO₂ | Preço da energia, eficiência de conversão, contabilização de CO₂ e maturidade tecnológica | A tecnologia de transformação a jusante, a via de conversão a partir do metanol ou outra via de conversão determina a aprovação |
Riscos relacionados com a purificação e os catalisadores nas diferentes vias
Cada percurso protege um catalisador ou uma especificação de combustível contra um conjunto diferente de contaminantes. O pré-tratamento HEFA tem como alvo a água, o fósforo, os metais, os sais e os compostos polares presentes nos óleos. As instalações de gaseificação-FT têm de remover partículas, alcatrões, enxofre, espécies de azoto, excesso de CO₂ e vestígios de substâncias que envenenam o catalisador do gás de síntese. As instalações ATJ dependem da pureza do álcool e da remoção controlada de água nas etapas de desidratação e melhoramento. As instalações PtL requerem hidrogénio de alta pureza, CO₂ condicionado e intermediários de síntese limpos.
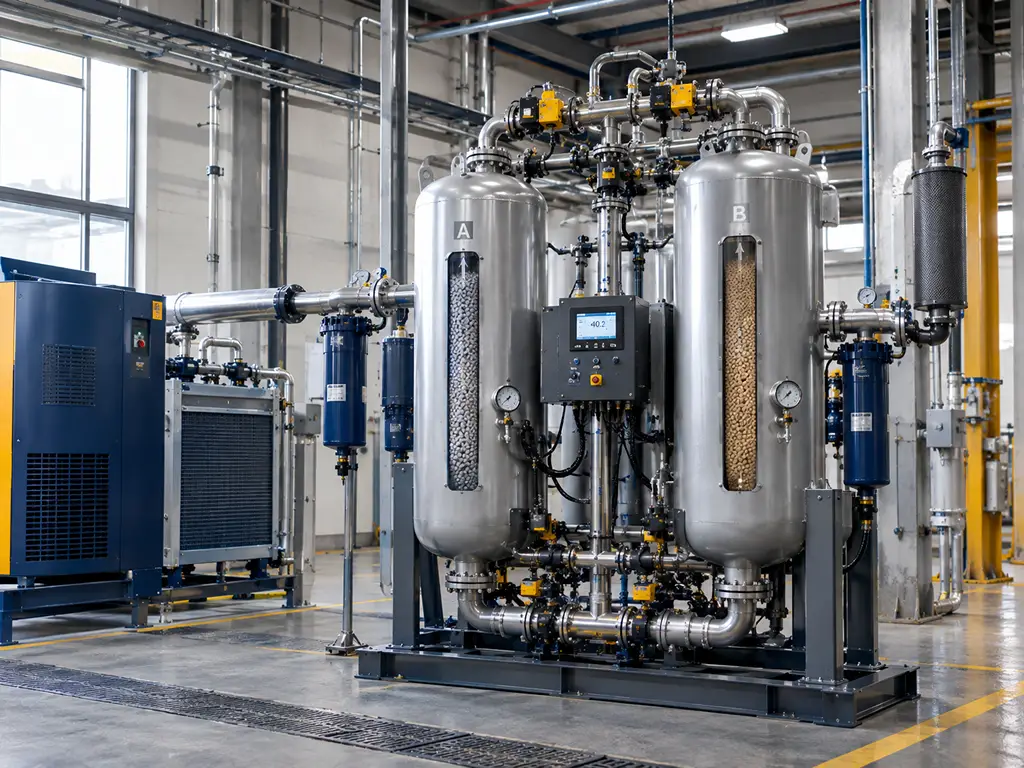
Os adsorventes, os leitos de proteção, os sistemas de secagem e os catalisadores que contêm zeólitos podem todos contribuir, mas o material e o desenho do leito devem seguir o processo licenciado e a composição medida da corrente. Uma peneira molecular 3A, 4A ou 13X não deve ser prescrita apenas com base no nome da rota. A pressão, a temperatura, a carga de água, os hidrocarbonetos, os contaminantes de enxofre e azoto, o método de regeneração e as especificações de saída exigidas determinam se um tipo de material candidato é adequado.
Como os planos da SAF falham: quatro padrões que vale a pena submeter a testes de resistência
Nada no que foi dito até agora neste artigo sugere que a SAF seja tecnicamente frágil. As falhas documentadas são de natureza económica e política. Isso torna-as previsíveis e, por conseguinte, verificáveis, antes de se comprometer um orçamento ou de se acreditar numa afirmação.
Padrão 1: incompatibilidade entre o preço e o modelo. Um modelo que pressupõe um prémio SAF universal pode falhar assim que a rota, a região, a data do contrato, o valor do certificado ou a matéria-prima se alterarem. Verifique se todos os preços utilizam o mesmo ano, mercado, percurso, base de mistura, base de entrega e tipo de contrato.
Padrão 2: dependência das políticas. Os créditos fiscais, as obrigações legais, as regras relativas às matérias-primas elegíveis e as metodologias de ciclo de vida sofrem alterações. Nos Estados Unidos, as regras da Secção 45Z e as orientações relativas às taxas de emissões continuaram a evoluir até 2026, incluindo alterações que afetaram a origem das matérias-primas elegíveis e os cálculos das emissões (Serviço de Receitas Internas, 2026). Verifique se o projeto se mantém viável em caso de alteração de um subsídio, de um mandato ou de um pressuposto relativo à intensidade de carbono.
Padrão 3: escassez de matéria-prima. Os lípidos residuais, o álcool de baixo carbono, a eletricidade limpa, o hidrogénio renovável e o CO₂ adequado têm, cada um, utilizadores concorrentes. Verifique por quanto tempo o fornecimento está contratado, qual é o intervalo de qualidade garantido e o que acontece ao rendimento e ao custo operacional quando a matéria-prima muda.
Padrão 4: inflação dos anúncios. A IATA distingue a capacidade nominal anunciada da produção real de SAF, uma vez que os projetos podem não chegar à decisão final de investimento, as instalações podem funcionar abaixo da taxa de utilização prevista e as refinarias de energias renováveis podem reorientar a sua gama de produtos para o gasóleo ou a nafta (IATA, 2026). Verifique se uma afirmação se refere à capacidade anunciada, à capacidade colocada em serviço ou às toneladas entregues.
A SAF alega ter realizado um teste de resistência
Bases de preço indicadas: ano, mercado, via de abastecimento, mistura e tipo de contrato
Dependência de políticas identificada e submetida a testes de resistência
Divulgação da origem da matéria-prima, da gama de qualidade e do período de vinculação
Capacidade anunciada, distinguida da capacidade em funcionamento e da produção efetiva
Estes riscos não significam que a SAF não tenha sido tecnicamente comprovada. Várias vias de produção estão certificadas e em funcionamento, enquanto outras se encontram ainda em fase de demonstração ou numa fase inicial de produção comercial. O trabalho que ainda resta incluir a redução de custos, a flexibilidade das matérias-primas, a integração das instalações, a qualificação de vias de produção adicionais e uma aprovação mais ampla dos combustíveis para além dos limites de mistura atuais.
O que isto significa se estiver a construir ou a adquirir equipamento para uma central SAF
Comece por definir as especificações da matéria-prima, o mercado-alvo, a metodologia do ciclo de vida e a via de conversão aprovada. Em seguida, defina o intervalo de contaminantes, a disponibilidade de serviços de apoio, a gama de produtos, os requisitos de turndown e a estratégia de regeneração. Estes dados determinam se um projeto necessita de pré-tratamento de lípidos, purificação de gás de síntese, secagem de álcool, purificação de hidrogénio, condicionamento de CO₂ ou uma combinação destas funções.
Os adsorventes e os materiais catalíticos que contêm zeólitos devem ser selecionados com base nas condições de processo medidas, e não apenas com base no nome genérico do processo. Um pedido de cotação deve identificar a composição da corrente, a pressão, a temperatura, a carga de água e de contaminantes, as especificações exigidas na saída, a duração prevista do ciclo, o método de regeneração, os limites de granulometria, a resistência à compressão e o desgaste aceitável. Os dados de equilíbrio laboratoriais, por si só, não devem ser considerados uma garantia da capacidade de funcionamento em escala real ou da vida útil do catalisador.
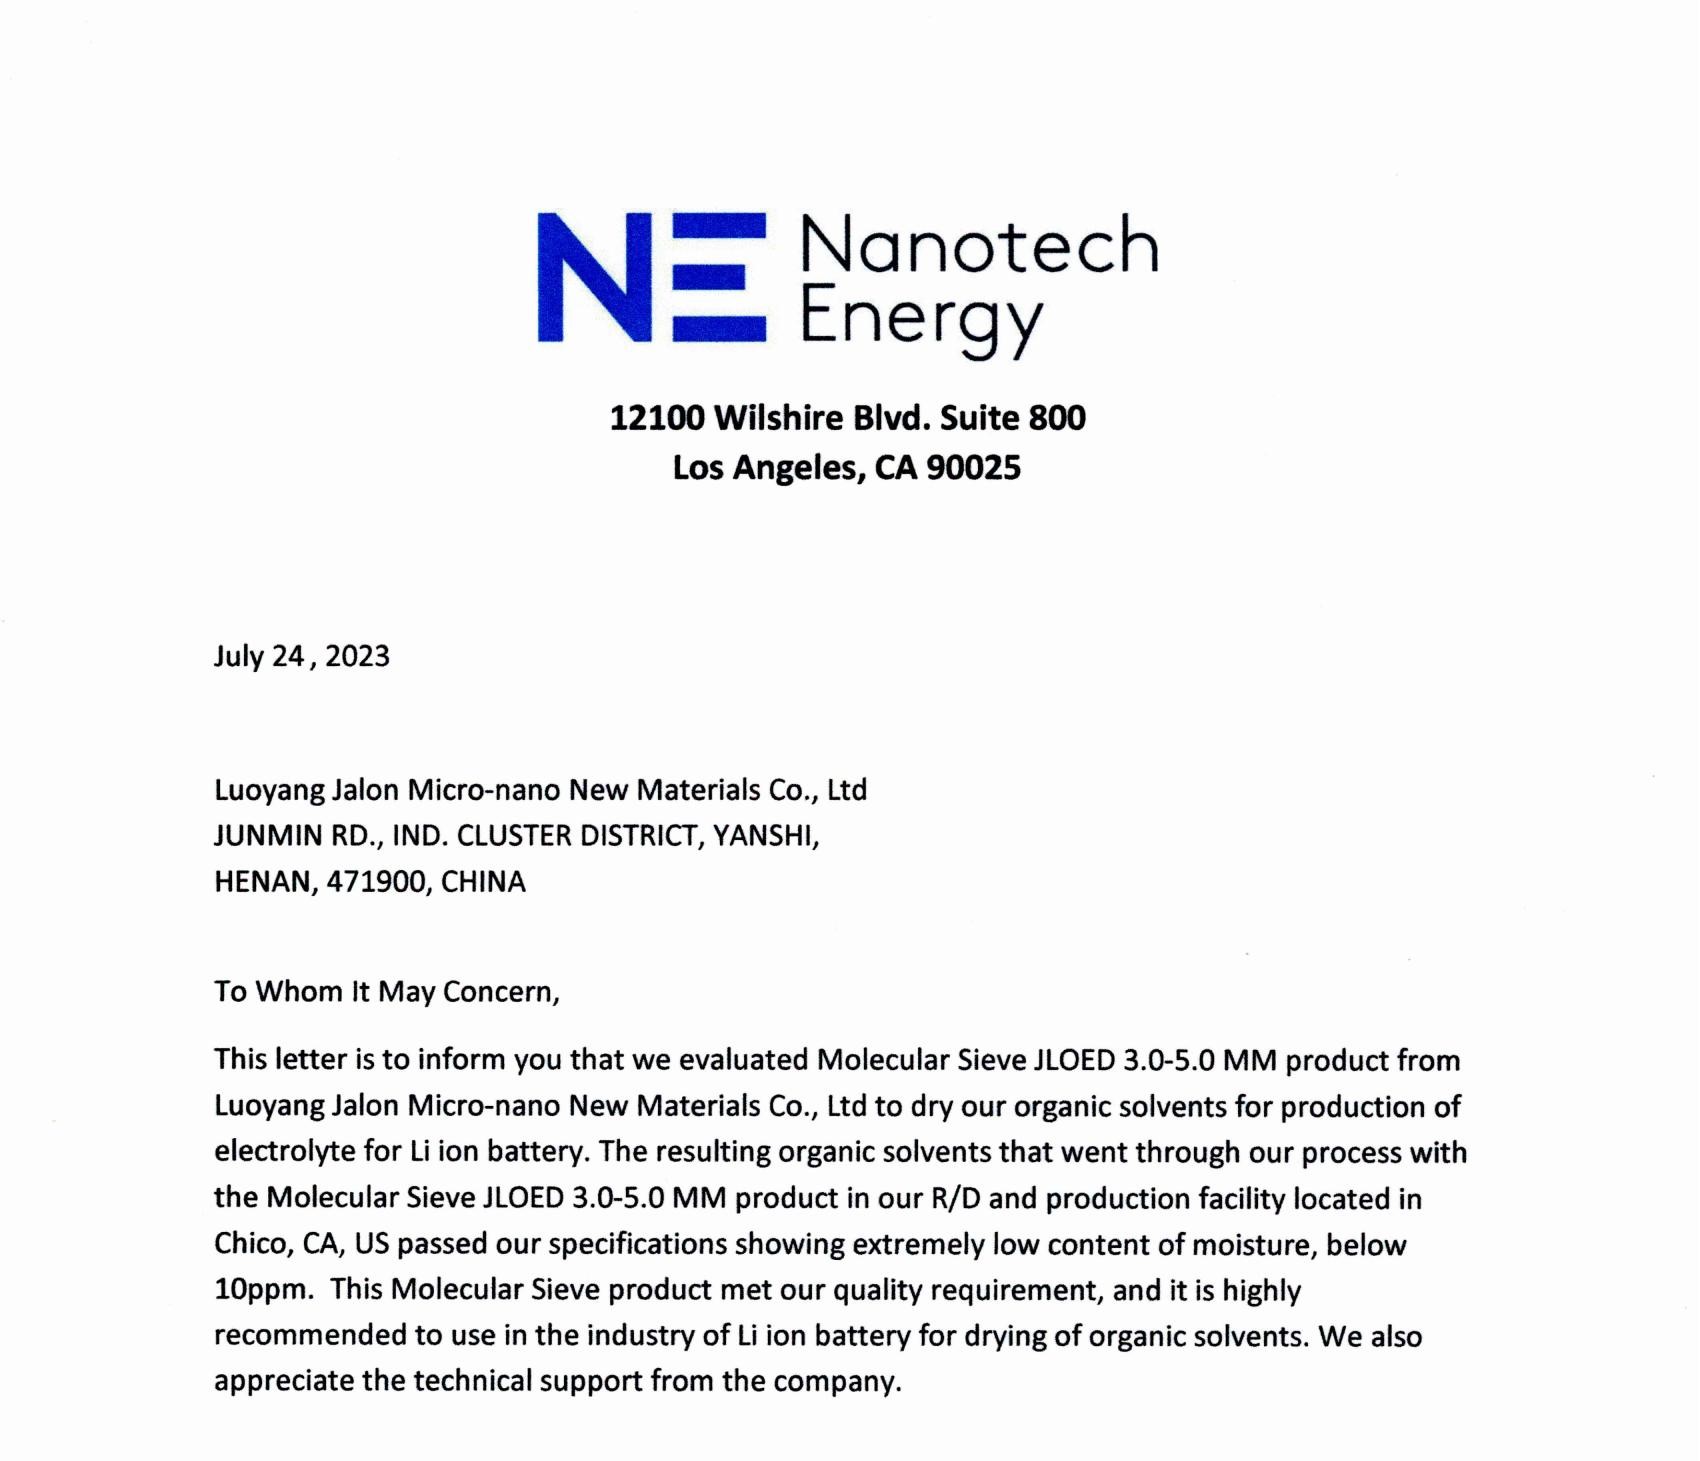
A JALON pode apoiar a triagem inicial de peneiras moleculares e materiais zeolíticos para tarefas relevantes de secagem, purificação e desenvolvimento de catalisadores. Partilhe as condições reais da corrente e as especificações pretendidas para que a equipa técnica possa identificar materiais candidatos, fornecer a documentação disponível sobre a caracterização e os lotes e definir um plano de validação de amostras. A aprovação final deve estar em consonância com o licenciante do processo, o projeto EPC e os ensaios específicos da aplicação.
Consulte os requisitos de purificação para a sua rota SAF
Envie os dados relativos à composição do fluxo ou do gás, à pressão e temperatura de funcionamento, aos contaminantes, ao objetivo de saída e às condições de regeneração. A JALON pode ajudar a selecionar materiais adsorventes ou zeólitos candidatos para uma qualificação mais aprofundada.
Discuta as condições do seu processoReferências
- Departamento de Energia dos EUA, Centro de Dados sobre Combustíveis Alternativos. Combustível de aviação sustentável. 2026.
- Associação Internacional de Transporte Aéreo. Combustível de aviação sustentável. 2026.
- Associação Internacional de Transporte Aéreo. Avaliação global das matérias-primas para a produção de combustíveis sustentáveis para a aviação (SAF): perspetivas até 2050. 2025.
- Organização da Aviação Civil Internacional. Processos de conversão de SAF. Acedido em 2026.
- Departamento de Energia dos EUA. Caminhos para a comercialização: Combustível de aviação sustentável. 2024.
- Administração Federal de Aviação. Análise das tecnologias ambientais e energéticas na aviação. 2024.
- Faulhaber, C. et al. Medições da absorção de hidrocarbonetos pela borracha nitrílica. Repositório do Departamento de Transportes dos EUA, 2023.
- Ministério dos Transportes do Reino Unido. O futuro da aviação descola com um avião da Virgin a atravessar o Atlântico movido exclusivamente a combustível de aviação sustentável. 2023.
- Serviço de Receitas Internas. Crédito à produção de combustível limpo. Atualizado em 2026.
- BloombergNEF. Perspetivas para os preços do combustível de aviação sustentável: estabilização. 2026.

 EN
 DE
 ES
 JA
 RU
 PT
 FR
 AR
 KO
 TH
 ID