Como funcionam os leitos de peneiras moleculares — Noções básicas sobre adsorção
Um leito de peneira molecular não é um tanque de filtragem passivo. Trata-se de um sistema dinâmico de transferência de massa cujo desempenho depende de três fenómenos interligados: a adsorção seletiva a nível molecular, a migração por zonas no interior do leito compactado e os ciclos térmicos que restauram a capacidade.
No centro do processo está o cristal de zeólito — um aluminosilicato com canais porosos uniformes, medidos em ångströms. A peneira molecular do tipo 4A, a escolha padrão para a desidratação do gás natural na indústria do GNL, apresenta diâmetros de canal de cerca de 4 Å. As moléculas de água, com um diâmetro cinético de cerca de 2,65 Å com base no conjunto de dados de Breck (1974) habitualmente utilizado, entram livremente nestes canais e ficam retidas pelo ambiente polar no seu interior. As moléculas de hidrocarbonetos maiores são excluídas — um mecanismo duplo de peneiramento físico e afinidade impulsionada pela polaridade que permite que as peneiras moleculares atinjam especificações de água inferiores a 0,1 ppmv, um limiar que nenhum outro dessecante consegue manter em grande escala.
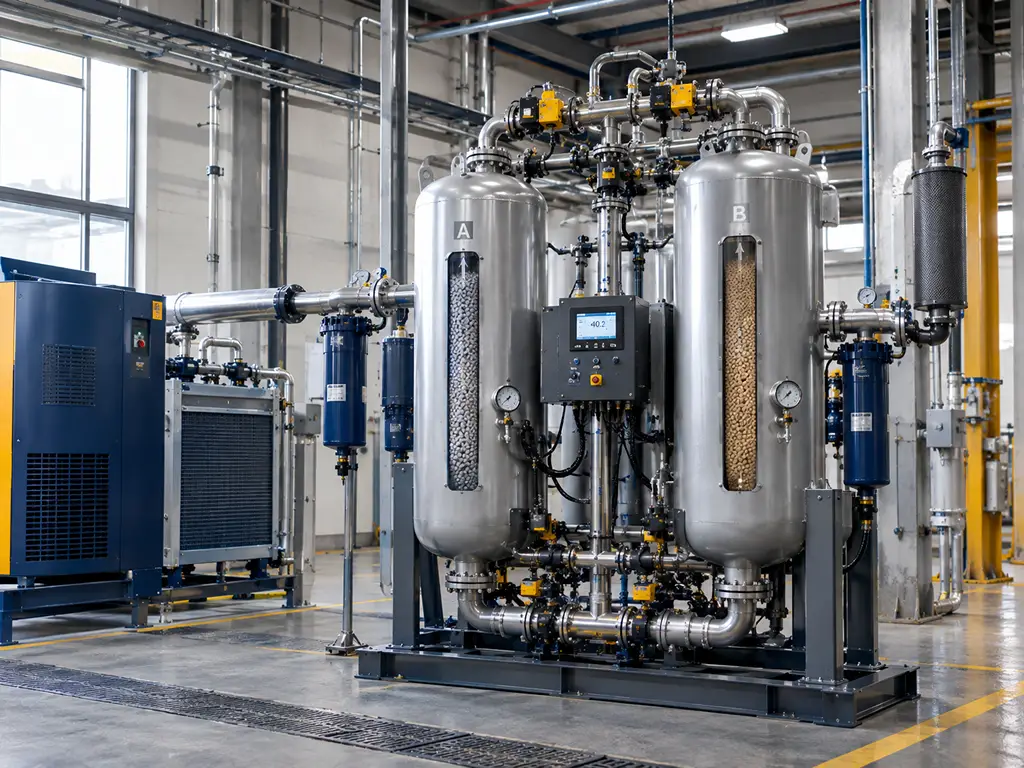
No interior do recipiente, o leito desenvolve duas zonas distintas durante a adsorção. A parte superior — a zona de saturação (SZ) — já atingiu o equilíbrio com o gás de alimentação húmido e não pode reter mais água. Abaixo dela encontra-se a zona de transferência de massa (MTZ): a região ativa onde a água é transferida da fase gasosa para a superfície do adsorvente. À medida que a adsorção avança, a MTZ migra para baixo. Quando a sua borda dianteira atinge a saída do leito, ocorre a penetração e o leito tem de ser retirado de serviço para regeneração.
Uma vez que a adsorção é, por natureza, um processo descontínuo, os sistemas práticos utilizam, pelo menos, dois reservatórios que alternam entre a adsorção e a regeneração. Uma configuração 2+1 — dois leitos em adsorção e um em regeneração — é comum nas linhas de produção de GNL. A natureza cíclica da operação significa que todas as decisões de conceção, desde o diâmetro do reservatório até à taxa de aquecimento durante a regeneração, têm impacto ao longo de milhares de ciclos durante um período de vida útil de 3 a 5 anos.
Escolher o tipo certo de peneira molecular para o seu leito
A escolha da peneira molecular é a primeira encruzilhada no percurso de conceção. Se a escolha for errada, todos os cálculos a jusante assentarão em pressupostos que não correspondem ao processo real.
| Tipo | Diâmetro do canal | Catião típico | Aplicação preferida | Cuidado com |
|---|---|---|---|---|
| 3A | ~3 Å | K⁺ | Desidratação do gás de gasoduto através da injeção de metanol para inibição de hidratos; desidratação com etanol para obtenção de gás de qualidade combustível | A menor capacidade de água da família do tipo A |
| 4A | ~4 Å | Na⁺ | Desidratação no pré-tratamento do GNL; secagem profunda geral do gás natural | Co-adsorve alguma quantidade de CO₂ — o encaminhamento do gás de regeneração é importante |
| 5A | ~5 Å | Ca²⁺ | Remoção simultânea de água e mercaptano; separação de parafina normal | A coadsorção de hidrocarbonetos mais pesados aumenta a complexidade da regeneração |
| 13X | ~10 Å | Na⁺ | Pré-purificação por separação de ar; remoção de CO₂; adsorção de espécies de enxofre | Perfil de coadsorção mais abrangente — o gás de regeneração requer quase sempre um tratamento separado |
A regra de decisão é simples. Para serviços exclusivamente de desidratação, em que o gás se destina a um processo criogénico, o 4A é a escolha principal — oferece maior capacidade de retenção de água do que o 3A, com menor coadsorção do que o 5A. Para gás de gasoduto, em que a injeção de metanol impede a formação de hidratos a montante, o 3A é obrigatório: o metanol passa pelos seus poros mais pequenos sem consumir a capacidade do leito. Para a separação de ar ou a remoção de contaminantes em massa, os poros maiores do 13X dão resposta ao desafio de múltiplos componentes. Tipos especializados — o CaX para desidratação de alta capacidade a temperaturas elevadas, o LiLSX para a geração de oxigénio por PSA com pureza superior a 90 por cento — desempenham funções de nicho, mas seguem a mesma lógica de seleção: adequar o tamanho dos poros e a química dos catiões às moléculas que é necessário capturar e àquelas que é necessário deixar passar.
Dimensionamento do leito do núcleo — diâmetro, altura e peso do leito
O dimensionamento de leitos é um problema de satisfação de restrições, não um problema de otimização. O caudal, o orçamento de queda de pressão e a capacidade no final do percurso formam um «triângulo de ferro» — se se alterar um, os outros dois reagem em sentido contrário. A sua tarefa é encontrar a região viável, não o ótimo teórico.
Direção do fluxo de gás e orientação do leito
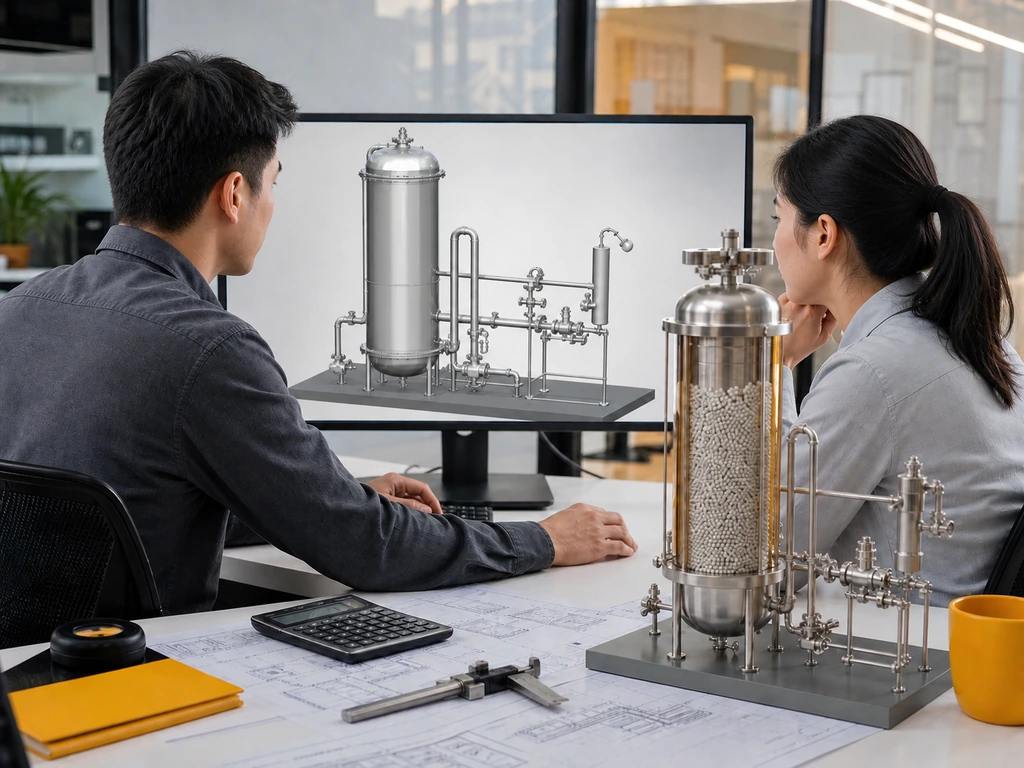
O gás de adsorção flui para baixo. Isto não é uma convenção — é física: o peso do leito neutraliza a força de arrasto ascendente do gás, impedindo a fluidização em condições de fluxo anormais. O gás de regeneração flui para cima, o que significa que a parte inferior do leito — a mais próxima da saída durante a adsorção e, por conseguinte, a última linha de defesa contra a penetração — é aquecida e seca em primeiro lugar. Inverter estas direções dá origem a dois modos de falha: a regeneração descendente faz com que a zona crítica inferior seja regenerada em último lugar, enquanto a adsorção ascendente corre o risco de levantar o leito a caudais elevados, causando atrito das partículas, geração de poeira e eventual canalização.
Cálculo do diâmetro do leito a partir da velocidade superficial
O diâmetro é a única variável determinada exclusivamente pela mecânica dos fluidos. O processo de conceção decorre da seguinte forma.
Em primeiro lugar, determine a queda de pressão admissível. Nas instalações de extração de GNL e LGN, onde cada kilopascal de ΔP acarreta um custo económico, as práticas de conceção limitam o ΔP do leito limpo a menos de 60 kPa — aproximadamente 5 a 8 psi (GPSA Engineering Data Book, 13.ª ed.). No final do ciclo de funcionamento, quando a acumulação de poeira e o bloqueio parcial dos poros já tiveram o seu impacto, o ΔP normalmente duplica para cerca de 120 kPa. Esse valor no final do ciclo de funcionamento é o que as estruturas de suporte do recipiente têm de suportar.
Em segundo lugar, determinar a velocidade superficial máxima admissível. A equação de Ergun — ou a sua forma simplificada da GPSA, ΔP/L = B·μ·Vg + C·ρ·Vg² — relaciona a queda de pressão por unidade de profundidade do leito com a velocidade do gás, a viscosidade e a densidade. Resolver esta equação para o balanço de ΔP fornece o limite máximo da velocidade superficial. Aplica-se um limite superior absoluto de cerca de 0,2 m/s, independentemente do que a equação permita: acima deste limiar, o desgaste das partículas acelera acentuadamente. Na extremidade inferior, um número de Reynolds mínimo de 40 mantém o fluxo turbulento e a distribuição radial do gás uniforme. A velocidade de funcionamento deve situar-se entre 60 e 70 por cento da velocidade de fluidização, como margem de segurança adicional.
Em terceiro lugar, a partir do caudal de gás de projeto e da velocidade superficial admissível, calcule a área da secção transversal do leito necessária — e, a partir daí, o diâmetro interior do recipiente. Uma regra prática consiste em manter a relação comprimento/diâmetro do leito acima de 2:1. Abaixo deste valor, o recipiente transforma-se num «reator em forma de panqueca», em que a maior parte do custo do aço recai sobre as tampas superior e inferior, em vez de se concentrar na altura das paredes retas.
Determinação da altura da cama e da margem de tolerância da MTZ
Com o diâmetro fixo, a altura do leito resulta da capacidade de remoção de água. No caso do crivo molecular do Tipo 4A em condições normais, a carga de equilíbrio inicial atinge cerca de 23 por cento em peso de água. Após a regeneração, permanece uma carga residual de cerca de 4 por cento em peso — água que o ciclo de aquecimento não conseguiu remover de forma economicamente viável. Outros 5 por cento do peso total do leito são direcionados para a zona de transferência de massa, que, por conceção, nunca atinge a saturação total. A carga utilizável para um leito novo é, portanto, de cerca de 18 por cento em peso.
Divida a carga total de água por ciclo — teor de água de alimentação multiplicado pela vazão multiplicado pelo tempo de adsorção — pela carga útil, e obterá a massa necessária de peneira molecular. A partir da densidade aparente do leito empacotado e da área da secção transversal já determinada, a altura do leito resulta diretamente. Na prática, as alturas dos leitos individuais raramente excedem os 10 metros. Acima desse valor, o recipiente domina a linha do horizonte da instalação e as partículas no fundo enfrentam uma carga esmagadora igual à queda de pressão mais o peso do leito saturado.
Uma decisão final relativa ao desenho das camadas: utilizar partículas maiores na parte superior — normalmente grânulos de 1/8 de polegada (3 mm) — para minimizar a queda de pressão global, enquanto a camada inferior recebe partículas de 1/16 de polegada (1,5 mm), cuja maior relação área superficial/volume torna a zona de transferência de massa mais compacta.
Definição do tempo de ciclo e da margem de reserva
Um período típico de adsorção dura entre 12 e 16 horas. Numa configuração 2+1, a duração total do ciclo é de 24 horas: dois leitos partilham a tarefa de adsorção sequencialmente, enquanto o terceiro completa a sua regeneração num intervalo de 8 horas. Uma configuração 1+1 prolonga o ciclo para 32 horas, proporcionando a cada leito um intervalo de regeneração mais generoso de 16 horas — mas à custa de reservatórios maiores para suportar o período de adsorção mais longo num único leito.
O tempo de espera — o intervalo entre o fim do arrefecimento e o ciclo de adsorção seguinte — não é desperdiçado. À medida que o leito envelhece e a sua capacidade efetiva diminui, o tempo de espera compensa a consequente redução do período de adsorção. Nos sistemas de ciclo fixo, o tempo de espera é o principal recurso disponível para prolongar a vida útil do leito sem alterações ao equipamento.
Conceção interna do leito — suportes, filtros e configuração das camadas
Os componentes internos do leito situam-se na intersecção entre a conceção de processos e a engenharia mecânica — e a maioria dos guias de conceção omite-se precisamente nesta intersecção. Um leito com dimensões perfeitas que canaliza o fluxo ou provoca o colapso da sua tela de suporte falha em poucos meses, e não em anos. Não se trata de pormenores que se possam simplesmente passar para a equipa de engenharia mecânica. São decisões fundamentais de conceção com consequências diretas para o processo.
Telas Johnson e Suporte para Leitos — A primeira linha de defesa
Considere uma avaria descrita em relatórios de campo: as telas Johnson de uma unidade de desidratação colapsaram menos de dois anos após o início de uma vida útil prevista de três anos. A causa principal não foi um defeito de fabrico. O desempenho insuficiente do tambor de separação a montante permitiu que jatos de líquido atingissem o leito, e as variações na queda de pressão ultrapassaram os limites de projeto. As próprias telas estavam dimensionadas para uma pressão diferencial de cerca de 2 bar, incluindo o peso do leito de peneira molecular saturado acima delas. No entanto, os impactos dos jatos de líquido geram cargas instantâneas várias vezes superiores ao valor de projeto em estado estacionário.
A especificação adequada de uma peneira começa com três parâmetros. A largura da abertura deve ser inferior ao tamanho da menor partícula do crivo molecular, para evitar a perda de material. A área aberta deve equilibrar a resistência mecânica com a distribuição uniforme do fluxo. A classificação de temperatura do material deve suportar a temperatura máxima de regeneração de 320 °C das peneiras 4A sem perder as propriedades mecânicas. Alguns operadores, após terem enfrentado falhas nas peneiras, propuseram a substituição total das peneiras Johnson por leitos profundos de esferas cerâmicas. A comunidade de engenharia rejeitou amplamente esta proposta: as esferas cerâmicas, por si só, não conseguem proporcionar a resistência de fluxo uniforme que garante uma distribuição homogénea do gás de regeneração, e a canalização resultante produz uma regeneração incompleta que acelera a perda de capacidade.
Classificação de esferas cerâmicas — Mais do que um simples material de enchimento
As esferas cerâmicas têm três funções: suportam estruturalmente o leito de peneira molecular, distribuem o fluxo de gás uniformemente pela secção transversal do recipiente e protegem o material da peneira do impacto direto do gás a alta velocidade no bocal de entrada. A regra de ouro da classificação: as camadas adjacentes não devem diferir no diâmetro das partículas em mais do que um fator de dois. Uma esfera de 1 polegada sobre uma de 1/2 polegada sobre uma de 1/4 de polegada é uma configuração segura. Uma esfera de 1 polegada diretamente acima de uma de 1/4 de polegada corre o risco de as partículas mais pequenas migrarem para os espaços entre as maiores, criando percursos de fluxo preferenciais e, eventualmente, canalização.
As esferas de cerâmica com elevado teor de alumina — normalmente com um teor de Al₂O₃ igual ou superior a 99 por cento — constituem o material padrão, sendo que cada camada tem, geralmente, uma profundidade de 100 a 150 milímetros. A camada mais inferior, situada diretamente acima da tela de suporte, pode atingir os 200 milímetros.
Distribuidor de admissão e equalização do caudal
O distribuidor de entrada converte um fluxo pontual de alta velocidade proveniente do tubo de alimentação num fluxo plano de baixa velocidade que abrange toda a secção transversal do leito. Sem um espaço livre adequado — o espaço aberto entre a saída do distribuidor e o topo do leito —, o jato de gás atinge uma pequena área da superfície do leito, erodindo partículas e esculpindo uma depressão que canaliza o fluxo. A prática industrial recomenda uma altura de espaço livre de, pelo menos, 30 a 50 por cento do diâmetro do leito, e nunca inferior a 300 a 500 milímetros. O mesmo requisito aplica-se ao fundo do recipiente, por onde o gás de regeneração entra pela parte inferior durante os ciclos de aquecimento e arrefecimento.
Parâmetros de conceção do sistema de regeneração
A regeneração não consiste em «aquecer até ficar seco». A forma como se aplica o calor determina se o leito se degrada gradualmente ao longo de milhares de ciclos ou se falha catastróficamente em apenas algumas dezenas.
O mecanismo crítico de falha é a formação de água líquida quente. No início da regeneração, a parte inferior do leito — a primeira a ser exposta ao gás quente que entra — desorve a sua água. Esse vapor de água desce para a parte superior do leito, ainda fria, onde se condensa novamente em água líquida a uma temperatura bem acima da temperatura ambiente. A água líquida quente ataca o aglutinante de argila que mantém os cristais de zeólito unidos. Dissolve o aglutinante e, à medida que o leito continua a aquecer, transforma o material dissolvido numa massa dura. O resultado: perda permanente de capacidade, concentrada na região onde mais tarde se desenvolve a canalização.
A solução consiste numa rampa de aquecimento controlada. A taxa de aquecimento depende do tamanho do leito, da resposta térmica e da aplicação: as grandes unidades de GNL utilizam normalmente uma rampa conservadora de 25 a 50 °C por hora, enquanto as unidades mais pequenas podem tolerar rampas mais rápidas, desde que o seu perfil de temperatura e o sistema de regeneração tenham sido validados. No caso de um leito de grandes dimensões, o aquecimento gradual permite que a secção superior seja pré-aquecida antes de a maior parte da água dessorvida a atingir. Uma fase de estabilização entre 180 e 200 °C dá tempo à água dessorvida para evaporar e sair do leito. Em seguida, o aumento final até 280 a 320 °C completa a regeneração. Este perfil de três fases — aumento gradual, manutenção e aquecimento final — está documentado na série de referência em duas partes de Herold e Mokhatab (Gas Processing News, 2017) e representa o consenso do setor para maximizar a vida útil do filtro.
O caudal do gás de regeneração situa-se normalmente entre 8 e 12 por cento do caudal do gás de alimentação — o suficiente para transportar o calor necessário para o leito, mantendo-se abaixo da velocidade de fluidização durante o fluxo ascendente. Após o aquecimento, uma etapa de arrefecimento devolve o leito à temperatura de adsorção utilizando gás seco não aquecido. O ponto final do arrefecimento: quando a temperatura à saída do leito desce para um intervalo de 10 a 15 °C em relação à temperatura de alimentação. Se a temperatura for superior a isso, o leito entra em adsorção com capacidade efetiva reduzida.
Otimização da queda de pressão e da velocidade
A queda de pressão não é um requisito a assinalar depois de concluído o verdadeiro trabalho de conceção. É uma variável económica que condiciona o diâmetro, influencia o consumo de energia e — quando acompanhada ao longo do tempo — indica o estado do leito antes de qualquer outro indicador.
| Critério | Valor | Porque é que é importante | Medida corretiva |
|---|---|---|---|
| Velocidade superficial máxima | ≤ 0,2 m/s | Limite máximo absoluto para o controlo da perda por atrito de partículas | Aumentar o diâmetro do leito |
| ΔP/L mínimo | ≥ 230 Pa/m | Assegura a distribuição radial do gás; evita a má distribuição do fluxo | Reduzir o diâmetro ou aumentar a altura da base |
| Número de Reynolds mínimo | ≥ 40 | É necessário um fluxo turbulento para uma distribuição uniforme | Aumentar a velocidade ou utilizar partículas mais pequenas |
| Balanço de ΔP do leito limpo de GNL | < 60 kPa (~5–8 psi) | Limite económico; cada kPa implica uma redução na eficiência de liquefação | Aumentar o diâmetro |
| ΔP no final do ciclo | ~1,5–2 vezes o valor em leito limpo | Acumulação de poeira e obstrução dos poros; as estruturas de suporte têm de suportar esta situação | Prever a substituição quando o ΔP duplicar |
| Velocidade de funcionamento vs. velocidade de fluidização | ≤ 60–70% de velocidade de fluidização | Margem de segurança contra a elevação da cama durante as fases de fluxo ascendente | Reduzir o caudal de gás de regeneração ou aumentar o diâmetro |
Para além do projeto, a queda de pressão é o indicador em tempo real mais acessível do estado do leito. Cada unidade de peneira molecular deve estabelecer, aquando da colocação em serviço, um valor de referência de ΔP para o leito limpo, registado à vazão e temperatura de projeto. Quando o ΔP de funcionamento atingir 1,5 a 2 vezes esse valor de referência, deve ser agendada uma inspeção interna e uma análise de amostras da peneira. O aumento do ΔP raramente se inverte — é o sinal cumulativo da geração de poeira, do desgaste das partículas e do bloqueio gradual dos poros.
Conceção com vista ao fim da vida útil — O desempenho ao longo do ciclo de vida como verdadeiro objetivo
A cama que cumpre as especificações na fase de colocação em serviço e a cama que cumpre as especificações após 1 500 ciclos são dois projetos diferentes. O fim da vida útil é o verdadeiro ponto de referência do projeto. Tudo o que antecede esse momento é tempo ganho.
Compreender a diminuição da capacidade — Mecanismos de desativação
A capacidade do crivo molecular segue uma curva de declínio em forma de S. Nos primeiros 200 a 300 ciclos, verifica-se uma queda relativamente acentuada, à medida que o leito passa do seu estado inicial, em que a capacidade é máxima, para condições de funcionamento estáveis. Um longo platô intermédio — aproximadamente entre os ciclos 300 e 800 — proporciona um desempenho relativamente estável. Para além dos cerca de 800 ciclos, a degradação acelera: o stress térmico acumulado, a deposição de coque e os danos irreversíveis no aglutinante agravam-se até que o leito já não consiga reter a carga de água necessária.
Entre os mecanismos de desativação, os danos causados pela água líquida a alta temperatura durante a regeneração ocupam o primeiro lugar. Um único ciclo de regeneração mal executado pode destruir permanentemente 10 a 20 por cento da capacidade efetiva do leito — danos que nenhuma regeneração subsequente consegue reverter. A deposição de coque proveniente de hidrocarbonetos pesados ocupa o segundo lugar: durante a regeneração, os hidrocarbonetos adsorvidos no aglutinante de argila decompõem-se a alta temperatura, deixando resíduos de carbono que bloqueiam os microporos. A contaminação a montante — amina, glicol, óleo de compressor ou arrastamento de inibidor de corrosão — reveste a superfície externa das partículas da peneira molecular, bloqueando fisicamente as entradas dos poros. A fadiga por ciclos térmicos, em contrapartida, é a via de desativação mais lenta e menos significativa. A experiência no terreno classifica consistentemente a contaminação a montante e a disciplina de regeneração acima dos ciclos térmicos como fatores determinantes da perda de capacidade.
Testes de desempenho — Avaliar a sua situação real
Um teste de desempenho é a única base objetiva para decidir quando substituir um leito de peneira molecular. O método simplificado da série «Gas Conditioning and Processing», de John M. Campbell, utiliza duas equações simples. Em primeiro lugar, calcule a carga de penetração:
BTL (wt%) = 100 × (tempo de adsorção em horas × água removida em kg/h) ÷ (massa do crivo molecular no leito em kg)
Em seguida, converta para o fator de vida útil: FL = BTL / 18, em que 18 representa a carga efetiva aproximada em estado novo para o peneiro molecular 4A. Trace o FL atual em função do número acumulado de ciclos numa curva genérica de declínio do peneiro molecular — e compare-o com o ponto de FL de projeto — para obter uma estimativa prospectiva da vida útil restante. Realize pelo menos um PTR por ano e adicione um teste após qualquer perturbação significativa do processo, como um evento de arrastamento de líquido.
Planeamento de substituições e estratégia de ciclos variáveis
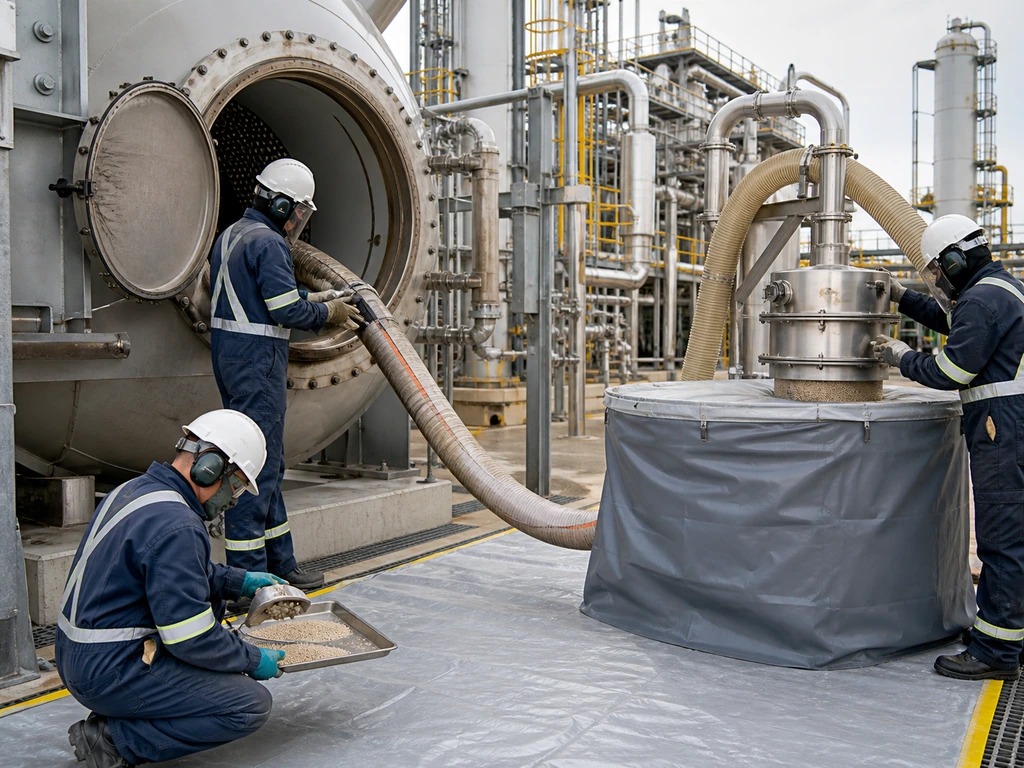
Três indicadores concretos desencadeiam a decisão de substituição: o BTL no final do ciclo de funcionamento ficar abaixo do mínimo exigido para a carga atual de água de alimentação, a queda de pressão exceder o dobro do valor de referência com o leito limpo ou o aumento do teor de humidade na saída aproximar-se do limite especificado. O planeamento deve começar quando a vida útil restante prevista pelo PTR ficar abaixo do intervalo até à próxima grande revisão planeada — normalmente quatro anos para instalações de GNL.
O ciclo variável aproveita a capacidade excedentária de um leito novo. Quando o leito é novo e a sua capacidade excede largamente o requisito mínimo, prolongar o ciclo de adsorção em 20 a 30 por cento reduz o número de ciclos de regeneração por ano, abrandando diretamente a curva de declínio da capacidade. Ao longo de três anos, os ciclos variáveis podem reduzir o número acumulado de ciclos em 15 a 20 por cento, prolongando a vida útil do leito em seis meses a um ano. A contrapartida é de natureza operacional: os ciclos variáveis exigem uma monitorização mais ativa e um processo de decisão claro sobre quando ajustar os tempos, razão pela qual muitas instalações optam por ciclos fixos, apesar do custo económico associado.
A consistência entre lotes no que diz respeito à resistência à compressão e à capacidade de adsorção é, muitas vezes, mais importante do que as especificações nominais. Solicite um certificado de análise por lote com valores medidos e métodos de ensaio indicados, em vez de se basear apenas nos intervalos gerais apresentados nas fichas técnicas.
Proteção do leito — Separação na entrada e controlo da contaminação
Um leito de peneira molecular não se consegue proteger sozinho. O equipamento a montante do recipiente determina se o leito atinge a sua vida útil prevista ou se falha prematuramente devido à contaminação — e, quando se detectam os danos no leito, o problema a montante já se arrasta sem controlo há meses.
Três equipamentos constituem o circuito mínimo de proteção. Em primeiro lugar, um filtro coalescente de alta eficiência remove gotículas de líquido arrastadas e partículas sólidas até níveis submicrónicos — normalmente entre 0,3 e 1,0 μm —, reduzindo simultaneamente o teor de líquido a jusante para níveis vestigiais. A especificação final deve ser selecionada em função da composição da alimentação e do equipamento a jusante, em vez de ser considerada um valor universal. Em segundo lugar, um tambor de separação proporciona capacidade de absorção de picos de volume para jatos de líquido — a principal causa de fraturamento do leito — e atua como um separador de líquido a granel a montante do coalescedor. Em terceiro lugar, um filtro de partículas de gás seco a jusante do recipiente de peneira molecular retém as partículas finas do dessecante antes de estas atingirem os compressores, os permutadores de calor criogénicos ou os leitos catalíticos.
A água livre é o contaminante mais prejudicial: um único episódio de entrada de água pode fraturar o leito de peneira molecular, criando partículas finas que aumentam a queda de pressão e percursos de fluxo preferenciais que provocam uma penetração precoce. Os hidrocarbonetos pesados — em particular o óleo lubrificante do compressor — queimam-se na superfície do adsorvente durante a regeneração a alta temperatura, formando coque que reduz progressivamente a capacidade. Contaminantes químicos, como aminas, glicóis e inibidores de corrosão, revestem a superfície externa das partículas da peneira molecular, bloqueando fisicamente o acesso à estrutura porosa interna. Mantenha a temperatura do gás de alimentação 5 a 10 °C acima da temperatura de formação de hidratos — suficientemente quente para impedir a formação de hidratos no leito, suficientemente fria para maximizar a capacidade de adsorção de água.
Referências
- Herold, R.H.M. e Mokhatab, S. Conceção e Operação Ótimas de Unidades de Desidratação de Gás com Peneiras Moleculares — Parte 1. Gas Processing News, agosto de 2017.
- Está bem, Vossa Majestade Um método simplificado para avaliar o desempenho das peneiras moleculares. PetroSkills — John M. Campbell, Dica do Mês, maio de 2019.
- Campbell, J.M. «Condicionamento e Processamento de Gás», Volume 2: Os Módulos de Equipamento, 9.ª edição. Editores: Hubbard, R. e Snow-McGregor, K. Série Campbell Petroleum, Norman, Oklahoma, 2018.
- GPSA Engineering Data Book, 13.ª edição. Associação de Fornecedores de Equipamentos de Processamento de Gás, Tulsa, Oklahoma.
- Breck, D.W. Peneiras moleculares de zeólito: estrutura, química e utilização. John Wiley & Sons, 1974.
- Pequenino. Otimização da desidratação por peneiras moleculares em operações de GNL. 2024.
- Pall Corporation. Desidratação por peneiras moleculares no gás natural.
 EN
 DE
 ES
 JA
 RU
 PT
 FR
 AR
 KO
 TH
 ID