ไฮโดรแครกกิ้งคืออะไร และอยู่ในส่วนใดของโรงกลั่นน้ำมัน?
โรงกลั่นน้ำมันทำงานเหมือนโรงงานคัดแยกและปรับปรุงคุณภาพ น้ำมันดิบถูกนำเข้ามาจากด้านหนึ่ง และผลิตภัณฑ์หลากหลายชนิด — เช่น น้ำมันเบนซิน น้ำมันดีเซล น้ำมันเชื้อเพลิงเครื่องบิน และวัตถุดิบสำหรับอุตสาหกรรมปิโตรเคมี — ถูกส่งออกทางด้านอีกด้าน หน่วยกลั่นแบบบรรยากาศและแบบสุญญากาศทำหน้าที่คัดแยก โดยแยกน้ำมันดิบออกเป็นส่วนต่าง ๆ ตามจุดเดือด แต่การคัดแยกเพียงอย่างเดียวทำให้สูญเสียมูลค่าไปอย่างมาก ส่วนหนักที่ไหลออกมาจากส่วนล่างของหอแยก — เช่น น้ำมันก๊าซและกระแสน้ำมันเหลือ — มีโมเลกุลใหญ่เกินไป มีกลิ่นหอมมากเกินไป และปนเปื้อนมากเกินไป จึงไม่สามารถขายเป็นผลิตภัณฑ์คุณภาพสูงได้
นี่คือจุดที่กระบวนการไฮโดรแครกกิ้งเข้ามามีบทบาท
การไฮโดรแครกกิ้ง (Hydrocracking) เป็นกระบวนการไฮโดรจีเนชันแบบใช้ตัวเร่งปฏิกิริยา ที่แตกโมเลกุลไฮโดรคาร์บอนหนักให้เป็นผลิตภัณฑ์ที่เบากว่าและมีมูลค่าสูงกว่า ต่างจากกระบวนการแครกกิ้งด้วยความร้อนแบบธรรมดา กระบวนการนี้ดำเนินการในสภาพแวดล้อมที่มีไฮโดรเจนสูงภายใต้ความดันสูง โดยแตกพันธะคาร์บอน-คาร์บอนและเติมไฮโดรเจนให้เต็มในชิ้นส่วนที่แตกออกพร้อมกัน ผลลัพธ์คือชุดผลิตภัณฑ์ที่ประกอบด้วยผลิตภัณฑ์กลั่นระดับกลางเป็นหลัก — เช่น ดีเซล น้ำมันเชื้อเพลิงเครื่องบิน และน้ำมันเชื้อเพลิงสำหรับทำความร้อน — ซึ่งมีคุณสมบัติสะอาดกว่า เสถียรกว่า และมีมูลค่าสูงกว่าวัตถุดิบที่นำเข้าสู่หน่วยผลิต
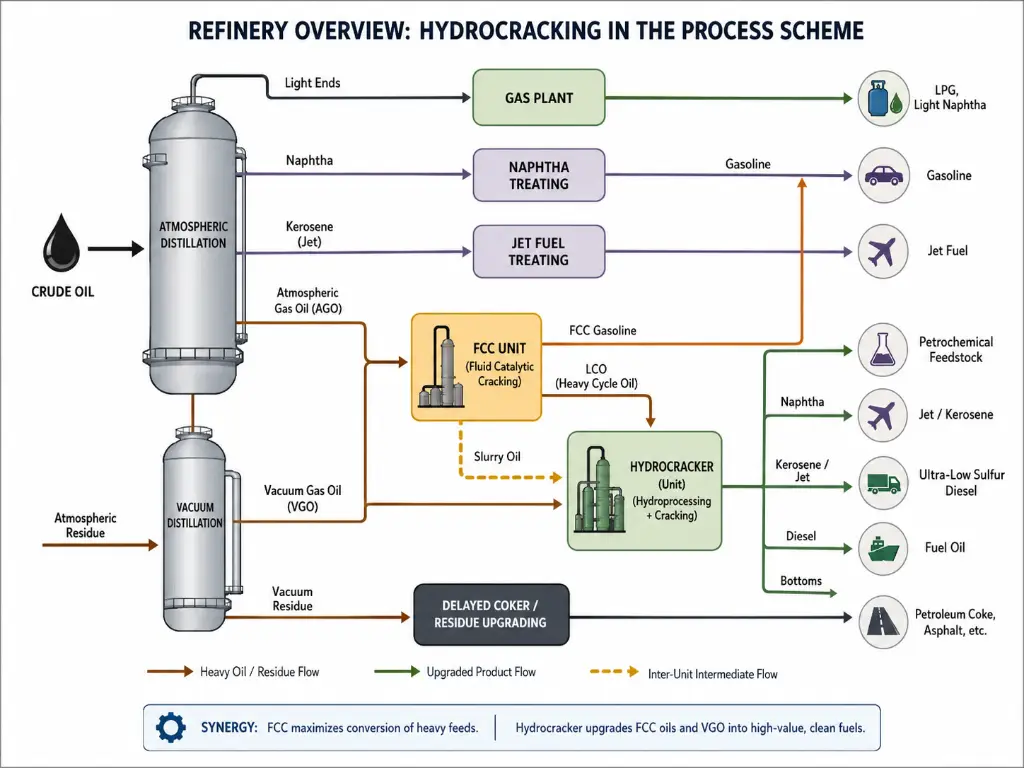
ในแผนผังกระบวนการของโรงกลั่นน้ำมัน เครื่องไฮโดรแครกเกอร์ตั้งอยู่ด้านล่างของกระบวนการกลั่นและด้านบนของกระบวนการผสมผลิตภัณฑ์ มันทำงานเสริมกับเครื่องฟลูอิดแคทาลิติกแครกเกอร์ (FCC): FCC เปลี่ยนน้ำมันก๊าซเป็นน้ำมันเบนซินผ่านกลไกการกำจัดคาร์บอน ส่วนเครื่องไฮโดรแครกเกอร์รับมือกับวัตถุดิบที่มีกลิ่นหอมสูงและทนต่อการแตกตัวใน FCC — รวมถึงผลิตภัณฑ์พลอยได้น้ำมันวงจรเบา (LCO) ที่ FCC เองผลิตขึ้น ทั้งสองหน่วยการแปลงนี้ร่วมกันเป็นโครงสร้างหลักของโรงกลั่นสมัยใหม่ที่มีอัตราการแปลงสูง
ทำไมกระบวนการไฮโดรแครกกิ้งจึงกลายเป็นกระบวนการที่ขาดไม่ได้? มีสามปัจจัยที่มารวมกัน ประการแรก กฎระเบียบด้านสิ่งแวดล้อมกำหนดให้ใช้เชื้อเพลิงที่มีปริมาณกำมะถันต่ำมาก — และสภาพแวดล้อมที่อุดมด้วยไฮโดรเจนในกระบวนการไฮโดรแครกกิ้งสามารถลดปริมาณกำมะถันและไนโตรเจนลงจนเหลือระดับเพียงหลักหน่วย ppm ประการที่สอง น้ำมันดิบทั่วโลกมีน้ำหนักโมเลกุลสูงขึ้น ทำให้มีสารตกค้างถูกส่งเข้าสู่หน่วยแปรรูปในโรงกลั่นมากขึ้น ประการที่สาม ความต้องการต่อผลิตภัณฑ์กลั่นระดับกลาง — โดยเฉพาะน้ำมันดีเซลในประเทศเศรษฐกิจเกิดใหม่และน้ำมันเชื้อเพลิงเครื่องบินสำหรับการเดินทางทางอากาศที่ขยายตัว — ยังคงเพิ่มขึ้นอย่างต่อเนื่อง และกระบวนการไฮโดรแครกกิ้งเป็นวิธีที่มีประสิทธิภาพที่สุดในการผลิตผลิตภัณฑ์เหล่านี้
แล้วสิ่งที่ถูกป้อนเข้าไปในเครื่องไฮโดรแครกเกอร์นั้นคืออะไรกันแน่? คำถามนี้กลับมีความซับซ้อนมากกว่าที่ฟังดู
วัตถุดิบ: มีอะไรถูกนำเข้าเครื่องไฮโดรแครกเกอร์?
จุดแข็งหลักของเครื่องไฮโดรแครกเกอร์คือความยืดหยุ่นในการเลือกวัตถุดิบ — แต่ความยืดหยุ่นนี้มาพร้อมกับผลกระทบทางวิศวกรรม วัตถุดิบที่แตกต่างกันต้องการการจัดตั้งกระบวนการที่ต่างกัน ตัวเร่งปฏิกิริยาที่ต่างกัน และกลยุทธ์การดำเนินงานที่ต่างกัน การเข้าใจภาพรวมของวัตถุดิบจึงเป็นสิ่งจำเป็นก่อนที่จะเริ่มดำเนินการในกระบวนการนี้
วัตถุดิบที่เบาที่สุดที่ใช้ในกระบวนการไฮโดรแครกเกอร์ทั่วไปคือน้ำมันก๊าซเบาแบบตรง (LGO) ซึ่งมีจุดเดือดอยู่ในช่วงประมาณ 200–370 °C โดยน้ำมันก๊าซสุญญากาศ (VGO) เป็นวัตถุดิบหลักในเชิงพาณิชย์ กระแสวัตถุดิบเหล่านี้มีความสะอาดสัมพัทธ์ — มีปริมาณกำมะถันและไนโตรเจนต่ำ — และสามารถผ่านกระบวนการในระบบแบบขั้นตอนเดียวด้วยปริมาณการใช้ไฮโดรเจนที่พอประมาณ ในทางตรงกันข้าม สารตกค้างจากกระบวนการกลั่นสุญญากาศ — ซึ่งเป็นวัสดุที่เหลืออยู่หลังการกลั่นสุญญากาศ และมีจุดเดือดสูงกว่า 565°C — มีปริมาณโลหะ (นิกเกิล, วานาเดียม) แอสฟัลเทน และสารอะโรมาติกหลายวงแหวนในความเข้มข้นสูง ซึ่งจะทำให้ตัวเร่งปฏิกิริยาแบบเตียงคงที่แบบดั้งเดิมสูญเสียประสิทธิภาพอย่างรวดเร็ว การแปรรูปสารตกค้างนี้จำเป็นต้องใช้เทคโนโลยีเครื่องปฏิกรณ์แบบเตียงเดือดหรือแบบเตียงสลารรี ซึ่งสามารถเติมและถอนตัวเร่งปฏิกิริยาได้อย่างต่อเนื่อง
เครื่องไฮโดรแครกเกอร์เชิงพาณิชย์ส่วนใหญ่ทำงานอยู่ในช่วงระหว่างทั้งสองค่าดังกล่าว วัตถุดิบหลักคือน้ำมันก๊าซสุญญากาศ (VGO) ซึ่งโดยทั่วไปมีจุดเดือดอยู่ระหว่าง 350 ถึง 565°C ขึ้นอยู่กับแหล่งน้ำมันดิบ VGO อาจมีปริมาณกำมะถันตั้งแต่ 0.5 ถึง 4 wt% และไนโตรเจนตั้งแต่ 500 ถึง 3,000 ppm — โดยไนโตรเจนเป็นปัญหาที่ซ่อนเร้นมากกว่า สารประกอบไนโตรเจนอินทรีย์ แม้อยู่ในระดับรอยร่อง ก็เป็นสารพิษที่รุนแรงต่อจุดกรดบนตัวเร่งปฏิกิริยาไฮโดรครัคกิ้ง นั่นคือเหตุผลที่ทุกเครื่องไฮโดรครัคกิ้ง ไม่ว่าจะมีรูปแบบการออกแบบอย่างไร ก็ต้องเริ่มด้วยขั้นตอนการเตรียมวัตถุดิบก่อน
| ประเภทวัตถุดิบ | แหล่งข้อมูลทั่วไป | ช่วงการเดือด | ความท้าทายหลัก | กระบวนการที่เหมาะสม |
|---|---|---|---|---|
| LGO/VGO แบบตรง | การกลั่นด้วยแรงดันบรรยากาศ/สุญญากาศ | 350–565 °C | ปริมาณ S และ N แตกต่างกันตามชนิดของน้ำมันดิบ | แบบหนึ่งขั้นตอนหรือสองขั้นตอน |
| น้ำมันสำหรับรถจักรยานยนต์ Light Cycle (LCO) | ผลิตภัณฑ์ข้างเคียงของ FCC | 220–350 °C | มีสารหอมสูง (60–80%), ยากต่อการแยก | ระบบสองขั้นตอนด้วย H₂ ความดันสูง |
| น้ำมันดีเซล Coker | กระบวนการผลิตโค้กแบบล่าช้า | 350–520 °C | มีปริมาณ S, N และโอเลฟินสูง; ไม่เสถียร | ระบบสองขั้นตอนพร้อมขั้นตอนเตรียมล่วงหน้า |
| สารตกค้างในบรรยากาศ | ส่วนล่างของกระบวนการกลั่นด้วยแรงดันบรรยากาศ | 565°C+ | โลหะ, แอสฟัลเทน, ความหนืดสูง | ชั้นวัสดุเดือด / สแลรี |
| สารตกค้างจากเครื่องดูดฝุ่น | ส่วนล่างจากการกลั่นด้วยสุญญากาศ | 565°C+ | โลหะในปริมาณสูง + แอสฟัลเทน | ชั้นวัสดุเดือด / ใช้เฉพาะสารละลายเท่านั้น |
ข้อกำหนดในการเตรียมวัตถุดิบก่อนการแปรรูปช่วยสร้างการเชื่อมต่ออย่างเป็นธรรมชาติสู่กระบวนการผลิตเอง ทุกเครื่องไฮโดรแครกเกอร์ ตั้งแต่หน่วยแบบขั้นตอนเดียวที่เรียบง่ายที่สุด ไปจนถึงโรงงานปรับปรุงคุณภาพน้ำมันเหลือที่ซับซ้อนที่สุด ล้วนดำเนินตามลำดับขั้นตอนที่มีเหตุผล ซึ่งเปลี่ยนวัตถุดิบหนักที่ปนเปื้อนให้กลายเป็นผลิตภัณฑ์ที่สะอาดและตรงตามมาตรฐาน
กระบวนการไฮโดรแครกกิ้ง: การอธิบายขั้นตอนละขั้นตอน
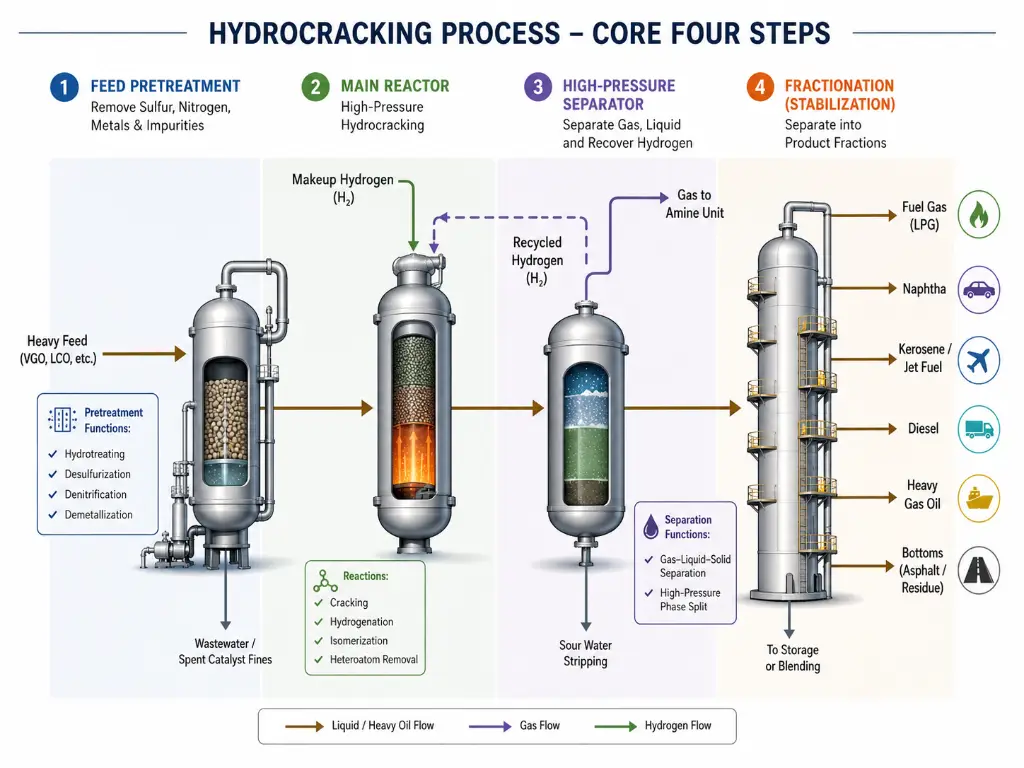
กระบวนการไฮโดรแครกกิ้งไม่ใช่ปฏิกิริยาเดียวที่เกิดขึ้นในถังเดียว — แต่เป็นลำดับขั้นตอนทางวิศวกรรมที่จัดเรียงอย่างละเอียดถี่ถ้วน ประกอบด้วยสี่ขั้นตอน ได้แก่ การเตรียมล่วงหน้า การเกิดปฏิกิริยา การแยก และการแบ่งส่วน แต่ละขั้นตอนเกี่ยวข้องกับการตัดสินใจในการดำเนินงานที่สำคัญ ซึ่งส่งผลต่อเนื่องไปยังขั้นตอนถัดไป และส่งผลต่อคุณภาพผลิตภัณฑ์ อายุการใช้งานของตัวเร่งปฏิกิริยา และความสามารถในการทำกำไรของหน่วยผลิต
การเตรียมอาหารสัตว์: การทำความสะอาดก่อนขั้นตอนหลัก
ลองคิดถึงขั้นตอนการเตรียมการล่วงหน้าเหมือนจุดตรวจสอบความปลอดภัยและการกำจัดสารปนเปื้อนก่อนถึงเครื่องปฏิกรณ์หลัก หากกำมะถัน ไนโตรเจน และโลหะเข้าสู่ตัวเร่งปฏิกิริยาไฮโดรแครกกิ้งโดยไม่ได้รับการตรวจสอบ พวกมันจะทำให้จุดทำงานของตัวเร่งปฏิกิริยาถูกทำลาย ปิดกั้นช่องรูพรุน และทำให้อายุการใช้งานของตัวเร่งปฏิกิริยาสั้นลงจากหลายปีเหลือเพียงไม่กี่เดือน
ถังปฏิกิริยาขั้นต้นทำงานภายใต้เงื่อนไขที่คล้ายกับถังปฏิกิริยาการแตกตัว: อุณหภูมิ 300–400°C และความดันไฮโดรเจน 50–150 bar ภายในถัง ปฏิกิริยาสำคัญสองชนิดเกิดขึ้นโดยตัวเร่งปฏิกิริยา CoMo (โคบอลต์-โมลิบดีนัม) หรือ NiMo (นิกเกิล-โมลิบดีนัม) ได้แก่ ปฏิกิริยาไฮโดรดีซัลฟูไรเซชัน (HDS) ที่เปลี่ยนสารประกอบกำมะถันอินทรีย์เป็นไฮโดรเจนซัลไฟด์ (H₂S) และปฏิกิริยาไฮโดรดีไนโตรจีเนชัน (HDN) ที่เปลี่ยนสารประกอบไนโตรเจนอินทรีย์เป็นแอมโมเนีย (NH₃) เป้าหมายของผลิตภัณฑ์ที่ออกจากส่วนการเตรียมเบื้องต้นนั้นมีความเข้มงวด: ระดับกำมะถันต้องต่ำกว่า 50 ppm และระดับไนโตรเจนต้องต่ำกว่า 10 ppm — โดยหน่วยสองขั้นตอนมักต้องการให้ระดับไนโตรเจนต่ำกว่า 5 ppm เพื่อปกป้องตัวเร่งปฏิกิริยาโลหะมีค่าในขั้นตอนที่สอง ไนโตรเจนต้องถูกลดให้ต่ำเป็นพิเศษ เนื่องจากสารประกอบไนโตรเจนอินทรีย์จะทำการทำให้เป็นกลางต่อจุดกรดบรอนสเตด (Brønsted acid sites) ซึ่งเป็นตัวขับเคลื่อนปฏิกิริยาการแตกตัว (cracking) ในขั้นตอนต่อไป (Topsoe, 2004).
ส่วนปฏิกิริยา: ที่เกิดการแตกตัว
วัตถุดิบที่ผ่านกระบวนการเตรียมล่วงหน้า ซึ่งขณะนี้ได้รับการกำจัดสิ่งปนเปื้อนจากอะตอมต่างชนิดออกไปเกือบทั้งหมด จะถูกผสมกับไฮโดรเจนที่ถูกให้ความร้อนและอัดแน่น ก่อนเข้าสู่เครื่องปฏิกรณ์ไฮโดรครัคกิ้ง — ซึ่งเป็นหัวใจหลักของหน่วยผลิตนี้ โดยทั่วไป เครื่องปฏิกรณ์นี้จะเป็นแบบชั้นคงที่ (fixed-bed) ที่มีกระแสไหลลง (trickle-flow) ซึ่งประกอบด้วยชั้นตัวเร่งปฏิกิริยาหลายชั้น ที่ถูกแบ่งแยกด้วยเขตควบคุมอุณหภูมิ (quench zones) เพื่อควบคุมอุณหภูมิ
สิ่งที่เกิดขึ้นภายในอนุภาคตัวเร่งปฏิกิริยาคือกระบวนการทางเคมีที่กำหนดลักษณะของไฮโดรครัคกิ้ง: กลไกการทำงานแบบสองหน้าที่ อนุภาคตัวเร่งปฏิกิริยาแต่ละอนุภาคมีสองประเภทของจุดทำงานที่ต่างกันอยู่ในระยะใกล้ระดับนาโน จุดทำงานโลหะ — ซึ่งในเครื่องปฏิกรณ์ส่วนใหญ่เป็นนิกเกิล-โมลิบดีนัมหรือนิกเกิล-ทังสเตนที่ถูกซัลไฟด์ ส่วนแพลทินัมหรือพัลลาเดียมถูกสงวนไว้สำหรับหน่วยขั้นตอนที่สองที่ทำงานในสภาพแวดล้อมที่ไม่มีกำมะถัน — ทำหน้าที่ในการไฮโดรจีเนชันและดีไฮโดรจีเนชัน พวกมันเติมไฮโดรเจนให้วงแหวนอะโรมาติกจนอิ่มตัว และที่สำคัญที่สุด คือสร้างสารตัวกลางโอเลฟินที่มีปฏิกิริยาสูง โดยการกำจัดไฮโดรเจนออกจากไฮโดรคาร์บอนที่อิ่มตัว ส่วนจุดกรด — ที่อยู่บนตัวรองรับซีโอไลต์หรือซิลิกา-อะลูมินาแบบอะมอร์ฟัส — ดำเนินการแตกตัวผ่านกระบวนการ β-scission โดยตัดพันธะคาร์บอน-คาร์บอนในสารตัวกลางโอเลฟินเพื่อสร้างโมเลกุลที่เล็กกว่า
กระบวนการจัดเรียงแบบสองตำแหน่งนี้คือสิ่งที่ทำให้การไฮโดรแครกกิ้งเป็นกระบวนการที่เลือกสรรได้ แทนที่จะเป็นกระบวนการที่ไม่เลือกสรร ตำแหน่งโลหะทำหน้าที่กระตุ้นโมเลกุล ส่วนตำแหน่งกรดทำหน้าที่ตัดโมเลกุลที่ตำแหน่งเฉพาะ ทั้งสองตำแหน่งนี้ต้องอยู่ติดกันทางกายภาพในระดับนาโนเมตร — โมเลกุลที่ถูกดูดซับออกจากตำแหน่งโลหะต้องพบตำแหน่งกรดก่อนที่จะสามารถดูดซับใหม่ได้ มิฉะนั้น โอกาสในการแตกตัวจะสูญเสียไป
เงื่อนไขการดำเนินงานสะท้อนถึงความสมดุลที่ละเอียดอ่อนนี้ อุณหภูมิในรีแอคเตอร์อยู่ในช่วง 300–450°C โดยค่าตั้งต้นที่แม่นยำจะขึ้นอยู่กับความปฏิกิริยาของวัตถุดิบและระดับการแปลงเป้าหมาย ความดันอยู่ในช่วง 80 ถึง 200 bar — ความดันที่สูงขึ้นจะช่วยยับยั้งการก่อตัวของโค้กโดยการรักษาความดันส่วนไฮโดรเจนให้สูง แต่จะทำให้ค่าใช้จ่ายในการอัดเพิ่มขึ้นอย่างมีนัยสำคัญ อัตราการไหลของของเหลวต่อชั่วโมง (LHSV), ซึ่งโดยทั่วไปอยู่ที่ 0.5–2.0 h⁻¹, ควบคุมเวลาพัก: LHSV ที่ต่ำหมายถึงการแตกตัวที่ลึกขึ้น แต่ปริมาณการผลิตต่อชั่วโมงจะลดลง อัตราส่วนไฮโดรเจนต่อน้ำมัน, ซึ่งโดยทั่วไปอยู่ที่ 1,000–2,000 Nm³ ของไฮโดรเจนต่อ 1 ลูกบาศก์เมตรของวัตถุดิบ, รับประกันการมีไฮโดรเจนเพียงพอที่พื้นผิวของตัวเร่งปฏิกิริยา และช่วยกระจายความร้อนที่เกิดจากการปฏิกิริยาแบบคายความร้อน (ScienceDirect, 2024).
เนื่องจากกระบวนการแตกตัวเป็นปฏิกิริยาที่ปล่อยความร้อนอย่างรุนแรง การควบคุมอุณหภูมิจึงเป็นความท้าทายด้านความปลอดภัยหลักของเครื่องปฏิกรณ์ แต่ละชั้นตัวเร่งปฏิกิริยาจะเพิ่มอุณหภูมิของกระแสกระบวนการขึ้น 10–30°C ระหว่างชั้นตัวเร่งปฏิกิริยา จะมีการฉีดไฮโดรเจนเย็นเพื่อลดอุณหภูมิ — ซึ่งเป็นกลยุทธ์การควบคุมที่เรียบง่ายแต่ต้องปรับแต่งอย่างแม่นยำ หากอุณหภูมิของชั้นตัวเร่งปฏิกิริยาสูงเกินไป อัตราปฏิกิริยาจะเพิ่มขึ้นแบบทวีคูณ ทำให้เกิดความร้อนมากขึ้น ซึ่งจะเร่งปฏิกิริยาให้เร็วขึ้นอีก — เป็นวงจรป้อนกลับเชิงบวกที่อาจนำไปสู่การเผาตัวเร่งปฏิกิริยา หรือในกรณีที่รุนแรงที่สุด อาจทำให้ผนังเครื่องปฏิกรณ์เสียหาย
การจัดการไฮโดรเจน: กระดูกสันหลังที่มองไม่เห็น
ไฮโดรเจนเป็นค่าใช้จ่ายในการดำเนินงานที่แปรผันได้มากที่สุดของเครื่องไฮโดรครัคเกอร์ และการจัดการไฮโดรเจนอย่างมีประสิทธิภาพมีความสำคัญไม่แพ้การจัดการตัวเร่งปฏิกิริยา เครื่องไฮโดรครัคเกอร์แบบแปลงสภาพเต็มรูปแบบทั่วไปใช้ไฮโดรเจน 250–350 Nm³ ต่อตันของวัตถุดิบ — ทำให้มันกลายเป็นผู้บริโภคไฮโดรเจนรายใหญ่ที่สุดในโรงกลั่น
ไฮโดรเจนมีบทบาทสามอย่างพร้อมกัน: เป็นสารปฏิกิริยา (ทำให้ชิ้นส่วนที่แตกตัวอิ่มตัวและกำจัดอะตอมต่างชนิด), เป็นตัวนำความร้อน (นำความร้อนจากปฏิกิริยาออกจากพื้นผิวตัวเร่งปฏิกิริยา), และเป็นตัวป้องกันตัวเร่งปฏิกิริยา (ยับยั้งการก่อตัวของคอกโดยปิดกั้นสารตั้งต้นของคอกที่พร้อมเกิดปฏิกิริยา) ไฮโดรเจนที่ออกจากเครื่องปฏิกรณ์ไม่ถูกทิ้งไป — มันผ่านเครื่องแยกความดันสูง ซึ่งถูกเก็บคืน ล้างเอา H₂S และ NH₃ ออก และนำกลับมาใช้ใหม่ที่ทางเข้าเครื่องปฏิกรณ์ ไฮโดรเจนเติมใหม่ชดเชยการบริโภคทางเคมีและการสูญเสียจากการล้างระบบ การรักษาความบริสุทธิ์ของก๊าซรีไซเคิลให้อยู่เหนือ 90% ไฮโดรเจนเป็นสิ่งจำเป็น: การสะสมของไฮโดรคาร์บอนเบา (มีเทน, เอเทน) ในวงจรรีไซเคิลจะทำให้ความดันส่วนไฮโดรเจนลดลง ซึ่งลดกิจกรรมของตัวเร่งปฏิกิริยาและเร่งการสูญเสียประสิทธิภาพ
การแยกและการแบ่งส่วน: การจัดประเภทผลิตภัณฑ์
น้ำทิ้งจากเครื่องปฏิกรณ์เป็นสารผสมที่ซับซ้อน ซึ่งประกอบด้วยไฮโดรเจนที่ยังไม่เกิดปฏิกิริยา ก๊าซไฮโดรคาร์บอนน้ำหนักเบา (C₁–C₄) ของเหลวในช่วงนาฟทา ผลิตภัณฑ์กลั่นระดับกลาง และน้ำมันที่ยังไม่ถูกแปลงสภาพ การแยกสารผสมนี้ให้เป็นผลิตภัณฑ์ตามมาตรฐานต้องการขั้นตอนการแยกสองขั้นตอนที่ดำเนินการต่อเนื่องกัน
ก่อนอื่น เครื่องแยกความดันสูงจะทำการระเหยส่วนเกินของกระแสก๊าซที่มีไฮโดรเจนสูงเพื่อนำกลับมาใช้ใหม่ ส่วนของเหลวที่ตอนนี้มีความดันต่ำลงจะเข้าสู่คอลัมน์แยกส่วน ซึ่งผลิตภัณฑ์จะถูกแยกออกตามช่วงจุดเดือด: LPG (ต่ำกว่า 20°C), นาฟทาเบา (20–80°C), นาฟทาหนัก (80–180°C), น้ำมันก๊าด/เชื้อเพลิงเครื่องบิน (180–270°C), ดีเซล (270–370°C), และน้ำมันที่ยังไม่ถูกแปลง (370°C+). ในระบบสองขั้นตอน น้ำมันที่ยังไม่ถูกแปลงจะถูกส่งไปยังเครื่องปฏิกรณ์ขั้นตอนที่สองที่จัดไว้โดยเฉพาะเพื่อดำเนินการแตกตัวเพิ่มเติม ส่วนในระบบขั้นตอนเดียว บางส่วนอาจถูกนำกลับมาใช้ใหม่ที่ทางเข้าเครื่องปฏิกรณ์เพื่อเพิ่มอัตราการแปลงรวมจากระดับต่อรอบ 40–60% เป็นรวมทั้งหมด 70–80%
การควบคุมกระบวนการและความปลอดภัย: การรักษาความเสถียร
การดำเนินงานของเครื่องไฮโดรแครกเกอร์หมายถึงการจัดการระบบในสภาพสุดขั้ว — ความดันไฮโดรเจน 200 บาร์ ที่อุณหภูมิ 400°C — ซึ่งระยะห่างระหว่างการดำเนินงานที่มีประสิทธิภาพกับความล้มเหลวที่รุนแรงอาจแคบมาก เครื่องไฮโดรแครกเกอร์เชิงพาณิชย์ทุกเครื่องล้วนติดตั้งระบบลดความดันฉุกเฉินอัตโนมัติไว้ ในกรณีที่เกิดการแปรปรวนของอุณหภูมิหรือการสูญเสียการกักเก็บ ระบบจะระบายเนื้อหาภายในเครื่องปฏิกรณ์ไปยังท่อเผาภายใน 15–20 นาที ทำให้ความดันของระบบลดลงจากมากกว่า 200 บาร์ เป็นประมาณ 7 เกจ (barg) — ซึ่งเร็วพอที่จะหยุดปฏิกิริยาได้ก่อนที่จะเกิดความเสียหายต่อโครงสร้าง
การควบคุมอุณหภูมิตามปกติอาศัยระบบไฮโดรเจนแบบควันช์ระหว่างชั้นตัวเร่งปฏิกิริยา เป้าหมายคือการรักษาการเพิ่มขึ้นของอุณหภูมิในแต่ละชั้นตัวเร่งปฏิกิริยาให้อยู่ต่ำกว่าประมาณ 20°C เพื่อรับประกันการทำงานที่เสถียรโดยไม่เข้าใกล้ขีดจำกัดทางโลหะวิทยาของถังปฏิกรณ์ ผู้ปฏิบัติงานจะติดตามโปรไฟล์อุณหภูมิของชั้นตัวเร่งปฏิกิริยาอย่างต่อเนื่อง; จุดร้อนที่เกิดขึ้นในชั้นตัวเร่งปฏิกิริยาหนึ่งอาจบ่งชี้ถึงการเกิดช่องไหลเฉพาะจุด การอุดตันของตัวเร่งปฏิกิริยา หรือการกระจายการไหลที่ไม่สม่ำเสมอ — ซึ่งทั้งหมดนี้จำเป็นต้องตรวจสอบก่อนที่จะลุกลาม
ระบบหนึ่งขั้นตอนเทียบกับระบบสองขั้นตอน: การเลือกรูปแบบที่เหมาะสม
เมื่อเข้าใจกระบวนการพื้นฐานแล้ว คำถามต่อไปคือ: การประยุกต์ใช้ดังกล่าวต้องการขั้นตอนการปฏิกิริกาจำนวนเท่าใด? การเลือกระหว่างกระบวนการไฮโดรครัคกิ้งแบบขั้นตอนเดียวและแบบสองขั้นตอนไม่ใช่เรื่องว่า “แบบไหนดีกว่า” — แต่เป็นเรื่องของการปรับรูปแบบให้เหมาะสมกับคุณภาพวัตถุดิบ ระดับการแปลงเป้าหมาย และชุดผลิตภัณฑ์ที่ต้องการ
กระบวนการไฮโดรแครกกิ้งแบบขั้นตอนเดียว: ความเรียบง่ายสำหรับวัตถุดิบที่มีน้ำหนักโมเลกุลต่ำ
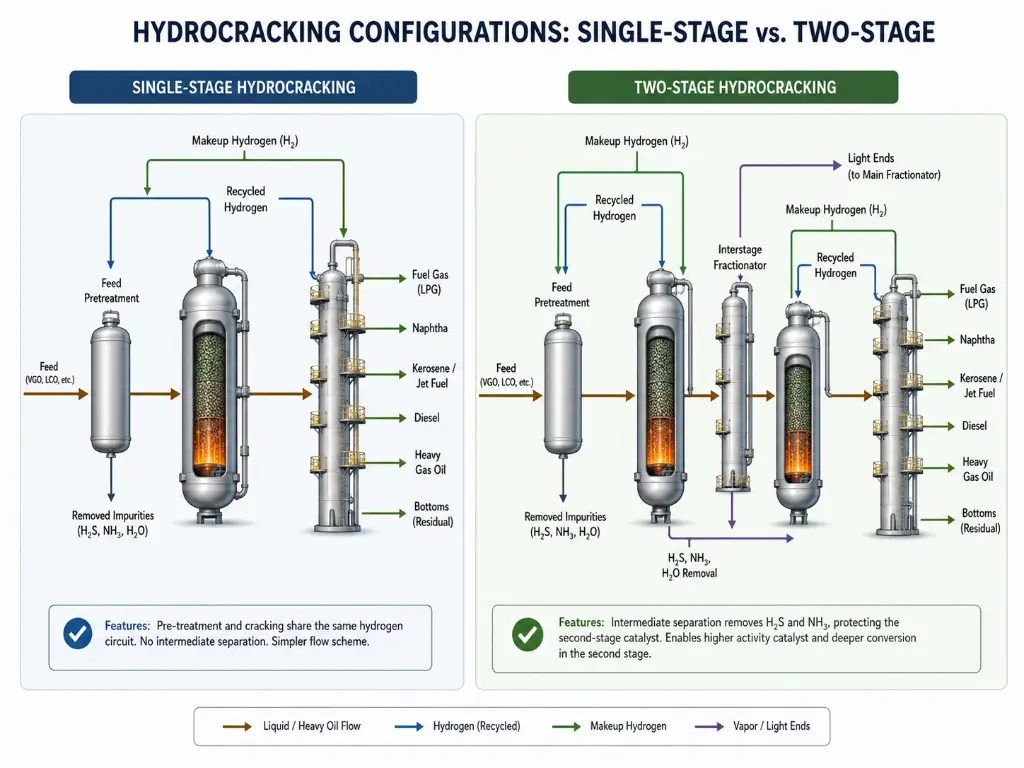
ในระบบแบบขั้นตอนเดียว (single-stage configuration) อ่างปฏิกิริยาขั้นต้นและอ่างปฏิกิริยาการแตกตัวใช้ระบบวงจรไฮโดรเจนร่วมกัน โดยไม่มีการแยกผลิตภัณฑ์ระหว่างขั้นตอน วัตถุดิบทั้งหมดไหลผ่านทั้งสองอ่างปฏิกิริยาแบบต่อเนื่องกัน และน้ำทิ้งที่รวมกันจะไหลตรงไปยังส่วนการแยก
ความเรียบง่ายนี้ส่งผลให้ต้นทุนทุนต่ำลง พื้นที่ติดตั้งเล็กลง และการดำเนินงานง่ายขึ้น — ทำให้เป็นตัวเลือกที่ได้รับความนิยมสำหรับการแปรรูปวัตถุดิบที่มีน้ำหนักเบาและสิ่งปนเปื้อนต่ำ เช่น VGO ที่ผ่านกระบวนการสกัดโดยตรงจากน้ำมันดิบที่มีกำมะถันต่ำ ข้อแลกเปลี่ยนคืออัตราการแปลงที่จำกัด: ในโหมดผ่านครั้งเดียว (once-through mode) อัตราการแปลงต่อรอบโดยทั่วไปอยู่ที่ 40–60% สามารถเพิ่มอัตราการแปลงได้โดยการนำน้ำมันที่ยังไม่ถูกแปลงบางส่วนกลับมาที่ทางเข้าของเครื่องปฏิกรณ์ ทำให้อัตราการแปลงรวมเพิ่มขึ้นเป็น 70–80% แต่กระแสการรีไซเคิลนี้จะนำสารอะโรมาติกหลายวงที่ยังไม่ถูกแปลงมาด้วย ซึ่งสารเหล่านี้จะสะสมในวงจรและในที่สุดจะบังคับให้ต้องทำการล้างระบบ
ระบบตัวเร่งปฏิกิริยาแบบขั้นตอนเดียวต้องทำงานได้ในสภาพที่มี H₂S และ NH₃ ที่เกิดขึ้นระหว่างขั้นตอนการเตรียมล่วงหน้า ก๊าซเหล่านี้จะยับยั้งจุดเกิดปฏิกิริยาการแตกตัวแบบกรดบางส่วน ซึ่งทำให้อัตราการแปลงต่อรอบที่ทำได้ลดลง — แต่ในขณะเดียวกันก็ช่วยป้องกันการแตกตัวเกินจนกลายเป็นก๊าซและโค้ก ทำให้เกิดการเลือกสรรตามธรรมชาติต่อผลิตภัณฑ์กลั่นระดับกลาง
กระบวนการไฮโดรแครกกิ้งสองขั้นตอน: ความยืดหยุ่นสูงสุดสำหรับวัตถุดิบที่ท้าทาย
การจัดระบบสองขั้นเพิ่มขั้นตอนสำคัญระหว่างขั้นต่าง ๆ คือ การแยกผลิตภัณฑ์ หลังจากขั้นแรกเสร็จสิ้นการเตรียมล่วงหน้าและการแตกตัวเบื้องต้น น้ำทิ้งจะถูกแยกส่วน ผลิตภัณฑ์ที่มีน้ำหนักโมเลกุลต่ำ (นาฟทา, เคโรซีน, ดีเซล) จะถูกแยกออกเป็นผลิตภัณฑ์สำเร็จรูป ส่วนน้ำมันที่ยังไม่ถูกแปลงสภาพ — ซึ่งขณะนี้ได้กำจัด H₂S และ NH₃ ออกแล้ว — จะเข้าสู่เครื่องปฏิกรณ์ขั้นที่สองที่ออกแบบมาโดยเฉพาะ ซึ่งทำงานในสภาพแวดล้อมที่มีไฮโดรเจนบริสุทธิ์
การแยกขั้นกลางนี้คือกุญแจสำคัญของข้อได้เปรียบจากกระบวนการสองขั้น เมื่อได้รับการปลดปล่อยจาก H₂S และ NH₃ ที่ขัดขวางการทำงานของตัวเร่งปฏิกิริยาในขั้นแรก ตัวเร่งปฏิกิริยาในขั้นที่สองจึงสามารถใช้ตัวเร่งปฏิกิริยาที่มีประสิทธิภาพสูงขึ้น — รวมถึงโลหะมีค่าอย่างแพลทินัมและพัลลาเดียมบนตัวรองรับซีโอไลต์ที่มีความเป็นกรดสูง — ซึ่งในสภาพแวดล้อมของขั้นแรกจะถูกทำให้เสียประสิทธิภาพอย่างรวดเร็ว ผลลัพธ์คือกระบวนการแตกตัวที่ลึกขึ้นต่อรอบการผ่าน อัตราการแปลงรวมที่สูงขึ้น (90–99%) และความสามารถในการปรับเปลี่ยนองค์ประกอบผลิตภัณฑ์ให้เน้นไปทางดีเซล น้ำมันเชื้อเพลิงเครื่องบิน หรือแนฟทา โดยการปรับเงื่อนไขการดำเนินงานของขั้นตอนที่สอง
ค่าใช้จ่ายนั้น แน่นอนว่าสูงขึ้น หน่วยสองขั้นตอนต้องการเครื่องปฏิกรณ์ตัวที่สอง ระบบวงจรไฮโดรเจนตัวที่สอง (หรือระบบวงจรร่วมที่ซับซ้อนกว่า) เครื่องแยกส่วนระหว่างขั้นตอน และปริมาณตัวเร่งปฏิกิริยาที่มากขึ้น สำหรับโรงกลั่นที่แปรรูป VGO ที่เบาและสะอาดเป็นดีเซล หน่วยขั้นตอนเดียวอาจเพียงพออย่างสมบูรณ์ สำหรับโรงกลั่นที่ทำการแตกตัว LCO จาก FCC หรือแปรรูปน้ำมันก๊าซจากเตาคอกเกอร์ที่มีไนโตรเจนสูง หรือเพิ่มการผลิตเชื้อเพลิงเครื่องบินให้สูงสุดเพื่อตอบสนองตลาดการบินที่กำลังเติบโต — การจัดตั้งระบบสองขั้นจึงคุ้มค่ากับค่าใช้จ่ายที่สูงขึ้น
เงื่อนไขการดำเนินงานและเทคโนโลยีเครื่องปฏิกรณ์
การเข้าใจกระบวนการไฮโดรแครกกิ้ง หมายถึงการเข้าใจความขัดแย้งระหว่างเป้าหมายที่ขัดแย้งกัน: ความลึกของการแปลงกับความสามารถในการเลือกผลิตภัณฑ์, ความสามารถของตัวเร่งปฏิกิริยากับอายุการใช้งานของตัวเร่งปฏิกิริยา, และมูลค่าผลิตภัณฑ์กับต้นทุนการดำเนินงาน พารามิเตอร์การดำเนินงานที่ช่วยสร้างสมดุลให้กับความขัดแย้งเหล่านี้ รวมถึงอุปกรณ์ของเครื่องปฏิกรณ์ที่รองรับพารามิเตอร์ดังกล่าว คือจุดที่วิศวกรรมกระบวนการมาบรรจบกับความเป็นจริงทางกายภาพ
| พารามิเตอร์การทำงาน | ช่วงค่าทั่วไป | ตรรกะทางวิศวกรรม |
|---|---|---|
| อุณหภูมิของเครื่องปฏิกรณ์ | 300–450 °C | ค่าต่ำสุดถูกกำหนดโดยอุณหภูมิที่ตัวเร่งปฏิกิริยาเริ่มทำงาน; ค่าสูงสุดถูกจำกัดโดยการแตกตัวมากเกินไปเป็นก๊าซและการก่อตัวของคอกอย่างรวดเร็ว |
| ความดันในเครื่องปฏิกรณ์ | 80–200 บาร์ | ความดันสูง = ความดันส่วนไฮโดรเจนสูง = ลดการเกิดโค้ก + อายุการใช้งานของตัวเร่งปฏิกิริยาที่ยาวนานขึ้น แต่ค่าใช้จ่ายในการอัดสูงขึ้น และผนังเครื่องปฏิกรณ์ต้องหนากว่า |
| LHSV (ความเร็วในอวกาศต่อชั่วโมงแบบของเหลว) | 0.5–2.0 h⁻¹ | ค่าผกผันของเวลาพัก; LHSV ที่ต่ำลง = การแตกตัวลึกขึ้นต่อรอบ แต่ปริมาณการผลิตต่อหน่วยต่ำลง |
| อัตราส่วนไฮโดรเจนต่อน้ำมัน | 1,000–2,000 Nm³/m³ | ช่วยรับประกันการปกคลุมของไฮโดรเจนบนพื้นผิวตัวเร่งปฏิกิริยา และนำความร้อนจากปฏิกิริยาออกไป; หากค่าต่ำเกินไป = เกิดการก่อตัวของคอกส์; หากค่าสูงเกินไป = ทำให้เครื่องอัดอากาศรีไซเคิลต้องรับภาระมากเกินไป |
พารามิเตอร์เหล่านี้ไม่ทำงานอย่างอิสระ การเพิ่มอุณหภูมิจะเพิ่มอัตราการแปลง แต่ก็จะเพิ่มอัตราการสูญเสียประสิทธิภาพของตัวเร่งปฏิกิริยาจากคอกด้วย การเพิ่มความดันจะช่วยลดการเกิดคอก แต่ต้องใช้เทคโนโลยีโลหะวิทยาที่มีค่าใช้จ่ายสูงยิ่งขึ้น และค่าใช้จ่ายในการอัดไฮโดรเจนที่สูงขึ้น ศิลปะในการดำเนินงานของเครื่องไฮโดรครัคเกอร์อยู่ที่การค้นหาจุดสมดุลที่เหมาะสม — และปรับให้เหมาะสมเมื่อตัวเร่งปฏิกิริยาเริ่มเสื่อมสภาพและประสิทธิภาพลดลงตลอดวงจรการใช้งาน 3–5 ปี
อุปกรณ์ของเครื่องปฏิกรณ์เองจะเปลี่ยนแปลงไปอย่างมากตามระดับความรุนแรงของวัตถุดิบ ดังที่แสดงในการเปรียบเทียบด้านล่าง (Penn State FSC 432, มหาวิทยาลัยเพนน์สเตท):
| ประเภทเตียง | ขนาดอนุภาคของตัวเร่งปฏิกิริยา | วัตถุดิบที่เหมาะสม | จุดเด่นหลัก | ข้อจำกัดหลัก |
|---|---|---|---|---|
| เตียงคงที่ | 1.5–3 มม. | VGO, LCO, น้ำมันก๊าซจากกระบวนการโคเกอร์ | การใช้งานง่าย, ค่าใช้จ่ายในการลงทุน (CAPEX) ต่ำที่สุด, เทคโนโลยีที่พัฒนาแล้ว | ไม่สามารถจัดการกับสารป้อนที่มีโลหะหรือแอสฟัลเทนได้ — สารเหล่านี้จะทำให้ชั้นกรองอุดตัน |
| ชั้นเตียงเดือด | 0.8–3 มม. | สารตกค้างในบรรยากาศ, สารตกค้างในสุญญากาศ | สามารถเพิ่มหรือถอน Catalyst ได้ทางออนไลน์; รองรับโลหะระดับปานกลาง | ค่าใช้จ่ายในการลงทุน (CAPEX) และค่าใช้จ่ายในการดำเนินงาน (OPEX) ที่สูงขึ้น; การดำเนินงานที่ซับซ้อนยิ่งขึ้น |
| สลารี / ชั้นขยาย | ~0.002 มม. (กระจาย) | สารตกค้างจากกระบวนการสุญญากาศประเภทน้ำหนักมากเป็นพิเศษ | การแปลงสัญญาณแบบสุดขีด (95%+); สามารถจัดการกับสัญญาณเข้าที่มีคุณภาพแย่ที่สุดได้ | Catalyst เป็นแบบใช้ครั้งเดียว (ถูกใช้จนหมด); มีค่าใช้จ่ายในการดำเนินงานสูงที่สุด |
สำหรับโรงงานไฮโดรแครกเกอร์เชิงพาณิชย์ส่วนใหญ่ที่แปรรูปวัตถุดิบในช่วง VGO การจัดวางแบบชั้นคงที่ — ซึ่งมีความทนทาน เข้าใจได้ดี และคุ้มค่า — ยังคงเป็นมาตรฐานหลัก ส่วนเทคโนโลยีชั้นฟองและเทคโนโลยีแบบสลัรีถูกใช้เฉพาะสำหรับการปรับปรุงคุณภาพของสารเหลือ ซึ่งค่าใช้จ่ายที่สูงขึ้นของเทคโนโลยีเหล่านี้สามารถรับได้ เนื่องจากค่าใช้จ่ายของทางเลือกอื่น — คือการปล่อยให้ส่วนล่างของถังไม่ได้รับการแปรรูป — สูงกว่ามาก
พารามิเตอร์การดำเนินงานกำหนดขอบเขตของกระบวนการ — แต่ตัวกรองโมเลกุลภายในตัวเร่งปฏิกิริยาคือปัจจัยที่กำหนดว่าขอบเขตนั้นจะผลิตผลอะไรออกมาจริง ๆ การออกแบบสูตรซีโอไลต์ตามความต้องการคือปัจจัยที่สร้างความแตกต่างระหว่างการบรรลุเป้าหมายผลิตภัณฑ์ตามแผนกับการต้องยอมรับข้อจำกัดต่าง ๆ
ค้นพบโซลูชันโมเลกุลซีฟเครื่องยนต์ซีโอไลต์: วิธีที่ตัวกรองโมเลกุลช่วยขับเคลื่อนกระบวนการแตกตัวแบบเลือกสรร
หากว่าเครื่องปฏิกรณ์คือหัวใจของกระบวนการไฮโดรแคร็กเกอร์ และไฮโดรเจนคือเลือดที่หล่อเลี้ยงชีวิตของมัน แล้วซีโอไลต์ภายในตัวเร่งปฏิกิริยาก็คือสมองของมัน — ส่วนประกอบที่ตัดสินใจว่าโมเลกุลใดจะถูกแตกสลาย ระดับความลึกของการแตกสลายเป็นอย่างไร และจะกลายเป็นผลิตภัณฑ์ใด นี่คือมิติของกระบวนการไฮโดรแคร็กเกอร์ที่บทความทั่วไปมักละเลย แต่กลับเป็นจุดที่ศักยภาพทางวิศวกรรมที่ลึกซึ้งที่สุดอยู่
โครงสร้างรูขุมขน: ผู้ควบคุมระดับโมเลกุล
ซีโอไลต์เป็นอลูมิโนซิลิเกตแบบผลึกที่มีลักษณะเด่นคือโครงสร้างสามมิติที่มีรูพรุนขนาดเท่ากันทุกประการ ในกระบวนการไฮโดรแครกกิ้ง ซีโอไลต์หลักที่ใช้คือ Y ที่มีความเสถียรสูงมาก (USY) ซึ่งอยู่ในกลุ่มโทโพโลยี FAU โครงสร้างของมันมีรูพรุนรูปวงแหวน 12 สมาชิกที่มีเส้นผ่านศูนย์กลางประมาณ 0.74 นาโนเมตร ซึ่งนำไปสู่ซูเปอร์เคจภายในที่มีขนาดประมาณ 1.2 นาโนเมตร (MDPI Catalysts, 2025).
ขนาดเหล่านี้ไม่ใช่การกำหนดแบบสุ่ม — แต่ถูกปรับให้สอดคล้องกับขนาดโมเลกุลของส่วนประกอบวัตถุดิบที่โรงกลั่นต้องการให้แตกตัว พาราฟินปกติ ซึ่งมีเส้นผ่านศูนย์กลางจลน์ประมาณ 0.49 นาโนเมตร สามารถเข้าสู่รูพรุนได้อย่างอิสระและถูกแตกตัวอย่างรวดเร็ว ส่วนไอโซพาราฟิน ซึ่งมีเส้นผ่านศูนย์กลางจลน์ประมาณ 0.56 นาโนเมตร จะเข้าสู่รูพรุนได้ช้ากว่า สารอะโรมาติกวงเดียว (0.6–0.7 นาโนเมตร) สามารถเข้าสู่รูพรุนได้หากผ่านกระบวนการไฮโดรจีเนชันที่จุดโลหะใกล้เคียงก่อน ซึ่งช่วยลดเส้นผ่านศูนย์กลางจลน์ของพวกมัน สารอะโรมาติกหลายวงที่มีขนาดใหญ่กว่า — โดยเฉพาะสารที่มีสามและสี่วง ซึ่งพบมากในสต็อกที่แตกหนักและสารตกค้าง — มีขนาดใกล้เคียงหรือเกิน 1 นาโนเมตร และถูกกีดกันทางกายภาพจากระบบรูพรุนของ FAU ในขณะที่สารอะโรมาติกสองวงที่พบมากใน LCO (0.7–0.9 นาโนเมตร) เข้าสู่ระบบได้เพียงช้าๆ และจำเป็นต้องผ่านกระบวนการไฮโดรจีเนชันก่อน สารเหล่านี้ต้องผ่านกระบวนการแตกตัวล่วงหน้าบนจุดกรดบนพื้นผิวภายนอก หรือผ่านเครือข่ายเมโซพอร์ที่ได้รับการนำเข้ามาในผลึกซีโอไลต์อย่างจงใจ
นี่คือความเลือกสรรรูปทรง — ซึ่งเป็นพื้นฐานทางฟิสิกส์ของชื่อ “โมเลกุลซีฟ” — และนี่คือเหตุผลหลักที่ทำให้ตัวเร่งปฏิกิริยาที่ใช้ซีโอไลต์มีประสิทธิภาพเหนือกว่าตัวเร่งปฏิกิริยาซิลิกา-อะลูมินาแบบอะมอร์ฟัสในการไฮโดรครัคกิ้งแบบเลือกสรร ตัวเร่งปฏิกิริยาแบบอะมอร์ฟัสจะแสดงจุดกรดต่อโมเลกุลทุกตัวในวัตถุดิบโดยไม่เลือกสรร ส่วนตัวเร่งปฏิกิริยาซีโอไลต์จะกรองก่อน แล้วจึงทำการแตกตัว — โดยให้ความสำคัญกับการปรับปรุงโมเลกุลที่ผ่านรูพรุนของมันได้
วิศวกรรมพื้นผิวด้วยกรด: การควบคุมความลึกของรอยแตกร้าว
หากโครงสร้างรูพรุนเป็นตัวกำหนดว่าสารใดจะเข้าไปได้ ส่วนจุดกรดภายในจะเป็นตัวกำหนดว่าสิ่งที่จะเกิดขึ้นต่อไปคืออะไร อะตอมอะลูมิเนียมแต่ละตัวที่แทนที่ซิลิคอนในโครงสร้างซีโอไลต์จะสร้างประจุลบสุทธิ ซึ่งถูกสมดุลด้วยโปรตอน (H⁺) โปรตอนเหล่านี้คือจุดกรดแบบบรอนสเตด — ซึ่งเป็นศูนย์กลางการเร่งปฏิกิริยาที่เกิดการตัดพันธะคาร์บอน-คาร์บอน
ความหนาแน่นและความแข็งแรงของจุดกรดเหล่านี้ขึ้นอยู่กับสัดส่วนซิลิกาต่ออลูมินา (SAR) ในโครงสร้างเป็นหลัก ค่า SAR ที่ต่ำ (เช่น 3–5) หมายความว่า มีอลูมิเนียมมากขึ้น จุดกรดมากขึ้น และกิจกรรมการแตกตัวสูงขึ้น — แต่ความเสถียรทางไฮโดรเทอร์มัลก็ต่ำลงด้วย เนื่องจากโครงสร้างที่มีอลูมิเนียมสูงมีความเปราะบางต่อกระบวนการลดอลูมิเนียมที่เกิดจากไอน้ำที่อุณหภูมิสูง ค่า SAR ที่สูง (20–80, ซึ่งได้มาจากการกำจัดอลูมิเนียมด้วยไอน้ำหลังการสังเคราะห์เพื่อผลิต USY) หมายความว่าจุดกรดมีจำนวนน้อยลงแต่มีความแข็งแรงและแยกตัวกันมากขึ้น — และมีความเสถียรภาพที่ดีขึ้นอย่างน่าทึ่งภายใต้สภาวะการแตกตัวด้วยไฮโดรเจน
การปรับค่า SAR นี้ถือเป็นเครื่องมือหลักของผู้กลั่นในการควบคุมความเลือกสรรของผลิตภัณฑ์ ตัวเร่งปฏิกิริยาที่มีค่า SAR ต่ำและมีความหนาแน่นของจุดกรดสูง มักจะเกิดการแตกตัวมากเกินไป — โดยตัดโมเลกุลหลายครั้งและผลิตก๊าซและแนฟทาเบาเพิ่มขึ้น ส่วนตัวเร่งปฏิกิริยา USY ที่มีค่า SAR สูง ซึ่งมีจุดกรดที่กระจายตัวน้อยแต่มีความแข็งแรง มักจะตัดโมเลกุลแต่ละตัวเพียงหนึ่งหรือสองครั้งเท่านั้น — เพื่อเพิ่มผลผลิตของผลิตภัณฑ์กลั่นระดับกลางให้สูงสุด โครงสร้างซีโอไลต์แบบ Y ที่เดียวกัน แต่มีค่า SAR ที่ต่างกัน สามารถปรับเปลี่ยนสัดส่วนผลิตภัณฑ์จาก “นาฟทาสูงสุด” เป็น “ดีเซลสูงสุด” — โดยไม่ต้องเปลี่ยนแปลงอุปกรณ์ของเครื่องปฏิกรณ์
จากผงซีโอไลต์สู่ตัวเร่งปฏิกิริยาอุตสาหกรรม: ความเชื่อมโยงในกระบวนการผลิต
การเดินทางจากผลึกซีโอไลต์ในห้องทดลองสู่ตัวเร่งปฏิกิริยาไฮโดรครัคกิ้งเชิงพาณิชย์ ที่สามารถทนต่อความดัน 200 บาร์และอุณหภูมิ 400°C ได้เป็นระยะเวลา 3–5 ปี ถือเป็นความท้าทายทางอุตสาหกรรมที่สำคัญอย่างยิ่ง ผงซีโอไลต์ — ที่มีผลึกขนาดไมครอนและความแข็งแรงทางกลที่แทบไม่มี — ต้องถูกปรับสูตรให้เป็นผลิตภัณฑ์แบบอัดรีดหรือลูกบอลขนาดมิลลิเมตร ซึ่งมีความแข็งแรงต่อการบดเพื่อต้านทานการอัดแน่นของชั้นวัสดุ, โครงสร้างรูพรุนที่ช่วยส่งเสริมการแพร่กระจายของโมเลกุล, และความต้านทานต่อการสึกหรอเพื่อลดการเกิดฝุ่นที่อาจทำให้ความดันในเครื่องปฏิกรณ์ลดลง
กระบวนการผลิตนี้ — การผสมผงซีโอไลต์กับวัสดุตัวผูก (อะลูมินา, ดินเหนียว), การนวด, การอัดขึ้นรูป, การอบแห้ง และการเผา — เป็นจุดที่ทรัพย์สินทางปัญญาของผู้ผลิตตัวเร่งปฏิกิริยาส่วนใหญ่อยู่ ตัวผูกไม่ใช่สารเติมเต็มเฉื่อย แต่ช่วยสร้างโครงสร้างรูพรุนขนาดกลาง (mesoporosity) ที่ช่วยปรับปรุงการแพร่กระจายของโมเลกุลขนาดใหญ่ และการปฏิสัมพันธ์ของมันกับซีโอไลต์สามารถปรับเปลี่ยนการเข้าถึงของจุดกรดได้ ข้อกำหนดเป้าหมายได้รับการควบคุมอย่างเคร่งครัด: ความแข็งแรงในการบดแตกโดยทั่วไปต้องสูงกว่า 10 N/mm (การบดแตกด้านข้าง), การสูญเสียจากการเสียดสีต้องต่ำกว่า 0.5 wt%, และการกระจายปริมาตรรูพรุนต้องสมดุลระหว่างรูพรุนขนาดเล็ก (ในซีโอไลต์) และรูพรุนขนาดกลาง (ในวัสดุยึดเกาะ)
การประยุกต์ใช้ในกระบวนการกลั่นต่าง ๆ ต้องการโครงสร้างซีโอไลต์ที่แตกต่างกัน โรงกลั่นที่ทำการแตกตัว VGO น้ำหนักเบาเพื่อผลิตดีเซลให้ได้ปริมาณสูงสุด จำเป็นต้องใช้ USY ที่มีค่า SAR สูง พร้อมความหนาแน่นของจุดกรดต่ำสุด และสูตรที่ปรับให้เหมาะสมสำหรับการทำงานแบบจำกัดการแพร่กระจาย โรงกลั่นที่แปรรูป LCO เป็นแนฟทาสำหรับเครื่องปฏิกรณ์รีฟอร์มเมอร์แบบเร่งปฏิกิริยาในขั้นตอนต่อไป จำเป็นต้องใช้ซีโอไลต์ที่มีค่า SAR ต่ำกว่าแต่มีความเป็นกรดสูงกว่า ซึ่งอาจรวมซีโอไลต์รอง เช่น ZSM-5 (โครงสร้าง MFI) ที่มีช่องวงแหวน 10 สมาชิกที่แคบกว่า (0.51–0.56 นาโนเมตร) ซึ่งช่วยเพิ่มการแตกตัวแบบเลือกตามรูปทรงของพาราฟินสายตรง
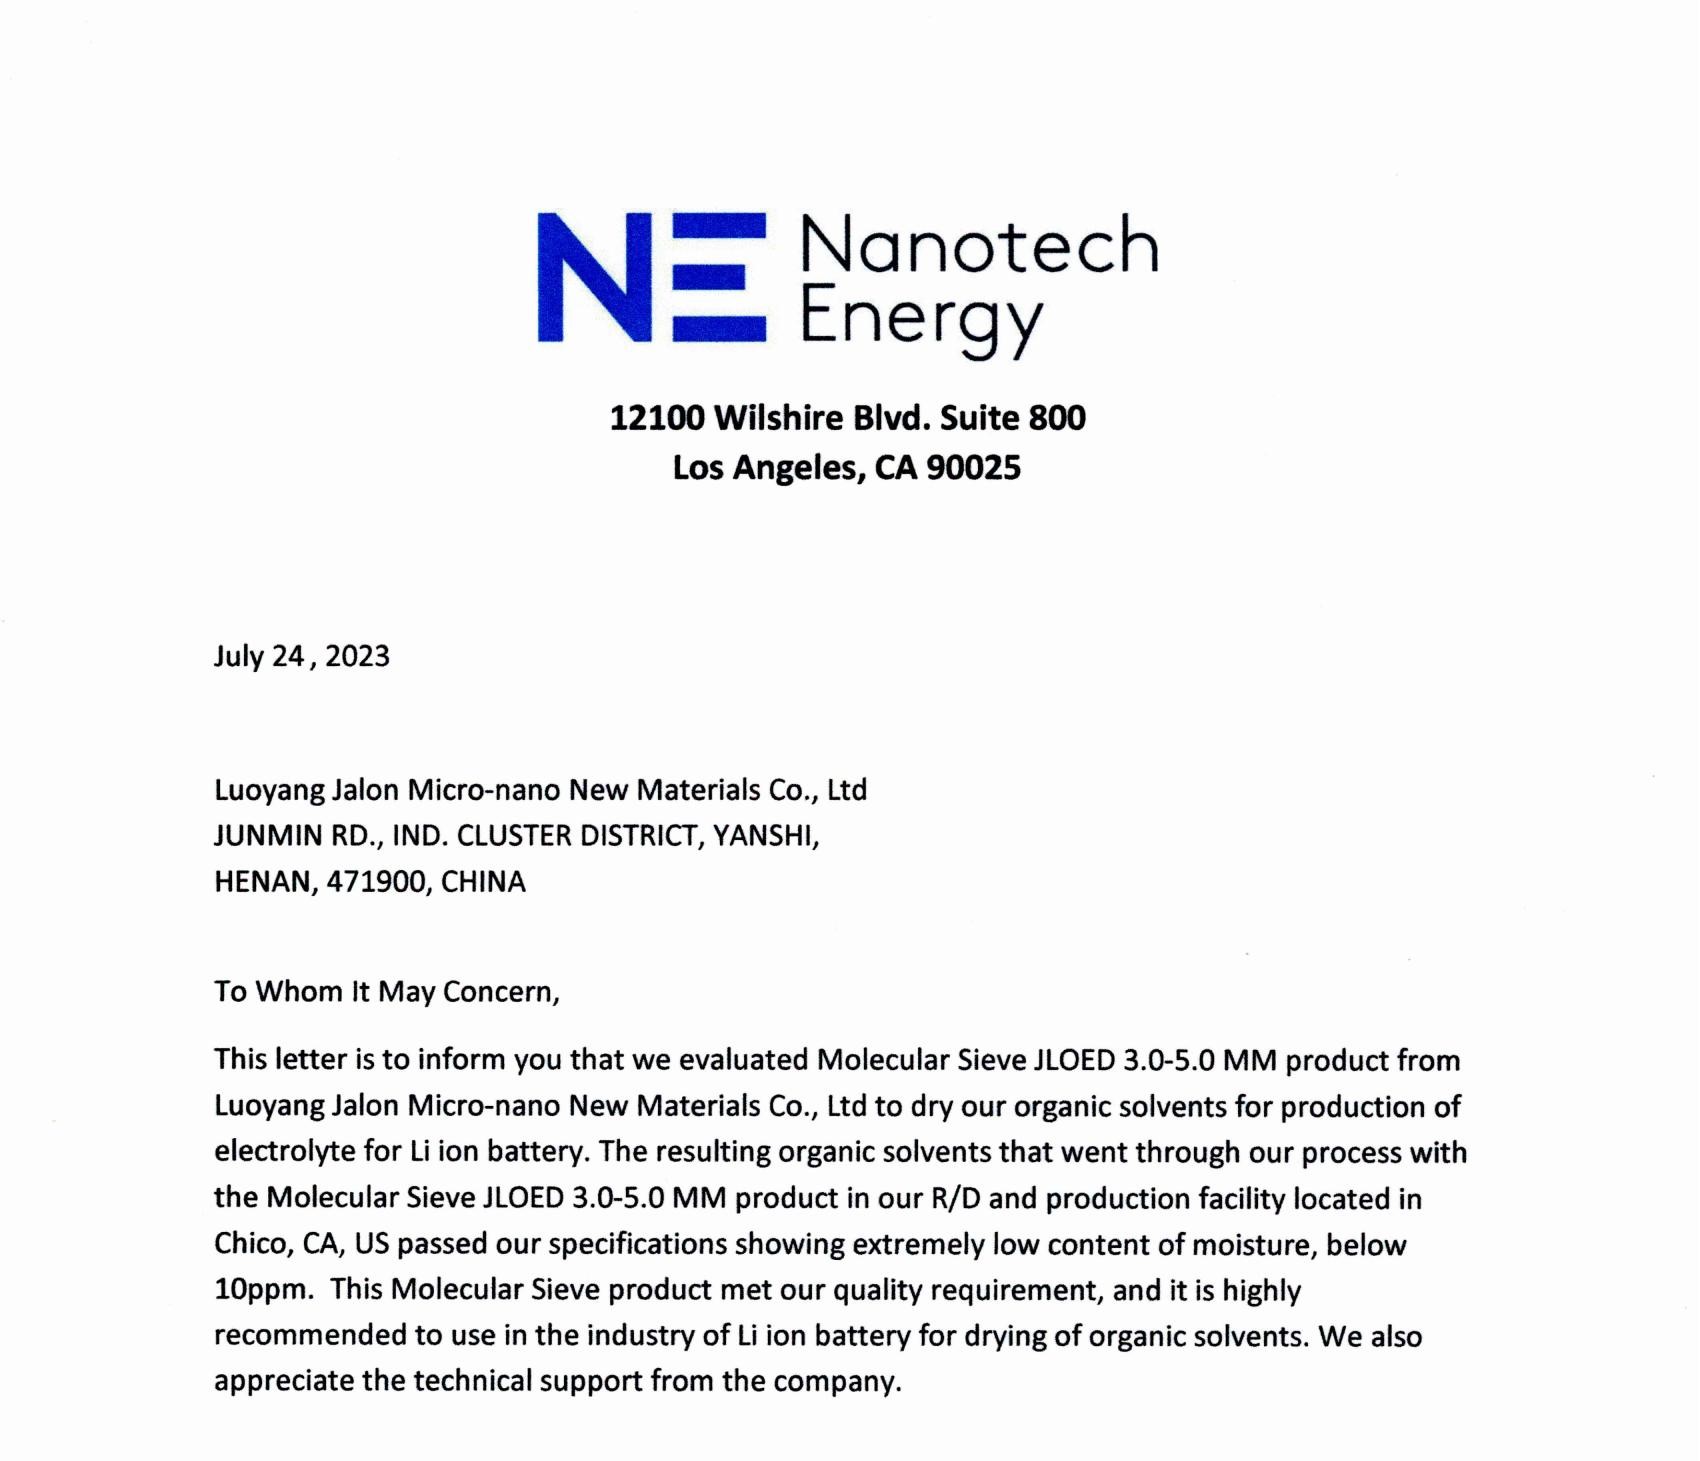
นี่คือจุดที่ความเชี่ยวชาญทางเทคนิคของผู้ผลิตโมเลกุลซีฟมีผลกระทบโดยตรงต่อความคุ้มค่าทางเศรษฐกิจของโรงกลั่น ความสามารถในการปรับแต่งประเภทผลึก (FAU, BEA, MFI, CHA), อัตราส่วนซิลิกาต่ออลูมินา การแลกเปลี่ยนแคทไอออน (โลหะหายากเพื่อความเสถียร หรือโลหะเฉพาะเพื่อฟังก์ชันการเร่งปฏิกิริยา) ขนาดผลึก (D₅₀ จาก 0.5 ถึง 10 μm) และพารามิเตอร์การขึ้นรูป — พร้อมทั้งส่งมอบการปรับแต่งนี้ด้วยความสม่ำเสมอระหว่างแต่ละล็อตภายใต้ระบบคุณภาพที่ได้รับการรับรองตามมาตรฐาน ISO — เป็นปัจจัยที่กำหนดว่าโรงกลั่นจะได้รับชุดผลิตภัณฑ์และอายุการใช้งานของตัวเร่งปฏิกิริยาตามที่ออกแบบไว้ หรือต้องยอมรับข้อจำกัด บริษัทที่มีความเชี่ยวชาญเชิงลึกในการสังเคราะห์และพัฒนาสูตรซีโอไลต์ภายในองค์กร สามารถเปลี่ยนจุดเชื่อมต่อวัสดุสำคัญนี้ให้เป็นโอกาสในการเพิ่มประสิทธิภาพ แทนที่จะเป็นข้อจำกัดในการจัดซื้อ JALON Zeolite — ผู้ผลิตที่จดทะเบียนในตลาดหลักทรัพย์ ซึ่งมีประสบการณ์วิจัยและพัฒนามากว่า 28 ปีในด้านโมเลกุลซีฟ (molecular sieve), มีแพลตฟอร์มวิจัยระดับจังหวัด 6 แห่ง, ห้องปฏิบัติการร่วมกับมหาวิทยาลัย 5 แห่ง, และความสามารถในการปรับแต่งอย่างครบถ้วนสำหรับประเภทผลึก ช่วง SAR และข้อกำหนดของแคทไอออน — เป็นหนึ่งในผู้จัดหาดังกล่าว ทีมเทคนิคที่กำลังประเมินตัวเลือกโมเลกุลซีฟสำหรับการไฮโดรครัคกิ้งหรือการประยุกต์ใช้ในกระบวนการกลั่นที่เกี่ยวข้อง สามารถสำรวจพอร์ตโฟลิโอผลิตภัณฑ์ของ JALON ได้ที่ Jalonzeolite.com.
ผลผลิต ความยืดหยุ่น และการบูรณาการกับโรงกลั่น
ผลผลิตจากเครื่องไฮโดรแครกเกอร์ไม่ใช่ผลิตภัณฑ์เดียว — แต่เป็นชุดผลิตภัณฑ์ที่หลากหลาย ซึ่งสามารถปรับให้สอดคล้องกับความต้องการของตลาดได้ ตัวอย่างการแบ่งประเภทผลิตภัณฑ์ของเครื่องไฮโดรแครกเกอร์สองขั้นตอนที่ใช้ VGO เป็นวัตถุดิบแสดงให้เห็นถึงช่วงของผลิตภัณฑ์ดังกล่าว:
| สัดส่วนของผลิตภัณฑ์ | ผลผลิตเฉลี่ย (wt%) | การใช้งานหลัก |
|---|---|---|
| LPG (C₃–C₄) | 5 ถึง 10 เปอร์เซ็นต์ | เชื้อเพลิงสำหรับการปรุงอาหาร, วัตถุดิบสำหรับอุตสาหกรรมปิโตรเคมี |
| แนฟทาเบา (C₅–80°C) | สิบถึงสิบห้า หนึ่ง-สาม-สาม-สาม-สาม-สาม-สาม-สาม-สาม-สาม-สาม-สาม-สาม-สาม-สาม-สาม-สาม-สาม-สาม-สาม-สาม-สาม-สาม-สาม-สาม-สาม-สาม-สาม | วัตถุดิบผสมน้ำมันเบนซิน, วัตถุดิบสำหรับเครื่องแยกเอทิลีน |
| แนฟทาหนัก (80–180°C) | 25 ถึง 35 เปอร์เซ็นต์ | วัตถุดิบสำหรับเครื่องปฏิรูปด้วยตัวเร่งปฏิกิริยา (สารอะโรมาติก BTX หรือน้ำมันเบนซินออกเทนสูง) |
| น้ำมันก๊าด / น้ำมันเชื้อเพลิงเครื่องบิน (180–270°C) | 15–25% | เชื้อเพลิงเทอร์ไบน์การบิน Jet A-1 |
| ดีเซล (270–370°C) | 20,000 ถึง 31,333,000 | วัตถุดิบผสมสำหรับน้ำมันดีเซลที่มีปริมาณกำมะถันต่ำมาก (ULSD) |
| น้ำมันที่ยังไม่ผ่านกระบวนการแปรรูป (370°C+) | 5 ถึง 20 ต่อ 1,000 | ส่งไปยัง FCC, ใช้เป็นส่วนผสมของน้ำมันเชื้อเพลิง หรือนำกลับมาใช้ใหม่จนหมด |
ความยืดหยุ่นในการปรับเปลี่ยนระหว่างอัตราผลผลิตเหล่านี้คือมูลค่าเชิงกลยุทธ์ของเครื่องไฮโดรแครกเกอร์ การเพิ่มอุณหภูมิของรีแอคเตอร์ขึ้น 10°C โดยทั่วไปจะเพิ่มอัตราการแปลงเป็น 5–8 จุดเปอร์เซ็นต์ ซึ่งทำให้การแจกจ่ายผลิตภัณฑ์เอียงไปทางส่วนที่มีน้ำหนักโมเลกุลต่ำลง การเปลี่ยนระหว่างโหมด “ดีเซลสูงสุด”, “เจ็ตสูงสุด” และ “แนฟทาสูงสุด” ดำเนินการได้โดยการปรับอุณหภูมิของรีแอคเตอร์, LHSV และ — ในหน่วยสองขั้นตอน — การเลือกตัวเร่งปฏิกิริยาของขั้นตอนที่สองและระดับความรุนแรงในการดำเนินงาน
ความยืดหยุ่นของผลิตภัณฑ์นี้คือปัจจัยที่ทำให้เครื่องไฮโดรแครกเกอร์กลายเป็นอุปกรณ์ที่ขาดไม่ได้ในโรงกลั่นน้ำมันสมัยใหม่ เมื่ออัตรากำไรของดีเซลอยู่ในระดับสูง (เช่นที่เกิดขึ้นในตลาดเกิดใหม่ที่มีภาคการขนส่งด้วยรถบรรทุกและภาคการก่อสร้างกำลังขยายตัว) หน่วยนี้จะเพิ่มผลผลิตของผลิตภัณฑ์กลั่นระดับกลางให้สูงสุด เมื่อความต้องการน้ำมันเบนซินหรือสารอะโรมาติกส์เพิ่มขึ้น หน่วยนี้จะปรับการผลิตไปทางนาฟทาหนักเพื่อส่งไปยังเครื่องปฏิกรณ์รีฟอร์มเมอร์แบบเร่งปฏิกิริยา เมื่อการบริโภคเชื้อเพลิงเครื่องบินพุ่งสูงขึ้น — ซึ่งได้รับแรงผลักดันจากการขยายตัวของการเดินทางทางอากาศในเอเชียและตะวันออกกลาง — การผลิตน้ำมันเคโรซีนจะถูกเพิ่มให้สูงสุด เครื่องไฮโดรแครกเกอร์คือเครื่องมืออเนกประสงค์ของโรงกลั่นน้ำมัน
และกระบวนการนี้ยังผลิตเชื้อเพลิงที่ตรงตามมาตรฐานสิ่งแวดล้อมที่เข้มงวดที่สุดด้วย สภาพแวดล้อมที่มีไฮโดรเจนสูงทำให้โอเลฟินและสารอะโรมาติกอิ่มตัว ซึ่งผลิตน้ำมันดีเซลที่มีค่าซีเทนสูงกว่า 50 และเชื้อเพลิงเครื่องบินที่มีปริมาณสารอะโรมาติกต่ำกว่า 25 vol% — ทั้งสองชนิดล้วนอยู่ในขอบเขตของมาตรฐานสากลอย่างสบายๆ (สำนักงานข้อมูลพลังงานของสหรัฐอเมริกา, 2013). การกำจัดกำมะถันอย่างลึกซึ้งที่เป็นลักษณะเฉพาะของกระบวนการนี้ ทำให้ผลิตภัณฑ์ดีเซลสามารถตรงตามข้อกำหนดระดับกำมะถันต่ำสุด (≤10 ppm) ได้โดยไม่ต้องใช้เครื่องไฮโดรทรีตเตอร์แบบแยกต่างหากเพื่อปรับคุณภาพ
ในบริบทของโรงกลั่นน้ำมันโดยรวม เครื่องไฮโดรแครกเกอร์และเครื่อง FCC ทำหน้าที่เป็นเครื่องแปลงสารที่เสริมกัน เครื่อง FCC ผลิตน้ำมันเบนซินเป็นหลักจากวัตถุดิบในช่วง VGO โดยปล่อยคาร์บอนออกมาเป็นโค้กบนตัวเร่งปฏิกิริยา ส่วนเครื่องไฮโดรแครกเกอร์ผลิตน้ำมันกลั่นกลางเป็นหลักจากผลิตภัณฑ์ข้างเคียง LCO ที่มีสารอะโรมาติกจากเครื่อง FCC และจากน้ำมันก๊าซที่หนักกว่าและยากต่อการกลั่น — โดยเพิ่มไฮโดรเจนแทนที่จะปล่อยคาร์บอนออกมา โรงกลั่นที่ติดตั้งทั้งสองหน่วยสามารถแปรรูปน้ำมันดิบได้หลากหลายประเภท ปรับสัดส่วนผลิตภัณฑ์ให้สอดคล้องกับสภาพตลาด และบรรลุระดับการแปลงรวมที่หน่วยใดหน่วยหนึ่งไม่สามารถทำได้เมื่อทำงานเพียงลำพัง
ระบุข้อกำหนดสำหรับตัวกรองโมเลกุลในการไฮโดรแครกกิ้ง
ประเภทคริสตัลที่ออกแบบตามความต้องการ, อัตราส่วนซิลิกาต่ออะลูมินา, การแลกเปลี่ยนแคทไอออน และพารามิเตอร์การขึ้นรูป — ได้รับการสนับสนุนจากประสบการณ์ 28 ปีในการวิจัยและพัฒนาซีโอไลต์ รวมถึงกระบวนการผลิตที่ได้รับการรับรองตามมาตรฐาน ISO
 EN
 DE
 ES
 JA
 RU
 PT
 FR
 AR
 KO
 TH
 ID