ระบบดูดซับด้วยแรงดันแบบสวิง (Pressure Swing Adsorption) ทำงานอย่างไร? คู่มือทางเทคนิคอย่างครบถ้วน
การดูดซับด้วยแรงดันสลับ (Pressure Swing Adsorption: PSA) เป็นหนึ่งในเทคโนโลยีที่อยู่จุดบรรจบระหว่างฟิสิกส์ที่สง่างามและเศรษฐกิจอุตสาหกรรมที่เคร่งครัด หากคุณทำงานในด้านการแยกก๊าซ — ไม่ว่าคุณจะกำลังกำหนดสเปกเครื่องผลิตออกซิเจนสำหรับโรงพยาบาล ประเมินตัวเลือกการปรับปรุงคุณภาพก๊าซชีวภาพ หรือแก้ไขปัญหาในสายการผลิตการทำให้บริสุทธิ์ไฮโดรเจน — PSA คือกระบวนการที่คุณจะพบเจออยู่เสมอ แต่กระบวนการนี้ทำงานอย่างไรกันแน่ และทำไมการเลือกสารดูดซับที่ใช้ในหอเหล่านั้นจึงสำคัญ?
คู่มือนี้จะอธิบายภาพรวมอย่างละเอียด: PSA คืออะไร, วงจรสี่ขั้นตอนที่ขับเคลื่อนระบบนี้, วัสดุที่ช่วยให้ระบบนี้ทำงานได้, และจุดที่ให้ผลตอบแทนจากการลงทุน (ROI) สูงที่สุดในการใช้งานต่าง ๆ ตั้งแต่ก๊าซออกซิเจนทางการแพทย์ไปจนถึงก๊าซธรรมชาติจากแหล่งพลังงานหมุนเวียน
การดูดซับด้วยแรงดันแบบสวิง (Pressure Swing Adsorption) คืออะไร?
การดูดซับด้วยการเปลี่ยนแปลงความดัน (PSA) เป็นเทคโนโลยีการแยกก๊าซที่ใช้การเปลี่ยนแปลงความดันเพื่อจับและปล่อยโมเลกุลก๊าซเฉพาะจากส่วนผสม — โดยทั่วไปคืออากาศ — อย่างเลือกสรรที่อุณหภูมิใกล้กับอุณหภูมิห้อง เทคโนโลยีนี้อยู่ในกลุ่มกระบวนการที่เรียกว่าการแยกอากาศแบบไม่ใช้ความเย็นสุดขั้ว ซึ่งหมายความว่าไม่จำเป็นต้องทำให้ก๊าซเย็นลงถึงอุณหภูมิความเย็นสุดขั้วเพื่อแยกก๊าซเหล่านั้น (Search, 2002).
สิ่งแรกที่ต้องเข้าใจให้ชัดเจน — และเรื่องนี้ทำให้หลายคนสับสนอย่างน่าประหลาด — คือความแตกต่างระหว่าง การดูดซับ และ การดูดซับ. การดูดซึม (Absorption) หมายถึงสารหนึ่งซึมเข้าไปในปริมาตรของสารอีกชนิดหนึ่ง เช่น ฟองน้ำที่ดูดน้ำเข้าไป ส่วนการดูดติด (Adsorption) หมายถึงโมเลกุลที่ติดอยู่กับ พื้นผิว ของวัสดุแข็งโดยไม่เจาะเข้าไปภายใน ในระบบ PSA โมเลกุลก๊าซจะติดกับพื้นผิวรูพรุนภายในของวัสดุแข็งที่มีรูพรุนขนาดเล็ก — โดยทั่วไปคือซีโอไลต์หรือตัวกรองโมเลกุลคาร์บอน — ภายใต้ความดัน เมื่อความดันลดลง โมเลกุลก๊าซจะหลุดออก ชื่อ “pressure swing” มาจากกระบวนการสลับไปมาระหว่างความดันสูง (เพื่อจับก๊าซ) และความดันต่ำ (เพื่อปล่อยก๊าซ)
นี่คือความเข้าใจหลักที่ทำให้ PSA เข้าใจได้ง่าย: ระบบ PSA ไม่ใช่กระบวนการต่อเนื่องในลักษณะเดียวกับคอลัมน์การกลั่น แต่เป็นกระบวนการแบบแบทช์ที่ทำงานเป็นวัฏจักร — คอลัมน์หนึ่งกำลังดูดซับ ในขณะที่อีกคอลัมน์หนึ่งกำลังฟื้นฟู — และการสลับระหว่างทั้งสองคอลัมน์เกิดขึ้นอย่างรวดเร็วจนทำให้กระแสผลิตภัณฑ์ดูเหมือนเป็นกระบวนการต่อเนื่อง โดยทั่วไป ระบบจะทำงานที่ความดัน 4 ถึง 8 bar(g) ในขั้นตอนการดูดซับ จากนั้นจะลดลงสู่ความดันใกล้ระดับบรรยากาศในขั้นตอนการฟื้นฟู
ลองคิดแบบนี้: คุณมีฟองน้ำสองชิ้น ซึ่งแต่ละชิ้นสามารถดูดซับของเหลวชนิดเฉพาะได้ คุณกดฟองน้ำชิ้นหนึ่งลงในส่วนผสม (การดูดซับภายใต้แรงดัน) แล้วบีบมันออก (การปล่อยสารโดยการลดแรงดัน) ในขณะที่ฟองน้ำอีกชิ้นกำลังถูกกดลงไป ผลลัพธ์คือปริมาณที่ออกมาอย่างต่อเนื่อง — แต่เป็นเช่นนั้นได้ก็เพราะทั้งสองชิ้นทำงานสลับกัน
ข้อได้เปรียบทางเศรษฐกิจเมื่อเทียบกับก๊าซที่ส่งมาอาจมีนัยสำคัญ แต่ค่าใช้จ่ายจะแตกต่างกันไปตามอัตราค่าไฟฟ้า อัตราการใช้งาน ขนาดโรงงาน การบำรุงรักษา การขนส่ง และสัญญาจัดหาในท้องถิ่น ในแบบจำลองค่าใช้จ่ายด้านสุขภาพปี 2024 สำหรับโรงงานขนาด 500 LPM ที่ทำงานต่อเนื่องด้วยไฟฟ้าจากระบบไฟฟ้าสาธารณะ ค่าใช้จ่ายของออกซิเจนทางการแพทย์แบบเหลวและการเติมก๊าซในถังจากผู้ให้บริการภายนอก มีราคาสูงกว่าการผลิตด้วยระบบ PSA ในสถานที่ประมาณ 2.59 และ 3.13 เท่าต่อลูกบาศก์เมตร ตามลำดับ (Manhas และคณะ, 2024). ดังนั้น การวิเคราะห์วงจรชีวิตที่เฉพาะเจาะจงตามสถานที่จึงมีความน่าเชื่อถือมากกว่าการประมาณการแบบทั่วไปที่ใช้หน่วยเป็นดอลลาร์ต่อลูกบาศก์เมตร
กระบวนการดูดซับด้วยแรงดันสวิงทำงานอย่างไร?
PSA ประกอบด้วยกลไกการแยกสองแบบที่แตกต่างกัน ความเลือกสรรในภาวะสมดุล, ซึ่งใช้ในซีโอไลต์, เกิดขึ้นเป็นหลักจากความแตกต่างในแรงดึงดูดไฟฟ้าสถิตและความสามารถในการดูดซับ ความเลือกสรรทางจลน์, ซึ่งใช้ในตัวกรองโมเลกุลคาร์บอน (CMS), ใช้ประโยชน์จากความแตกต่างในอัตราการแพร่ — เช่น O₂ เข้าสู่รูไมโครของ CMS ได้เร็วกว่า N₂ อย่างมาก ทั้งสองกลไกนี้ไม่ใช่การกรองทางกลอย่างง่ายๆ ด้วยตาข่าย การเปลี่ยนแปลงความดันทำให้ทั้งสองกระบวนการสามารถกลับคืนได้ ทำให้สารดูดซับสามารถฟื้นฟูและใช้ซ้ำได้ แทนที่จะถูกใช้จนหมด
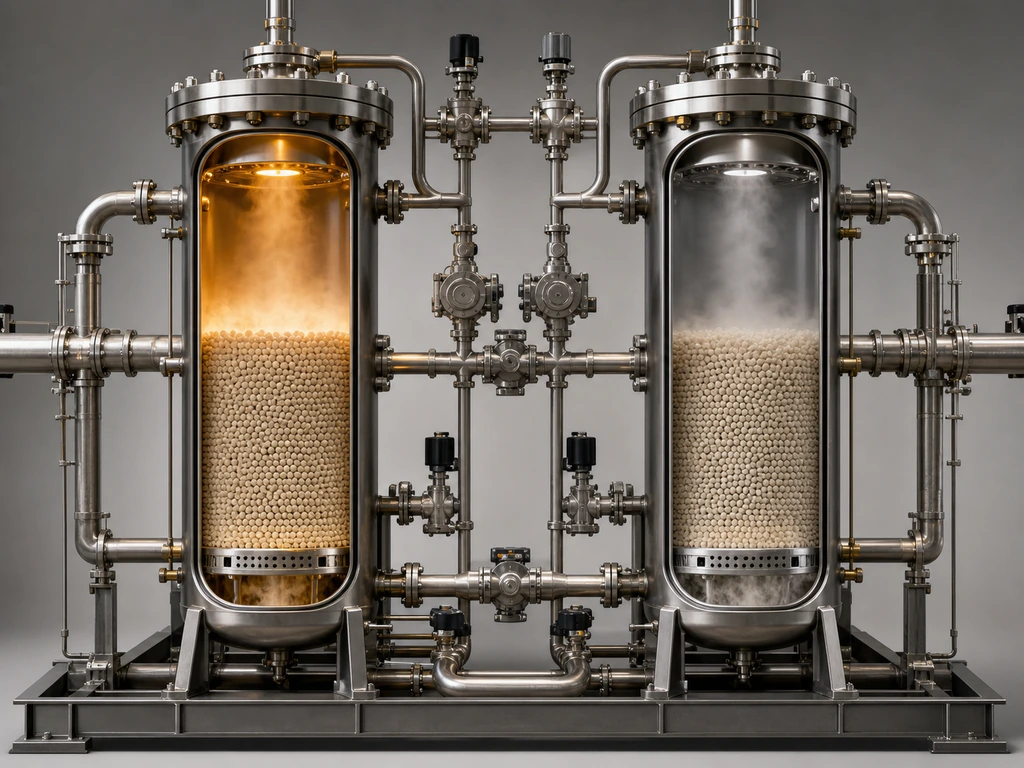
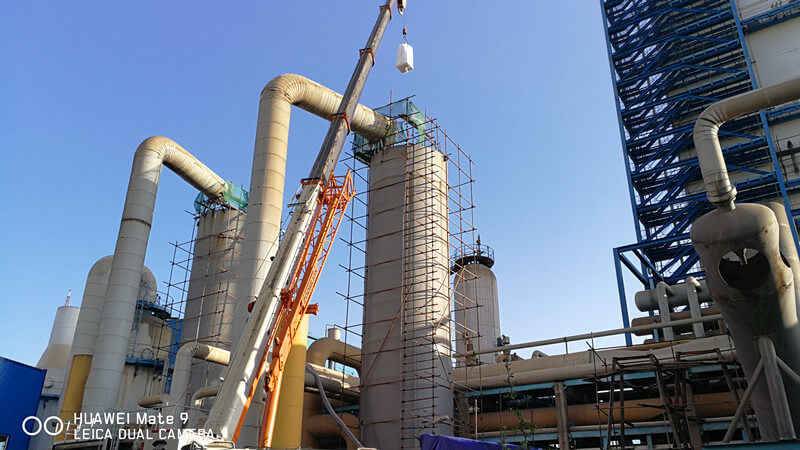
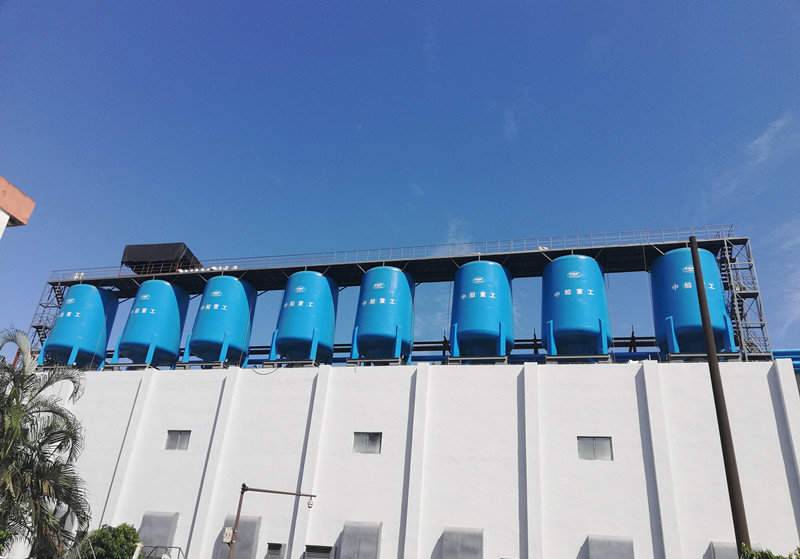
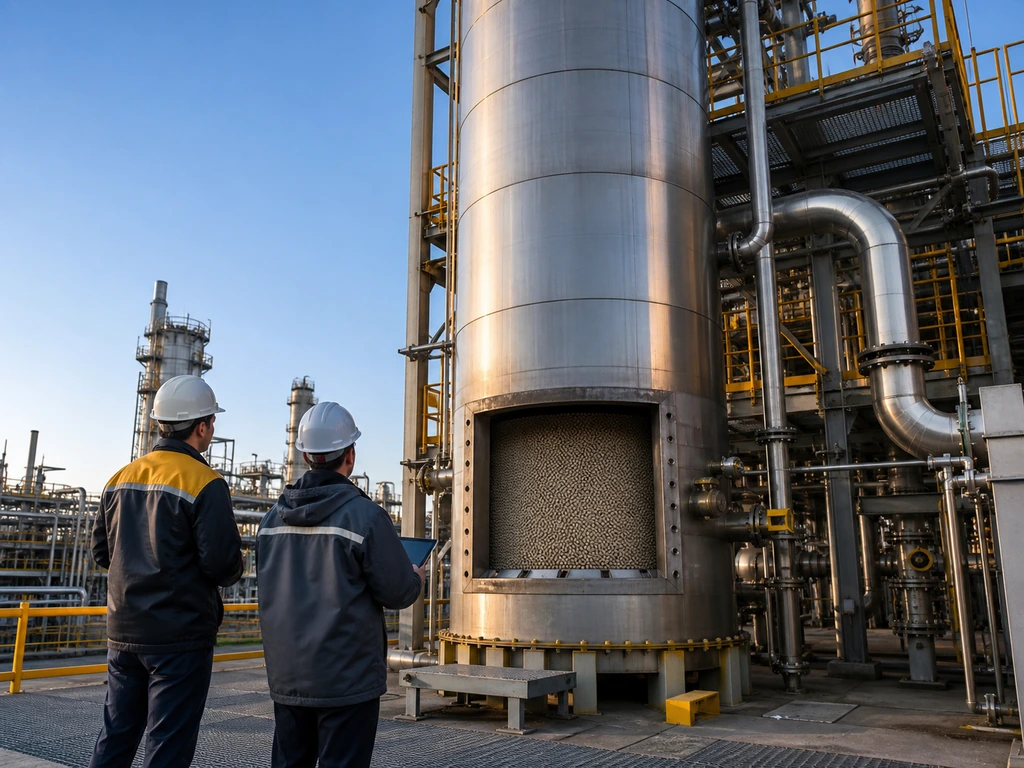
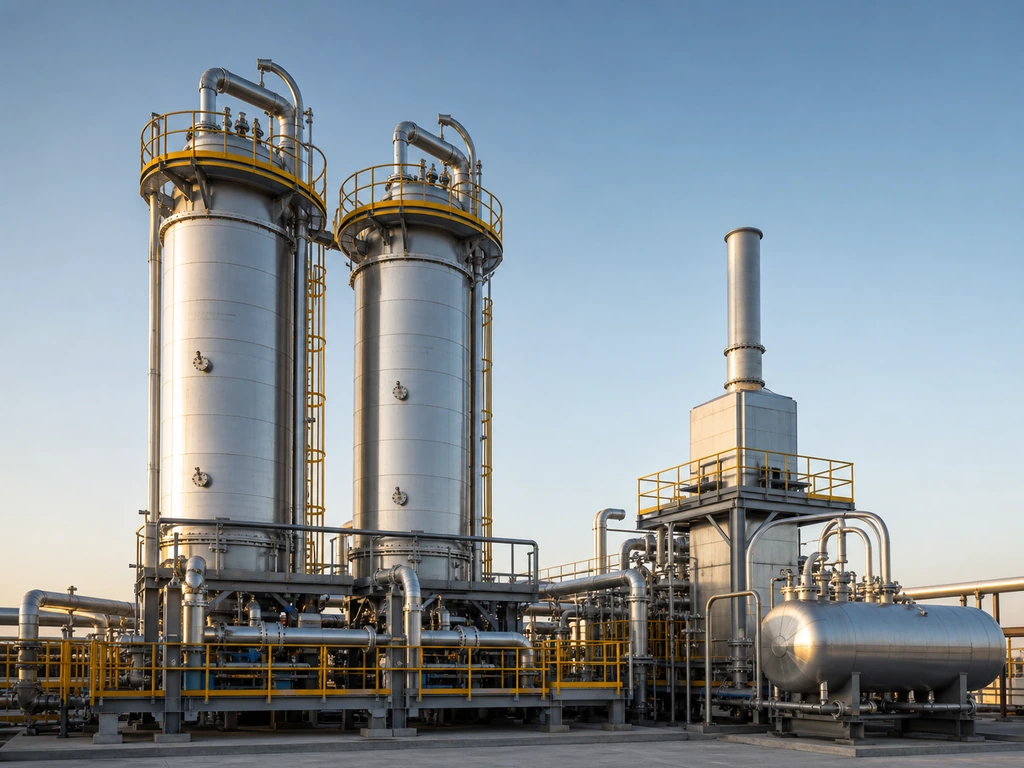
ระบบ PSA แบบทั่วไปประกอบด้วยหอดูดซับสองหอที่บรรจุวัสดุดูดซับ ชุดวาล์วสลับ ตัวควบคุมลอจิกแบบโปรแกรมได้ (PLC) ที่ควบคุมเวลาของวงจร และถังบัฟเฟอร์เพื่อปรับให้กระแสผลิตภัณฑ์ไหลอย่างสม่ำเสมอ
ขั้นตอนที่ 1 — การเพิ่มแรงดันและการป้อนวัสดุ
อากาศอัด — หรือก๊าซป้อนใดก็ตามที่กระบวนการนั้นได้รับการออกแบบให้ใช้ — จะเข้าสู่หอดูดซับตัวแรก ความดันจะเพิ่มขึ้นจนถึงค่าตั้งต้นในการทำงาน ซึ่งโดยทั่วไปอยู่ที่ 4 ถึง 8 บาร์ สำหรับกระบวนการ PSA ของออกซิเจนและไนโตรเจน หรือ 5 ถึง 10 บาร์ สำหรับการปรับปรุงคุณภาพก๊าซชีวภาพ ส่วนหน่วย PSA ของไฮโดรเจนมักทำงานที่ความดันสูงกว่า คือ 20 ถึง 30 บาร์ เนื่องจากมีหลักการเทอร์โมไดนามิกส์ที่แตกต่างกันเข้ามาเกี่ยวข้อง
ทำไมต้องเพิ่มแรงดันก่อน? เพราะกระบวนการดูดซับถูกควบคุมโดยสิ่งที่วิศวกรเคมีเรียกว่า เส้นไอโซเทอร์มการดูดซับ — เส้นโค้งที่แสดงปริมาณก๊าซที่สารดูดซับชนิดหนึ่งสามารถดูดซับได้ภายใต้ความดันที่กำหนด สำหรับคู่ก๊าซ-สารดูดซับส่วนใหญ่ที่เกี่ยวข้องกับ PSA เส้นโค้งนี้สอดคล้องกับแบบจำลอง Langmuir: ความจุจะเพิ่มขึ้นอย่างรวดเร็วตามความดันในช่วงความดันต่ำ จากนั้นจะคงที่ การทำงานที่ความดันที่เหมาะสมหมายถึงการเพิ่มปริมาณก๊าซเป้าหมายที่สารดูดซับ 1 กิโลกรัมสามารถจับได้ต่อรอบ ซึ่งกำหนดขนาดระบบและต้นทุนการลงทุนโดยตรง ขั้นตอนการเพิ่มความดันมักใช้เวลา 10 ถึง 30 เปอร์เซ็นต์ของเวลาทั้งหมดในรอบการทำงาน
ขั้นตอนที่ 2 — การดูดซับแบบเลือกสรร
นี่คือส่วนสำคัญที่สุดของกระบวนการนี้ เมื่ออยู่ในความดันการทำงาน สารดูดซับจะจับโมเลกุลก๊าซเป้าหมายอย่างเลือกสรร ในขณะที่ก๊าซผลิตภัณฑ์ที่ต้องการจะผ่านออกไป
ในระบบ PSA สำหรับออกซิเจน ซีโอไลต์จะดูดซับไนโตรเจน (N₂) ไอน้ำ และคาร์บอนไดออกไซด์ (CO₂) เป็นหลัก — ทำให้ออกซิเจน (O₂) สามารถไหลผ่านเป็นผลิตภัณฑ์ได้ ความเลือกสรรนี้เกิดจากปรากฏการณ์ไฟฟ้าสถิต โมเลกุลไนโตรเจนมีโมเมนต์ควอดรูโพลประมาณ 1.52 × 10⁻²⁶ esu·cm² — ซึ่งแรงกว่าโมเมนต์ควอดรูโพลของออกซิเจนที่ 0.39 × 10⁻²⁶ esu·cm² ประมาณสี่เท่า พื้นผิวของซีโอไลต์มีแคทไอออนที่สามารถแลกเปลี่ยนได้ (Li⁺, Na⁺, Ca²⁺) ซึ่งสร้างสนามไฟฟ้าท้องถิ่นที่แรง ไนโตรเจน ซึ่งมีโมเมนต์ควอดรูโพลที่ใหญ่กว่า มีปฏิสัมพันธ์กับสนามไฟฟ้าเหล่านี้อย่างแรงกว่าออกซิเจนมาก ไม่ใช่ว่าออกซิเจน ไม่สามารถ adsorb — มันทำได้ แต่เพียงเล็กน้อย — แต่ไนโตรเจนชนะการแข่งขันเพื่อแย่งชิงตำแหน่งบนพื้นผิวด้วยระยะห่างที่กว้างมาก
ซีโอไลต์ X ที่มีปริมาณซิลิกาต่ำและผ่านการแลกเปลี่ยนลิเธียม (Li-LSX) ซึ่งเป็นมาตรฐานอุตสาหกรรมปัจจุบันสำหรับระบบ PSA ออกซิเจน สามารถดูดซับไนโตรเจนได้ประมาณ 0.6 ถึง 0.8 มิลลิโมลต่อกรัม ที่ความดัน 1 บาร์ และอุณหภูมิ 25°C ตัวเลขดังกล่าวเป็นข้อมูลจำเพาะพื้นฐานที่กำหนดปริมาณซีโอไลต์ที่ระบบใดระบบหนึ่งต้องการ และโดยนัยยะนี้ ยังกำหนดขนาดของหอดูดซับที่จำเป็นด้วย
ความบริสุทธิ์ของผลิตภัณฑ์ขึ้นอยู่กับวัตถุประสงค์การใช้งาน สำหรับระบบ PSA สำหรับออกซิเจน ระดับสูงสุดที่สามารถทำได้ในทางปฏิบัติอยู่ที่ประมาณ 95 เปอร์เซ็นต์ เหตุผลนี้ให้ข้อคิดที่น่าสนใจ: อากาศมีอาร์กอนประมาณ 0.93 เปอร์เซ็นต์ และพฤติกรรมการดูดซับของอาร์กอนบนซีโอไลต์นั้นเกือบจะเหมือนกับออกซิเจน PSA ไม่สามารถแยกอาร์กอนออกจากออกซิเจนได้ด้วยซีโอไลต์มาตรฐาน ดังนั้นความบริสุทธิ์สูงสุดที่สามารถบรรลุได้ในระบบขั้นเดียวคือประมาณ 95 เปอร์เซ็นต์ O₂ โดยส่วนที่เหลือประมาณ 5 เปอร์เซ็นต์นั้นส่วนใหญ่เป็นอาร์กอน (ACS I&EC Research, 2006). สำหรับการใช้งานที่ต้องการความบริสุทธิ์ 99.5 เปอร์เซ็นต์หรือสูงกว่า การกลั่นแบบอุณหภูมิต่ำยังคงเป็นตัวเลือกเดียว
สำหรับระบบ PSA ของไนโตรเจน กระบวนการแยกทำงานต่างออกไป: ตัวกรองโมเลกุลคาร์บอน (CMS) ใช้ประโยชน์จากความจริงที่ว่าโมเลกุลออกซิเจนแพร่ผ่านรูไมโครที่แคบได้เร็วกว่าโมเลกุลไนโตรเจนประมาณ 30 ถึง 50 เท่า ออกซิเจนถูกกักไว้ภายในรู ในขณะที่ไนโตรเจนผ่านออกไปได้ ความบริสุทธิ์ของไนโตรเจนที่ได้สามารถสูงถึง 99.999 เปอร์เซ็นต์ โดยใช้กลไกการแยกทางจลนศาสตร์นี้
ขั้นตอนที่ 3 — การลดความดันและการดูดซับกลับ
เมื่อสารดูดซับในหอแรกใกล้ถึงจุดอิ่มตัว — ซึ่งหมายความว่าจุดบนพื้นผิวของมันเกือบเต็มไปด้วยไนโตรเจนที่ถูกจับไว้ (หรือ CO₂, ขึ้นอยู่กับวัตถุประสงค์การใช้งาน) — ก๊าซป้อนจะถูกเปลี่ยนไปยังหอที่สอง จากนั้นหอแรกจะถูกลดความดันลง โดยทั่วไปจะกลับสู่ความดันใกล้ระดับความดันบรรยากาศสำหรับระบบ PSA มาตรฐาน หรือถูกลดลงจนเหลือประมาณ 0.3 ถึง 0.5 บาร์สัมบูรณ์ ในระบบดูดซับแบบสวิงความดันในสุญญากาศ (VPSA)
หลักการทางฟิสิกส์จะกลับกัน: เมื่อความดันลดลง จุดสมดุลบนเส้นไอโซเทอร์มการดูดซับจะเลื่อนลงด้านล่าง โมเลกุลก๊าซที่ถูกดูดซับไม่มีแรงขับเพียงพอที่จะคงอยู่บนพื้นผิวอีกต่อไป จึงเกิดการปล่อยตัว — คือหลุดออกจากซีโอไลต์และออกจากหอแยกเป็นกระแสของเสีย (มักเรียกว่า “ก๊าซส่วนท้าย” หรือ “ก๊าซทิ้ง”) ในระบบ PSA สำหรับผลิตออกซิเจน ก๊าซส่วนท้ายนี้ส่วนใหญ่เป็นไนโตรเจน (85–90 เปอร์เซ็นต์) พร้อมด้วยออกซิเจนและความชื้นที่เหลืออยู่เล็กน้อย และจะถูกปล่อยออกสู่บรรยากาศ
นี่คือเหตุผลที่คุณต้องมีหออย่างน้อยสองหอ: ในขณะที่หอหนึ่งกำลังดูดซับ อีกหอหนึ่งกำลังฟื้นฟู กระแสผลิตภัณฑ์จะไม่หยุดลงเลย เนื่องจากระบบจะสลับการทำงานระหว่างหอทั้งสอง
ขั้นตอนที่ 4 — การระบายอากาศและการปรับความดันให้เท่ากัน
หลังจากลดความดันแล้ว ส่วนเล็กของก๊าซผลิตภัณฑ์ — โดยทั่วไปอยู่ที่ 10 ถึง 30 เปอร์เซ็นต์ของปริมาณที่ผลิต — จะถูกส่งกลับผ่านหอรีเจนเนอเรตเพื่อทำการล้าง (purge) การล้างนี้จะช่วยขับก๊าซที่ดูดซับแล้วและยังคงค้างอยู่ในช่องว่างของหอออกทั้งหมด ทำให้หอเริ่มต้นรอบการดูดซับครั้งต่อไปในสภาพที่สะอาด หากไม่มีการล้างอย่างเพียงพอ ไนโตรเจนหรือ CO₂ ที่เหลืออยู่จะปนเปื้อนในกระแสผลิตภัณฑ์ในรอบถัดไป ซึ่งจะทำให้ความบริสุทธิ์ลดลงอย่างค่อยเป็นค่อยไป
ก่อนที่วาล์วจะเปลี่ยนสถานะและหอจะสลับบทบาทกัน ระบบ PSA อุตสาหกรรมหลายระบบจะดำเนินการ การปรับสมดุลความดัน ขั้นตอน: หอทั้งสองจะถูกเชื่อมต่อกันชั่วคราว เพื่อให้ก๊าซความดันสูงในหอที่เพิ่งผ่านกระบวนการอิ่มตัวสามารถเพิ่มแรงดันให้กับหอที่เพิ่งผ่านกระบวนการฟื้นฟูได้บางส่วน ขั้นตอนง่ายๆ นี้ช่วยกู้คืนพลังงานการอัดได้ประมาณ 10 ถึง 15 เปอร์เซ็นต์ ซึ่งหากไม่ทำเช่นนี้จะสูญเสียไป — เป็นตัวเลขที่มีความหมายเมื่อพิจารณาว่าค่าไฟฟ้าเป็นค่าใช้จ่ายในการดำเนินงานที่ใหญ่ที่สุดในโรงงาน PSA
วงจรทั้งหมด — การเพิ่มแรงดัน, การดูดซับ, การลดแรงดัน, การล้าง — โดยทั่วไปจะซ้ำกันทุก 60 ถึง 120 วินาที สำหรับระบบขนาดเล็ก หรือทุก 3 ถึง 10 นาที สำหรับหน่วยอุตสาหกรรมขนาดใหญ่ หลังจากนั้น ทาวเวอร์จะสลับบทบาทกัน และวงจรจะเริ่มต้นใหม่
วัสดุดูดซับที่ขับเคลื่อนระบบ PSA
หากวงจรความเปลี่ยนแปลงความดันเป็นเครื่องยนต์ของระบบ PSA แล้ว สารดูดซับก็คือเชื้อเพลิงที่กำหนดความสามารถของเครื่องยนต์นั้น การเลือกวัสดุที่เหมาะสมไม่ใช่เรื่องเล็กน้อย — มันมีผลต่อสามปัจจัยหลัก ได้แก่ ระดับความบริสุทธิ์สูงสุดที่สามารถบรรลุได้ ขนาด (และด้วยเหตุนี้จึงรวมถึงต้นทุนการลงทุน) ของระบบ และระยะเวลาการใช้งานของสารดูดซับก่อนที่ประสิทธิภาพจะลดลงจนต้องเปลี่ยนใหม่ ทั้งสามด้านนี้ — ความเลือกสรร ความจุการดูดซับ และความเสถียรภาพในวงจร — เป็นกรอบมาตรฐานสากลสำหรับการประเมินสารดูดซับ PSA ทุกชนิด
ตัวกรองโมเลกุลซีโอไลต์ — เครื่องมือหลักในการผลิตออกซิเจนและก๊าซชีวภาพด้วยระบบ PSA
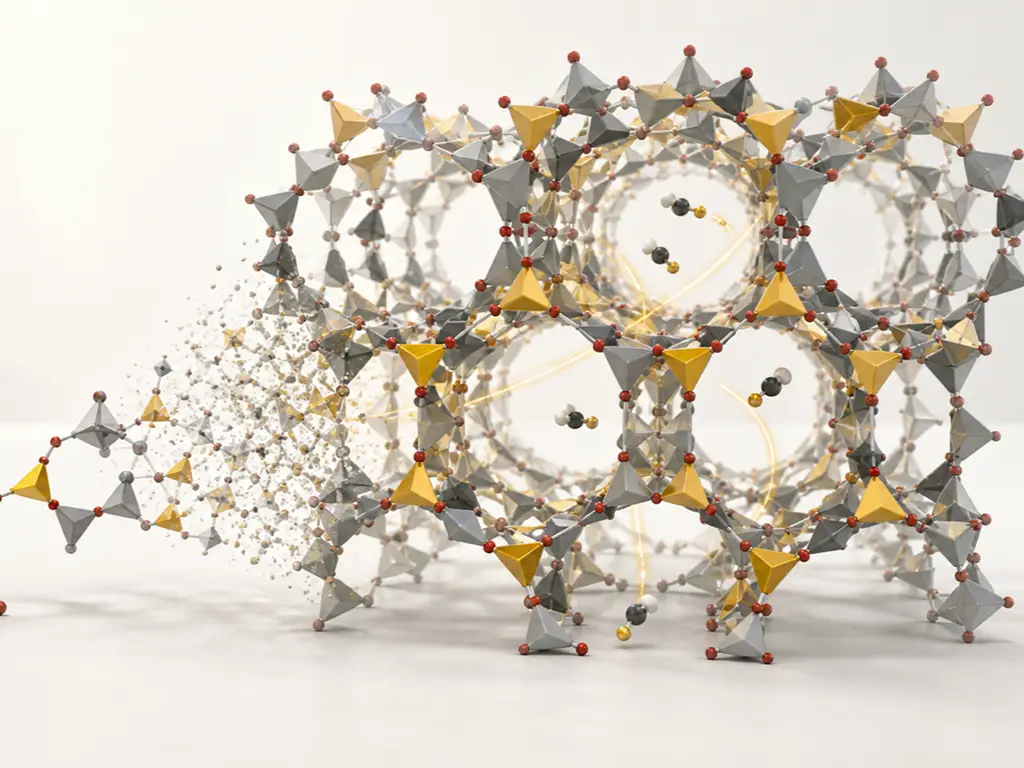
ซีโอไลต์เป็นอลูมิโนซิลิเกตแบบผลึกที่มีโครงสร้างรูพรุนที่สม่ำเสมออย่างน่าทึ่ง โครงสร้างของมันประกอบด้วยเตตระฮีดรอน SiO₄ และ AlO₄ ที่เชื่อมต่อกันเพื่อสร้างกรงและช่องที่มีขนาดแม่นยำ อะตอมอลูมิเนียมนำประจุลบเข้าสู่โครงสร้าง ซึ่งถูกสมดุลด้วยแคทไอออนที่สามารถแลกเปลี่ยนได้ — โดยทั่วไปคือโซเดียม (Na⁺) แต่ยังรวมถึงลิเทียม (Li⁺), แคลเซียม (Ca²⁺), โพแทสเซียม (K⁺) หรือเงิน (Ag⁺) ขึ้นอยู่กับวัตถุประสงค์การใช้งาน แคทไอออนเหล่านี้อยู่ในตำแหน่งเฉพาะภายในรูพรุนและสร้างสนามไฟฟ้าท้องถิ่นที่เข้มข้น สิ่งนี้มีความสำคัญเพราะสนามไฟฟ้าเหล่านี้เป็นปัจจัยที่ดึงดูดไนโตรเจนมากกว่าออกซิเจนอย่างเลือกสรร
ประเภทของซีโอไลต์ที่มีความเกี่ยวข้องมากที่สุดกับระบบ PSA ถูกแบ่งตามขนาดช่องเปิดของรูพรุน — และวิธีการตั้งชื่อนั้นตรงตามความหมายอย่างชัดเจน:
- 3A (ช่องเปิด ~3 Å): ปล่อยให้ผ่านเฉพาะโมเลกุลน้ำเท่านั้น; ใช้ในการกำจัดน้ำ ไม่ใช่การแยกก๊าซ
- 4A (~4 Å): ปล่อยให้น้ำ CO₂ และโมเลกุลขนาดเล็กผ่านได้; ใช้กันทั่วไปในการกำจัดน้ำและก๊าซเบา
- 5A (~5 Å): สามารถกรองไฮโดรคาร์บอนสายตรงได้; ใช้ในการทำให้ไฮโดรเจนบริสุทธิ์และแยก n-paraffin
- 13X (~10 Å): สามารถกรองโมเลกุลก๊าซส่วนใหญ่ได้ รวมถึงไฮโดรคาร์บอนที่มีโครงสร้างกิ่ง; เป็นเทคโนโลยีหลักที่ใช้กันอย่างแพร่หลายในการแยกอากาศ การกำจัด CO₂ และการปรับปรุงคุณภาพก๊าซชีวภาพ
โดยเฉพาะอย่างยิ่งสำหรับ PSA สำหรับออกซิเจน อุตสาหกรรมได้มีความเห็นตรงกันเป็นส่วนใหญ่ว่า Li-LSX (ซีโอไลต์ X ที่มีซิลิกาต่ำและผ่านการแลกเปลี่ยนลิเธียม). ด้วยอัตราส่วนซิลิคอนต่ออลูมิเนียมที่ใกล้เคียง 1.0 และระดับการแลกเปลี่ยนลิเธียมมากกว่า 95 เปอร์เซ็นต์ Li-LSX ให้ความสามารถในการดูดซับไนโตรเจนอยู่ที่ 0.6 ถึง 0.8 mmol/g ที่ความดัน 1 bar — ซึ่งประมาณสองเท่าของความสามารถที่ซีโอไลต์โซเดียม 13X แบบดั้งเดิมทำได้ในเงื่อนไขเดียวกัน ความแตกต่างในความสามารถนี้ส่งผลโดยตรงให้สามารถใช้หอแยกที่เล็กลง ลดต้นทุนการลงทุน หรือเพิ่มปริมาณการผ่านได้มากขึ้นในพื้นที่ติดตั้งเท่าเดิม
ความสามารถในการติดตามย้อนกลับของล็อตและความละเอียดในการควบคุมคุณภาพมักมีความสำคัญมากกว่าข้อกำหนดทางทฤษฎีเมื่อประเมินผู้จัดหาสารดูดซับ ขอข้อมูลที่วัดได้ของล็อตสำหรับระดับการแลกเปลี่ยนไอออนบวก ความจุการดูดซับ การกระจายขนาดอนุภาค ปริมาณสารยึดเกาะ ความหนาแน่นแบบหลวม ความแข็งแรงต่อการบด และความชื้น พร้อมทั้งวิธีการทดสอบที่ใช้และค่าขีดจำกัดการยอมรับ
ตัวกรองโมเลกุลคาร์บอน — รูพรุนที่มีความแม่นยำสูงสำหรับการผลิตไนโตรเจน
ตัวกรองโมเลกุลคาร์บอน (CMS) ทำงานด้วยกลไกการแยกที่แตกต่างไปอย่างสิ้นเชิงจากซีโอไลต์ แทนที่จะใช้ความเลือกสรรตามสมดุล — ซึ่งสารดูดซับจะเลือกดูดซับโมเลกุลหนึ่งมากกว่าโมเลกุลอื่นเนื่องจากแรงดึงดูดทางไฟฟ้าสถิต — CMS อาศัย ความเลือกสรรเชิงจลน์: อัตราที่โมเลกุลก๊าซต่าง ๆ แพร่เข้าสู่รูพรุนขนาดเล็ก
CMS เป็นวัสดุคาร์บอนแบบไม่มีรูปทรง (amorphous carbon) ที่มีช่องเปิดของรูพรุนถูกออกแบบให้มีขนาดประมาณ 3 ถึง 4 แองสตรอม โมเลกุลออกซิเจนมีเส้นผ่านศูนย์กลางจลน์ 3.46 Å; ส่วนโมเลกุลไนโตรเจนมีขนาดใหญ่กว่าเล็กน้อยที่ 3.64 Å ความแตกต่าง 0.18 แองสตรอม — ประมาณหนึ่งในห้าสิบของความกว้างของอะตอมไฮโดรเจน — ก็เพียงพอที่จะสร้างความแตกต่างในอัตราการแพร่กระจายอย่างชัดเจน: ออกซิเจนแพร่กระจายเข้าสู่รูพรุนของ CMS ได้เร็วกว่าไนโตรเจนประมาณ 30 ถึง 50 เท่า ดังนั้น เมื่ออากาศอัดไหลผ่านชั้น CMS ออกซิเจนจะไหลเข้าสู่รูพรุนและถูกกักไว้ ในขณะที่ไนโตรเจนที่เคลื่อนที่ช้ากว่าจะไหลผ่านออกไปเป็นผลิตภัณฑ์
กลไกทางจลนศาสตร์นี้ทำให้ระบบ PSA สำหรับไนโตรเจนที่ใช้ CMS มีข้อได้เปรียบสำคัญ คือ ความบริสุทธิ์ของผลิตภัณฑ์ที่สูงมาก ถึง 99.999 เปอร์เซ็นต์ อย่างไรก็ตาม ข้อเสียคือ CMS มักทำงานที่ความดันสูงกว่าเล็กน้อย (5 ถึง 10 บาร์) เมื่อเทียบกับระบบ PSA สำหรับออกซิเจนที่ใช้ซีโอไลต์ และปริมาณไนโตรเจนที่ได้ต่อกิโลกรัมของสารดูดซับก็น้อยกว่า
วิธีหนึ่งที่มีประโยชน์ในการพิจารณาความแตกต่างนี้: การแยกด้วยซีโอไลต์นั้นเกี่ยวข้องกับ ใครที่ถูกจับ (สมดุล); การแยก CMS คือ ใครวิ่งเร็วกว่า (พลศาสตร์). ทั้งสองล้วนเป็นกระบวนการดูดซับ แต่หลักการทางฟิสิกส์นั้นแตกต่างกันอย่างสิ้นเชิง — และนั่นคือปัจจัยที่กำหนดว่าคุณควรเลือกวัสดุใดสำหรับการใช้งานแต่ละประเภท
คาร์บอนแอคทิเวทและสารดูดซับพิเศษ — มุ่งเป้าไปที่ CO₂ และสารปนเปื้อนในปริมาณน้อย
คาร์บอนแอคทิเวทเป็นองค์ประกอบสำคัญที่มักถูกมองข้ามในระบบ PSA หลายระบบ ด้วยพื้นที่ผิวจำเพาะ 800 ถึง 1,500 ตารางเมตรต่อกรัม — ซึ่งประมาณสองถึงสามเท่าของซีโอไลต์ทั่วไป — คาร์บอนแอคทิเวทเต็ดจึงมีความสามารถในการดูดซับทางกายภาพที่สูงมาก แม้ว่าจะไม่มีความเลือกสรรทางเคมีเท่ากับซีโอไลต์ แต่สำหรับการใช้งานที่เป้าหมายคือ CO₂ (ซึ่งมีโมเมนต์ควอดรูโพลที่แรงและดูดซับบนพื้นผิวคาร์บอนได้ง่าย) คาร์บอนแอคทิเวทเต็ดสามารถมีประสิทธิภาพสูงได้
ในระบบ PSA สำหรับก๊าซชีวภาพ คาร์บอนแอคทีฟมักถูกใช้เป็นสารดูดซับ CO₂ หลัก หรือใช้ร่วมกับซีโอไลต์ในรูปแบบชั้นเรียง นอกจากนี้ยังช่วยป้องกันชั้นซีโอไลต์หลักหรือชั้น CMS จากการปนเปื้อน: เมื่อวางไว้ด้านต้นของระบบ ชั้นป้องกันจากคาร์บอนแอคทีฟ (หรือซิลิกาเจล หรืออะลูมินาแอคทีฟ) จะกำจัดไอน้ำ ไฮโดรคาร์บอนหนัก และสารปนเปื้อนในปริมาณน้อย ก่อนที่สารเหล่านี้จะก่อความเสียหายต่อสารดูดซับด้านท้าย ซึ่งมีราคาแพงกว่า — และมีความไวต่อประสิทธิภาพการทำงานมากกว่า —
น้ำมีฤทธิ์ทำลายเซโอไลต์อย่างรุนแรง โมเลกุลน้ำจะสร้างพันธะประสานอย่างแน่นหนากับแคตไอออนของเซโอไลต์ และเมื่อตำแหน่งแคตไอออนถูกน้ำยึดครองแล้ว ก็ไม่สามารถดึงดูดไนโตรเจนหรือ CO₂ ได้อีกต่อไป การสูญเสียประสิทธิภาพนี้สามารถฟื้นคืนได้บางส่วนผ่านกระบวนการฟื้นฟูด้วยความร้อน แต่การสัมผัสกับน้ำซ้ำๆ จะทำให้ความจุลดลงอย่างค่อยเป็นค่อยไป
PSA การผลิตออกซิเจน — วิธีที่อุตสาหกรรมผลิต O₂ ณ สถานที่
หากท่านดำเนินการใช้สถานประกอบการที่ใช้ออกซิเจนอย่างสม่ำเสมอ ประโยชน์ทางเศรษฐกิจของการผลิตออกซิเจนด้วยระบบ PSA ณ สถานที่นั้น ยากที่จะมองข้ามได้ ออกซิเจนที่จัดส่งมา — ไม่ว่าจะอยู่ในถังความดันสูงหรือเป็นของเหลวอุณหภูมิต่ำ — มีค่าใช้จ่ายที่เกินกว่าตัวก๊าซเองอย่างมาก ได้แก่ ค่าขนส่ง ค่าเช่าถังหรือถังเก็บ ค่าปรับล่าช้า และค่าใช้จ่ายทางบริหารในการจัดการการส่งมอบ เครื่องผลิตออกซิเจน PSA สามารถแทนที่ค่าใช้จ่ายทั้งหมดนั้นได้ เพียงแค่การต่อไฟฟ้าและจ่ายอากาศอัดเท่านั้น
ตัวเลขเหล่านี้ยืนยันข้อเท็จจริงดังกล่าว การวิเคราะห์ในปี 2024 ที่เผยแพร่ในวารสารทางการแพทย์ที่ผ่านการตรวจสอบโดยผู้เชี่ยวชาญ พบว่า โรงงานผลิต PSA ที่ทำงานด้วยความจุเต็ม (24 ชั่วโมงต่อวัน) โดยใช้ไฟฟ้าจากระบบไฟฟ้าหลัก มีต้นทุนต่อลูกบาศก์เมตรต่ำที่สุดเมื่อเทียบกับวิธีการผลิตออกซิเจนทั้งหมดที่ได้รับการประเมิน (Manhas และคณะ, 2024). การใช้พลังงานโดยทั่วไปในการผลิตออกซิเจนด้วยวิธี PSA ที่ความบริสุทธิ์ 90 ถึง 93 เปอร์เซ็นต์ อยู่ที่ 0.4 ถึง 0.8 กิโลวัตต์ชั่วโมงต่อลูกบาศก์เมตร — ซึ่งเทียบเท่ากับการใช้เครื่องใช้ไฟฟ้าในบ้านขนาดเล็ก
| อุตสาหกรรม | ความบริสุทธิ์ของ O₂ ที่ทั่วไป | PSA Fit | ข้อพิจารณาสำคัญ |
|---|---|---|---|
| การแพทย์ / โรงพยาบาล | 93% ±3% | ✅ ส่วนหลัก | ความสามารถในการปรับใช้อย่างรวดเร็วที่ได้รับการพิสูจน์แล้วในช่วงที่การแพร่ระบาดเพิ่มขึ้นอย่างรวดเร็ว |
| การผลิตแก้ว | 90 ถึง 95 เปอร์เซ็นต์ | ✅ แข็งแรง | แทนที่ออกซิเจนเหลว; ลดค่าใช้จ่ายในการขนส่ง |
| การบำบัดน้ำเสีย | 90 ถึง 93 เปอร์เซ็นต์ | ✅ แข็งแรง | การเติมออกซิเจนในบ่อเติมอากาศ |
| การเลี้ยงสัตว์น้ำ | 90 ถึง 93 เปอร์เซ็นต์ | ✅ แข็งแรง | การควบคุมปริมาณออกซิเจนที่ละลายในน้ำในฟาร์มเลี้ยงปลา |
| การตัดโลหะ / เลเซอร์ | 93–95% | ✅ แข็งแรง | ก๊าซช่วยสำหรับการตัดด้วยเลเซอร์และพลาสมา |
| การออกซิเดชันทางเคมี | 90 ถึง 95 เปอร์เซ็นต์ | ✅ แข็งแรง | กระบวนการปฏิกิริยาออกซิเดชัน |
| การฟอกสีในอุตสาหกรรมเยื่อและกระดาษ | 90 ถึง 93 เปอร์เซ็นต์ | ✅ แข็งแรง | การกำจัดสารลิกนินและการฟอกสีเยื่อกระดาษ |
| การผลิตโอโซน | 90 ถึง 93 เปอร์เซ็นต์ | ✅ แข็งแรง | วัตถุดิบสำหรับเครื่องผลิตโอโซน |
ระดับความบริสุทธิ์สูงสุด 95 เปอร์เซ็นต์ — ซึ่งถูกกำหนดโดยอาร์กอน ตามที่ได้กล่าวไว้ก่อนหน้านี้ — มักไม่เป็นปัญหาสำหรับแอปพลิเคชันเหล่านี้ ส่วนใหญ่ของกระบวนการอุตสาหกรรมและทางการแพทย์ไม่ต้องการออกซิเจน 99.5 เปอร์เซ็นต์ สำหรับกระบวนการที่ต้องการระดับความบริสุทธิ์ดังกล่าว วิธีแก้ปัญหาโดยทั่วไปคือการกลั่นแบบอุณหภูมิต่ำมาก (cryogenic distillation) ไม่ใช่ PSA
ประกาศบริการสาธารณะเกี่ยวกับการปรับปรุงคุณภาพก๊าซชีวภาพ — การใช้งานที่เติบโตเร็วที่สุด
ในบรรดาการประยุกต์ใช้ทางอุตสาหกรรมทั้งหมดของเทคโนโลยีการดูดซับแบบสวิงความดัน (PSA) การปรับปรุงคุณภาพก๊าซชีวภาพเป็นสาขาที่เติบโตเร็วที่สุด — และเป็นสาขาที่มีข้อมูลทางเทคนิคที่เข้าถึงได้น้อยที่สุด หากคุณค้นหาคำว่า “PSA biogas upgrading” คุณจะพบงานวิจัยทางวิชาการที่ต้องเสียค่าสมัครสมาชิก และข้อมูลสั้นๆ บนเว็บไซต์ของสมาคมอุตสาหกรรม แต่สิ่งที่คุณจะหาไม่พบคือคู่มือที่ชัดเจนและปฏิบัติได้จริง ซึ่งเชื่อมโยงเทคโนโลยีนี้กับด้านเศรษฐกิจ ส่วนนี้จะช่วยเติมเต็มช่องว่างดังกล่าว
PSA ปรับปรุงก๊าซชีวภาพดิบให้เป็นไบโอมีเทนอย่างไร
ก๊าซชีวภาพดิบจากระบบย่อยสลายแบบไม่ใช้ออกซิเจนมีองค์ประกอบประมาณ 55 ถึง 65 เปอร์เซ็นต์เป็นเมทาน (CH₄), 35 ถึง 45 เปอร์เซ็นต์เป็นคาร์บอนไดออกไซด์ (CO₂), และปริมาณเล็กน้อยของไฮโดรเจนซัลไฟด์ (H₂S), ไอน้ำ และซิลอกเซน เพื่อฉีดก๊าซนี้เข้าสู่ท่อส่งก๊าซธรรมชาติหรือใช้มันเป็นเชื้อเพลิงสำหรับยานพาหนะ ปริมาณมีเทนต้องถูกเพิ่มให้ถึงอย่างน้อย 97 เปอร์เซ็นต์ — ซึ่งเป็นมาตรฐานสำหรับก๊าซธรรมชาติหมุนเวียน (RNG) ระดับท่อส่งในเขตอำนาจส่วนใหญ่
PSA บรรลุเป้าหมายนี้โดยการนำความแตกต่างอย่างมากในวิธีที่ CO₂ และ CH₄ มีปฏิสัมพันธ์กับพื้นผิวซีโอไลต์มาใช้ประโยชน์ CO₂ มีโมเมนต์ควอดรูโพลประมาณ -4.1 × 10⁻²⁶ esu·cm² — ซึ่งเกือบสามเท่าของค่าของไนโตรเจน — ซึ่งหมายความว่ามันจะจับตัวกับแคตไอออนของซีโอไลต์อย่างแน่นหนา ในทางตรงกันข้าม มีเทนมีโมเมนต์ควอดรูโพลเป็นศูนย์: เป็นโมเลกุลที่สมมาตรและไม่มีขั้ว ซึ่งปฏิสัมพันธ์กับพื้นผิวซีโอไลต์ได้อ่อนกว่ามาก อัตราส่วนความเลือกสรร (CO₂ ต่อ CH₄) สำหรับซีโอไลต์ 13X มาตรฐานที่ความดัน 1 บาร์ และอุณหภูมิ 25°C อยู่ที่ประมาณ 20 ถึง 30
กระบวนการทำงานมีลักษณะดังนี้: ก๊าซชีวภาพดิบจะผ่านขั้นตอนการเตรียมเบื้องต้นก่อน — การกำจัด H₂S (โดยทั่วไปใช้ชั้นคาร์บอนแอคทีฟหรือชั้นออกไซด์เหล็ก) และการกำจัดความชื้น (โดยวิธีการควบแน่นหรือการอบแห้งด้วยสารดูดความชื้น) — เพื่อป้องกันสารดูดซับ PSA จากสารปนเปื้อน ก๊าซชีวภาพที่ผ่านการทำความสะอาดแล้วจะถูกอัดความดันให้อยู่ที่ 5 ถึง 10 บาร์ และส่งเข้าสู่หอดูดซับ ซึ่ง CO₂ จะถูกดูดซับอย่างเลือกสรร ระบบ PSA แบบดั้งเดิมมักสามารถกู้คืนเมทานที่เข้ามาได้ประมาณ 75 ถึง 85 เปอร์เซ็นต์ ส่วนระบบที่ได้รับการปรับปรุงด้วยกระบวนการฟื้นฟูด้วยสุญญากาศและการกู้คืนก๊าซส่วนท้ายสามารถกู้คืนได้ประมาณ 90 ถึง 98 เปอร์เซ็นต์ ดังนั้น การระบุอัตราการกู้คืนควรทำร่วมกับการกำหนดค่าการดำเนินงานของวงจรอย่างแม่นยำ แทนที่จะระบุเป็นค่า PSA ทั่วไปเพียงค่าเดียว
การเลือกสารดูดซับสำหรับระบบ PSA ของก๊าซชีวภาพ — เหตุผลที่แตกต่างจากระบบ PSA ของออกซิเจน
อาจมีความล่อใจให้คิดว่า “ซีโอไลต์ก็คือซีโอไลต์” และวัสดุเดียวกันที่ใช้ได้กับระบบ PSA สำหรับออกซิเจนก็ใช้ได้กับไบโอแก๊สเช่นกัน แต่การสมมตินั้นอาจทำให้ต้องเสียค่าใช้จ่ายสูง
ในกระบวนการ PSA สำหรับออกซิเจน เป้าหมายคือการจับไนโตรเจน (ควอดรูโพลขนาดเล็ก ความผูกพันปานกลาง) ในขณะที่ปล่อยให้ออกซิเจนผ่านไปได้ ส่วนในกระบวนการ PSA สำหรับไบโอแก๊ส เป้าหมายคือการจับ CO₂ (ควอดรูโพลขนาดใหญ่ ความผูกพันสูงมาก) ในขณะที่ปล่อยให้มีเทนผ่านไปได้ คุณสมบัติของสารดูดซับที่ช่วยเพิ่มประสิทธิภาพให้กระบวนการหนึ่ง ไม่จำเป็นต้องช่วยเพิ่มประสิทธิภาพให้กระบวนการอีกกระบวนการหนึ่ง สำหรับไบโอแก๊ส สารดูดซับที่เหมาะสมที่สุดจำเป็นต้องมี:
- ความเลือกสรรสูงต่อ CO₂/CH₄: ซีโอไลต์ 13X ที่ระดับ 20–30 ก็เพียงพอแล้ว; สูตรเฉพาะทางสามารถเพิ่มระดับนี้ให้สูงขึ้นได้ ซึ่งจะช่วยเพิ่มประสิทธิภาพการกู้คืนก๊าซมีเทน
- ความสามารถในการทำงานกับ CO₂ ที่ดี: ที่ความดัน 1 bar, ซีโอไลต์ 13X ดูดซับ CO₂ ได้ประมาณ 3 ถึง 4 mmol/g — มากกว่าปริมาณ N₂ ที่มันดูดซับในสภาวะที่มีออกซิเจน เนื่องจากโมเลกุล CO₂ มีโมเมนต์ควอดรูโพลที่แรงกว่า ทำให้มีโมเลกุล CO₂ จำนวนมากสามารถอัดตัวอยู่บนพื้นผิวได้มากขึ้น
- ความทนทานต่อ H₂S ในปริมาณน้อยมาก: แม้หลังจากผ่านขั้นตอนการเตรียมล่วงหน้าแล้ว H₂S ที่เหลืออยู่ก็ยังสามารถจับตัวกับแคตไอออนของซีโอไลต์ได้อย่างไม่สามารถกลับคืนได้ ซึ่งจะทำให้สารดูดซับถูกทำลายอย่างค่อยเป็นค่อยไป การกำจัด H₂S ในขั้นตอนต้นทางให้เหลือต่ำกว่า 10 ppm เป็นสิ่งจำเป็นเพื่อยืดอายุการใช้งานของสารดูดซับ
- ความเสถียรทางความร้อนและน้ำ: ก๊าซชีวมักมีไอน้ำผสมอยู่มาก; สารดูดซับต้องทนต่อการสัมผัสความชื้นซ้ำๆ ได้โดยไม่เกิดการพังทลายของโครงสร้าง
ตัวกรองโมเลกุลคาร์บอน (CMS) เป็นทางเลือกใหม่สำหรับก๊าซชีวภาพ: แทนที่จะใช้ความเลือกสรรตามสมดุล พวกมันใช้ความเลือกสรรตามพลศาสตร์ — CO₂ แพร่เข้าสู่รูพรุนของ CMS ได้เร็วกว่า CH₄ การเลือกระหว่างซีโอไลต์และ CMS สำหรับระบบ PSA ของก๊าซชีวภาพ ขึ้นอยู่กับองค์ประกอบของก๊าซเฉพาะ อัตราการกู้คืนมีเทนที่ต้องการ และความดันในการทำงาน และควรตัดสินใจโดยรับฟังคำแนะนำจากผู้ผลิตสารดูดซับ ซึ่งสามารถสร้างแบบจำลองกระบวนการทั้งหมดได้
ด้านเศรษฐกิจของระบบ PSA สำหรับก๊าซชีวภาพ — เมื่อใดจึงมีความคุ้มค่าทางเศรษฐกิจ?
สำหรับผู้พัฒนาโครงการหรือผู้ดำเนินการโรงงาน คำถามไม่ใช่ว่า PSA ได้ การปรับปรุงระบบก๊าซชีวภาพ — ซึ่งแน่นอนว่าสามารถทำได้ — แต่คำถามคือ PSA เป็นตัวเลือกที่เหมาะสมหรือไม่ สำหรับขนาดและตลาดเฉพาะนั้น
ค่าใช้จ่ายทุนในการปรับปรุงคุณภาพก๊าซชีวภาพควรแสดงตามความจุการบำบัดที่ติดตั้งไว้ ไม่ใช่ในรูปของราคาต่อลูกบาศก์เมตรของก๊าซ เพื่อเป็นตัวอย่างคร่าวๆ ในระดับขนาด โรงผลิตก๊าซชีวภาพดิบที่มีกำลังการผลิต 500 Nm³/h อาจต้องการค่าใช้จ่ายทุน (CAPEX) ประมาณ $1.8 ล้าน ถึง $2.5 ล้าน ขึ้นอยู่กับรูปแบบวงจร การเตรียมล่วงหน้า ระบบอัตโนมัติ เป้าหมายการกู้คืนมีเทน และข้อกำหนดของสารดูดซับ (รายงานการเติบโตของตลาด, 2026). ค่าใช้จ่ายในการดำเนินงานมักถูกระบุเป็นต่อลูกบาศก์เมตรของก๊าซชีวภาพดิบที่ผ่านกระบวนการ และส่วนใหญ่เกิดจากค่าไฟฟ้าสำหรับการอัดก๊าซ ค่าบำรุงรักษา และค่าการเปลี่ยนสารดูดซับตามช่วงเวลา
หลักการประหยัดจากขนาดมีความสำคัญมาก สำหรับปริมาณก๊าซชีวภาพดิบที่ต่ำกว่าประมาณ 100 Nm³/h การล้างด้วยน้ำหรือการแยกด้วยเมมเบรนมักมีความคุ้มค่าทางต้นทุนมากกว่า ส่วนในช่วงระหว่าง 100 ถึง 2,000 Nm³/h ระบบ PSA อยู่ในจุดที่เหมาะที่สุด เนื่องจากมีต้นทุนการลงทุนที่พอเหมาะ ความซับซ้อนในการดำเนินงานที่ต่ำ และสามารถกำจัดความชื้นได้พร้อมกัน ทำให้ระบบนี้มีความน่าสนใจ เมื่อปริมาณเกิน 2,000 Nm³/h การล้างด้วยเอมีน — ซึ่งให้อัตราการกู้คืนเมทานสูงยิ่งขึ้น — จะเริ่มมีความสามารถในการแข่งขันมากขึ้น
ด้านรายได้คือปัจจัยที่ทำให้การคำนวณนี้สมเหตุสมผล ในสหรัฐอเมริกา โครงการก๊าซธรรมชาติจากแหล่งพลังงานหมุนเวียนได้รับรายได้จากสองแหล่งหลัก ได้แก่ มูลค่าสินค้าของก๊าซเอง และเครดิตด้านสิ่งแวดล้อม โครงการหมายเลขระบุเชื้อเพลิงหมุนเวียน (RIN) ของรัฐบาลกลาง ภายใต้มาตรฐานเชื้อเพลิงหมุนเวียน (Renewable Fuel Standard) สร้างรายได้ประมาณ $2 ถึง $3 ต่อหนึ่งล้าน BTU สำหรับ RIN ประเภท D3 (เชื้อเพลิงชีวภาพจากเซลลูโลส) ในรัฐแคลิฟอร์เนีย มาตรฐานเชื้อเพลิงคาร์บอนต่ำ (LCFS) เพิ่มแหล่งรายได้สำคัญอีกทางหนึ่ง — โดยเครดิตดังกล่าวเคยถูกซื้อขายในอัตรา $100 ถึง $200 ต่อเมตริกตันของการลดปริมาณ CO₂ เทียบเท่า สำหรับโรงงาน PSA ไบโอแก๊สขนาดทั่วไป 500 Nm³/h ที่ผลิต RNG ประมาณ 250 Nm³/h มูลค่าก๊าซรวมกับเครดิตด้านสิ่งแวดล้อมสามารถทำให้ระยะเวลาคืนทุนของโครงการอยู่ในช่วง 3 ถึง 5 ปี ขึ้นอยู่กับต้นทุนวัตถุดิบและโครงสร้างสิ่งจูงใจในท้องถิ่น
PSA เทียบกับเทคโนโลยีการแยกก๊าซอื่น ๆ — วิธีเลือก
การเลือกเทคโนโลยีการแยกก๊าซนั้น ในท้ายที่สุดเป็นปัญหาที่มีสามปัจจัยหลัก ได้แก่ ขนาดการผลิต ความต้องการด้านความบริสุทธิ์ และงบประมาณ มatriz ต่อไปนี้ให้การเปรียบเทียบอย่างเป็นระบบระหว่างตัวเลือกหลักสี่ประเภทในอุตสาหกรรม
| มิติ | ประกาศบริการสาธารณะ | VPSA | อุณหภูมิต่ำมาก | เมมเบรน |
|---|---|---|---|---|
| หลักการแยก | การดูดซับด้วยแรงดัน | การดูดซับด้วยสุญญากาศและแรงดัน | ความแตกต่างของจุดเดือด | การซึมผ่านแบบเลือกสรร |
| ความบริสุทธิ์ของ O₂ (สูงสุด) | 90 ถึง 95 เปอร์เซ็นต์ | 90 ถึง 93 เปอร์เซ็นต์ | 99.5%+ | 30–45% (การเพิ่มความเข้มข้นของ O₂) |
| ความบริสุทธิ์ของ N₂ (สูงสุด) | 95 ถึง 99.9991 T P 3 T | ไม่มีข้อมูล | 99.999%+ | 95–99.5% (สูงสุด ~99.9%) |
| ขนาดที่เหมาะสมที่สุด | ขนาดเล็ก–กลาง (1–200 Nm³/h) | ขนาดกลาง–ใหญ่ (100–5,000+) | ขนาดใหญ่ (>5,000 Nm³/h) | ขนาดเล็ก–กลาง (1–100 Nm³/h) |
| พลังงาน (O₂) | 0.4–0.8 kWh/Nm³ | 0.3–0.5 kWh/Nm³ | 0.2–0.4 kWh/Nm³ (โรงงานขนาดใหญ่) | ไม่มีข้อมูล |
| ต้นทุนทุน | ระดับปานกลาง | ระดับปานกลาง–สูง | สูงมาก | ต่ำ–ปานกลาง |
| เวลาเริ่มต้น | บันทึกการประชุม | บันทึกการประชุม | เวลาเปิดบริการ | บันทึกการประชุม |
| รอยเท้า | ขนาดกะทัดรัด | ระดับปานกลาง | ใหญ่ | ขนาดเล็กที่สุด |
| อายุการใช้งานของสารดูดซับ/เมมเบรน | ซีโอไลต์: 3–5 ปี | ซีโอไลต์: 3–5 ปี | ไม่มีข้อมูล | เมมเบรน: 3–5 ปี |
จากการเปรียบเทียบนี้ มีหลักการตัดสินใจเชิงปฏิบัติบางประการที่ปรากฏขึ้น หากคุณต้องการออกซิเจนความบริสุทธิ์ 90 ถึง 93 เปอร์เซ็นต์ ในระดับขนาดเล็กถึงกลาง ระบบ PSA มาตรฐานมักเป็นตัวเลือกหลัก ส่วนระบบ VPSA มีกระบวนการฟื้นฟูด้วยสุญญากาศ จึงเป็นตัวเลือกที่น่าสนใจสำหรับระดับขนาดใหญ่ขึ้น ซึ่งการประหยัดไฟฟ้าสามารถชดเชยค่าใช้จ่ายของอุปกรณ์เพิ่มเติมได้ สำหรับโรงงานขนาดใหญ่มากที่ทำงานต่อเนื่องและต้องการความบริสุทธิ์ 99.5 เปอร์เซ็นต์หรือสูงกว่า การแยกด้วยอุณหภูมิต่ำ (cryogenic separation) ให้ทั้งความบริสุทธิ์ที่ต้องการและอัตราการใช้พลังงานต่อหน่วยที่ต่ำกว่า ระบบเมมเบรนอยู่ในกลุ่มที่มีทุนลงทุนต่ำและขนาดกะทัดรัด: ระบบนี้เหมาะอย่างยิ่งสำหรับการเพิ่มความเข้มข้นของออกซิเจนและการผลิตไนโตรเจนในช่วงความบริสุทธิ์ 95–99.5 เปอร์เซ็นต์ ซึ่งมีความคุ้มค่าทางเศรษฐกิจ โดยระบบบางระบบสามารถให้ความบริสุทธิ์ได้ถึง 99.9 เปอร์เซ็นต์
การแลกเปลี่ยนที่ควรพิจารณาให้ดี: ทุกหนึ่งเปอร์เซ็นต์ของความบริสุทธิ์ที่คุณไม่จำเป็นต้องใช้จริง ๆ ก็เท่ากับเงินที่เสียไปโดยเปล่าประโยชน์ในค่าใช้จ่ายด้านทุนและค่าใช้จ่ายในการดำเนินงาน
เทคโนโลยีการดูดซับแบบสวิงความดัน (Pressure Swing Adsorption: PSA) ได้ถูกนำมาใช้ในเชิงพาณิชย์มานานกว่าห้าทศวรรษ แต่เทคโนโลยีนี้ยังไม่ได้หยุดนิ่ง ความก้าวหน้าในวัสดุดูดซับ — โดยเฉพาะอย่างยิ่งในซีโอไลต์ที่แลกเปลี่ยนลิเธียมซึ่งมีความจุไนโตรเจนสูงขึ้น และในวัสดุดูดซับที่มีโครงสร้างช่วยลดการตกของความดัน — ยังคงช่วยลดต้นทุนต่อลูกบาศก์เมตรของก๊าซที่แยกได้ การเติบโตที่เร็วที่สุดเกิดขึ้นในด้านการปรับปรุงคุณภาพก๊าซชีวภาพ (biogas upgrading) ซึ่งเทคโนโลยี PSA กำลังแข่งขันกับระบบที่ใช้เมมเบรนและระบบที่ใช้เอมีน เพื่อชิงส่วนแบ่งตลาดการปรับปรุงคุณภาพก๊าซชีวภาพระดับโลก ซึ่งคาดว่าจะเติบโตด้วยอัตราการเติบโตเฉลี่ยต่อปี (CAGR) มากกว่า 11% จนถึงกลางทศวรรษ 2030
สำหรับวิศวกรที่ประเมินระบบ PSA คำถามสำคัญที่สุดไม่ใช่เกี่ยวกับหลักการทั่วไป — ซึ่งทุกคนเข้าใจดีอยู่แล้ว — แต่เกี่ยวกับรายละเอียดเฉพาะ: สูตรสารดูดซับแบบใด, การจัดรูปแบบวงจรแบบใด, และผู้จัดหาใดที่สามารถให้การสนับสนุนทางเทคนิคและความสม่ำเสมอของคุณภาพที่จำเป็นสำหรับการดำเนินงานที่เสถียร JALON ให้การสนับสนุนโครงการ PSA ด้วยเกรดของโมเลกุลซีฟที่ออกแบบเฉพาะตามการใช้งาน เอกสารรับรองคุณภาพระดับล็อต และข้อมูลทางวิศวกรรมสำหรับการผลิตออกซิเจน การปรับปรุงคุณภาพไบโอแก๊ส และการทำให้ไฮโดรเจนบริสุทธิ์ ทีมงานของบริษัทสามารถตรวจสอบองค์ประกอบของวัตถุดิบ สภาพการทำงานของวงจร เป้าหมายความบริสุทธิ์ และข้อกำหนดของชั้นตัวดูดซับ ก่อนที่จะแนะนำสูตรที่เหมาะสม หากตัดสินใจถูกต้อง ระบบ PSA จะสามารถให้การแยกก๊าซที่เชื่อถือได้และคุ้มค่าตลอดระยะเวลาหลายปีของการทำงานต่อเนื่อง
แหล่งอ้างอิง
- Search, S. “การดูดซับด้วยแรงดันแบบสวิง” การวิจัยด้านเคมีอุตสาหกรรมและเคมีวิศวกรรม, 2002, 41(6), 1389–1392.
- สิ่งพิมพ์ของ ACS. “การผลิตออกซิเจนความบริสุทธิ์สูงด้วยวิธีดูดซับแบบสวิงความดัน” การวิจัยด้านเคมีอุตสาหกรรมและเคมีวิศวกรรม, 2006.
- Manhas, V. และคณะ “การวิเคราะห์ต้นทุนของแหล่งออกซิเจนทางการแพทย์ต่าง ๆ สำหรับสถานพยาบาล” PMC, 2024.
- รายงานการเติบโตของตลาด “ขนาดตลาด การปรับปรุงคุณภาพก๊าซชีวภาพ PSA ส่วนแบ่งตลาด และแนวโน้ม | 2035.” 2026.
- Si, H. และคณะ “บทวิเคราะห์: การดูดซับด้วยแรงดันสวิง (Pressure Swing Adsorption) สำหรับการผลิตออกซิเจน” วารสารวิศวกรรมเคมี, 2025.
- สภาไบโอแก๊สแห่งสหรัฐอเมริกา “การดูดซับด้วยแรงดันสวิง — กระบวนการผลิต”
 EN
 DE
 ES
 JA
 RU
 PT
 FR
 AR
 KO
 TH
 ID