กระบวนการ HEFA: คู่มือครบถ้วนสำหรับการผลิต SAF — ตั้งแต่เคมีไปจนถึงการเลือกตัวกรองโมเลกุล
กระบวนการ HEFA คืออะไร?
HEFA — Hydroprocessed Esters and Fatty Acids — เป็นกระบวนการผลิตเชิงพาณิชย์หลักสำหรับผลิตเชื้อเพลิงการบินที่ยั่งยืน (SAF) ได้รับการรับรองในปี 2011 ตามมาตรฐาน ASTM D7566 Annex A2 และเป็นกระบวนการผลิต SAF รายแรกที่ได้รับการอนุมัติตามมาตรฐานเชื้อเพลิงระดับนานาชาติ ปัจจุบัน เทคโนโลยีนี้ยังคงเป็นพื้นฐานสำหรับการบินด้วย SAF ทั้งหมดมากกว่า 95%
แนวคิดนี้เรียบง่าย: นำน้ำมันและไขมัน — เช่น น้ำมันปรุงอาหารใช้แล้ว ไขมันสัตว์ และน้ำมันพืช — แล้วผ่านกระบวนการปฏิกิริยาเคมีที่ใช้ไฮโดรเจนเป็นพื้นฐาน ซึ่งช่วยกำจัดออกซิเจน จัดเรียงโครงสร้างโมเลกุลใหม่ และตัดสายไฮโดรคาร์บอนยาวให้เหลือช่วงความยาวที่แม่นยำตามที่กำหนดสำหรับเชื้อเพลิงเครื่องบินเจ็ต ผลลัพธ์ที่ได้คือน้ำมันก๊าดพาราฟินสังเคราะห์แบบ drop-in (HEFA-SPK) ที่สามารถผสมได้สูงสุด 50% กับน้ำมันเชื้อเพลิงเครื่องบินเจ็ท A-1 แบบดั้งเดิม และจัดการได้เหมือนกับน้ำมันเชื้อเพลิงเครื่องบินเจ็ท A-1 ในโครงสร้างพื้นฐานเชื้อเพลิงของสนามบินที่มีอยู่
แต่การเข้าใจกระบวนการ HEFA ในระดับที่มีความสำคัญต่อการออกแบบโรงงาน การกำหนดสเปคอุปกรณ์ หรือการตัดสินใจลงทุน จำเป็นต้องมองไปไกลกว่าสมการปฏิกิริยา ทุกขั้นตอนระหว่างถังปฏิกิริยา — ได้แก่ การทำให้บริสุทธิ์ การกำจัดน้ำ และการกำจัดสารปนเปื้อน — ล้วนมีความสำคัญไม่แพ้ปฏิกิริยาทางเคมีเอง ตัวเร่งปฏิกิริยาที่ขับเคลื่อนปฏิกิริยา HEFA มีความไวต่อน้ำ ไนโตรเจน กำมะถัน และโลหะในปริมาณน้อยมาก สิ่งที่กำจัดสารพิษเหล่านี้ระหว่างขั้นตอนคือชั้นเทคโนโลยีที่บทความส่วนใหญ่ข้ามไป: สารดูดซับแบบโมเลกุลซีฟ และระบบการทำให้บริสุทธิ์ในอุตสาหกรรม
คู่มือนี้จะอธิบายขั้นตอนหลักทุกขั้นตอนของกระบวนการ HEFA โดยเน้นเป็นพิเศษที่ขั้นตอนการทำให้บริสุทธิ์ที่มักถูกมองข้าม — เพราะในโรงงานจริง สิ่งที่เกิดขึ้นระหว่างถังปฏิกิริยาคือปัจจัยที่กำหนดว่ากระบวนการทางเคมีจะทำงานได้หรือไม่
วัตถุดิบของ HEFA — สิ่งที่ใส่เข้าไปกำหนดผลลัพธ์ที่ได้
วัตถุดิบที่โรงงานเลือกใช้จะกำหนดทุกการตัดสินใจในขั้นตอนต่อไป: การเลือกตัวเร่งปฏิกิริยา การออกแบบชั้นกรอง การใช้ไฮโดรเจน และในที่สุดคืออัตราผลผลิต HEFA สามารถแปรรูปวัสดุที่มีพื้นฐานจากลิพิดได้หลากหลายชนิดอย่างน่าทึ่ง แต่แต่ละประเภทมีลักษณะของสารเจือปนที่แตกต่างกัน
| ประเภทวัตถุดิบ | แหล่งข้อมูลทั่วไป | ความเสี่ยงหลักจากสารเจือปน | ความท้าทายในการแปรรูปขั้นปลาย |
|---|---|---|---|
| น้ำมันปรุงอาหารใช้แล้ว (UCO) | เครื่องทอดสำหรับร้านอาหารและอุตสาหกรรม | ระดับกรดไขมันอิสระ (FFA) ฟอสฟอรัส และโลหะที่ละลายในน้ำสูง | การสูญเสียประสิทธิภาพของตัวเร่งปฏิกิริยาอย่างรุนแรง หากไม่มีชั้นป้องกันที่มั่นคง |
| ไขมันสัตว์ (ไขมันวัว) | ของเสียจากโรงฆ่าสัตว์และโรงงานแปรรูปสัตว์ | ระดับสารประกอบไนโตรเจนและซัลเฟอร์ที่สูงขึ้น | การรั่วไหลของแอมโมเนียจากส่วน HDN ทำให้ตัวเร่งปฏิกิริยาการเปลี่ยนรูปทางไอโซเมอไรเซชันในขั้นตอนถัดไปเกิดการปนเปื้อน |
| น้ำมันพืช | ถั่วเหลือง, เมล็ดรำ/คาโนลา, ปาล์ม | ปริมาณสารปนเปื้อนลดลง แต่ยังมีความกังวลเรื่องการแย่งชิงอาหาร | ความเสี่ยงด้านกฎระเบียบตามโครงการ ReFuelEU ของสหภาพยุโรป (ห้ามใช้พืชอาหารเป็นวัตถุดิบ) |
| สารกลั่นกรดไขมันจากใบปาล์ม (PFAD) | ผลิตภัณฑ์ข้างเคียงจากการกลั่นน้ำมันปาล์ม | ระดับ FFA สูงมาก (70–90%), คุณภาพไม่สม่ำเสมอ | จำเป็นต้องมีการเตรียมก่อนการบำบัดอย่างเข้มข้น และใช้ไฮโดรเจนในปริมาณมาก |
| น้ำมันจากสาหร่าย | ไมโครอัลเกียที่เพาะเลี้ยง | รูปแบบสิ่งเจือปนที่แปลกใหม่, ปริมาณน้ำสูง | ยังไม่ได้รับการพิสูจน์ในระดับเชิงพาณิชย์; ข้อกำหนดในการเตรียมก่อนการบำบัดยังคงอยู่ในขั้นตอนการวิเคราะห์ |
จุดร่วมของวัตถุดิบทั้งหมดนี้คือ ไม่มีวัตถุดิบใดที่เข้าสู่ประตูเครื่องปฏิกรณ์ในสภาพที่สะอาด ฟอสฟอรัสในน้ำมันปรุงอาหารใช้แล้ว — ซึ่งมักมีระดับ 50 ถึง 200 ppm — สามารถทำให้ตัวเร่งปฏิกิริยาไฮโดรทรีตติ้ง ซึ่งออกแบบมาเพื่อทนต่อระดับต่ำกว่า 5 ppm ถูกทำลายอย่างถาวรได้ น้ำ เกลือที่ละลาย และสารอินทรีย์ที่มีขั้ว ทั้งหมดนี้จำเป็นต้องถูกแยกออกก่อนที่จะเข้าสู่ระบบวงจรเครื่องปฏิกรณ์ความดันสูง
นี่คือจุดที่ขั้นตอนการกรองชั้นแรกเริ่มมีบทบาท — และจุดที่เทคโนโลยีตัวกรองโมเลกุลกลายเป็นสิ่งจำเป็นตั้งแต่ก่อนการผลิตถัง SAF ถังแรก
ขั้นตอนหลักของกระบวนการ HEFA — จากไตรกลีเซอไรด์สู่น้ำมันเชื้อเพลิงเครื่องบินเจ็ต
กระบวนการ HEFA ไม่ใช่ปฏิกิริยาแบบกล่องดำเพียงขั้นตอนเดียว แต่เป็นห่วงโซ่ที่จัดเรียงลำดับอย่างระมัดระวังของขั้นตอนการแปลงหลักสามขั้นตอน ซึ่งแต่ละขั้นตอนดำเนินการ “แก้ไข” โมเลกุลอย่างเฉพาะเจาะจง กรอบแนวคิดในการทำความเข้าใจกระบวนการนี้ง่ายๆ คือ: HDO กำหนดความสมบูรณ์ของโครงกระดูกคาร์บอน, การไฮโดรไอโซเมอไรเซชันกำหนดประสิทธิภาพการไหลในอุณหภูมิต่ำ, และการแยกส่วนกำหนดการกระจายตัวของผลิตภัณฑ์ แต่ละขั้นตอนขึ้นอยู่กับขั้นตอนก่อนหน้า และการปนเปื้อนที่จุดเชื่อมต่อใดก็ตามจะส่งผลกระทบต่อเนื่องไปยังขั้นตอนถัดไป
การไฮโดรดีออกซิเจนเนชัน (HDO) — การกำจัดออกซิเจนจากไตรกลีเซอไรด์
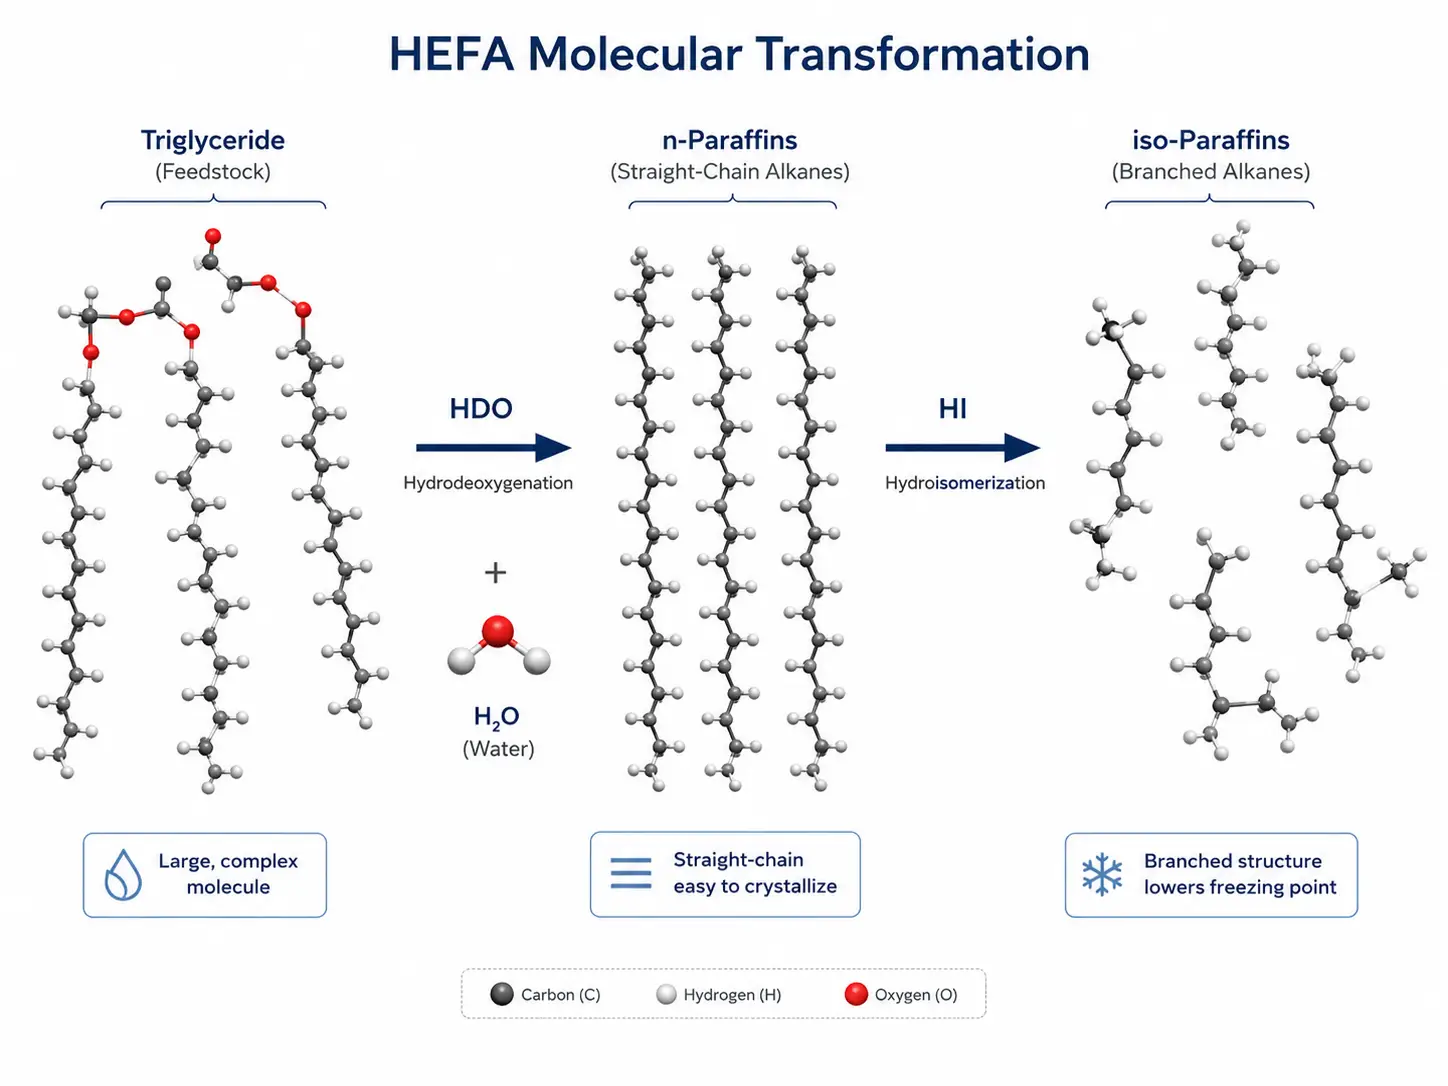
ไตรกลีเซอไรด์ — ซึ่งเป็นรูปแบบโมเลกุลของไขมันและน้ำมัน — ประกอบด้วยสามสายกรดไขมันยาว (โดยทั่วไปคือ C16–C18) ที่ถูกเอสเทอร์ไรซ์กับโครงกระดูกกลีเซอรอล โดยมีอะตอมออกซิเจนหกตัวแทรกอยู่ในโครงสร้าง เพื่อจะกลายเป็นเชื้อเพลิงไฮโดรคาร์บอน อะตอมออกซิเจนทุกตัวในโครงสร้างนี้ต้องถูกกำจัดออกไป
เครื่องปฏิกรณ์ HDO ทำงานนี้ในอุณหภูมิและความดันสูง — โดยทั่วไปอยู่ที่ 280 ถึง 340°C และ 50 ถึง 100 bar — ในสภาพที่มีไฮโดรเจนและตัวเร่งปฏิกิริยาไบเมทัลลิกที่ถูกซัลไฟด์ ซึ่งโดยทั่วไปคือนิกเกิล-โมลิบดีนัมที่รองรับบนอะลูมินา (NiMo/Al)2O3). ปฏิกิริยานี้จะแยกไตรกลีเซอไรด์ออกเป็นสามสายกรดไขมันอิสระ และทำการไฮโดรจีเนชันกับพวกมัน โดยกำจัดออกซิเจนออกไปเป็นน้ำเป็นหลัก (ทาง HDO) และในปริมาณที่น้อยกว่าเป็น CO และ CO2 (กระบวนการดีคาร์บอกซิเลชันและดีคาร์บอนิเลชัน)
การเลือกระหว่างกระบวนการแข่งขันเหล่านี้มีความสำคัญทางเศรษฐกิจ HDO รักษาความยาวของสายคาร์บอนไว้อย่างครบถ้วน (C18 → C18) แต่ใช้ไฮโดรเจนมากขึ้น ส่วนกระบวนการดีคาร์บอกซิเลชันใช้ไฮโดรเจนน้อยลง แต่สูญเสียอะตอมคาร์บอนหนึ่งอะตอมต่อสาย (C18 → C17) ซึ่งทำให้ผลผลิตคาร์บอนโดยรวมลดลง อัตราส่วนของ n-paraffin C17 ต่อ C18 ในผลิตภัณฑ์จากเครื่องปฏิกรณ์เป็นตัวชี้วัดหลักในภาคอุตสาหกรรมสำหรับความเลือกสรรของ HDO สูตรตัวเร่งปฏิกิริยาชั้นนำ — เช่น Mo/Al ของ Topsoe2O3 ระบบ — สามารถบรรลุความเลือกสรรของเส้นทาง HDO ได้สูงถึง 97% ซึ่งช่วยเพิ่มปริมาณคาร์บอนที่สามารถนำกลับมาใช้ใหม่ได้ซึ่งถูกเก็บรักษาไว้ในผลิตภัณฑ์เชื้อเพลิงให้สูงสุด
น้ำทิ้งจากเครื่องปฏิกรณ์ HDO ไม่เพียงแต่มี n-paraffins เท่านั้น แต่ยังประกอบด้วยน้ำที่เกิดจากการทำปฏิกิริยา (ประมาณ 100–120 กิโลกรัมต่อเมตริกตันของวัตถุดิบ) พร้อมทั้งแอมโมเนียจากสารประกอบที่มีไนโตรเจน และไฮโดรเจนซัลไฟด์จากกำมะถันในวัตถุดิบ หากสารใดในจำนวนนี้ถูกนำไปยังรีแอคเตอร์ถัดไป ผลที่ตามมาจะรุนแรงมาก: ไอน้ำและแอมโมเนียจะทำให้ตัวเร่งปฏิกิริยาโลหะมีค่าในขั้นตอนไฮโดรไอโซเมอไรเซชันเกิดการเสียหาย แม้แต่ในปริมาณเพียงเล็กน้อยก็สามารถลดกิจกรรมไอโซเมอไรเซชันลงได้อย่างรวดเร็วภายในไม่กี่ชั่วโมง
การเปลี่ยนรูปด้วยไฮโดรและไฮโดรแครกกิ้ง — การปรับแต่งโมเลกุลให้เหมาะกับท้องฟ้าที่หนาวเย็น
n-paraffin สายตรงที่ผลิตจาก HDO มีข้อบกพร่องสำคัญหนึ่งประการ คือมันจะแข็งตัว n-alkane C16–C18 จะแข็งตัวที่อุณหภูมิสูงกว่า 0°C อย่างมาก ในขณะที่ Jet A-1 ต้องคงสภาพเป็นของเหลวได้จนถึง −47°C ที่ระดับความสูงในการบินปกติ ช่องว่างระหว่างสิ่งที่ HDO ผลิตได้กับสิ่งที่เครื่องยนต์เครื่องบินต้องการนั้น ถูกเติมเต็มโดยเครื่องปฏิกรณ์ไฮโดรไอโซเมอไรเซชัน (HI)
HI เปลี่ยนพาราฟินสายตรงให้เป็นไอโซพาราฟินสายกิ่งผ่านกลไกของตัวเร่งปฏิกิริยาแบบสองหน้าที่ จุดโลหะ (โดยทั่วไปคือแพลทินัมหรือพัลลาเดียม) ให้กิจกรรมไฮโดรจีเนชัน-ดีไฮโดรจีเนชัน ส่วนจุดรองรับที่มีความเป็นกรดเป็นตัวเร่งปฏิกิริยาในการจัดเรียงโครงสร้างใหม่ของโครงกระดูก วัสดุรองรับเองมีความสำคัญอย่างยิ่ง — และนี่คือจุดที่ซีโอไลต์และโมเลกุลซีฟเข้ามามีบทบาทในกระบวนการทางเคมี ไม่ใช่เพียงในการทำให้บริสุทธิ์เท่านั้น SAPO-11 มีโครงสร้างรูพรุนที่กำหนดไว้อย่างแม่นยำที่ 0.39 นาโนเมตร × 0.63 นาโนเมตร พร้อมด้วยช่องวงแหวนรูปวงรีที่มี 10 สมาชิก โครงสร้างที่เลือกสรรรูปทรงนี้ส่งเสริมการก่อตัวของไอโซเมอร์ที่มีกิ่งก้านเดี่ยว ซึ่งมีจุดเยือกแข็งต่ำกว่าอย่างมาก พร้อมทั้งลดการแตกตัวที่ไม่ต้องการเป็นผลิตภัณฑ์ที่มีน้ำหนักโมเลกุลต่ำกว่าให้น้อยที่สุด
ในเวลาเดียวกัน การไฮโดรแคร็กกิ้งที่ควบคุมได้จะสลายสายโซ่ที่ยาวกว่า (C18–C22) ให้กลายเป็นคาร์บอนในช่วงที่เหมาะสำหรับเชื้อเพลิงเครื่องบิน (C8–C16) ศิลปะของขั้นตอน HI คือการหาสมดุลระหว่างปฏิกิริยาทั้งสองนี้: ทำให้เกิดการไอโซเมอไรเซชันเพียงพอเพื่อให้ตรงกับข้อกำหนดจุดเยือกแข็งที่ −47°C แต่ไม่ควรทำการแคร็กกิ้งมากเกินไป — เพราะทุกอะตอมคาร์บอนที่กลายเป็นแนฟทาหรือก๊าซเชื้อเพลิง คือคาร์บอนที่ไม่ได้กลายเป็นเชื้อเพลิงเครื่องบิน
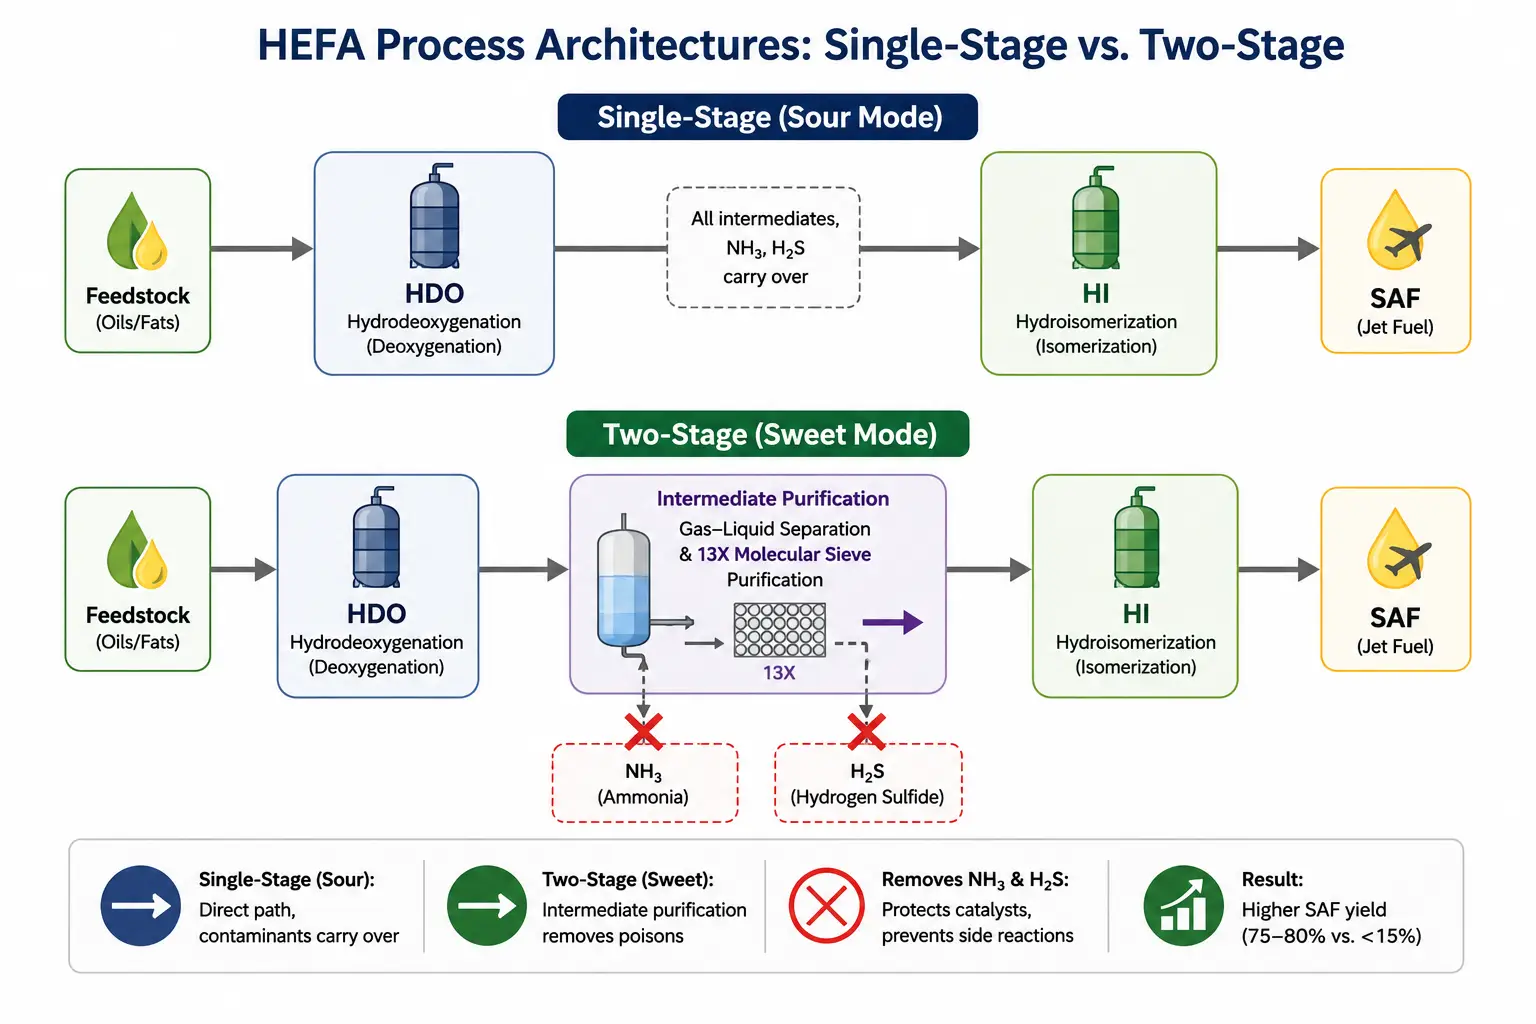
นี่คือจุดที่การตัดสินใจเลือกระหว่างระบบแบบขั้นเดียวกับระบบแบบสองขั้นมีความสำคัญเป็นพิเศษ ในการดำเนินงานแบบขั้นเดียว (“โหมดกรด”) น้ำเสียจาก HDO จะไหลตรงไปยังเครื่องปฏิกรณ์ HI โดยไม่ผ่านขั้นตอนการทำความสะอาดระหว่างทาง แอมโมเนียและไฮโดรเจนซัลไฟด์ที่มีอยู่จะลดกิจกรรมของตัวเร่งปฏิกิริยาโลหะมีค่าลง 70 ถึง 90% ซึ่งจำกัดความลึกของการเปลี่ยนไอโซเมอร์และผลผลิต SAF — โดยทั่วไปต่ำกว่า 15% ของผลิตภัณฑ์ของเหลวทั้งหมด ในการทำงานแบบสองขั้นตอน (“โหมดหวาน”) น้ำเสียจาก HDO จะผ่านกระบวนการแยกก๊าซ-ของเหลวและกระบวนการทำความสะอาดขั้นกลางก่อนที่จะเข้าสู่เครื่องปฏิกรณ์ HI ซึ่งเครื่องปฏิกรณ์นี้จะทำงานโดยไม่มี NH3 และ H2S. กิจกรรมไอโซเมอไรเซชันเพิ่มขึ้น 3 ถึง 5 เท่า และอัตราผลผลิต SAF พุ่งขึ้นถึง 75–80% ของผลิตภัณฑ์ทั้งหมด
ผลกระทบทางเชิงพาณิชย์นั้นชัดเจนมาก: โรงงานที่ข้ามขั้นตอนการกรองขั้นกลาง — หรือกำหนดขั้นตอนดังกล่าวอย่างไม่เพียงพอ — ไม่ถือเป็นโรงงานผลิตเชื้อเพลิงอากาศยานจากสารทดแทน (SAF) แต่เป็นโรงงานผลิตดีเซลจากแหล่งพลังงานหมุนเวียนที่ผลิตเชื้อเพลิงเครื่องบินในปริมาณเพียงเล็กน้อยเท่านั้น
การแยกส่วนและการผสม — ขั้นตอนสุดท้าย
น้ำทิ้งจากเครื่องปฏิกรณ์ที่รวมกันจะถูกแยกออกด้วยการกลั่นเป็นสี่ส่วนผลิตภัณฑ์ ได้แก่ ก๊าซเชื้อเพลิงและ LPG (C1–C4), นาฟทา (C5–C12), ส่วน SAF (C8–C16 น้ำมันก๊าดพาราฟินสังเคราะห์), และดีเซลจากแหล่งพลังงานหมุนเวียน (C10–C22) ในโหมด SAF สูงสุด ส่วนเชื้อเพลิงเครื่องบินคิดเป็น 75–80% ของผลิตภัณฑ์เหลวทั้งหมด ส่วนที่เหลือแบ่งระหว่างดีเซลและนาฟทา
จากนั้น HEFA-SPK ในสภาพบริสุทธิ์จะถูกผสมกับ Jet A-1 แบบทั่วไปในสัดส่วนสูงสุด 50% ตามปริมาตร ซึ่งเป็นขีดจำกัดที่กำหนดโดยมาตรฐาน ASTM D7566 ข้อจำกัดอยู่ที่ปริมาณสารอะโรมาติก: HEFA-SPK เป็นเชื้อเพลิงที่มีองค์ประกอบพาราฟินิกถึง 100% แทบไม่มีสารอะโรมาติกเลย ในขณะที่ข้อกำหนดของเชื้อเพลิงเครื่องบินกำหนดให้มีสารอะโรมาติกอย่างน้อย 8% เพื่อรับประกันว่าซีลเอลาสโตเมอร์ในระบบเชื้อเพลิงของเครื่องบินจะขยายตัวได้ การกำหนดสัดส่วนการผสมสูงสุดที่ 50% จึงช่วยรับประกันว่าสารอะโรมาติกจากส่วนเชื้อเพลิงเครื่องบินแบบดั้งเดิมจะถูกถ่ายโอนมาอย่างเพียงพอ
สารเติมแต่ง — สารปรับปรุงความลื่น สารต้านออกซิเดชัน และในบางกรณี สารลดไฟฟ้าสถิต — ช่วยเสริมให้สูตรผสมสมบูรณ์ และเชื้อเพลิงที่ผลิตเสร็จแล้วถูกกำหนดชื่อใหม่เป็น D1655 Jet A-1 ซึ่งไม่มีข้อแตกต่างด้านวิธีการใช้งานและประสิทธิภาพเมื่อเทียบกับเชื้อเพลิงฟอสซิล
ชั้นการกรองที่มักถูกมองข้าม — จุดที่ตัวกรองโมเลกุลมีบทบาทสำคัญต่อประสิทธิภาพของ HEFA
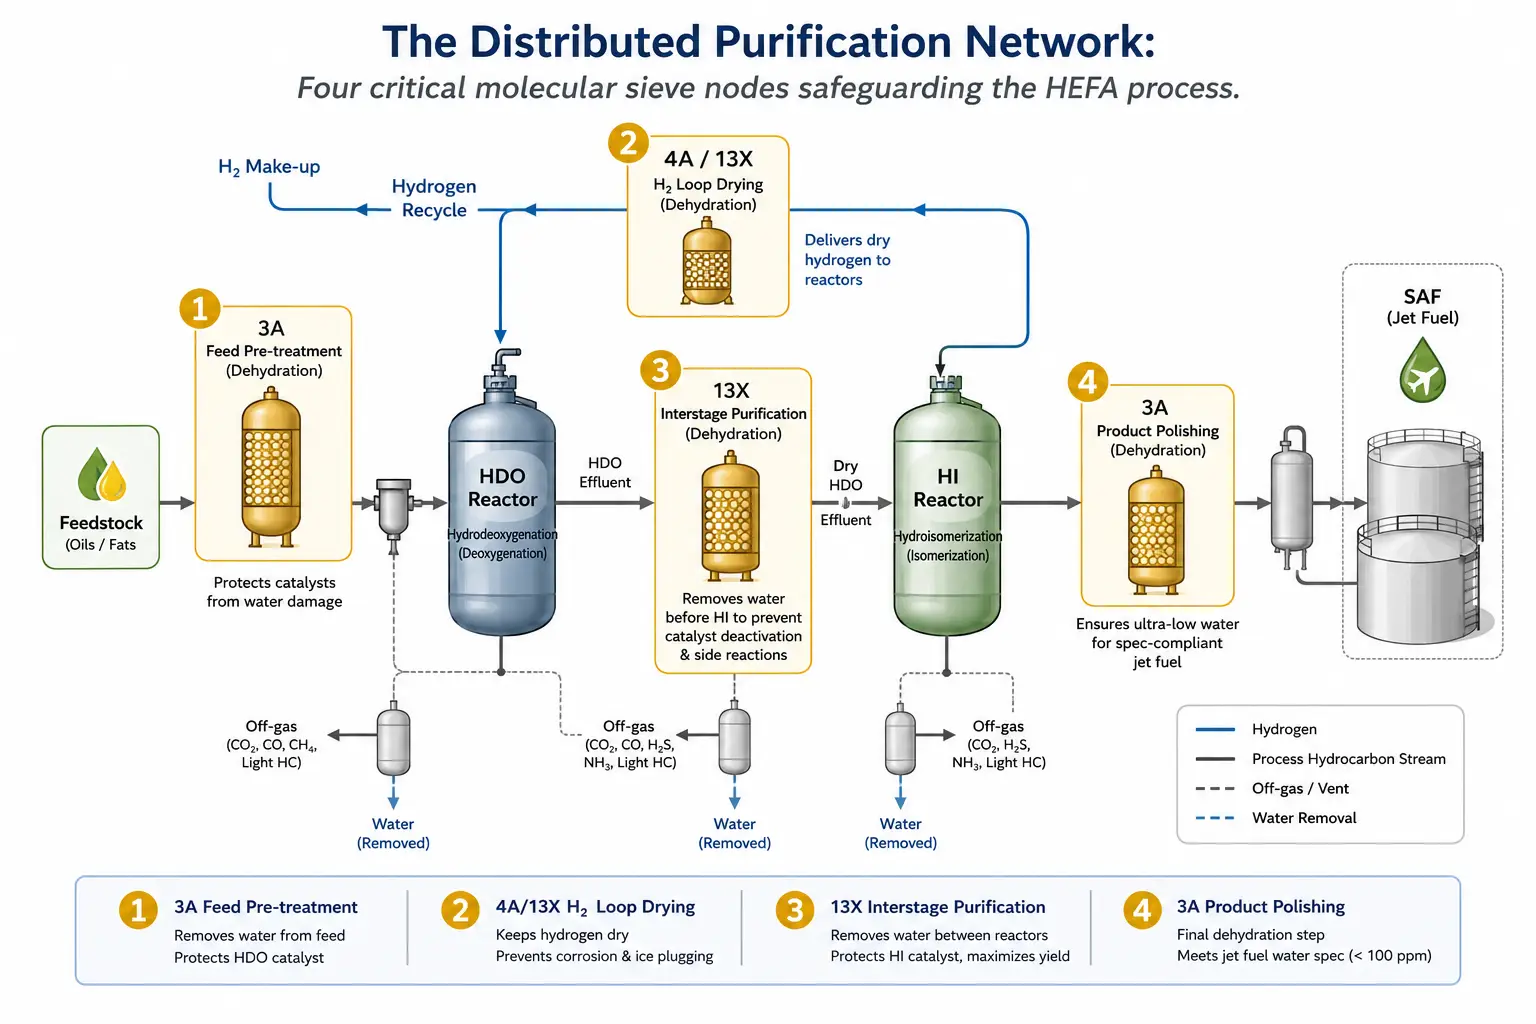
การอภิปรายสาธารณะเกี่ยวกับกระบวนการ HEFA มุ่งเน้นความสนใจประมาณ 95% ไปยังเคมีของเครื่องปฏิกรณ์และประสิทธิภาพของตัวเร่งปฏิกิริยา แต่การดำเนินงานที่เชื่อถือได้ของโรงงาน HEFA ทุกแห่งในอุตสาหกรรมนั้นขึ้นอยู่กับ “ขั้นตอนที่ห้า” ที่ทำงานอย่างไม่ปรากฏตัวควบคู่ไปกับกระบวนการหลัก: เครือข่ายกระจายตัวของหน่วยการกรองด้วยโมเลกุลไซฟ์ (molecular sieve) ที่ติดตั้งไว้ที่จุดยุทธศาสตร์สี่แห่ง หากละเว้นชั้นนี้ออกจากแบบจำลองทางความคิดของคุณเกี่ยวกับ HEFA คุณจะเห็นเพียงแผนผังการไหลของทดลองทางเคมี — ไม่ใช่โรงงานผลิตที่สามารถดำเนินการได้จริง
ส่วนนี้จะอธิบายรายละเอียดเกี่ยวกับทั้งสี่ขั้นตอนการกรองดังกล่าว โดยสำหรับแต่ละขั้นตอน คำถามหลักคือสิ่งเดียวกัน: ต้องกำจัดอะไร, จะเกิดอะไรขึ้นหากไม่กำจัด, และชนิดของตัวกรองโมเลกุลใดที่เหมาะสมที่สุดสำหรับงานนี้?
การเตรียมวัตถุดิบ — การดูแลชั้นกรอง
ก่อนที่วัตถุดิบจะเข้าสู่เครื่องปฏิกรณ์ HDO มันจะผ่านระบบการเตรียมล่วงหน้า ซึ่งออกแบบมาเพื่อดักจับสารปนเปื้อนที่อาจก่อให้เกิดความเสียหายอย่างถาวรต่อตัวเร่งปฏิกิริยาในขั้นตอนต่อไป ในขณะที่ตัวเร่งปฏิกิริยาแบบ guard-bed ภายในเครื่องปฏิกรณ์ HDO ทำหน้าที่จัดการกับฟอสฟอรัสและโลหะในระดับปฏิกิริยา ขั้นตอนการดูดซับทางกายภาพในขั้นตอนต้นทางจึงทำหน้าที่เป็นแนวป้องกันสุดท้าย
น้ำมันปรุงอาหารใช้แล้วและไขมันสัตว์มาพร้อมกับน้ำที่ละลายอยู่ (0.1–0.5 wt%) เกลือที่ละลายในน้ำ สารประกอบอินทรีย์ที่มีขั้ว และโลหะในปริมาณน้อย น้ำที่เข้าสู่เครื่องปฏิกรณ์ HDO จะลดความดันส่วนไฮโดรเจนผ่านกระบวนการเจือจาง ส่งเสริมปฏิกิริยาข้างเคียงในกระบวนการเปลี่ยนน้ำ-ก๊าซ ซึ่งใช้ไฮโดรเจนที่มีค่าไป และเร่งกระบวนการเผาผนึกตัวเร่งปฏิกิริยาแบบไฮโดรเทอร์มอล สารประกอบที่มีขั้วและเกลือโลหะจะทำลายจุดทำงานของตัวเร่งปฏิกิริยาเมื่อสัมผัสกัน
วิธีแก้ปัญหานี้คือชั้นดูดซับสำหรับการเตรียมล่วงหน้า ซึ่งบรรจุด้วยตัวกรองโมเลกุล 3A และอลูมินาที่ผ่านกระบวนการกระตุ้น ติดตั้งอยู่ด้านต้นของเครื่องทำความร้อนวัตถุดิบ ขนาดช่องเปิดของตัวกรองโมเลกุล 3A — ประมาณ 3 Å — ถูกออกแบบให้รับโมเลกุลน้ำ (เส้นผ่านศูนย์กลางจลน์ ~2.65 Å) ได้ ในขณะที่กีดกันโมเลกุลไฮโดรคาร์บอนที่มีขนาดใหญ่กว่า (4–10 Å) น้ำจะเข้าสู่รูพรุนและถูกดูดซับ; ส่วนโมเลกุลอินทรีย์ที่มีขนาดใหญ่กว่าจะยังคงอยู่ในเฟสของเหลวหลัก ซึ่งช่วยป้องกันทั้งการอุดตันของรูพรุนและความเสี่ยงทางความร้อนจากการดูดซับร่วมของไฮโดรคาร์บอน อะลูมินาที่ผ่านการกระตุ้นในชั้นเดียวกันจะจับสารประกอบขั้วผ่านคุณสมบัติทางเคมีของพื้นผิวแบบแอมโฟเทอริก
ผลกระทบต่ออายุการใช้งานของตัวเร่งปฏิกิริยาสามารถวัดได้: การดูดซับในขั้นตอนการเตรียมล่วงหน้าอย่างเหมาะสมสามารถยืดระยะเวลาการเปลี่ยนตัวเร่งปฏิกิริยาในชั้นป้องกัน (guard-bed) ได้ 30 ถึง 50% ซึ่งช่วยลดทั้งค่าใช้จ่ายในการจัดซื้อตัวเร่งปฏิกิริยาและเวลาหยุดการผลิตโดยตรง
การทำให้แห้งด้วยก๊าซไฮโดรเจนรีไซเคิล — การปกป้องตัวเร่งปฏิกิริยาโลหะมีค่า
ปฏิกิริยา HDO สร้างน้ำประมาณ 100–120 กิโลกรัมต่อตันของวัตถุดิบที่ผ่านกระบวนการ หลังจากที่น้ำออกจากรีแอคเตอร์ถูกทำให้เย็นลงและแยกออกแล้ว กระแสก๊าซที่อุดมด้วยไฮโดรเจน — ซึ่งยังคงอิ่มตัวด้วยไอน้ำที่จุดน้ำค้างระหว่าง 40 ถึง 60°C — จะถูกนำกลับมาใช้ใหม่ที่ทางเข้าของรีแอคเตอร์ หากความชื้นดังกล่าวไม่ถูกกำจัด มันจะสะสมในวงจร ทำให้ความดันส่วนไฮโดรเจนลดลงอย่างค่อยเป็นค่อยไป ลดอัตราการเกิดปฏิกิริยา HDO และเร่งการสูญเสียประสิทธิภาพของตัวเร่งปฏิกิริยาผ่านกระบวนการเผาผนึกแบบไฮโดรเทอร์มอล
ในระบบสองขั้นตอน ผลลัพธ์จะรุนแรงขึ้นอีก: ความชื้นที่ถูกนำเข้าสู่เครื่องปฏิกรณ์ HI จะทำให้ตัวเร่งปฏิกิริยาที่ทำจากแพลทินัมและพัลลาเดียมเสื่อมสภาพ ข้อมูลจากอุตสาหกรรมชี้ให้เห็นว่า การสัมผัสอย่างต่อเนื่องกับความเข้มข้นของน้ำที่เข้าเครื่องปฏิกรณ์ที่สูงกว่า 50 ppm สามารถทำให้กิจกรรมไอโซเมอไรเซชันลดลงอย่างเห็นได้ชัด เมื่อปริมาณความชื้นสูงขึ้น ผลผลิต SAF อาจลดลงจากเป้าหมายการออกแบบที่ 75% เป็นต่ำกว่า 50% ภายในไม่กี่วัน
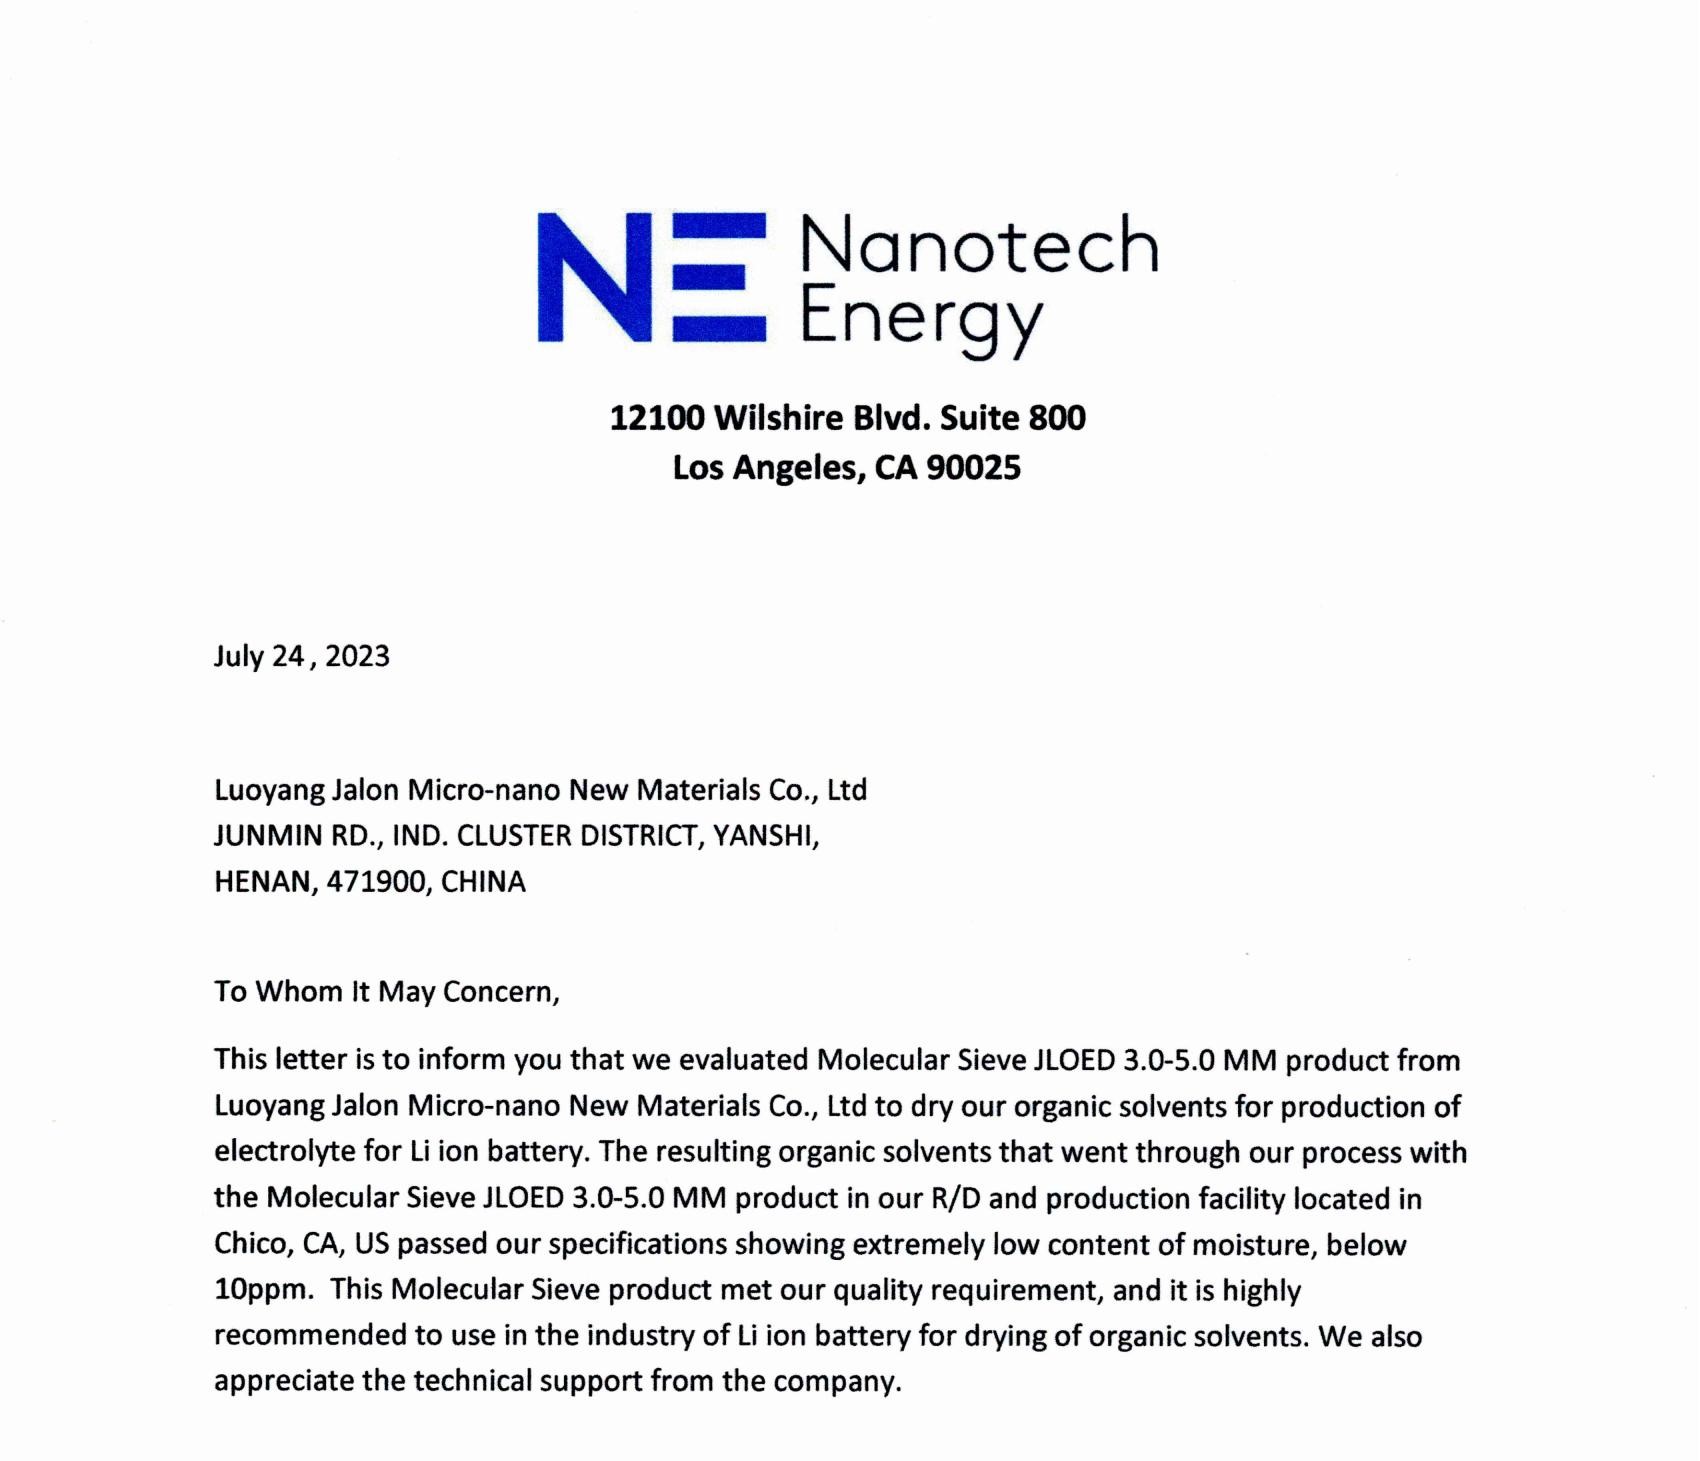
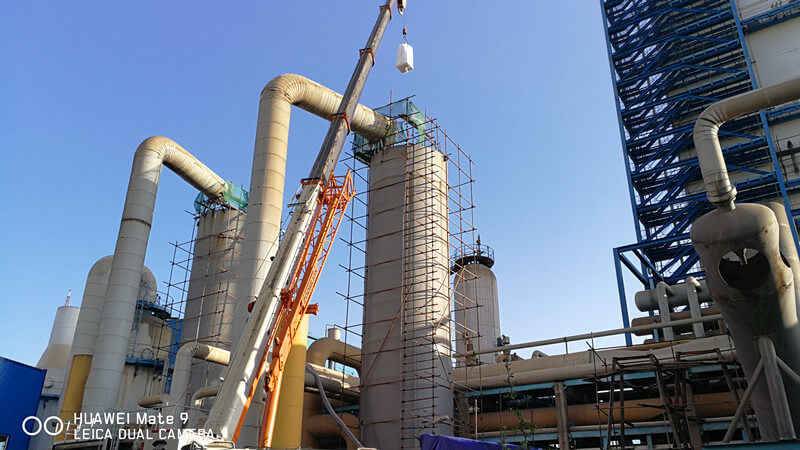
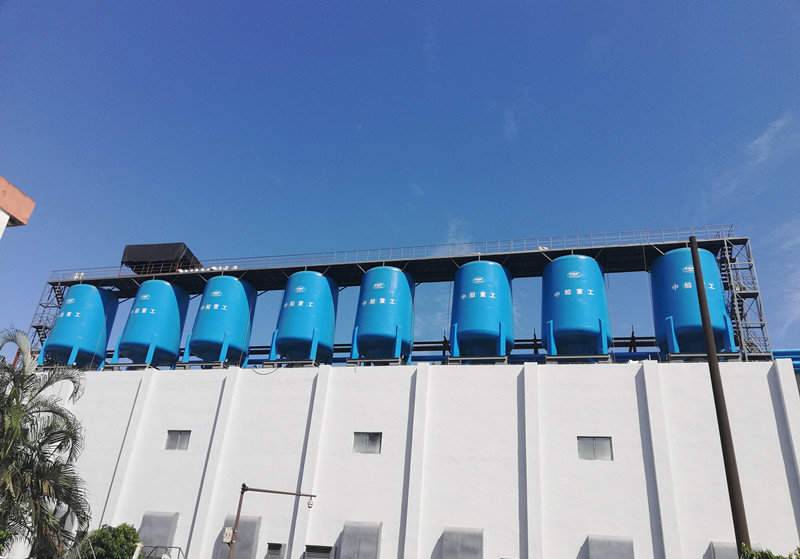
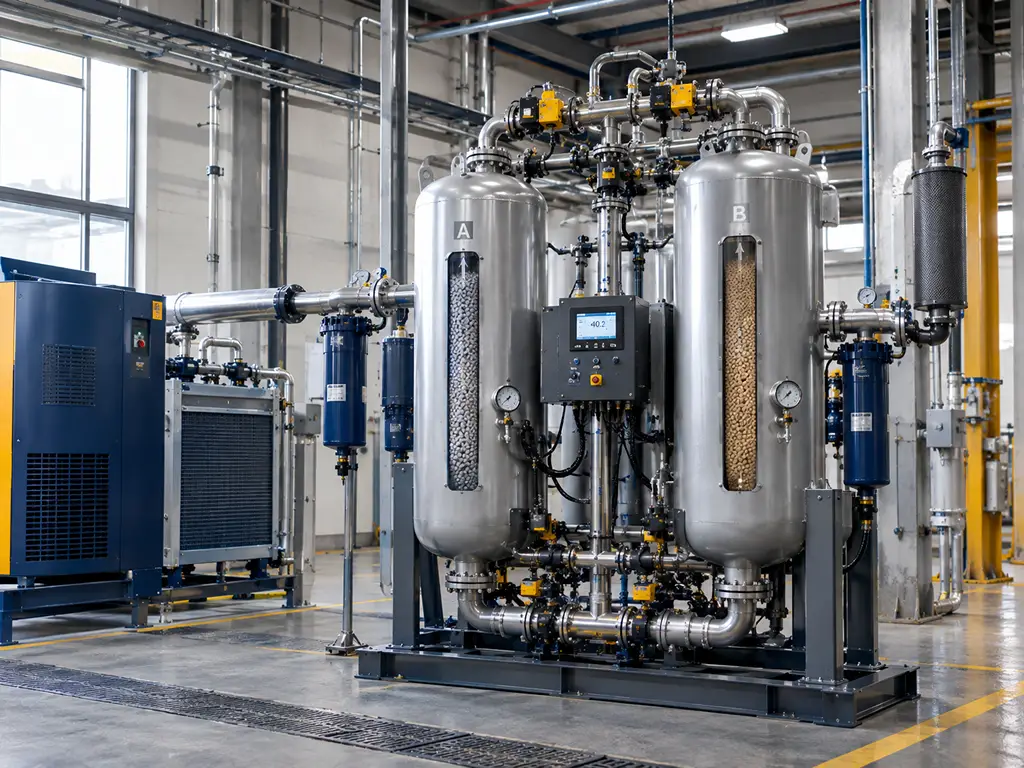
วิธีมาตรฐานคือเครื่องแห้งแบบรีไซเคิลไฮโดรเจน — หน่วยดูดซับแบบสวิงความร้อนสองชั้น ที่บรรจุตัวกรองโมเลกุล 4A หรือ 13X ตามองค์ประกอบของก๊าซ ตัวกรองโมเลกุล 4A (ขนาดรู ~4 Å) จะดูดซับน้ำอย่างเลือกสรร ในขณะที่กีดกันไฮโดรคาร์บอนส่วนใหญ่ ภายใต้เงื่อนไขการทำงานทั่วไปที่ 40°C และ 30 bar มันสามารถบรรลุความจุการดูดซับน้ำแบบไดนามิกได้ 20 ถึง 22 wt% จุดน้ำค้างเป้าหมายที่ทางออกคือ −60°C หรือต่ำกว่า ซึ่งสอดคล้องกับปริมาณน้ำต่ำกว่า 10 ppmv เมื่อ CO2 มีอยู่ในปริมาณที่มากในก๊าซรีไซเคิล การเลือกสารดูดซับเฉพาะทาง หรือระบบ CO ที่ออกแบบมาโดยเฉพาะ2 อาจจำเป็นต้องดำเนินการขั้นตอนการกำจัด เนื่องจากทั้งตัวกรองโมเลกุล 4A และ 13X ล้วนดูดซับ CO2, โดย 13X มีความสามารถในการดูดซับร่วมของ CO สูงกว่า2 ข้างๆ น้ำ
การจัดวางแบบเตียงคู่ช่วยให้ระบบทำงานได้อย่างต่อเนื่อง: ในขณะที่เตียงหนึ่งกำลังทำงานในโหมดการดูดซับ (โดยทั่วไป 8 ถึง 24 ชั่วโมง ขึ้นอยู่กับอัตราการไหลและปริมาณความชื้น) เตียงอีกเตียงจะผ่านกระบวนการฟื้นฟูด้วยความร้อนที่อุณหภูมิ 200 ถึง 300°C โดยใช้กระแสส่วนหนึ่งของก๊าซผลิตภัณฑ์แห้งหรือไนโตรเจน
ภาวะขาดน้ำระดับกลาง — ปัจจัยที่ส่งเสริมโหมดหวาน
ขั้นตอนการกลั่นขั้นกลาง — อุปกรณ์ที่ติดตั้งระหว่างเครื่องปฏิกรณ์ HDO และ HI ในระบบสองขั้นตอน — คือจุดที่แตกต่างอย่างชัดเจนที่สุดระหว่างโรงงาน HEFA ที่ได้รับการปรับให้เหมาะสมกับ SAF กับโรงงานผลิตดีเซลจากพลังงานหมุนเวียน
ในการทำงานแบบขั้นตอนเดียว น้ำเสียจากกระบวนการ HDO ทั้งหมด รวมถึงน้ำ แอมโมเนีย และไฮโดรเจนซัลไฟด์ จะถูกส่งเข้าสู่เครื่องปฏิกรณ์ HI ภายใต้เงื่อนไขเหล่านี้ กิจกรรมของตัวเร่งปฏิกิริยาโลหะมีค่าถูกลดลง 70 ถึง 90% และโรงงานผลิตไฮโดรคาร์บอนในช่วงดีเซลเป็นหลัก โดยมีผลิตภัณฑ์ในช่วงเจ็ทเพียงเล็กน้อย ในการดำเนินงานแบบสองขั้นตอน น้ำทิ้งจาก HDO จะผ่านกระบวนการทำความเย็น การแยกก๊าซ-ของเหลว การล้างก๊าซกรด (ด้วยอามีนหรือน้ำ) และสุดท้ายคือกระบวนการปรับคุณภาพด้วยวิธีดูดซับผ่านชั้นตัวกรองโมเลกุล
สื่อดูดซับสำหรับบริการนี้มักเป็นโมเลกุลซีฟ 13X ซึ่งช่องเปิดของรูขนาดประมาณ 10 Å สามารถดูดซับน้ำที่เหลือ แอมโมเนีย และไฮโดรเจนซัลไฟด์ในปริมาณน้อยได้พร้อมกัน เป้าหมายคือการลดความเข้มข้นของแอมโมเนียให้ต่ำกว่า 1 ppmv ที่ทางเข้าของเครื่องปฏิกรณ์ HI ซึ่งที่ระดับนี้ กิจกรรมของตัวเร่งปฏิกิริยาโลหะมีค่าจะแสดงออกอย่างเต็มที่ ภายใต้เงื่อนไขโหมดหวาน (sweet mode) นี้ กิจกรรมของการเปลี่ยนไอโซเมอร์จะเพิ่มขึ้น 3 ถึง 5 เท่า และผลผลิต SAF จะเปลี่ยนจากน้อยกว่า 15% เป็น 75–80% ของผลิตภัณฑ์ของเหลวทั้งหมด
ส่วนการแยกบริสุทธิ์ขั้นกลางมักคิดเป็น 5 ถึง 8% ของค่าใช้จ่ายทุนรวมของโรงงาน HEFA แบบสองขั้นตอน ส่วนนี้คือปัจจัยที่สร้างความแตกต่างระหว่างโรงงานผลิตน้ำมันดีเซลกับโรงงานผลิตน้ำมันเชื้อเพลิงเครื่องบิน
การทำให้ผลิตภัณฑ์บริสุทธิ์ — ขั้นตอนสุดท้าย
จุดกรองขั้นสุดท้ายตั้งอยู่ที่จุดต่อระหว่างกระบวนการผลิตและการเก็บรักษา ส่วน SAF ที่กลั่นแล้ว แม้จะผ่านกระบวนการแปรรูปทั้งหมดในขั้นตอนต้นทางแล้ว ก็ยังอาจดูดซับความชื้นที่ละลายอยู่ระหว่างการเก็บรักษาในถัง — ซึ่งเป็นผลจากวงจรอุณหภูมิรายวันที่ดึงอากาศชื้นจากสภาพแวดล้อมเข้าสู่พื้นที่ว่างด้านบนของถัง น้ำที่ละลายอยู่ แม้ในความเข้มข้นต่ำกว่า 50 ppm ก็ก่อให้เกิดความเสี่ยงที่ระดับความสูงบินปกติ: เมื่ออุณหภูมิของเชื้อเพลิงลดลงใกล้กับอุณหภูมิสิ่งแวดล้อม (−50 ถึง −60°C ที่ความสูง 35,000 ฟุต) น้ำที่ละลายอยู่สามารถตกผลึกเป็นผลึกน้ำแข็งขนาดไมโครสโคปิก ซึ่งทำให้ตัวกรองเชื้อเพลิงอุดตันและก่อให้เกิดการดับเครื่องยนต์
ขั้นตอนการขัดเงาผลิตภัณฑ์ขั้นสุดท้ายโดยใช้เครื่องอบแห้งแบบตัวกรองโมเลกุล 3A — ทำงานที่อุณหภูมิห้อง ด้วยอัตราการไหลของของเหลวต่อชั่วโมง (LHSV) ระหว่าง 4 ถึง 12 h−1 — ลดปริมาณน้ำที่ละลายในเชื้อเพลิงลงต่ำกว่า 15 ppm ซึ่งเป็นขีดจำกัดสูงสุดในทางปฏิบัติสำหรับ Jet A-1 เพื่อให้เชื้อเพลิงยังคงไม่มีน้ำอิสระในทุกช่วงการบิน
เมื่อพิจารณาโดยรวมแล้ว การใช้ตัวกรองโมเลกุลทั้งสี่ประเภทนี้ — 3A สำหรับการเตรียมวัตถุดิบก่อนป้อนเข้ากระบวนการ, 4A หรือ 13X สำหรับการอบแห้งเพื่อนำไฮโดรเจนกลับมาใช้ใหม่, 13X สำหรับการแยกบริสุทธิ์ขั้นกลาง และ 3A สำหรับการปรับคุณภาพผลิตภัณฑ์ขั้นสุดท้าย — ก่อให้เกิดระบบการแยกบริสุทธิ์แบบกระจายที่ครอบคลุมกระบวนการ HEFA ทั้งหมด ตั้งแต่ถังวัตถุดิบจนถึงถังผลิตภัณฑ์ โดยระบบนี้มักไม่ค่อยถูกกล่าวถึงในประโยคเดียวกันกับเครื่องปฏิกรณ์และตัวเร่งปฏิกิริยา ซึ่งมักเป็นหัวข้อหลักในการอภิปรายในอุตสาหกรรม แต่หากไม่มีพวกมัน ก็ไม่มีน้ำมันเชื้อเพลิงอากาศยานที่ยั่งยืน (SAF) แม้แต่หยดเดียวที่จะถึงหัวจ่ายเชื้อเพลิงของเครื่องบิน
ผู้ให้บริการเทคโนโลยี HEFA และการกำหนดค่ากระบวนการ
สำหรับผู้พัฒนาโครงการและทีมวิศวกรรมที่กำลังประเมินตัวเลือกเทคโนโลยี HEFA ตลาดของผู้ให้ใบอนุญาตเชิงพาณิชย์สามารถแบ่งออกเป็นหลายประเภทที่ชัดเจน ตารางด้านล่างนี้สรุปผู้มีส่วนร่วมหลักตามข้อมูลที่เปิดเผยต่อสาธารณะ; การเลือกเทคโนโลยีจริงต้องพิจารณาถึงลักษณะของวัตถุดิบเฉพาะแต่ละสถานที่ การกระจายผลิตภัณฑ์เป้าหมาย และการบูรณาการกับโครงสร้างพื้นฐานโรงกลั่นที่มีอยู่
| ผู้ให้สิทธิ์ใช้เทคโนโลยี | ชื่อกระบวนการ | ตัวเลือกการตั้งค่า | จุดเด่นของ Catalyst | โครงการตัวอย่าง | ผลผลิตสูงสุดที่ปลอดภัย |
|---|---|---|---|---|---|
| Topsoe | HydroFlex | ขั้นเดียว / สองขั้น | ตัวเร่งปฏิกิริยา HDO แบบ Mo/Al₂O₃; ความเลือกสรร HDO ของ 97% | Montana Renewables, Phillips 66 Rodeo | ~75–80% |
| Honeywell UOP | Ecofining | ขั้นเดียว / สองขั้น | สารเร่งปฏิกิริยาที่พัฒนาขึ้นเอง; มีใบอนุญาตใช้งานมากกว่า 50 ใบ | Diamond Green Diesel, ผู้นำด้านพลังงานระดับโลก | ~75% |
| Axens | วีแกน | สองขั้นตอน | โรงงานต้นแบบเชิงพาณิชย์แห่งแรกที่ดำเนินการมาแล้วกว่า 8 ปี | Galp, Green Carbon Development | ~75% |
| Neste | NExBTL (สิทธิบัตร) | ระบบสองขั้นตอนแบบไหลสวนทาง HI | สารเร่งปฏิกิริยาที่จัดหาโดย Ketjen | พอร์วู, สิงคโปร์, มาร์ติเนซ (Marathon JV) | ~75% |
| Sulzer Chemtech | BioFlux | เครื่องปฏิกรณ์เดี่ยวแบบเติมของเหลวเต็ม | ได้รับใบอนุญาตจาก Duke Technologies | โครงการในประเทศไทย มาเลเซีย และอุรุกวัย | ไม่มี (เน้นด้านการวิจัยและพัฒนา) |
การเลือกผู้ให้สิทธิ์ใช้เทคโนโลยีเป็นขั้นตอนแรกที่สำคัญ — แต่เป็นเพียงขั้นตอนแรกเท่านั้น ไม่ว่าจะเลือกแพ็กเกจกระบวนการของใคร โรงงาน HEFA ทุกแห่งก็จำเป็นต้องมีโครงสร้างพื้นฐานด้านการแยกบริสุทธิ์ที่เหมือนกัน หน่วยการกำจัดความชื้นด้วยโมเลกุลซีฟ หน่วยการแยกบริสุทธิ์ขั้นกลาง และหน่วยการปรับปรุงคุณภาพผลิตภัณฑ์ ไม่ใช่ส่วนเสริมที่เลือกได้ในการออกแบบของผู้ให้สิทธิ์ใช้เทคโนโลยีใด ๆ แต่เป็นกระบวนการพื้นฐานที่จำเป็น ซึ่งต้องกำหนดรายละเอียด กำหนดขนาด และจัดหาอุปกรณ์ให้ครบถ้วน
หน่วยการกำจัดความชื้นด้วยโมเลกุลซีฟ การทำให้บริสุทธิ์ขั้นกลาง และการปรับปรุงคุณภาพผลิตภัณฑ์ ไม่ใช่ส่วนเสริมที่เลือกได้ในการออกแบบของผู้ให้ใบอนุญาตใด ๆ ทั้งสิ้น แต่เป็นขั้นตอนการดำเนินงานที่จำเป็น ซึ่งต้องระบุไว้เสมอ ไม่ว่าจะเลือกแพ็กเกจกระบวนการจากผู้ใดก็ตาม
จากการออกแบบกระบวนการจนถึงประสิทธิภาพของโรงงาน — ทำไมชั้นการกรองจึงสำคัญ
หนังสือเรียน HEFA มาตรฐานได้แบ่งออกเป็นสามส่วนหลัก ได้แก่ HDO, การไฮโดรอิโซเมอไรเซชัน และการแยกส่วน แต่ผู้ออกแบบโรงงานทุกคนที่เคยนำหน่วยหนึ่งจากขั้นตอนการศึกษา FEED ไปจนถึงขั้นตอนการเดินเครื่องจริง ย่อมรู้ดีว่ามีหน้าที่ที่สี่ซึ่งเชื่อมโยงทั้งสามส่วนนี้เข้าด้วยกัน — นั่นคือขั้นตอนการทำให้บริสุทธิ์ ซึ่งเป็นปัจจัยสำคัญที่ทำให้กระบวนการทางเคมีนี้เกิดขึ้นได้
หลักการทางเศรษฐกิจนั้นชัดเจนมาก ตัวเร่งปฏิกิริยา HI จากโลหะมีค่ามีราคาตั้งแต่ $500,000 ไปจนถึงมากกว่า $1 ล้านต่อหนึ่งรอบการผลิตในเครื่องปฏิกรณ์ การเปลี่ยนตัวเร่งปฏิกิริยาแบบไม่คาดการณ์ ซึ่งเกิดจากภาวะพิษจากน้ำหรือแอมโมเนีย ไม่เพียงก่อให้เกิดค่าใช้จ่ายในการเปลี่ยนตัวเร่งปฏิกิริยาโดยตรง แต่ยังทำให้การผลิตต้องหยุดลง — และโรงงาน SAF ขนาดใหญ่ที่ผลิต 2,000 ถึง 3,000 บาร์เรลต่อวัน จะสูญเสียรายได้ประมาณ $2 ล้าน สำหรับทุกวันที่ต้องหยุดผลิตแบบไม่คาดการณ์ ระบบการกรองด้วยโมเลกุลซีฟ (molecular sieve) ที่ปกป้องตัวเร่งปฏิกิริยาเหล่านี้ คิดเป็น 3 ถึง 5% ของการลงทุนรวมในโรงงาน แต่มีอิทธิพลต่อค่าใช้จ่ายการดำเนินงานที่แปรผันมากกว่า 70% ผ่านผลกระทบต่ออายุการใช้งานของตัวเร่งปฏิกิริยา ผลผลิต และระดับความน่าเชื่อถือในการทำงานอย่างต่อเนื่อง
เมื่อกำลังการผลิต SAF ระดับโลกขยายตัวจากประมาณ 1.5 ล้านตันต่อปีในปัจจุบัน ไปสู่ระดับ 400-plus พันล้านลิตรต่อปี ซึ่งจำเป็นภายในปี 2050 — โดยตามการวิเคราะห์ของ IEA Bioenergy คาดว่าจะต้องสร้างโรงงานผลิตใหม่ประมาณ 5,000 ถึง 7,000 แห่ง — ขั้นตอนการกลั่นกรองจะพัฒนาจากส่วนที่มักถูกมองข้ามในขั้นตอนการออกแบบ กลายเป็นปัจจัยที่สร้างความแตกต่างในการแข่งขัน โรงงาน HEFA รุ่นแรกมักมองการเลือกตัวกรองโมเลกุลเป็นเพียงเรื่องรอง และมักยอมรับตัวดูดซับใดก็ตามที่ผู้รับจ้าง EPC กำหนดไว้โดยอัตโนมัติ ส่วนรุ่นถัดไป ซึ่งต้องเผชิญกับอัตรากำไรที่แคบลง วัตถุดิบเสียที่มีความแปรปรวนมากขึ้น และแรงกดดันจากกฎระเบียบที่เข้มงวดขึ้นเกี่ยวกับประสิทธิภาพการผลิต จะพิจารณาข้อกำหนดของตัวดูดซับเป็นปัจจัยสำคัญในการเพิ่มประสิทธิภาพการออกแบบ
สำหรับวิศวกรที่กำลังกำหนดความจุ HEFA ใหม่ในปัจจุบัน ข้อสรุปที่นำไปปฏิบัติได้ชัดเจนคือ: ต้องให้ความสำคัญในการเลือกสารดูดซับอย่างเคร่งครัดไม่แพ้การเลือกตัวเร่งปฏิกิริยา ตัวกรองโมเลกุลที่ใช้ในการทำให้วงจรรีไซเคิลไฮโดรเจนแห้งนั้นไม่ใช่สินค้าทั่วไป การกำหนดสเปกที่ถูกต้อง ซึ่งได้รับการสนับสนุนจากการทดสอบเฉพาะตามการใช้งาน และผู้จัดหาที่มีประสบการณ์ที่ได้รับการพิสูจน์แล้วในด้านการทำให้ก๊าซอุตสาหกรรมบริสุทธิ์ สามารถสร้างความแตกต่างระหว่างประสิทธิภาพการทำงานที่เสถียรของตัวเร่งปฏิกิริยาไอโซเมอไรเซชันเป็นระยะเวลา 5 ปี กับการต้องหยุดดำเนินการอย่างไม่คาดคิดในปีแรก
แหล่งอ้างอิง
- ASTM International. “ASTM D7566 — ข้อกำหนดมาตรฐานสำหรับเชื้อเพลิงเทอร์ไบน์การบินที่มีไฮโดรคาร์บอนสังเคราะห์” 2025. https://www.astm.org/d7566.html
- SkyNRG. “หลักการพื้นฐานของเทคโนโลยีเชื้อเพลิงอากาศยานยั่งยืน (SAF) — กระบวนการ HEFA.” https://skynrg.com/sustainable-aviation-fuel/technology-basics/
- Bergwerff, J. “การผลิต SAF ผ่านกระบวนการ HEFA: เคมีและกระบวนการเร่งปฏิกิริยา.” Decarbonisation Technology, พฤษภาคม 2025. https://decarbonisationtechnology.com/article/329/saf-production-via-the-hefa-route-chemistry-and-catalysis
- Shiflett, W. “พลังงานหมุนเวียน ส่วน 2: เน้นไปที่ SAF.” Digital Refining, 2025. https://www.digitalrefining.com/article/1003245/renewables-part-2-a-focus-on-saf
- IEA Bioenergy Task 39. “ความก้าวหน้าในการนำเชื้อเพลิงชีวภาพสำหรับเครื่องบิน / เชื้อเพลิงการบินที่ยั่งยืน (SAF) เข้าสู่ตลาดเชิงพาณิชย์.” 2024. https://task39.ieabioenergy.com/
- van Dyk, S. และคณะ. “ศักยภาพในการสร้างผลเสริมกันระหว่างการผลิตเชื้อเพลิงชีวภาพแบบ Drop-in กับกระบวนการแปรรูปร่วมเพิ่มเติมที่โรงกลั่นน้ำมัน.” IEA Bioenergy, 2019. https://www.ieabioenergy.com/
- Goh, B.H.H. และคณะ. “ความก้าวหน้าล่าสุดในกระบวนการแปลงทางคาตาลิติกเพื่อผลิตเชื้อเพลิงเครื่องบินสังเคราะห์จากทรัพยากรชีวภาพ.” Energy Conversion and Management, 2022. https://doi.org/10.1016/j.enconman.2021.114974
- CZapp. “ข้อดีและข้อเสียของแนวทาง HEFA สำหรับ SAF” https://www.czapp.com/analyst-insights/the-pros-and-cons-of-the-hefa-pathway-for-saf/
- Ketjen / Albemarle. “ReNewFine Catalyst Portfolio.” อ้างอิงจาก Decarbonisation Technology, พฤษภาคม 2025.
- Jalon Zeolite. “โซลูชันสำหรับตัวกรองโมเลกุลและสารดูดซับในอุตสาหกรรม” https://www.jalonzeolite.com/products/
- Jalon Zeolite. “ตัวอย่างกรณีศึกษา.” https://www.jalonzeolite.com/case-studies/
- Jalon Zeolite. “ความสามารถทางเทคนิค.” https://www.jalonzeolite.com/capability/

 EN
 DE
 ES
 JA
 RU
 PT
 FR
 AR
 KO
 TH
 ID