กระบวนการดูดซับคืออะไร?
การดูดซับเป็นปรากฏการณ์ที่เกิดขึ้นบนผิว — มันเกิดขึ้นเมื่อโมเลกุลจากก๊าซหรือของเหลวติดตัวกับผิวของวัสดุแข็ง แทนที่จะถูกดูดซึมเข้าไปในตัววัสดุ ลองนึกถึงถ่านกัมมันต์ที่ดักจับกลิ่น: โมเลกุลของกลิ่นจะติดตัวกับผิวของถ่านกัมมันต์ ไม่ใช่ซึมเข้าไปในตัวมัน นั่นคือการดูดซับ ไม่ใช่การดูดซึม
ในสภาพแวดล้อมอุตสาหกรรม กลไกการยึดติดบนพื้นผิวที่เรียบง่ายนี้กลายเป็นเครื่องมือแยกที่ได้รับการออกแบบอย่างซับซ้อน กระบวนการนี้ประกอบด้วยสี่ขั้นตอนต่อเนื่องกัน: ขั้นแรก โมเลกุลเป้าหมาย (สารที่ถูกดูดซับ) เคลื่อนที่จากของเหลวในปริมาณมากไปยังอนุภาคตัวดูดซับผ่านการแพร่กระจายภายนอก จากนั้นมันจะผ่านชั้นฟิล์มที่นิ่งซึ่งล้อมรอบอนุภาค — นี่คือการแพร่กระจายในฟิล์ม ต่อมาคือการแพร่ภายในอนุภาค ซึ่งโมเลกุลเคลื่อนที่ผ่านโครงสร้างภายในที่มีรูพรุนไปยังจุดจับที่ใช้งานได้ สุดท้าย โมเลกุลจะจับกับพื้นผิว — ซึ่งก็คือปฏิกิริยาการดูดซับเอง
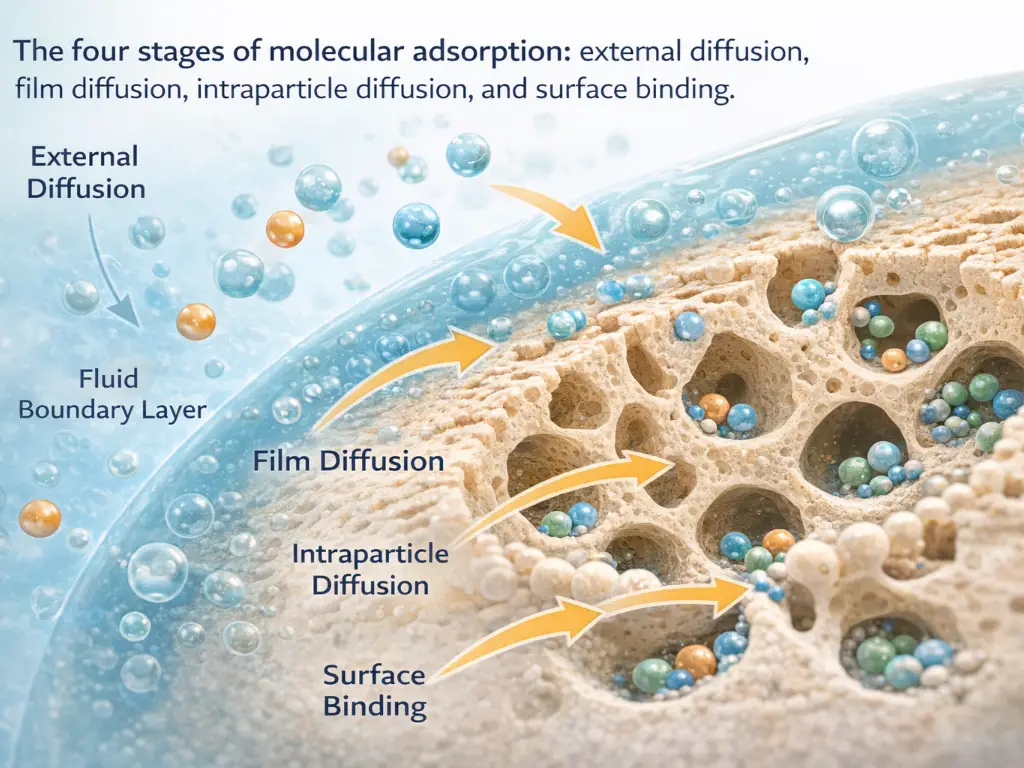
กลไกการจับตัวเป็นตัวกำหนดความสามารถในการกลับคืนได้ ในการดูดซับทางฟิสิกส์ แรงแวนเดอร์วาลส์ที่อ่อนจะยึดโมเลกุลไว้กับพื้นผิวด้วยพลังงานการจับตัว 5–40 kJ/mol — แข็งแรงพอที่จะจับโมเลกุลไว้ แต่อ่อนพอที่จะปล่อยโมเลกุลออกได้ระหว่างการฟื้นฟู ส่วนในการดูดซับทางเคมี จะเกิดพันธะเคมีจริงที่มีพลังงานเกิน 40 kJ/mol ทำให้การจับตัวนี้ยากที่จะกลับคืนได้มาก กระบวนการดูดซับในอุตสาหกรรมส่วนใหญ่พึ่งพาการดูดซับทางฟิสิกส์เป็นหลัก เนื่องจากมันสามารถกลับคืนได้ — สารดูดซับสามารถฟื้นฟูและนำกลับมาใช้ใหม่ได้หลายพันรอบ
การเลือกกระบวนการดูดซับที่จะใช้นั้นขึ้นอยู่กับสามปัจจัย ได้แก่ สิ่งที่ต้องการแยกออก ขนาดการดำเนินการ และเงื่อนไขการดำเนินการ (สมาคมการดูดซับนานาชาติ).
ประเภทหลักของกระบวนการดูดซับในอุตสาหกรรม
กระบวนการดูดซับในอุตสาหกรรมทั้งหมดมีหลักการร่วมกัน คือการปรับค่าพารามิเตอร์ของกระบวนการเพื่อสลับไปมาระหว่างการดูดซับ (การจับ) และการปล่อย (การปลดปล่อย) ประเภทหลักทั้งสามแตกต่างกันเพียงที่พารามิเตอร์ใดที่ถูกปรับเท่านั้น
การดูดซับด้วยแรงดันสลับ (PSA)
PSA ใช้ประโยชน์จากความสัมพันธ์ทางฟิสิกส์ที่เรียบง่าย: ก๊าซจะดูดซับได้ง่ายขึ้นเมื่อความดันสูงขึ้น กระบวนการนี้เพิ่มความดันของก๊าซป้อนเข้าเพื่อกระตุ้นการดูดซับ จากนั้นลดความดันลงเพื่อกระตุ้นการปลดปล่อยและฟื้นฟูชั้นตัวดูดซับ
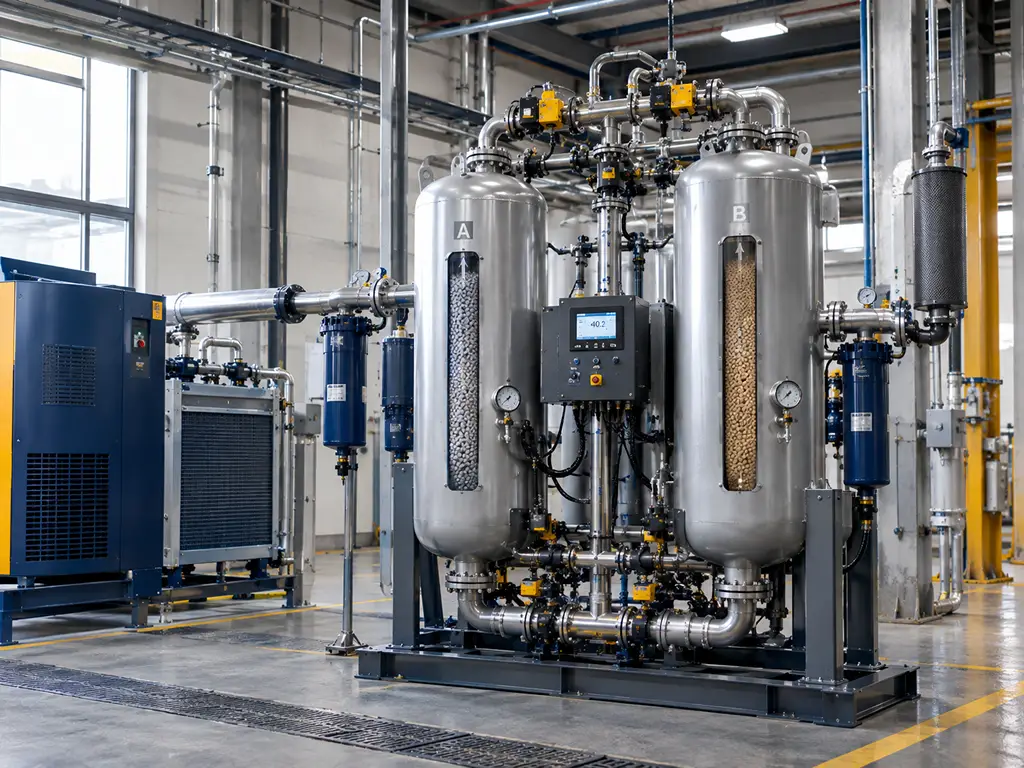
วงจร PSA แบบทั่วไปประกอบด้วยสี่ขั้นตอนที่ดำเนินการตามลำดับ ขั้นตอนแรกคือการเพิ่มแรงดันเพื่อนำชั้นดูดซับให้ถึงแรงดันการทำงาน ตามด้วยขั้นตอนการดูดซับ ซึ่งส่วนประกอบเป้าหมายจะถูกจับไว้อย่างเลือกสรรขณะที่ก๊าซผลิตภัณฑ์ไหลผ่าน จากนั้นขั้นตอนการลดแรงดันจะปล่อยแรงดันออก ทำให้โมเลกุลที่ถูกจับไว้หลุดออก สุดท้าย ขั้นตอนการล้างจะใช้น้ำไหลส่วนหนึ่งของก๊าซผลิตภัณฑ์เพื่อล้างก๊าซที่เหลือจากการหลุดออกออกจากชั้นดูดซับ เพื่อเตรียมพร้อมสำหรับวงจรถัดไป
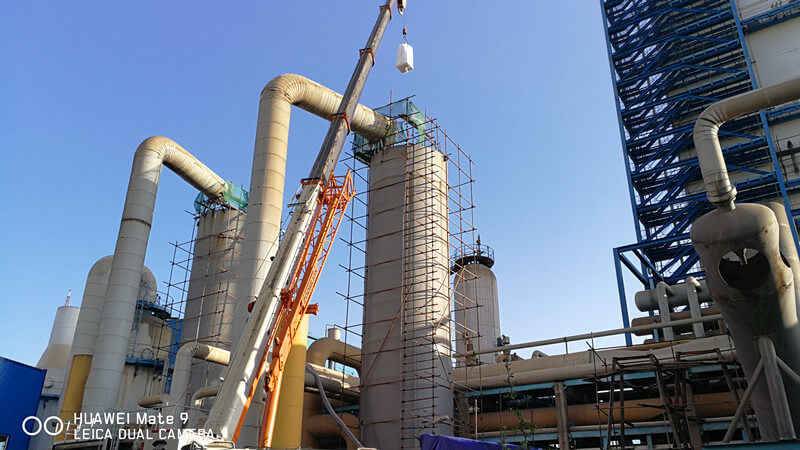
PSA ใช้ได้อย่างมีประสิทธิภาพสูงสุดในระบบที่ก๊าซป้อนเข้ามีแรงดันสูงอยู่แล้ว — การทำให้บริสุทธิ์ไฮโดรเจน ตัวอย่างที่ชัดเจนตามตำรา ได้แก่ การผลิตก๊าซจากก๊าซเหลือทิ้งของเครื่องปฏิกรณ์รีฟอร์มเมอร์เมทานด้วยไอน้ำ (SMR), การผลิตไนโตรเจนจากอากาศอัด, และการปรับปรุงคุณภาพก๊าซชีวภาพให้เป็นไบโอเมทาน กระบวนการนี้มีความเร็ว (เวลาวงจร 1–3 นาที), มีขนาดกะทัดรัด, และสามารถผลิตก๊าซไฮโดรเจนที่มีความบริสุทธิ์สูงมาก — ไฮโดรเจนที่ผลิตด้วยวิธี PSA มักมีความบริสุทธิ์ถึง 99.999%
ข้อแลกเปลี่ยนคือพลังงาน: การบีบอัดก๊าซป้อนเข้าสู่ระบบให้ถึงแรงดันการทำงานที่สูง (โดยทั่วไปอยู่ที่ 5–30 บาร์ ขึ้นอยู่กับวัตถุประสงค์การใช้งาน) จะใช้ไฟฟ้าในปริมาณมาก
การดูดซับด้วยอุณหภูมิที่เปลี่ยนแปลง (TSA)
ระบบ TSA ปรับอุณหภูมิแทนที่จะปรับความดัน การดูดซับเกิดขึ้นที่อุณหภูมิห้องหรืออุณหภูมิต่ำปานกลาง การฟื้นฟูระบบทำโดยการให้ความร้อนกับชั้นดูดซับจนถึง 200–300°C โดยใช้ไอน้ำหรือกระแสก๊าซร้อน เพื่อขับโมเลกุลที่ถูกดูดซับออก หลังจากนั้นจะมีขั้นตอนการทำให้เย็นลงก่อนที่จะเริ่มรอบการดูดซับครั้งต่อไป
จุดแข็งของ TSA คือความลึก เนื่องจากกระบวนการให้ความร้อนให้พลังงานมากกว่ากระบวนการลดความดันอย่างมาก TSA จึงสามารถฟื้นฟูได้สมบูรณ์ยิ่งขึ้น — ทำให้เป็นเทคโนโลยีที่ได้รับการเลือกใช้สำหรับการกำจัดความชื้นอย่างลึก เครื่อง TSA สามารถลดจุดน้ำค้างของก๊าซธรรมชาติลงต่ำกว่า -100°C ซึ่งเป็นระดับที่ระบบ PSA ใดก็ไม่สามารถเทียบได้ นี่คือเหตุผลที่กระบวนการลดความชื้นในก๊าซธรรมชาติ การทำให้อากาศสำหรับเครื่องมือแห้ง และการเตรียมการก่อนการแยกอากาศแบบคริโอเจนิก (การกำจัด H₂O และ CO₂ ทุกส่วนก่อนการทำความเย็นแบบคริโอเจนิก) ทั้งหมดล้วนใช้ระบบ TSA
จุดอ่อนคือความเร็ว ระบบ TSA ใช้เวลาตั้งแต่ไม่กี่นาทีถึงหลายชั่วโมง ทำให้ต้องใช้ชั้นวัสดุดูดซับที่ใหญ่กว่า และค่าใช้จ่ายในการลงทุนที่สูงกว่าระบบ PSA ที่เทียบเท่ากัน แต่เมื่อข้อกำหนดต้องการความแห้งสนิท ระบบ TSA จึงเป็นทางเลือกที่ไม่อาจหลีกเลี่ยงได้
การดูดซับแบบสวิงความดันสุญญากาศ (VPSA)
VPSA เป็นระบบที่ประหยัดพลังงานของ PSA แทนที่จะบีบอัดก๊าซป้อนเข้าให้ถึงแรงดันสูง VPSA จะดูดซับที่แรงดันสูงกว่าแรงดันบรรยากาศเล็กน้อย จากนั้นสร้างสุญญากาศ (โดยทั่วไปอยู่ที่ 0.1–0.2 บาร์สัมบูรณ์) เพื่อฟื้นฟูระบบ วิธีนี้ช่วยลดค่าใช้จ่ายในการบีบอัดก๊าซป้อนเข้า — ซึ่งเป็นข้อได้เปรียบที่สำคัญเมื่อก๊าซที่เข้ามาอยู่ในแรงดันบรรยากาศ และการบีบอัดมันจะใช้พลังงานมากกว่าประโยชน์ที่ได้จากการแยกก๊าซ
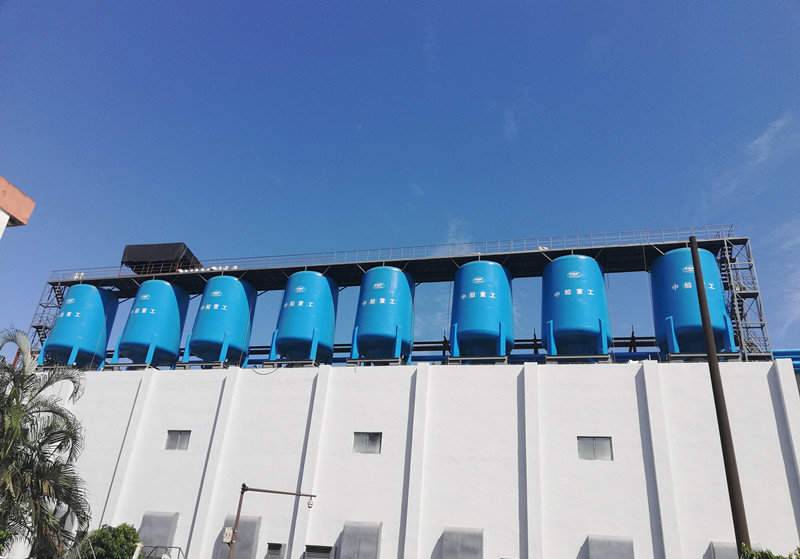
VPSA ได้พบแอปพลิเคชันหลักที่สร้างความสำเร็จใน การผลิตออกซิเจนที่สถานที่. โรงผลิตออกซิเจนแบบ VPSA ที่ใช้ซีโอไลต์ที่แลกเปลี่ยนลิเธียม (LiLSX) ผลิตออกซิเจนบริสุทธิ์ 90–95% ที่อัตราการไหล 300–10,000 Nm³/h เพื่อให้บริการโรงงานผลิตเหล็ก เครื่องกำเนิดโอโซนสำหรับการบำบัดน้ำเสีย และกระบวนการออกซิเดชันทางเคมี สำหรับกำลังการผลิตต่ำกว่า 10,000 Nm³/h ระบบ VPSA มักมีประสิทธิภาพด้านพลังงานสูงกว่าการแยกอากาศแบบคริโอเจนิก (cryogenic air separation) ด้วยเหตุผลเดียวกันนี้ ทำให้ระบบ VPSA เป็นตัวเลือกที่เหมาะสมอย่างยิ่งสำหรับการดักจับ CO₂ หลังการเผา (post-combustion CO₂ capture) ซึ่งก๊าซควันมาถึงที่ความดันบรรยากาศ และการอัดก๊าซจะไม่คุ้มค่าทางเศรษฐกิจ
PSA vs. TSA vs. VPSA: วิธีเลือกกระบวนการที่เหมาะสม
การเลือกระหว่างกระบวนการทั้งสามนี้ไม่ใช่เรื่องว่ากระบวนการใด “ดีที่สุด” — แต่เป็นเรื่องว่ากระบวนการใดเหมาะสมกับสภาพวัตถุดิบ ระดับความบริสุทธิ์ที่ต้องการ และงบประมาณด้านพลังงานของคุณ
| กระบวนการ | พารามิเตอร์การสวิง | เวลาวงจร | แหล่งพลังงาน | เหมาะที่สุดสำหรับ | ข้อจำกัดหลัก |
|---|---|---|---|---|---|
| ประกาศบริการสาธารณะ | ความดัน | หนึ่งถึงสามนาที | ไฟฟ้า (เครื่องอัดอากาศ) | ระบบป้อนความดันสูง: การทำให้บริสุทธิ์ H₂, การผลิต N₂/O₂, การปรับปรุงคุณภาพก๊าซชีวภาพ | ค่าใช้จ่ายด้านพลังงานในการอัดสูง; ต้องมีความดันป้อน ≥3 bar |
| TSA | อุณหภูมิ | จากนาทีถึงชั่วโมง | ไอน้ำหรือของเหลวความร้อน (200–300°C) | การลดความชื้นอย่างลึก: การทำให้แห้งด้วยก๊าซธรรมชาติ, การทำให้บริสุทธิ์เบื้องต้นด้วย ASU, การทำให้แห้งด้วยอากาศ | เครื่องผลิตขนาดใหญ่, รอบการผลิตช้า, ค่าใช้จ่ายลงทุน (CAPEX) สูง |
| VPSA | ความดัน + ความว่าง | 1 ถึง 5 นาที | ไฟฟ้า (เครื่องเป่า + ปั๊มสุญญากาศ) | ระบบป้อนที่ความดันบรรยากาศ: ออกซิเจน (O₂) ที่สถานที่ (300–10,000 Nm³/h), การจับก๊าซคาร์บอนไดออกไซด์ (CO₂) หลังการเผาไหม้ | ความซับซ้อนของปั๊มสุญญากาศ; ปริมาณการผ่านต่อเตียงที่ต่ำลง |
ต้นไม้การตัดสินใจนั้นเรียบง่ายมาก หากก๊าซป้อนเข้าของคุณอยู่ในความดันสูงอยู่แล้ว — เช่น ก๊าซสังเคราะห์ (syngas) จากเครื่องปฏิรูปมีเทนด้วยไอน้ำ (steam methane reformer) ที่ความดัน 20 bar — PSA ก็เป็นตัวเลือกที่ชัดเจน คุณกำลังใช้ความดันที่มีอยู่มาทำงานแทน หากมี 열เสียที่มีราคาถูก — เช่น แหล่งไอน้ำหรือก๊าซควันร้อน — TSA จะกลายเป็นตัวเลือกที่ประหยัดกว่ามาก เพราะคุณไม่ต้องจ่ายค่าพลังงานสำหรับการฟื้นฟูระบบ แต่หากทั้งสองเงื่อนไขนี้ไม่เป็นจริง และก๊าซป้อนอยู่ในความดันบรรยากาศ VPSA (หรือรูปแบบที่เรียบง่ายกว่าคือ VSA ซึ่งดูดซับที่ความดันบรรยากาศโดยไม่มีการอัดก๊าซป้อน) น่าจะเป็นทางเลือกที่คุ้มค่าที่สุด
จุดสำคัญคือต้องปรับกระบวนการให้สอดคล้องกับสิ่งที่มีอยู่ ณ สถานที่ของคุณ แทนที่จะเพิ่มเครื่องอัดหรือเครื่องผลิตไอน้ำอย่างสุ่มสี่สุ่มห้า เพื่อบังคับให้เทคโนโลยีที่ต้องการนั้นเข้ากับระบบ
กฎหนึ่งคำถาม
คุณมีพลังงานความร้อนเหลือใช้หรือไม่? → TSA.
ทั้งสองอย่างไม่ใช่? → VPSA.
⚠️หมายเหตุทางวิศวกรรม: ในการใช้งานในอุตสาหกรรม การเลือกกระบวนการดูดซับขึ้นอยู่กับหลายปัจจัย ซึ่งขึ้นอยู่กับองค์ประกอบของสารที่ไหลผ่าน อัตราการไหล และเป้าหมายความบริสุทธิ์ที่แม่นยำเป็นหลัก คู่มือนี้ให้ข้อมูลพื้นฐานเชิงแนวคิดเท่านั้น ดังนั้น จึงแนะนำอย่างยิ่งให้ปรึกษาทีมวิศวกรผู้เชี่ยวชาญเพื่อดำเนินการจำลองกระบวนการและประเมินทางเทคนิคอย่างละเอียด ก่อนที่จะกำหนดรูปแบบโรงงานอย่างเป็นทางการ
วัสดุดูดซับ — เครื่องยนต์หลักของทุกกระบวนการดูดซับ
ระบบ PSA หรือ TSA ที่ออกแบบมาอย่างดีจะมีประสิทธิภาพได้เพียงเท่ากับคุณภาพของวัสดุภายในคอลัมน์เท่านั้น สารดูดซับเป็นตัวกำหนดความเลือกสรร ความจุ และอายุการใช้งาน — หากเลือกสารดูดซับผิด แม้การออกแบบกระบวนการจะดีที่สุดในโลก ก็ไม่สามารถให้ผลลัพธ์ตามที่ต้องการได้
| สารดูดซับ | ขนาดรูขุมผิว | พื้นที่ผิว (ม²/ก) | เหมาะที่สุดสำหรับการกำจัด | ขั้นตอนทั่วไป | ข้อจำกัดหลัก |
|---|---|---|---|---|---|
| ซีโอไลต์ 3A | ~3 Å | 500–800 | H₂O (แบบเลือกเฉพาะ ไม่รวมโมเลกุลที่มีขนาดใหญ่กว่า) | การกำจัดความชื้นด้วย PSA/TSA, การกำจัดความชื้นด้วยเอทานอล, การกำจัดความชื้นด้วยสารทำความเย็น | ไม่มีประโยชน์เลยสำหรับสิ่งใดที่ใหญ่กว่าน้ำ |
| ซีโอไลต์ 4A | ~4 Å | 500–800 | น้ำ, คาร์บอนไดออกไซด์, แอมโมเนีย, เมทานอล | การกำจัดความชื้นจากก๊าซ/ของเหลวทั่วไป, ก๊าซธรรมชาติ | จำกัดเฉพาะโมเลกุลขั้วขนาดเล็ก |
| ซีโอไลต์ 5A | ประมาณ 5 Å | 500–800 | CO, CO₂, H₂S, เมอร์แคปแทนส์, พาราฟินปกติ | การแยก PSA H₂ และการแยก O₂/N₂ | ไม่รวมไฮโดรคาร์บอนที่มีโครงสร้างแตกแขนงหรือโครงสร้างวง |
| ซีโอไลต์ 13X | ~10 Å | 500–900 | โมเลกุลขั้วขนาดใหญ่, CO₂, H₂S, VOCs | VPSA O₂, การกำจัดก๊าซมีกลิ่นจากก๊าซธรรมชาติ, การดักจับ CO₂ | มีพลังงานการฟื้นฟูสูงกว่าเซโอไลต์ที่มีรูพรุนขนาดเล็กกว่า |
| ลิเธียม-ไอออน ลิเธียม | ~10 Å | 700–900 | N₂ (ความเลือกสรร N₂/O₂ สูงสุด) | การผลิตออกซิเจนแบบ PSA สำหรับทางการแพทย์ และแบบ VPSA สำหรับอุตสาหกรรม | ค่าใช้จ่ายเพิ่มเติม; ต้องใช้ระบบฟื้นฟูด้วยสุญญากาศ |
| คาร์บอนแอคทิเวท | 10–500 Å | 450–1,800 | สารอินทรีย์, โมเลกุลที่ไม่เป็นขั้ว, สารระเหยในอากาศ (VOCs) | การบำบัดน้ำ, การกู้คืนตัวทำละลาย, การควบคุมกลิ่น | ประสิทธิภาพต่ำสำหรับโมเลกุลขั้ว; ต้องใช้การฟื้นฟูด้วยอุณหภูมิ |
| ซิลิกาเจล | 20–100 ปี | 300–800 | H₂O (ความจุสูงในสภาพความชื้นสัมพัทธ์ระดับกลางถึงสูง) | การแห้งด้วยอากาศ, การควบคุมความชื้น | ความจุต่ำเมื่อความดันไอน้ำต่ำ |
| อะลูมินาที่ผ่านกระบวนการกระตุ้น | 30–50 ปี | 200–400 | H₂O, ฟลูออไรด์ | การกำจัดความชื้นจากก๊าซ (ชั้นป้องกัน), สารรองรับตัวเร่งปฏิกิริยา | มีความจุต่ำกว่าตัวกรองโมเลกุลเมื่อความชื้นสัมพัทธ์ต่ำ |
หลักการคัดเลือกนี้เกิดจากหลักการทางเคมี โมเลกุลที่มีขั้ว — เช่น น้ำ, CO₂, H₂S, แอลกอฮอล์ — ถูกดึงดูดเข้าสู่โครงข่ายที่มีประจุของซีโอไลต์ ซึ่งเมื่อความเข้มข้นของไอน้ำต่ำ สามารถกักเก็บ ความชื้นสูงกว่า 6–10 เท่า กว่าซิลิกาเจลหรืออลูมินาที่ผ่านกระบวนการกระตุ้น โมเลกุลอินทรีย์ที่ไม่เป็นขั้วจะทำงานได้ดีกว่าบนพื้นผิวที่กันน้ำของคาร์บอนที่ผ่านกระบวนการกระตุ้น สำหรับการกำจัดความชื้นอย่างลึกที่สุด ไม่มีอะไรเทียบได้กับชั้นตัวกรองโมเลกุล 3A หรือ 4A — ซึ่งคือเหตุผลที่ทุกหน่วยแยกอากาศแบบคริโอเจนิกทั่วโลกต่างติดตั้งชั้นตัวกรองโมเลกุลเพื่อทำความสะอาดเบื้องต้นไว้ก่อนถึงกล่องเย็น
การผลิตโมเลกุลซีฟสมัยใหม่ได้พัฒนาขึ้นเพื่อครอบคลุมช่วงทั้งหมดนี้แล้ว ปัจจุบัน สายผลิตภัณฑ์โมเลกุลซีฟเชิงพาณิชย์มีตั้งแต่ 3A ไปจนถึง 13X รวมถึงสูตรเฉพาะที่แลกเปลี่ยนลิเธียม — โดยแต่ละสูตรได้รับการปรับแต่งให้เหมาะสมกับงานการแยกเฉพาะ (Jalon). ความเชี่ยวชาญเฉพาะด้านนี้ทำให้วิศวกรไม่จำเป็นต้องยอมรับสารดูดซับทั่วไปที่ “ดีพอใช้” อีกต่อไป แต่สามารถกำหนดวัสดุที่ได้รับการปรับแต่งให้เหมาะสมกับองค์ประกอบของวัตถุดิบและระดับความบริสุทธิ์ที่ต้องการได้อย่างแม่นยำ
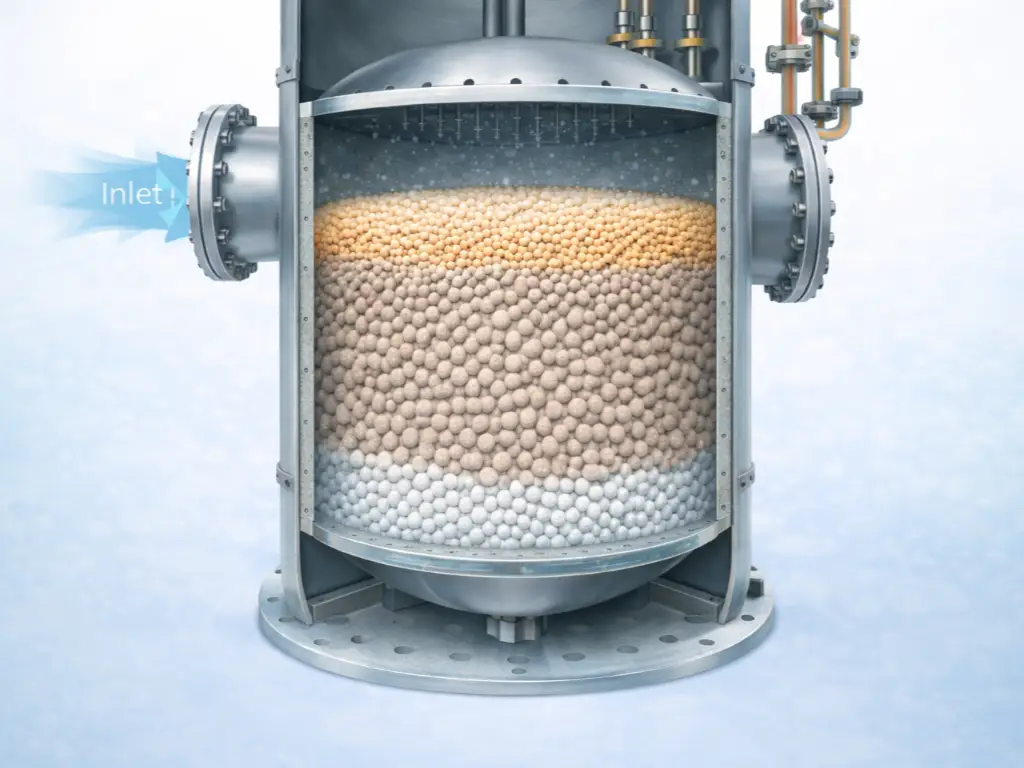
ในระบบเตียงดูดความชื้น TSA ตามมาตรฐานปฏิบัติทั่วไป จะวางชั้นอลูมินาที่ผ่านการกระตุ้นไว้ที่ปากทางเข้าของคอลัมน์ — โดยทั่วไปมีความสูงประมาณ 10–20% ของความสูงรวมของเตียง ชั้นนี้ทำหน้าที่เป็นชั้นป้องกัน โดยจะดักจับน้ำเหลวที่ติดมาด้วย กลีคอล หรือ อามีน ก่อนที่จะไหลไปถึงชั้นโมเลกุลซีฟที่มีราคาแพงกว่าที่อยู่ด้านล่าง ซึ่งช่วยยืดอายุการใช้งานของชั้นโมเลกุลซีฟได้อย่างมีนัยสำคัญ
กฎ 10–20%
จุดที่กระบวนการดูดซับสร้างมูลค่า — การประยุกต์ใช้หลักในอุตสาหกรรม
การดูดซับในอุตสาหกรรมดำเนินการในสามด้านหลัก ได้แก่ การแยกส่วนผสมก๊าซให้เป็นกระแสก๊าซบริสุทธิ์ การกำจัดความชื้นจากกระบวนการผลิต และการสนับสนุนเทคโนโลยีพลังงานสะอาดที่กำลังพัฒนาขึ้น
การแยกก๊าซ — ออกซิเจน ไนโตรเจน ไฮโดรเจน และอื่นๆ อีกมากมาย
อากาศประกอบด้วยไนโตรเจนประมาณ 78% และออกซิเจน 21% กระบวนการดูดซับจะแยกทั้งสองสารนี้ออกจากกัน โดยใช้ประโยชน์จากข้อเท็จจริงที่ว่า ไนโตรเจนดูดซับติดกับซีโอไลต์บางชนิดได้แรงกว่าออกซิเจน — เมื่อเพิ่มแรงดันให้อากาศ ไนโตรเจนจะติดอยู่บนซีโอไลต์ ส่วนออกซิเจนจะไหลผ่านไปด้วยความบริสุทธิ์ 93±3%
หลักการนี้ถูกนำไปใช้ในเครื่องผลิตออกซิเจนทางการแพทย์ (เครื่อง PSA ขนาดเล็กที่ใช้ซีโอไลต์ Li-X ซึ่งให้ออกซิเจนบริสุทธิ์ 93% ที่ข้างเตียงผู้ป่วย), โรงผลิตออกซิเจน VPSA สำหรับอุตสาหกรรมผลิตเหล็ก (ระบบ 30,000 Nm³/h ที่จ่ายออกซิเจนให้กับเตาอาร์คไฟฟ้า), และเครื่องผลิตไนโตรเจน PSA ที่จัดหาก๊าซเฉื่อยเพื่อใช้เป็นก๊าซคลุมในโรงงานเคมีและสายการผลิตบรรจุภัณฑ์อาหาร การทำให้ไฮโดรเจนบริสุทธิ์ด้วยวิธี PSA ใช้แนวทางตรงกันข้าม — สารปนเปื้อนถูกดูดซับ ในขณะที่โมเลกุล H₂ ที่มีขนาดเล็กและเคลื่อนที่เร็วจะผ่านออกไป ทำให้ได้ไฮโดรเจนบริสุทธิ์ 99.999% จากก๊าซเหลือทิ้งของเครื่องรีฟอร์มเมอร์
การปรับปรุงคุณภาพก๊าซชีวภาพนั้นเป็นกระบวนการทางกายภาพที่คล้ายคลึงกัน แต่ใช้กับวัตถุดิบที่ต่างกัน: CO₂ จะถูกดูดซับบนซีโอไลต์ ในขณะที่เมทานจะผ่านผ่านไปได้ ทำให้ CH₄ มีความเข้มข้นสูงขึ้นจนกลายเป็นก๊าซชีวภาพคุณภาพสำหรับส่งผ่านท่อ ด้วยความบริสุทธิ์มากกว่า 97%
การทำให้แห้งและการกรอง — รักษาให้สายน้ำอุตสาหกรรมแห้งและสะอาด
ไอน้ำในกระแสก๊าซไม่ใช่ปัญหาเล็กน้อย — ในท่อส่งก๊าซธรรมชาติ มันจะก่อตัวเป็นไฮเดรตแข็งที่ขัดขวางการไหล ในระบบสารทำความเย็น มันจะเกิดการไฮโดรไลซิสกลายเป็นกรดไฮโดรคลอริกหรือกรดไฮโดรฟลูออริก ซึ่งกัดกร่อนส่วนภายในของเครื่องอัด ในหน่วยแยกอากาศแบบครายโอเจนิก มันจะแข็งตัวที่อุณหภูมิ -180°C และอุดตันช่องของเครื่องแลกเปลี่ยนความร้อน
การกำจัดความชื้นด้วยวิธีดูดซับสามารถตอบโจทย์ทั้งสามข้อได้ ผู้ผลิตก๊าซธรรมชาติใช้หน่วย TSA ที่บรรจุตัวกรองโมเลกุล 4A เพื่อให้ตรงกับข้อกำหนดจุดน้ำค้างของท่อส่งที่ -21°C หรือต่ำกว่า ผู้ผลิตสารทำความเย็นติดตั้งตัวกรองโมเลกุล 3A (ซีรีส์ JLRD) เข้าไปในตัวกรอง-เครื่องทำแห้งโดยตรง เพื่อกำจัดความชื้นที่เหลืออยู่ก่อนที่จะเกิดปฏิกิริยา และทุกหน่วย ASU แบบคริโอเจนิกขนาดใหญ่จะติดตั้งหน่วย TSA สำหรับการทำความสะอาดเบื้องต้นไว้ก่อนกระบวนการหลัก — โดยทั่วไปจะบรรจุทั้งอลูมินาที่ผ่านการกระตุ้น (เพื่อกำจัดน้ำในปริมาณมาก) และตัวกรองโมเลกุลซีรีส์ 13X หรือ JLPM (เพื่อกำจัด CO₂ ให้ต่ำกว่า 0.1 ppm) — เนื่องจากผลึกน้ำแข็งและ CO₂ ที่แข็งตัวในอุณหภูมิคริโอเจนิกจะทำลายคอลัมน์การกลั่น
ผลกระทบของไอน้ำต่อระบบของคุณ
- ท่อส่ง: ไฮเดรตแบบแข็งขัดขวางการไหล
- สารทำความเย็น: กรด HCl/HF ทำให้เครื่องอัดอากาศถูกกัดกร่อน
- ระบบแยกอากาศแบบอุณหภูมิต่ำ (Cryogenic ASU): ปลั๊กน้ำแข็งในเครื่องแลกเปลี่ยนความร้อนที่อุณหภูมิ -180°C
ขอบเขตใหม่ — การจับเก็บคาร์บอน, SAF และการอบแห้งระดับแบตเตอรี่
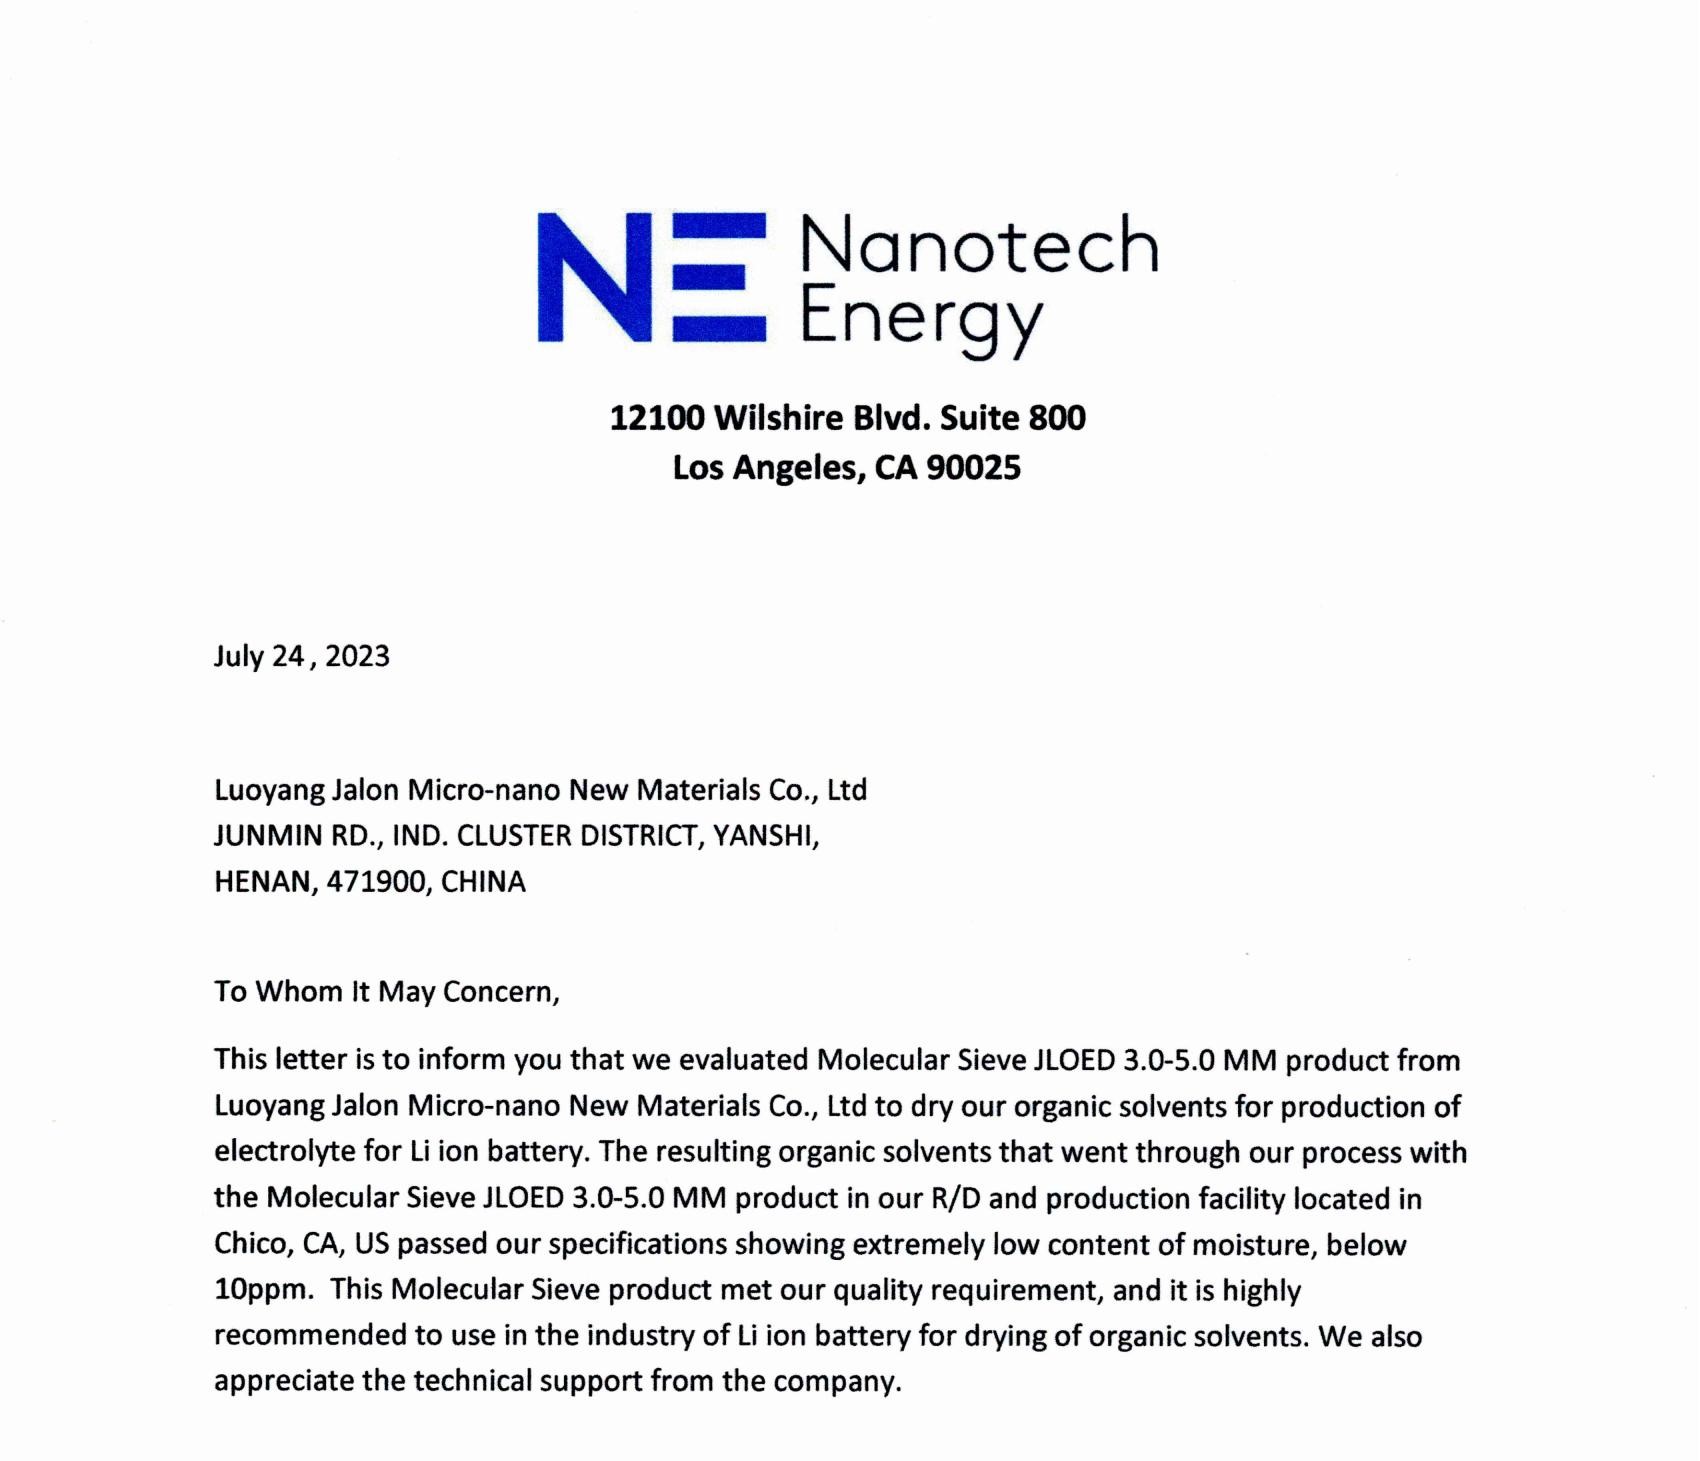
การดูดซับไม่ใช่เพียงเครื่องมืออุตสาหกรรมแบบดั้งเดิมเท่านั้น การจับ CO₂ หลังการเผาไหม้โดยใช้ VPSA ร่วมกับซีโอไลต์ 13X กำลังถูกนำไปใช้ในระดับทดลองและสาธิต โดยมีการบริโภคพลังงานอยู่ในช่วง 0.3–0.6 GJ ต่อตันของ CO₂ ที่จับได้ ในการผลิตเชื้อเพลิงการบินที่ยั่งยืน (SAF) ตัวเร่งปฏิกิริยาที่ใช้ตัวกรองโมเลกุลช่วยให้เกิดขั้นตอนการเปลี่ยนไอโซเมอร์ ซึ่งทำให้เคโรซีนสังเคราะห์มีคุณสมบัติการไหลในอุณหภูมิต่ำที่จำเป็นสำหรับการปฏิบัติการในความสูงมาก ส่วนในการผลิตแบตเตอรี่ลิเธียม-ไอออน ตัวกรองโมเลกุลพิเศษช่วยทำให้ตัวทำละลายอิเล็กโทรไลต์อินทรีย์แห้งจนมีความชื้นต่ำกว่า 10 ppm — ซึ่งเป็นข้อกำหนดที่กำหนดอายุการใช้งานของเซลล์โดยตรง เนื่องจากน้ำที่เหลืออยู่จะเกิดปฏิกิริยากับอิเล็กโทรไลต์เพื่อสร้างกรด HF ซึ่งทำให้วัสดุแคโทดเสื่อมสภาพ
แอปพลิเคชันเหล่านี้มีจุดร่วมสำคัญอย่างหนึ่งคือ: เมื่อข้อกำหนดด้านความบริสุทธิ์กลายเป็นเข้มงวดขึ้น และกฎระเบียบด้านสิ่งแวดล้อมก็เข้มงวดขึ้น กระบวนการดูดซับจึงเปลี่ยนจาก “หนึ่งในหลายตัวเลือก” เป็น “ตัวเลือกเดียวที่ตรงตามข้อกำหนด”
ปัจจัยหลักที่ส่งผลต่อประสิทธิภาพของกระบวนการดูดซับ
การเลือกกระบวนการและสารดูดซับที่เหมาะสมเป็นสิ่งจำเป็น แต่ยังไม่เพียงพอ มีปัจจัยการดำเนินงาน 5 ประการที่ตัดสินว่าระบบจะสามารถทำงานได้ตามที่ออกแบบไว้หรือไม่
อุณหภูมิ การดูดซับเป็นกระบวนการที่ปล่อยความร้อน — อุณหภูมิของชั้นดูดซับจะเพิ่มขึ้น 10–30°C ในช่วงขั้นตอนการโหลด เนื่องจากความจุการดูดซับจะลดลงเมื่ออุณหภูมิเพิ่มขึ้น ดังนั้น ปรากฏการณ์การเกิดความร้อนเองนี้จึงเป็นอุปสรรคต่อกระบวนการ การควบคุมอุณหภูมิของชั้นดูดซับผ่านระบบการระบายความร้อนระหว่างขั้นตอน หรือการปรับเวลาของวงจร จึงเป็นสิ่งสำคัญอย่างยิ่ง โดยเฉพาะในระบบ PSA ที่การหมุนเวียนวงจรอย่างรวดเร็วอาจทำให้ความร้อนสะสมได้
ความกดดัน. เมื่อความดันส่วนสูงมากขึ้น โมเลกุลจะยึดติดกับพื้นผิวของสารดูดซับมากขึ้น — นี่คือหลักการของเลชาเทล리에 ที่ทำงานที่จุดต่อระหว่างของแข็งกับก๊าซ ระบบ PSA ใช้หลักการนี้โดยตรง แต่มีผลสองด้าน: การลดลงของความดันที่ไม่คาดคิดในสายป้อนจะทำให้ความจุการทำงานลดลง และอาจทำให้เขตการถ่ายโอนมวลเคลื่อนตัวไปข้างหน้า ซึ่งอาจก่อให้เกิดการทะลุผ่านก่อนเวลา
การแข่งขันเพื่อความชื้น น้ำเป็นโมเลกุลที่มีขั้วสูงที่สุดที่พบได้บ่อยในกระแสก๊าซอุตสาหกรรม มันแข่งขันอย่างรุนแรงเพื่อแย่งชิงตำแหน่งการดูดซับ — ซึ่งมักทำให้สารเป้าหมายถูกแทนที่ออกไปทั้งหมด วิธีป้องกันมาตรฐานคือการใช้ชั้นป้องกันที่ทำจากอะลูมินาที่ผ่านการกระตุ้น หรือชั้นกรองโมเลกุลเกรดราคาถูกกว่าที่ทางเข้าของชั้นดูดซับ โดยชั้นนี้จะเสียสละตัวเองเพื่อดักจับน้ำก่อนที่น้ำจะถึงชั้นดูดซับที่ทำงานอยู่
คุณภาพการฟื้นฟู นี่คือตัวแปรด้านประสิทธิภาพที่มักถูกมองข้ามมากที่สุด ชั้นสารดูดซับที่ได้รับการฟื้นฟูเพียง 90% จะไม่สามารถให้ประสิทธิภาพตามความจุที่ออกแบบไว้ 90% ในรอบถัดไป — เนื่องจากสารที่ตกค้างสะสมจะส่งผลให้ความจุการทำงานที่มีประสิทธิภาพลดลงได้ถึง 20–30% ภายในไม่กี่สัปดาห์ อาการที่สังเกตได้คือเส้นโค้งการรั่วไหล (breakthrough curve) ที่เลื่อนมาเร็วขึ้นอย่างค่อยเป็นค่อยไปในแต่ละรอบการทำงาน วิธีแก้ไขนั้นเรียบง่ายแต่ต้องการความระมัดระวังในการดำเนินงาน: ตรวจสอบให้แน่ใจว่าอุณหภูมิการฟื้นฟู (สำหรับ TSA) หรือระดับสุญญากาศ (สำหรับ VPSA) ถึงค่าตามข้อกำหนดจริงที่จุดออกของชั้นดูดซับ ไม่ใช่เพียงที่เครื่องทำความร้อนหรือจุดปล่อยของปั๊มเท่านั้น
กับดักการฟื้นฟู 90%
คุณภาพของสารดูดซับ ความสม่ำเสมอของขนาดรูพรุนในทั้งล็อต ความทนทานต่อการบดภายใต้ความเครียดทางความร้อนและกลไกแบบวงจร รวมถึงความสามารถในการติดตามแหล่งที่มาของวัตถุดิบ ล้วนมีผลโดยตรงต่ออายุการใช้งานของชั้นดูดซับ ในกรณีการใช้งานที่สำคัญ ผู้ปฏิบัติงานจะเก็บตัวอย่างจากแต่ละล็อตของสารดูดซับเพื่อติดตามย้อนหลังได้หลายปี — ซึ่งเป็นวิธีปฏิบัติที่ช่วยให้สามารถเชื่อมโยงการเสื่อมประสิทธิภาพก่อนเวลาอันควรกับล็อตการผลิตเฉพาะ แทนที่จะเป็นความผิดพลาดในการดำเนินงาน
เหล่านี้ไม่ใช่ตัวแปรทางทฤษฎี แต่เป็นปัจจัยที่กำหนดว่าระบบการดูดซับจะทำงานได้อย่างน่าเชื่อถือได้ 5 ปี หรือ 15 ปี
 EN
 DE
 ES
 JA
 RU
 PT
 FR
 AR
 KO
 TH
 ID