Proses HEFA: Panduan Lengkap Produksi SAF — Mulai dari Kimia hingga Pemilihan Saringan Molekuler
Apa Itu Proses HEFA?
HEFA — Ester dan Asam Lemak yang Diproses Hidrogenasi — merupakan jalur komersial utama dalam produksi Bahan Bakar Penerbangan Berkelanjutan (SAF). Disertifikasi pada tahun 2011 berdasarkan ASTM D7566 Lampiran A2, HEFA merupakan jalur produksi SAF pertama yang memperoleh persetujuan spesifikasi bahan bakar internasional. Teknologi ini masih menjadi dasar bagi lebih dari 95% dari seluruh penerbangan SAF saat ini.
Konsepnya sederhana: ambil minyak dan lemak — minyak goreng bekas, lemak hewani, minyak nabati — lalu olah melalui serangkaian reaksi kimia berbasis hidrogen yang menghilangkan oksigen, mengatur ulang struktur molekul, dan memotong rantai hidrokarbon panjang menjadi rentang panjang yang tepat sesuai kebutuhan bahan bakar jet. Hasilnya adalah kerosene parafinik sintetis (HEFA-SPK) yang dapat dicampur hingga 50% dengan Jet A-1 konvensional dan ditangani dengan cara yang sama di infrastruktur bahan bakar bandara yang sudah ada.
Namun, untuk memahami proses HEFA pada tingkat yang relevan bagi desain pabrik, spesifikasi peralatan, atau keputusan investasi, diperlukan pemahaman yang melampaui sekadar persamaan reaksi. Setiap langkah di antara bejana reaktor — pemurnian, dehidrasi, dan penghilangan kontaminan — sama pentingnya dengan reaksi kimianya sendiri. Katalis yang mendorong reaksi HEFA sangat sensitif terhadap air, nitrogen, sulfur, dan logam jejak. Yang menghilangkan zat-zat pengganggu tersebut di antara langkah-langkah tersebut adalah lapisan teknologi yang sering diabaikan oleh sebagian besar artikel: adsorben saringan molekuler dan sistem pemurnian industri.
Panduan ini memaparkan setiap tahap utama dalam proses HEFA, dengan fokus khusus pada tahap pemurnian yang sering terabaikan — karena dalam instalasi nyata, apa yang terjadi di antara reaktor-reaktor itulah yang menentukan apakah reaksi kimia tersebut benar-benar berhasil.
Bahan Baku HEFA — Apa yang Dimasukkan Menentukan Hasilnya
Bahan baku yang dipilih oleh suatu pabrik memengaruhi setiap keputusan pada tahap hilir: pemilihan katalis, desain lapisan pelindung, konsumsi hidrogen, dan pada akhirnya hasil produk. HEFA mampu memproses berbagai macam bahan berbasis lipid, namun setiap kategori memiliki profil pengotornya masing-masing.
| Kategori Bahan Baku | Sumber-sumber Umum | Risiko Utama Terkait Pengotor | Tantangan dalam Pengolahan Hilir |
|---|---|---|---|
| Minyak Goreng Bekas (UCO) | Penggorengan untuk restoran dan industri | Kadar asam lemak bebas (FFA) yang tinggi, fosfor, dan logam terlarut | Deaktivasi katalis yang parah tanpa lapisan pelindung yang tangguh |
| Lemak Hewani (Lemak Sapi) | Limbah rumah potong hewan dan limbah pengolahan daging | Kadar senyawa nitrogen dan sulfur yang tinggi | Kebocoran amonia dari bagian HDN meracuni katalis isomerisasi di bagian hilir |
| Minyak Nabati | Kacang kedelai, biji rapeseed/canola, kelapa sawit | Kandungan pengotor lebih rendah, namun ada kekhawatiran terkait persaingan dengan pangan | Risiko regulasi berdasarkan kebijakan ReFuelEU Uni Eropa (bahan baku dari tanaman pangan dilarang) |
| Distilat Asam Lemak Kelapa Sawit (PFAD) | Produk sampingan dari proses pengolahan minyak kelapa sawit | Kadar FFA sangat tinggi (70–90%), kualitas bervariasi | Membutuhkan pra-perlakuan yang intensif dan konsumsi hidrogen yang tinggi |
| Minyak Alga | Mikroalga yang dibudidayakan | Profil pengotor yang baru, kadar air yang tinggi | Belum teruji dalam skala komersial; persyaratan prapengolahan masih dalam tahap karakterisasi |
Hal yang menjadi kesamaan dari semua bahan baku ini adalah tidak satupun di antaranya yang tiba di pintu masuk reaktor dalam kondisi murni. Fosfor dalam minyak goreng bekas — yang kadarnya seringkali berkisar antara 50 hingga 200 ppm — dapat meracuni katalis hidrotreating secara permanen, padahal katalis tersebut dirancang untuk menoleransi kadar fosfor kurang dari 5 ppm. Air, garam terlarut, dan senyawa organik polar semuanya harus disaring sebelum mencapai sirkuit reaktor bertekanan tinggi.
Di sinilah tahap pemurnian pertama mulai berperan — dan di sinilah teknologi saringan molekuler menjadi sangat penting jauh sebelum barel pertama SAF diproduksi.
Langkah-Langkah Utama Proses HEFA — Dari Trigliserida hingga Bahan Bakar Pesawat Jet
Proses HEFA bukanlah reaksi “kotak hitam” tunggal. Proses ini merupakan rangkaian tiga tahap konversi inti yang disusun secara cermat, di mana masing-masing tahap melakukan operasi “pengeditan” molekuler tertentu. Kerangka kerja untuk memahaminya cukup sederhana: HDO menentukan integritas kerangka karbon, hidroisomerisasi menentukan kinerja aliran dingin, dan fraksinasi menentukan distribusi produk. Setiap tahap bergantung pada tahap sebelumnya, dan kontaminasi pada antarmuka mana pun akan berdampak berantai ke tahap berikutnya.
Hidrodeoksigenasi (HDO) — Penghilangan Oksigen dari Trigliserida
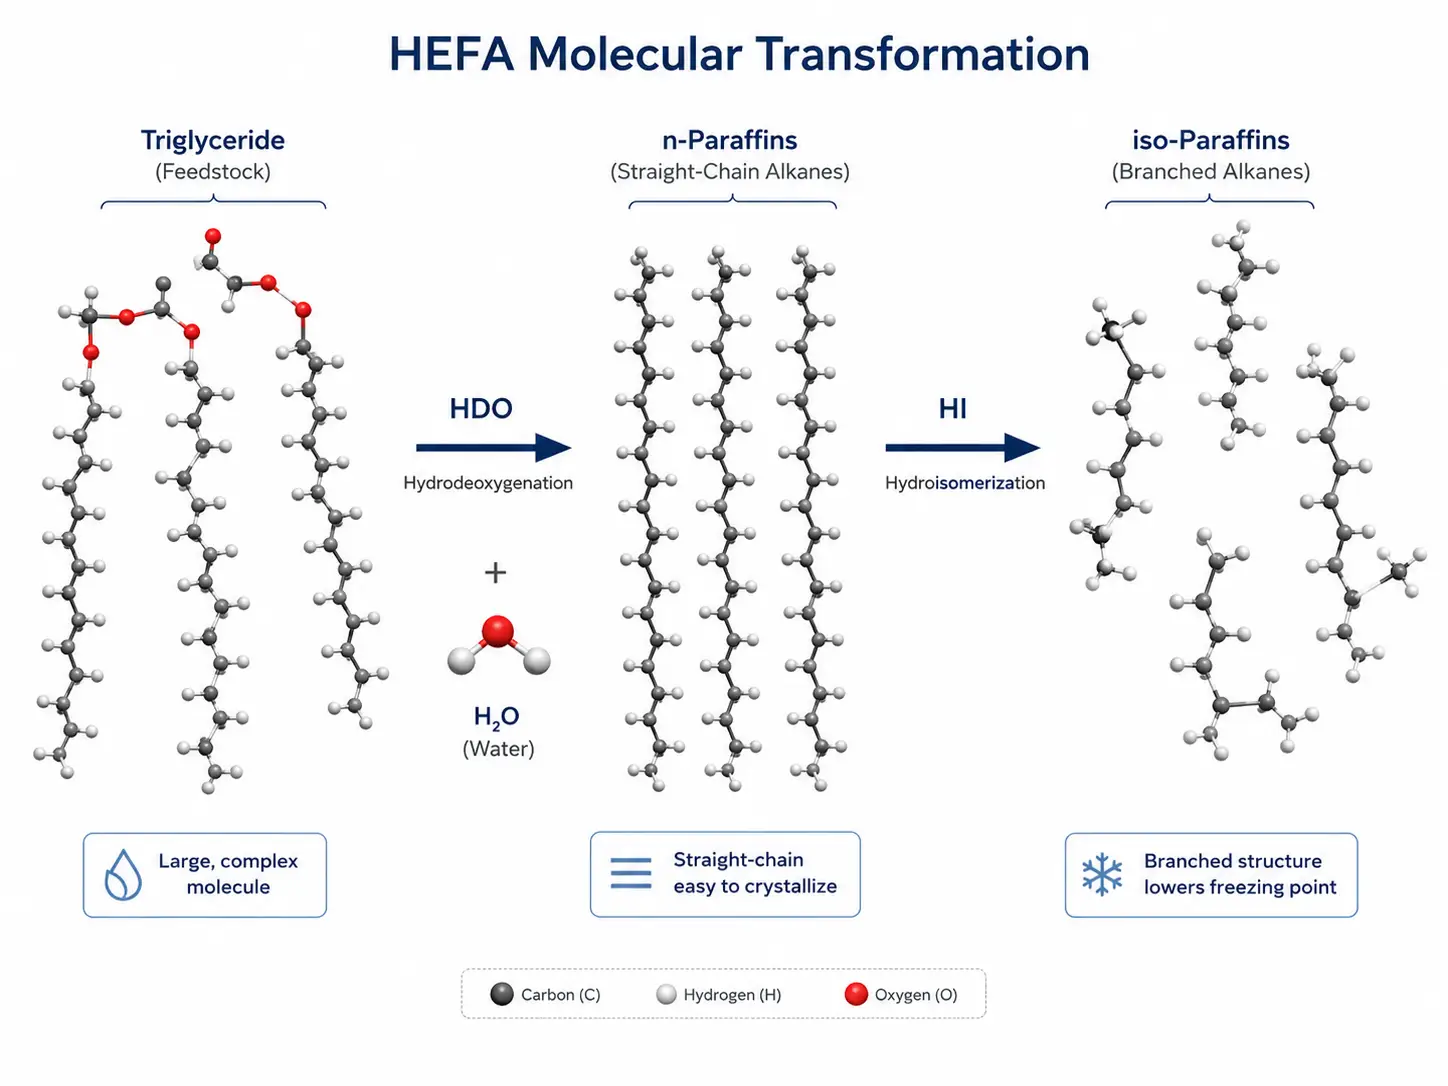
Trigliserida — bentuk molekul lemak dan minyak — pada dasarnya terdiri dari tiga rantai asam lemak panjang (biasanya C16–C18) yang teresterifikasi pada tulang punggung gliserol, dengan enam atom oksigen tertanam dalam strukturnya. Agar dapat menjadi bahan bakar hidrokarbon, setiap atom oksigen tersebut harus dihilangkan.
Reaktor HDO melakukan proses ini pada suhu dan tekanan tinggi — umumnya 280 hingga 340°C dan 50 hingga 100 bar — dengan adanya hidrogen dan katalis bimetalik yang disulfidasi, yang paling umum adalah nikel-molibdenum yang ditopang oleh alumina (NiMo/Al2O3). Reaksi ini memecah trigliserida menjadi tiga rantai asam lemak bebas dan menghidrogenasinya, sehingga menghilangkan oksigen terutama dalam bentuk air (jalur HDO) dan, dalam jumlah yang lebih kecil, dalam bentuk CO dan CO2 (jalur dekarboksilasi dan dekarbonilasi).
Pilihan antara jalur-jalur yang saling bersaing ini memiliki dampak ekonomi. Proses HDO mempertahankan panjang rantai karbon secara utuh (C18 → C18) namun mengonsumsi lebih banyak hidrogen. Dekarboksilasi menggunakan lebih sedikit hidrogen namun mengorbankan satu atom karbon per rantai (C18 → C17), sehingga mengurangi hasil karbon secara keseluruhan. Rasio n-parafin C17 terhadap C18 dalam produk reaktor merupakan tolok ukur lapangan untuk selektivitas HDO. Formulasi katalis terkemuka — seperti Mo/Al dari Topsoe2O3 sistem — dapat mencapai selektivitas jalur HDO hingga 97%, sehingga memaksimalkan jumlah karbon terbarukan yang tertahan dalam produk bahan bakar.
Limbah reaktor HDO tidak hanya mengandung n-parafin. Limbah tersebut juga mengandung air yang dihasilkan oleh reaksi (sekitar 100–120 kg per metrik ton bahan baku), beserta amonia dari senyawa yang mengandung nitrogen dan hidrogen sulfida dari sulfur dalam bahan baku. Jika salah satu dari zat ini terbawa ke reaktor berikutnya, konsekuensinya sangat serius: uap air dan amonia meracuni katalis logam mulia pada tahap hidroisomerisasi. Bahkan dalam jumlah yang sangat sedikit pun, zat-zat tersebut dapat menurunkan aktivitas isomerisasi secara drastis dalam hitungan jam.
Hidroisomerisasi dan Hidrokraking — Menyesuaikan Molekul untuk Langit yang Dingin
n-parafin rantai lurus yang dihasilkan dari HDO memiliki satu kelemahan mendasar: zat tersebut membeku. n-alkana C16–C18 mengeras pada suhu yang jauh di atas 0°C, sedangkan Jet A-1 harus tetap berbentuk cair hingga suhu −47°C pada ketinggian jelajah. Kesenjangan antara apa yang dihasilkan HDO dan apa yang dibutuhkan mesin pesawat diatasi melalui reaktor hidroisomerisasi (HI).
HI mengubah parafin rantai lurus menjadi iso-parafin bercabang melalui mekanisme katalis bifungsional. Situs logam (biasanya platinum atau paladium) menyediakan aktivitas hidrogenasi-dehidrogenasi; sedangkan situs pendukung bermuatan asam mengkatalisis penataan ulang kerangka molekul. Bahan pendukung itu sendiri sangat penting — dan di sinilah zeolit dan saringan molekuler berperan dalam reaksi kimia, bukan sekadar dalam proses pemurnian. SAPO-11 memiliki struktur pori yang terdefinisi dengan tepat sebesar 0,39 nm × 0,63 nm, dengan saluran berbentuk cincin elips beranggota 10. Kerangka kerja yang selektif berdasarkan bentuk ini mendukung pembentukan isomer bercabang tunggal dengan titik beku yang jauh lebih rendah, sekaligus meminimalkan pemecahan yang tidak diinginkan menjadi produk yang lebih ringan.
Pada saat yang sama, proses hidrokraking terkendali memecah rantai yang lebih panjang (C18–C22) menjadi rentang karbon bahan bakar jet (C8–C16). Kunci dari tahap HI adalah menyeimbangkan kedua reaksi ini: melakukan isomerisasi secukupnya untuk memenuhi spesifikasi titik beku −47°C, namun tidak melakukan hidrokraking berlebihan — setiap atom karbon yang berakhir di nafta atau gas bahan bakar adalah karbon yang tidak menjadi bahan bakar jet.
Di sinilah keputusan konfigurasi satu tahap versus dua tahap menjadi penting. Dalam operasi satu tahap (“mode asam”), aliran keluar HDO mengalir langsung ke reaktor HI tanpa pemurnian antara. Amonia dan hidrogen sulfida yang ada menekan aktivitas katalis logam mulia sebesar 70 hingga 90%, sehingga membatasi kedalaman isomerisasi dan hasil SAF — biasanya di bawah 15% dari total produk cair. Dalam operasi dua tahap (“mode manis”), efluen HDO menjalani pemisahan gas-cair dan pemurnian antara sebelum memasuki reaktor HI, yang kemudian beroperasi bebas dari NH3 dan H2S. Aktivitas isomerisasi meningkat 3 hingga 5 kali lipat, dan hasil SAF melonjak menjadi 75–80% dari campuran produk.
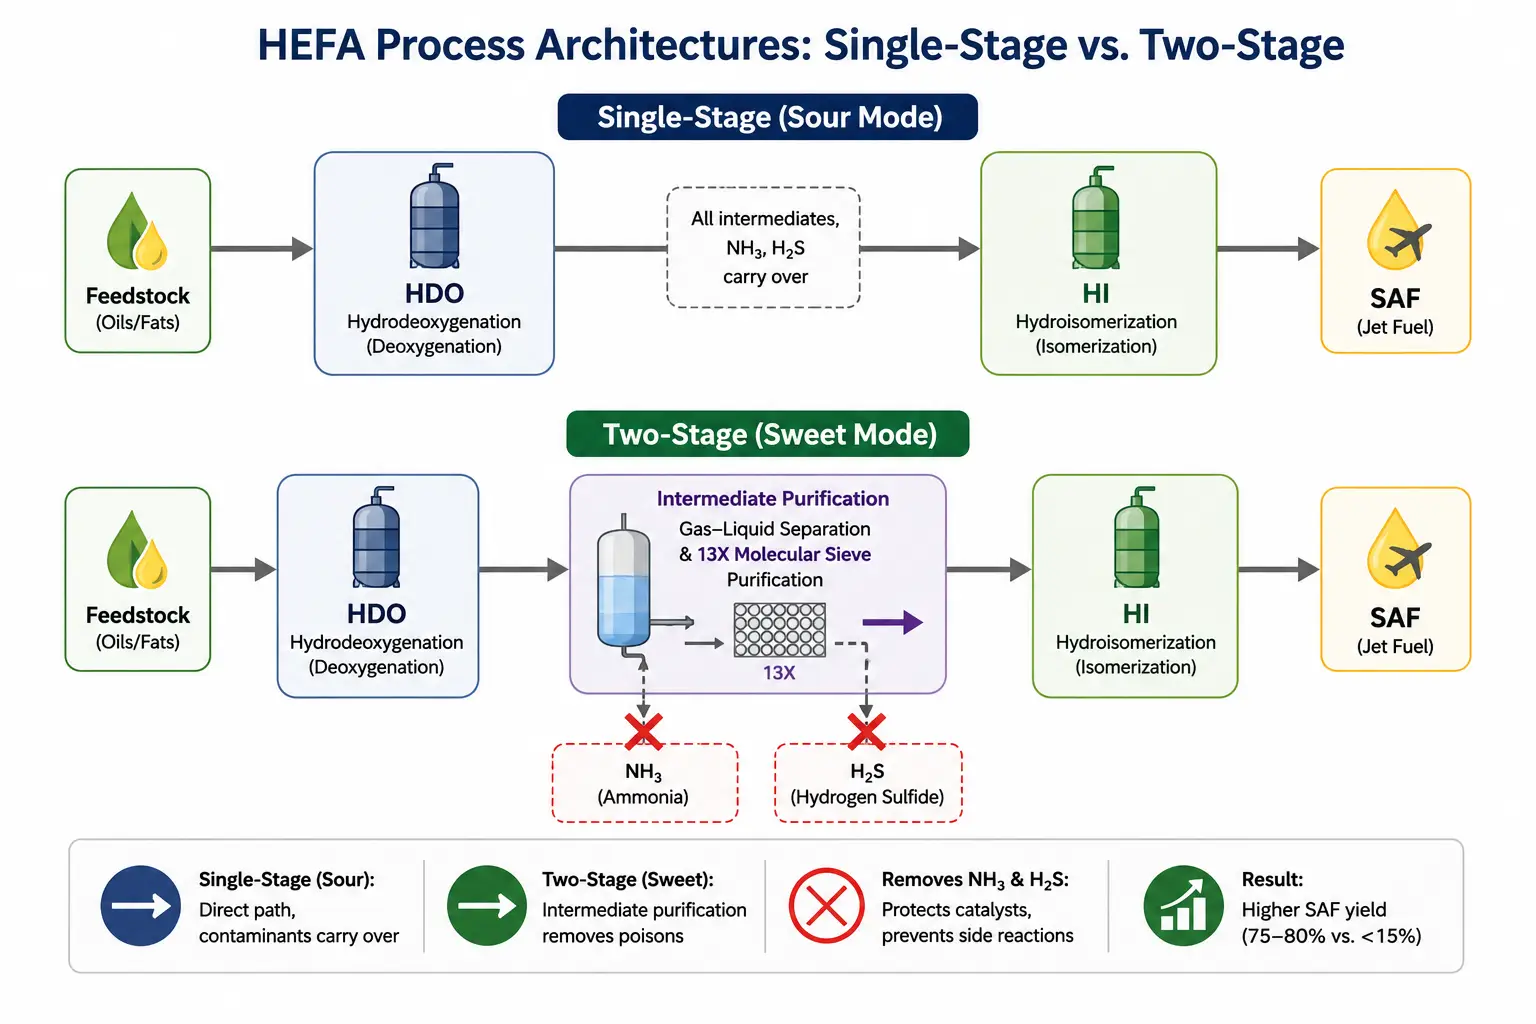
Implikasi komersialnya sangat jelas: pabrik yang melewatkan tahap pemurnian antara — atau tidak menjelaskannya dengan memadai — bukanlah pabrik SAF. Pabrik tersebut adalah pabrik diesel terbarukan yang hanya menghasilkan bahan bakar jet dalam jumlah yang sangat sedikit.
Fraksinasi dan Pencampuran — Tahap Akhir
Limbah reaktor gabungan dipisahkan melalui distilasi menjadi empat fraksi produk: gas bahan bakar dan LPG (C1–C4), nafta (C5–C12), fraksi SAF (kerosene parafinik sintetis C8–C16), dan diesel terbarukan (C10–C22). Dalam mode SAF maksimum, fraksi bahan bakar jet menyumbang 75–80% dari total produk cair, sedangkan sisanya terbagi antara diesel dan nafta.
HEFA-SPK yang murni tersebut kemudian dicampur dengan Jet A-1 konvensional hingga 50% berdasarkan volume, batas yang ditetapkan oleh ASTM D7566. Batasan tersebut berkaitan dengan kandungan aromatik: HEFA-SPK pada dasarnya 100% parafinik, yang hampir tidak mengandung aromatik, sedangkan spesifikasi bahan bakar jet mensyaratkan minimal 8% aromatik untuk memastikan segel elastomer mengembang dalam sistem bahan bakar pesawat. Batas campuran 50% memastikan adanya transfer aromatik yang cukup dari bagian bahan bakar jet konvensional.
Bahan tambahan — penambah pelumasan, antioksidan, dan dalam beberapa kasus, penghilang muatan statis — melengkapi formulasi tersebut, dan bahan bakar yang telah jadi diberi kode baru sebagai D1655 Jet A-1, yang dalam hal penanganan dan kinerjanya tidak dapat dibedakan dari bahan bakar fosil sejenisnya.
Lapisan Pemurnian yang Sering Terabaikan — Di Mana Saringan Molekuler Menentukan Kinerja HEFA
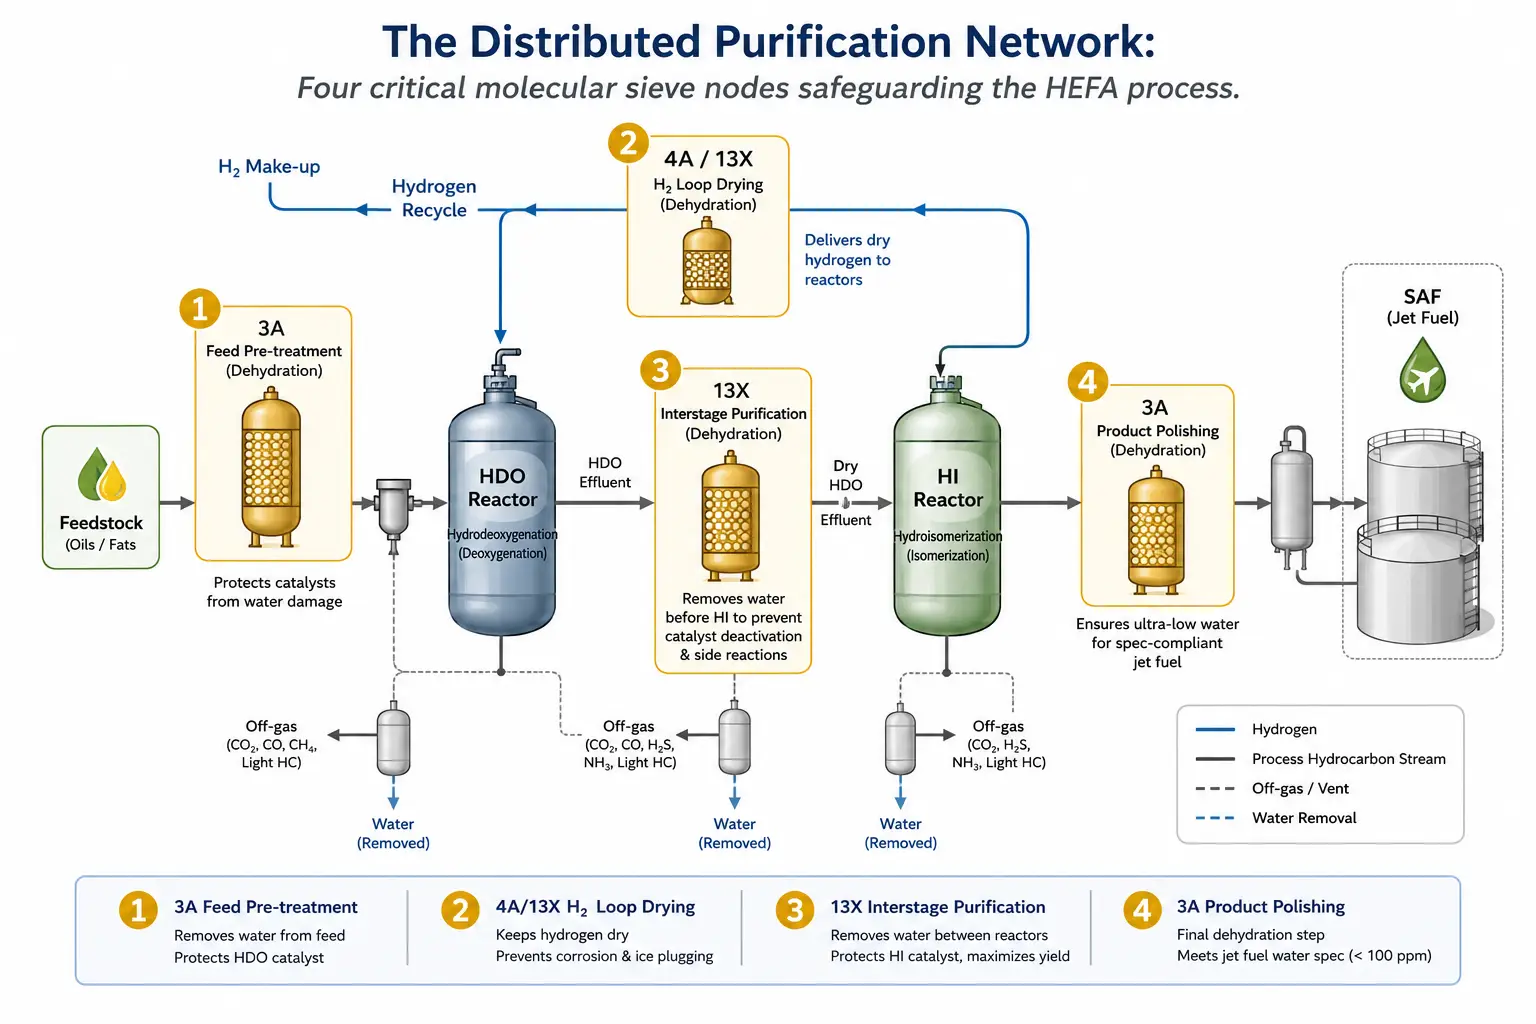
Diskusi publik mengenai proses HEFA mencurahkan sekitar 95% perhatiannya pada kimia reaktor dan kinerja katalis. Namun, operasi yang andal dari setiap pabrik HEFA industri bergantung pada “langkah kelima” yang berjalan secara tersembunyi di samping proses utama: jaringan tersebar dari unit pemurnian saringan molekuler yang ditempatkan di empat titik strategis. Jika Anda mengabaikan lapisan ini dari model mental Anda mengenai HEFA, maka yang Anda lihat hanyalah diagram alir dari eksperimen kimia — bukan fasilitas produksi yang dapat beroperasi.
Bagian ini akan membahas satu per satu keempat tahap pemurnian tersebut. Untuk masing-masing tahap, pertanyaannya sama: apa yang perlu dihilangkan, apa yang akan terjadi jika tidak dihilangkan, dan jenis saringan molekuler apa yang paling cocok untuk tugas tersebut?
Pra-pengolahan Bahan Baku — Melindungi Lapisan Penahan
Sebelum bahan baku masuk ke reaktor HDO, bahan tersebut melewati rangkaian prapengolahan yang dirancang untuk menyaring kontaminan yang, jika tidak ditangani, dapat merusak katalis pada tahap hilir secara permanen. Meskipun katalis lapisan pelindung di dalam reaktor HDO menangani fosfor dan logam pada tingkat reaksi, tahap adsorpsi fisik pada tahap hulu berfungsi sebagai garis pertahanan terakhir.
Minyak goreng bekas dan lemak hewani mengandung air terlarut (0,1–0,5 wt%), garam yang larut dalam air, senyawa organik polar, dan logam jejak. Air yang masuk ke reaktor HDO menurunkan tekanan parsial hidrogen melalui pengenceran, mendorong terjadinya reaksi samping pergeseran air-gas yang menghabiskan hidrogen yang berharga, serta mempercepat proses sintering katalis hidrotermal. Senyawa polar dan garam logam meracuni situs aktif begitu bersentuhan.
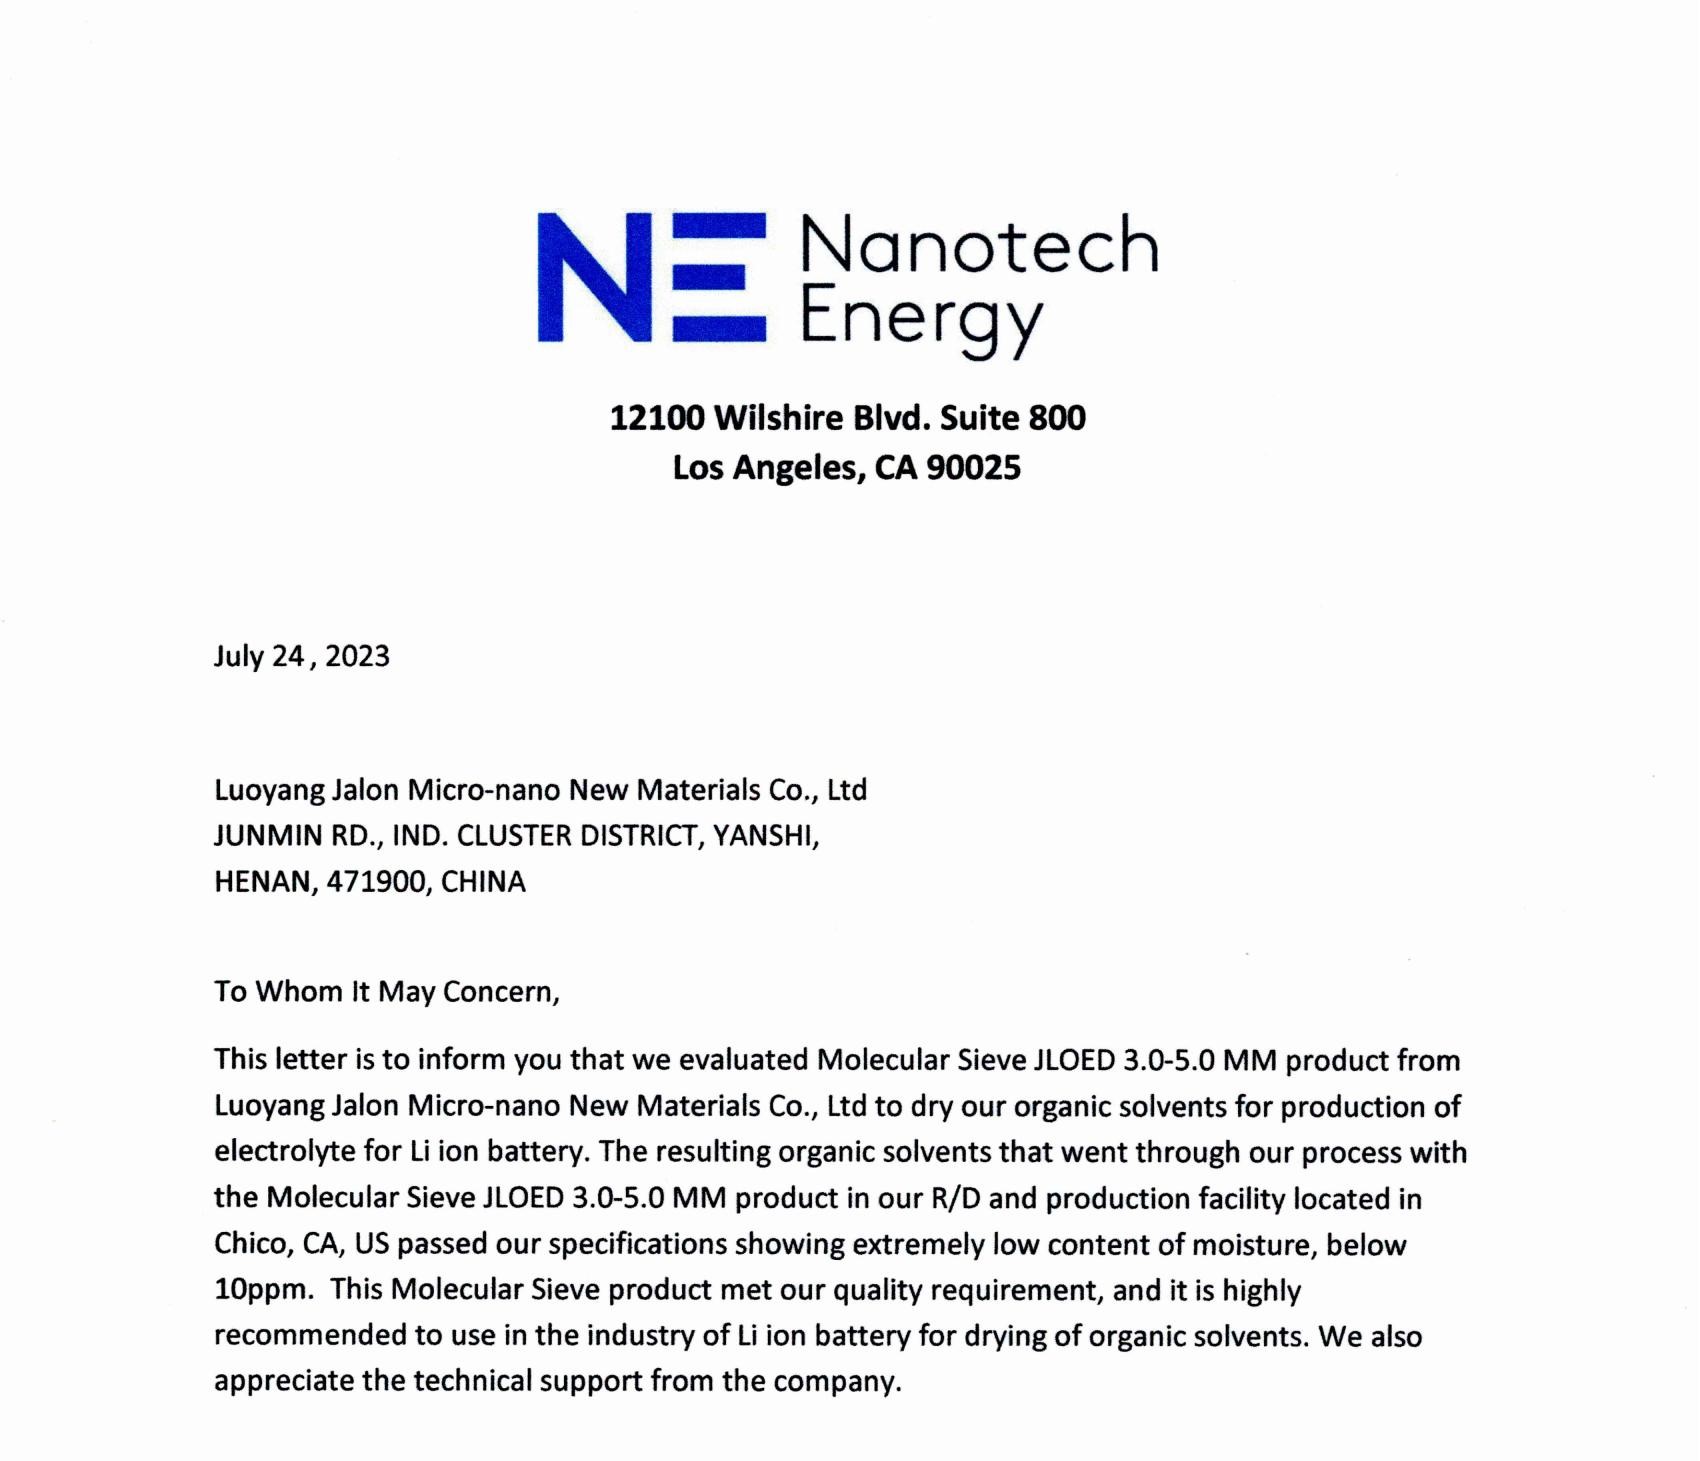
Solusinya adalah lapisan adsorpsi praperawatan yang diisi dengan saringan molekuler 3A dan alumina teraktivasi, yang dipasang di bagian hulu pemanas bahan baku. Ukuran pori saringan 3A — sekitar 3 Å — dirancang sedemikian rupa sehingga memungkinkan molekul air (diameter kinetik ~2,65 Å) masuk, sementara molekul hidrokarbon yang lebih besar (4–10 Å) ditolak. Air masuk ke dalam pori dan teradsorpsi; molekul organik yang lebih besar tetap berada di fase cair, sehingga mencegah penyumbatan pori dan risiko eksotermik akibat ko-adsorpsi hidrokarbon. Alumina teraktivasi dalam lapisan yang sama menangkap senyawa polar melalui sifat kimia permukaan amfoteriknya.
Dampaknya terhadap masa pakai katalis dapat diukur: adsorpsi prapengolahan yang memadai dapat memperpanjang interval penggantian katalis pada lapisan pelindung sebesar 30 hingga 50%, sehingga secara langsung mengurangi biaya pengadaan katalis dan waktu henti produksi.
Pengeringan Gas Daur Ulang Hidrogen — Melindungi Katalis Logam Mulia
Reaksi HDO menghasilkan sekitar 100–120 kg air per ton bahan baku yang diproses. Setelah efluen reaktor didinginkan dan dipisahkan, aliran gas yang kaya hidrogen — yang masih jenuh dengan uap air pada titik embun 40 hingga 60°C — didaur ulang kembali ke inlet reaktor. Jika kelembapan tersebut tidak dihilangkan, kelembapan tersebut akan terakumulasi dalam loop, secara bertahap mengencerkan tekanan parsial hidrogen, mengurangi laju reaksi HDO, dan mempercepat deaktivasi katalis melalui sintering hidrotermal.
Dalam konfigurasi dua tahap, dampaknya semakin parah: kelembapan yang terbawa ke dalam reaktor HI meracuni katalis berbasis platinum dan paladium. Data industri menunjukkan bahwa paparan berkelanjutan terhadap konsentrasi air masuk di atas 50 ppm dapat menyebabkan penurunan aktivitas isomerisasi yang dapat diamati. Pada beban kelembapan yang lebih tinggi, hasil SAF dapat turun dari target desain 75% menjadi di bawah 50% dalam hitungan hari.
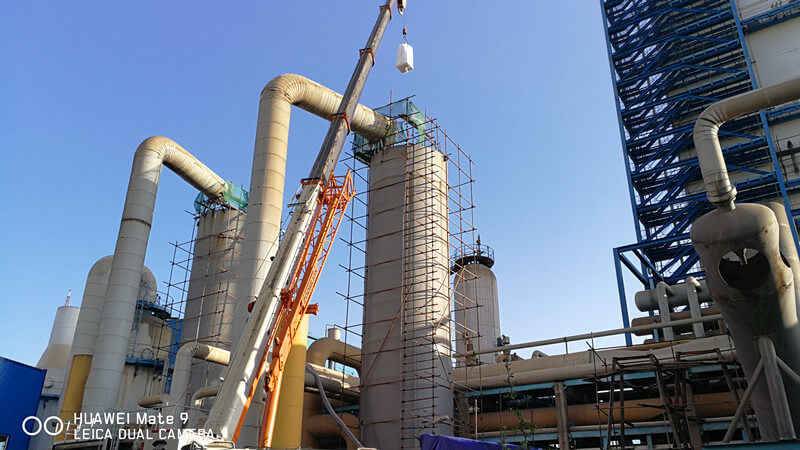
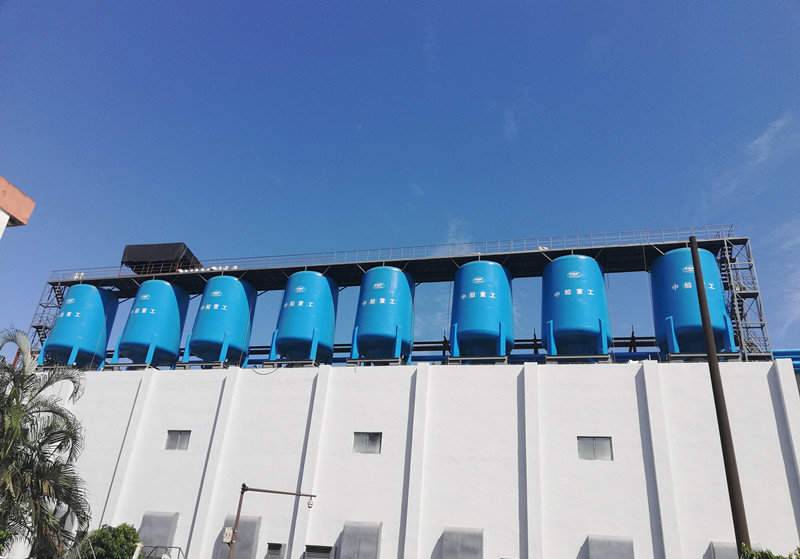
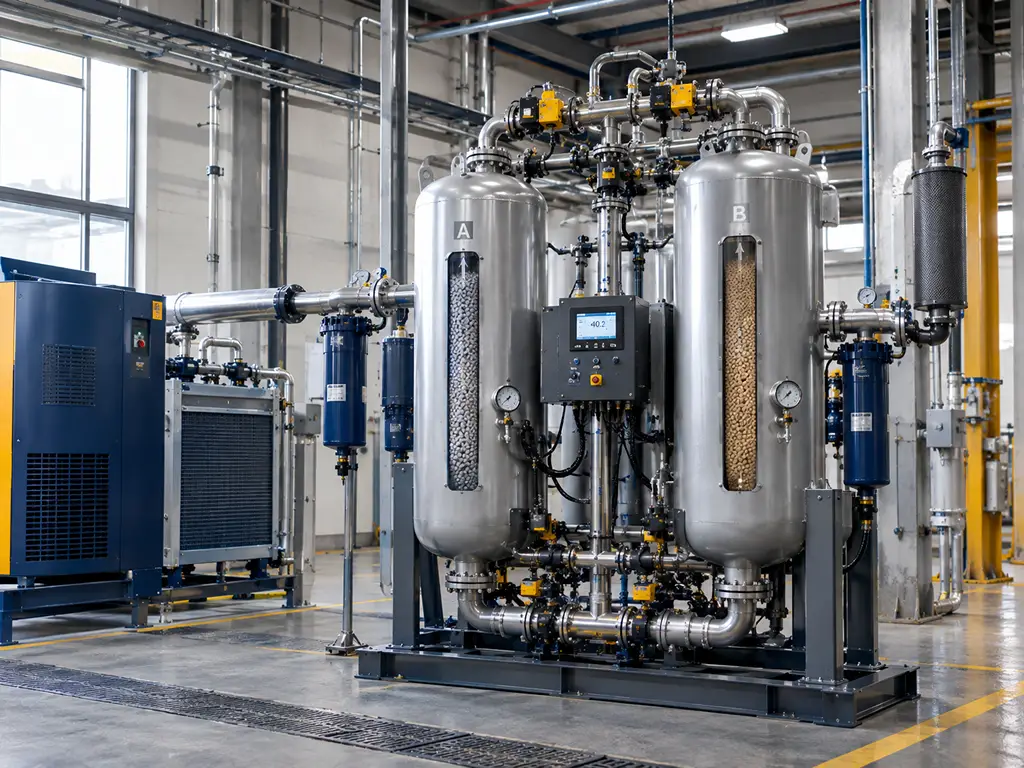
Solusi standarnya adalah pengering daur ulang hidrogen — sebuah unit adsorpsi ayunan termal dua tempat tidur yang diisi dengan saringan molekuler 4A atau 13X, tergantung pada komposisi gas. Saringan molekuler 4A (ukuran pori ~4 Å) secara selektif menyerap air sekaligus menyingkirkan sebagian besar hidrokarbon. Pada kondisi operasi tipikal 40°C dan 30 bar, saringan ini mencapai kapasitas adsorpsi air dinamis sebesar 20 hingga 22 wt%. Titik embun keluaran yang ditargetkan adalah −60°C atau lebih rendah, yang setara dengan kandungan air di bawah 10 ppmv. Ketika CO2 terdapat dalam jumlah yang cukup besar dalam gas daur ulang, pemilihan adsorben khusus, atau sistem CO khusus2 Langkah penghilangan mungkin diperlukan, karena baik saringan molekuler 4A maupun 13X menyerap CO2, di mana 13X memiliki kapasitas ko-adsorpsi yang lebih tinggi terhadap CO2 bersama dengan air.
Konfigurasi dua tempat tidur memastikan operasi yang tidak terputus: saat satu tempat tidur sedang dalam proses adsorpsi (biasanya selama 8 hingga 24 jam, tergantung pada laju aliran dan beban kelembapan), tempat tidur lainnya menjalani regenerasi termal pada suhu 200 hingga 300°C dengan menggunakan aliran sampingan gas produk kering atau nitrogen.
Dehidrasi Tingkat Menengah — Pengaktif Mode Manis
Langkah pemurnian menengahlah — yaitu peralatan yang terletak di antara reaktor HDO dan HI dalam konfigurasi dua tahap — yang paling membedakan pabrik HEFA yang dioptimalkan untuk SAF dari fasilitas diesel terbarukan.
Dalam operasi satu tahap, seluruh limbah HDO, termasuk air, amonia, dan hidrogen sulfida, masuk ke reaktor HI. Aktivitas katalis logam mulia terhambat sebesar 70 hingga 90% dalam kondisi ini, dan pabrik tersebut menghasilkan sebagian besar hidrokarbon berkisar diesel dengan produk berkisar jet yang minimal. Dalam operasi dua tahap, aliran keluar HDO mengalami pendinginan, pemisahan gas-cair, pencucian gas asam (pencucian amina atau pencucian air), dan akhirnya pemurnian berbasis adsorpsi melalui lapisan saringan molekuler.
Media adsorpsi untuk layanan ini umumnya adalah saringan molekuler 13X, yang memiliki ukuran pori sekitar 10 Å dan secara bersamaan mengadsorpsi air sisa, amonia, serta hidrogen sulfida dalam jumlah jejak. Tujuannya adalah mengurangi konsentrasi amonia hingga di bawah 1 ppmv di inlet reaktor HI, di mana pada tingkat tersebut aktivitas katalis logam mulia dapat termanifestasi sepenuhnya. Dalam kondisi "sweet-mode" ini, aktivitas isomerisasi meningkat hingga 3 hingga 5 kali lipat, dan hasil SAF bergeser dari kurang dari 15% menjadi 75–80% dari total produk cair.
Bagian pemurnian menengah biasanya mencakup 5 hingga 8% dari total biaya modal pabrik HEFA dua tahap. Biaya tersebut mencerminkan selisih antara biaya pembangunan pabrik bahan bakar diesel dan pabrik bahan bakar jet.
Pemurnian Produk — Sentuhan Akhir
Titik pemurnian terakhir terletak di batas antara proses produksi dan penyimpanan. Fraksi SAF hasil distilasi, bahkan setelah melalui seluruh proses hulu, dapat menyerap kelembapan terlarut selama penyimpanan di tangki — akibat siklus suhu harian yang menarik udara lembap di sekitarnya ke ruang kosong di atas tangki. Air terlarut, bahkan pada konsentrasi di bawah 50 ppm, menimbulkan risiko pada ketinggian jelajah: saat suhu bahan bakar turun mendekati suhu lingkungan (−50 hingga −60°C pada ketinggian 35.000 kaki), air terlarut dapat mengendap sebagai kristal es mikroskopis yang menyumbat filter bahan bakar dan menyebabkan mesin mati mendadak.
Langkah penyempurnaan akhir produk melalui pengering saringan molekuler 3A — yang beroperasi pada suhu kamar dengan laju aliran ruang per jam cairan sebesar 4 hingga 12 h−1 — menurunkan kadar air terlarut hingga di bawah 15 ppm, yang merupakan batas atas praktis agar bahan bakar Jet A-1 tetap bebas dari air bebas di seluruh rentang kondisi penerbangan.
Secara keseluruhan, keempat aplikasi saringan molekuler ini — 3A untuk pra-perlakuan bahan baku, 4A atau 13X untuk pengeringan daur ulang hidrogen, 13X untuk pemurnian antara, dan 3A untuk penyempurnaan produk akhir — membentuk sistem pemurnian terdistribusi yang mencakup seluruh proses HEFA mulai dari tangki bahan baku hingga tangki produk. Aplikasi-aplikasi ini jarang disebut dalam satu kalimat yang sama dengan reaktor dan katalis yang mendominasi pembahasan di industri. Namun, tanpa adanya saringan molekuler ini, tidak akan ada setetes pun SAF yang mencapai nosel bahan bakar pesawat.
Penyedia Teknologi HEFA dan Konfigurasi Proses
Bagi para pengembang proyek dan tim teknik yang sedang mengevaluasi opsi teknologi HEFA, lanskap pemberi lisensi komersial dapat dikelompokkan ke dalam beberapa penawaran yang terdefinisi dengan jelas. Tabel di bawah ini merangkum para pemain utama berdasarkan informasi yang tersedia untuk umum; pemilihan teknologi yang sebenarnya harus mempertimbangkan karakteristik bahan baku yang spesifik untuk lokasi, distribusi produk sasaran, serta integrasi dengan infrastruktur kilang yang sudah ada.
| Pemberi Lisensi Teknologi | Nama Proses | Opsi Konfigurasi | Sorotan Catalyst | Proyek-Proyek Unggulan | Hasil aman maksimum |
|---|---|---|---|---|---|
| Topsoe | HydroFlex | Satu tahap / Dua tahap | Katalis Mo/Al₂O₃ HDO; selektivitas HDO 97% | Montana Renewables, Phillips 66 Rodeo | ~75–80% |
| Honeywell UOP | Ecofining | Satu tahap / Dua tahap | Katalis eksklusif; lebih dari 50 lisensi aktif | Diamond Green Diesel, Sumber Energi Terbesar di Dunia | ~75% |
| Axens | Vegan | Dua tahap | Pabrik rujukan komersial pertama yang telah beroperasi selama lebih dari 8 tahun | Galp, Pengembangan Karbon Hijau | ~75% |
| Neste | NExBTL (hak milik) | Dua tahap dengan aliran berlawanan HI | Katalis yang disediakan oleh Ketjen | Porvoo, Singapura, Martinez (Marathon JV) | ~75% |
| Sulzer Chemtech | BioFlux | Reaktor tunggal yang diisi cairan | Berlisensi dari Duke Technologies | Proyek-proyek di Thailand, Malaysia, dan Uruguay | N/A (berfokus pada RD) |
Memilih pemberi lisensi teknologi merupakan langkah awal yang sangat penting — namun itu hanyalah langkah awal. Terlepas dari paket proses mana yang dipilih, setiap pabrik HEFA memerlukan infrastruktur pemurnian dasar yang sama. Unit dehidrasi dengan saringan molekuler, pemurnian antara, dan penyempurnaan produk bukanlah fitur tambahan opsional dalam desain pemberi lisensi mana pun; ketiganya merupakan operasi unit prasyarat yang harus ditentukan spesifikasinya, diukur ukurannya, dan dipasok.
Unit dehidrasi dengan saringan molekuler, pemurnian antara, dan penyempurnaan produk bukanlah fitur tambahan opsional dalam desain pemegang lisensi mana pun. Ketiga unit operasi tersebut merupakan prasyarat yang harus ditentukan, terlepas dari paket proses mana yang dipilih.
Dari Desain Proses hingga Kinerja Pabrik — Mengapa Lapisan Pemurnian Sangat Penting
Buku teks HEFA standar menggambarkan tiga bagian: HDO, hidroisomerisasi, dan fraksinasi. Namun, setiap perancang pabrik yang pernah menangani suatu unit mulai dari studi FEED hingga tahap commissioning tahu bahwa ada fungsi keempat yang melintasi ketiganya — lapisan pemurnian yang memungkinkan proses kimia tersebut berlangsung.
Logika ekonominya cukup jelas. Katalis HI logam mulia berharga $500.000 hingga lebih dari $1 juta per muatan reaktor. Penggantian katalis yang tidak direncanakan akibat keracunan air atau amonia tidak hanya menimbulkan biaya penggantian langsung, tetapi juga menghentikan produksi — dan pabrik SAF berskala besar yang memproduksi 2.000 hingga 3.000 barel per hari kehilangan sekitar $2 juta pendapatan untuk setiap hari waktu henti yang tidak direncanakan. Sistem pemurnian saringan molekuler yang melindungi katalis tersebut mewakili 3 hingga 5% dari total investasi pabrik, namun memengaruhi lebih dari 70% biaya operasional variabel melalui pengaruhnya terhadap masa pakai katalis, hasil produk, dan keandalan operasional.
Seiring dengan peningkatan kapasitas SAF global dari sekitar 1,5 juta ton per tahun saat ini menuju lebih dari 400 miliar liter per tahun yang dibutuhkan pada tahun 2050 — yang diperkirakan membutuhkan 5.000 hingga 7.000 fasilitas produksi baru, menurut analisis IEA Bioenergy — tahap pemurnian akan berkembang dari sekadar catatan kaki dalam desain menjadi faktor pembeda yang kompetitif. Pabrik HEFA generasi pertama memperlakukan pemilihan saringan molekuler sebagai hal yang tidak terlalu penting, sering kali menerima adsorben apa pun yang ditentukan oleh kontraktor EPC secara default. Generasi berikutnya, yang menghadapi margin yang lebih ketat, bahan baku limbah yang lebih bervariasi, dan tekanan regulasi yang lebih tinggi terkait efisiensi hasil, akan memperlakukan spesifikasi adsorben sebagai variabel optimisasi desain tersendiri.
Bagi para insinyur yang saat ini menentukan kapasitas HEFA baru, kesimpulan praktisnya jelas: berikan perhatian yang sama ketatnya dalam pemilihan adsorben seperti halnya dalam pemilihan katalis. Saringan molekuler yang mengeringkan loop daur ulang hidrogen Anda bukanlah barang komoditas biasa. Spesifikasi yang tepat, yang didukung oleh pengujian khusus sesuai aplikasi serta pemasok yang memiliki keahlian teruji dalam pemurnian gas industri, dapat menjadi pembeda antara kinerja katalis isomerisasi yang stabil selama lima tahun dan penghentian operasi yang tidak direncanakan pada tahun pertama.
Daftar Pustaka
- ASTM International. “ASTM D7566 — Spesifikasi Standar untuk Bahan Bakar Turbin Penerbangan yang Mengandung Hidrokarbon Sintetis.” 2025. https://www.astm.org/d7566.html
- SkyNRG. “Dasar-dasar Teknologi SAF — Proses HEFA.” https://skynrg.com/sustainable-aviation-fuel/technology-basics/
- Bergwerff, J. “Produksi SAF Melalui Rute HEFA: Kimia dan Katalisis.” Decarbonisation Technology, Mei 2025. https://decarbonisationtechnology.com/article/329/saf-production-via-the-hefa-route-chemistry-and-catalysis
- Shiflett, W. “Energi Terbarukan Bagian 2: Fokus pada SAF.” Digital Refining, 2025. https://www.digitalrefining.com/article/1003245/renewables-part-2-a-focus-on-saf
- Tugas 39 Bioenergi IEA. “Kemajuan dalam Komersialisasi Biojet / Bahan Bakar Penerbangan Berkelanjutan (SAF).” 2024. https://task39.ieabioenergy.com/
- van Dyk, S. dkk. “Sinergi Potensial antara Produksi Bahan Bakar Hayati Drop-in dengan Pengolahan Bersama Lebih Lanjut di Kilang Minyak.” IEA Bioenergy, 2019. https://www.ieabioenergy.com/
- Goh, B.H.H. dkk. “Kemajuan Terkini dalam Jalur Konversi Katalitik untuk Bahan Bakar Jet Sintetis yang Diproduksi dari Sumber Daya Hayati.” Energy Conversion and Management, 2022. https://doi.org/10.1016/j.enconman.2021.114974
- CZapp. “Kelebihan dan Kekurangan Jalur HEFA bagi SAF.” https://www.czapp.com/analyst-insights/the-pros-and-cons-of-the-hefa-pathway-for-saf/
- Ketjen / Albemarle. “Portofolio Katalis ReNewFine.” Dikutip dari Decarbonisation Technology, Mei 2025.
- Jalon Zeolite. “Solusi Saringan Molekuler dan Adsorbent untuk Industri.” https://www.jalonzeolite.com/products/
- Jalon Zeolite. “Studi Kasus.” https://www.jalonzeolite.com/case-studies/
- Jalon Zeolite. “Kemampuan Teknis.” https://www.jalonzeolite.com/capability/
 EN
 DE
 ES
 JA
 RU
 PT
 FR
 AR
 KO
 TH
 ID