Seiring dengan semakin cepatnya transisi energi global, transformasi limbah organik menjadi energi terbarukan yang bernilai telah menjadi fokus utama bagi industri maupun pemerintah daerah. Namun, gas mentah yang dihasilkan dari proses anaerobik masih jauh dari bentuk produk jadi. Untuk mengoptimalkan potensi komersialnya—baik untuk pembangkit listrik di lokasi, injeksi ke jaringan gas nasional, maupun pemanfaatan sebagai bahan baku kimia ramah lingkungan—gas mentah tersebut harus melalui proses pengolahan yang ketat. Panduan komprehensif ini mengulas perbedaan mendasar antara pemurnian dan peningkatan kualitas biogas, menjabarkan alur proses secara menyeluruh, membandingkan teknologi pemisahan utama, serta menguraikan standar kualitas esensial yang diperlukan untuk berbagai skenario aplikasi bernilai tinggi.
Pemurnian Biogas vs. Peningkatan Kualitas Biogas: Perbedaan Utama
Dalam industri biogas, istilah “pemurnian” dan “peningkatan kualitas” sering kali—meski secara keliru—digunakan secara bergantian. Memahami perbedaan mendasar antara kedua proses ini merupakan langkah awal yang sangat penting dalam merancang fasilitas pengolahan gas yang layak secara teknis dan menguntungkan secara ekonomi. Keduanya mewakili dua tujuan teknik yang sama sekali berbeda dalam alur produksi yang sama.
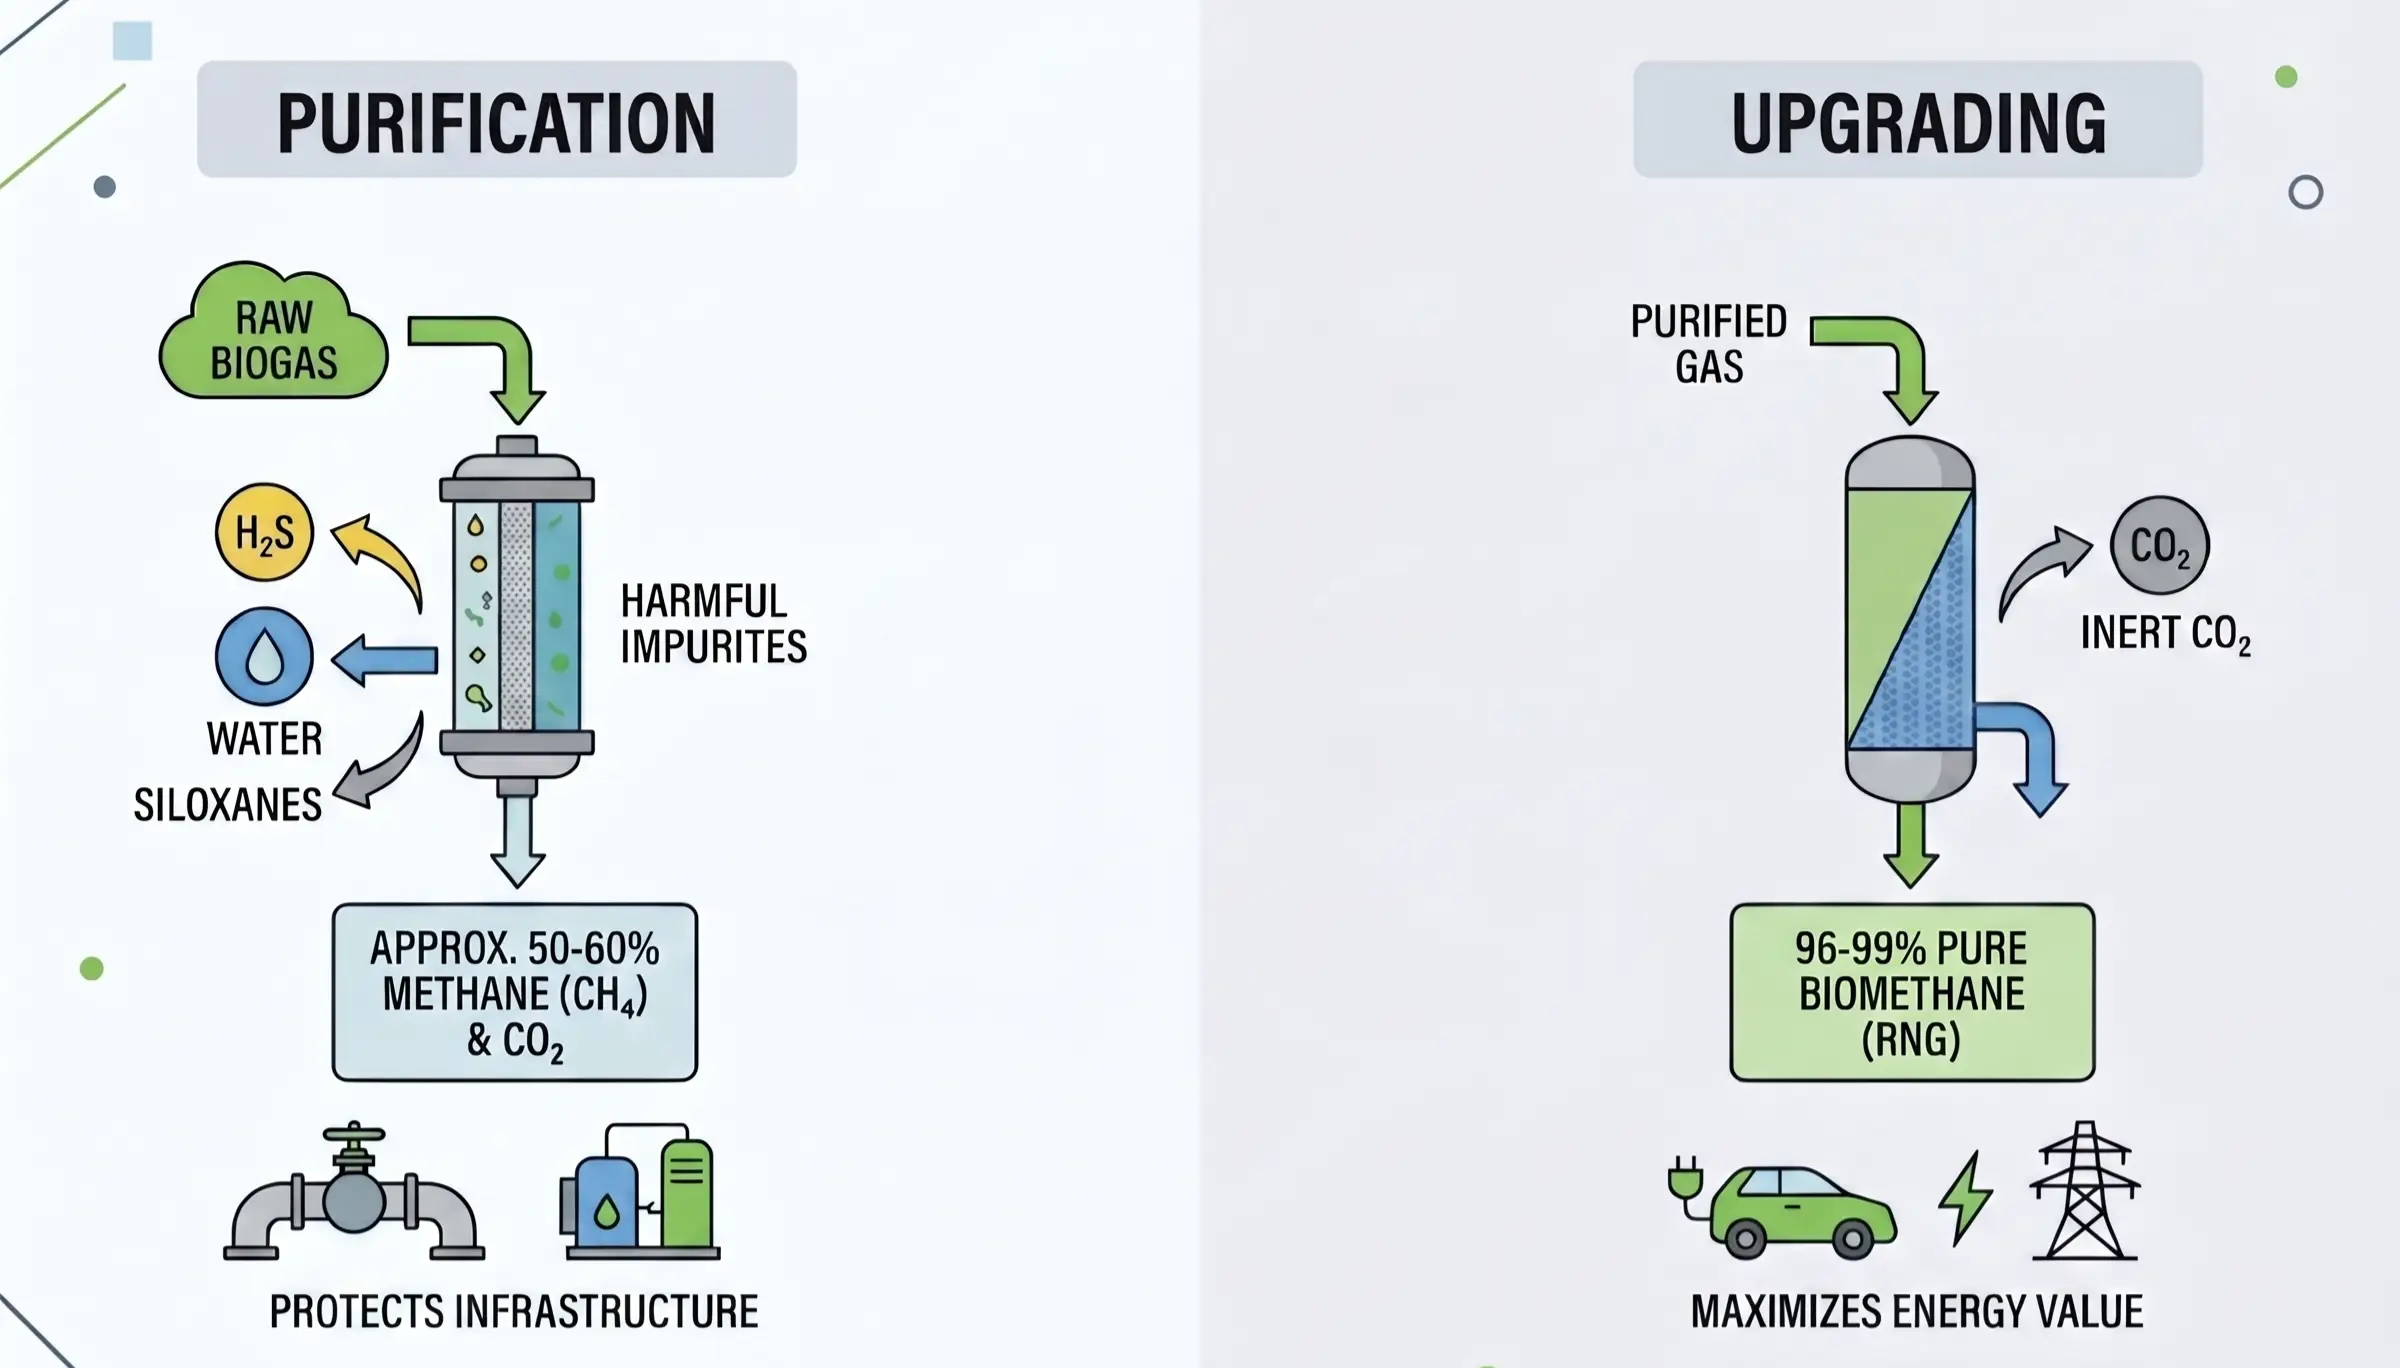
Pemurnian Biogas: Melindungi Infrastruktur
Tujuan utama pemurnian biogas bersifat murni preventif. Proses ini melibatkan penghilangan kontaminan jejak yang merusak dan beracun dari biogas mentah. Kontaminan tersebut terutama meliputi hidrogen sulfida (H₂S), uap air (kelembapan), siloksan, amonia (NH₃), dan berbagai senyawa organik volatil (VOC). Jika tidak diolah, unsur-unsur ini akan dengan cepat menyebabkan korosi pada pipa hilir, merusak mesin pembakaran dalam, dan meracuni bahan-bahan sensitif yang digunakan pada tahap pemrosesan selanjutnya.
Perlu dicatat bahwa pemurnian tidak secara signifikan mengubah profil energi primer gas tersebut. Proses ini difokuskan pada penghilangan komponen mikro yang berbahaya. Oleh karena itu, setelah tahap pemurnian, konsentrasi metana (CH₄) sebagian besar tetap pada tingkat aslinya—biasanya berkisar antara 50% dan 60%, sedangkan sisanya masih didominasi oleh karbon dioksida (CO₂).
Peningkatan Kualitas Biogas: Memaksimalkan Nilai Energi
Peningkatan kualitas biogas merupakan tahap selanjutnya yang memberikan nilai tambah. Setelah gas dimurnikan dan distabilkan secara menyeluruh, proses peningkatan kualitas ini berfokus pada pemisahan dan penghilangan sebagian besar karbon dioksida (CO₂). Karena CO₂ merupakan gas inert yang tidak dapat terbakar, kehadirannya sangat menurunkan kepadatan energi campuran tersebut.
Dengan menghilangkan CO₂, proses peningkatan kualitas secara drastis mengkonsentrasikan metana yang tersisa. Produk akhir dari tahap ini umumnya disebut sebagai Biometana atau Gas Alam Terbarukan (RNG). Melalui proses peningkatan kualitas, konsentrasi metana ditingkatkan dari 50–60% pada awalnya menjadi 96%, 98%, atau bahkan lebih tinggi dari 99%, tergantung pada teknologi yang digunakan dan standar penggunaan akhir yang diperlukan. Biometana dengan kemurnian tinggi ini secara kimiawi identik dengan gas alam yang berasal dari bahan bakar fosil, sehingga membuka peluang untuk aplikasi komersial premium.
Skenario Penerapan dan Standar Kualitas yang Sesuai
Tujuan akhir penggunaan gas yang telah diolah menentukan seluruh desain teknik fasilitas tersebut. Berbagai aplikasi komersial menuntut tingkat kemurnian gas yang sangat bervariasi, dan pemahaman terhadap standar kualitas yang ketat ini sangat penting bagi kepatuhan proyek dan kesuksesan finansial.
Biogas yang Telah Dimurnikan untuk Pembangkit Listrik dan Panas Terpadu (CHP) di Lokasi
Penerapan biogas yang telah diolah yang paling tradisional dan sederhana adalah untuk pembangkit listrik dan panas di lokasi. Dalam skenario ini, fasilitas tersebut hanya memerlukan sistem yang andal sistem pemurnian biogas; peningkatan kapasitas (penghilangan CO₂) sama sekali tidak diperlukan dan akan menjadi pengeluaran modal yang sia-sia.
Gas yang telah dimurnikan disalurkan langsung ke mesin pembakaran dalam pada sistem Pembangkit Listrik dan Panas Terpadu (CHP). Meskipun mesin-mesin ini dapat dengan mudah menangani nilai kalor yang lebih rendah akibat kandungan CO₂ 40%, mesin-mesin tersebut sangat rentan terhadap unsur-unsur korosif. Oleh karena itu, produsen mesin memberlakukan “Batas Mesin” yang ketat, yang harus dipatuhi untuk memastikan garansi tetap berlaku dan menjamin umur operasional yang panjang:
- Hidrogen sulfida (H₂S): Biasanya, produsen mesin besar (seperti Jenbacher atau Caterpillar) mensyaratkan agar kadar H₂S tetap berada di bawah 200 ppm, sementara beberapa model berdaya guna tinggi bahkan mensyaratkan kadar di bawah 50 ppm untuk mencegah pembentukan asam sulfat dalam oli mesin.
- Siloksan: Bahan-bahan ini bisa dibilang merupakan kontaminan paling berbahaya bagi unit CHP. Selama proses pembakaran, siloksan teroksidasi menjadi silikon dioksida (SiO₂, pada dasarnya berupa partikel pasir/kaca mikroskopis), yang secara agresif melapisi busi dan menggores lapisan silinder. Batas konsentrasi siloksan pada mesin sangat ketat, seringkali mensyaratkan konsentrasi di bawah 5 hingga 10 mg/Nm³.
- Kelembapan: Kelembapan relatif biasanya harus diturunkan hingga di bawah 80% untuk mencegah terjadinya kondensasi di dalam jalur gas dan manifold saluran masuk mesin.
Biometana untuk Penyaluran ke Jaringan Listrik, Transportasi, dan Bahan Kimia Ramah Lingkungan
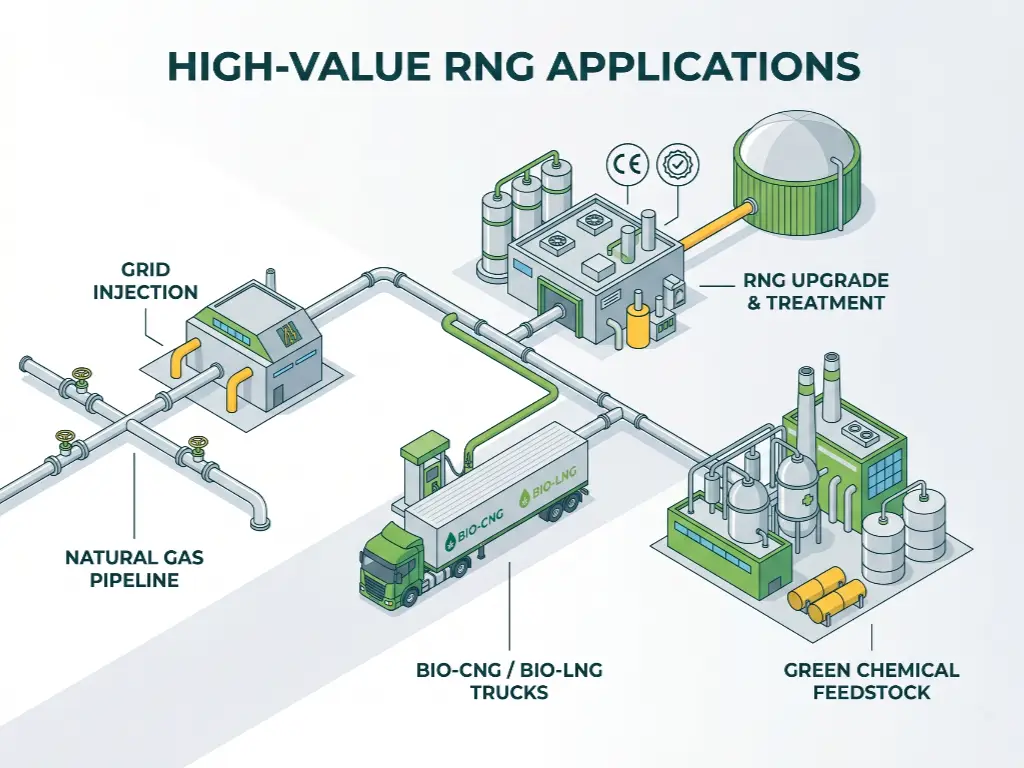
Ketika strategi komersial beralih ke penjualan gas di pasar bebas, biogas harus melalui proses pemurnian menyeluruh untuk diubah menjadi biometana (RNG). RNG memiliki tiga skenario aplikasi utama bernilai tinggi: penyuntikan ke dalam jaringan gas alam umum, pemanfaatan sebagai bahan bakar transportasi (Bio-CNG/LNG), dan sebagai bahan baku untuk bahan kimia ramah lingkungan.
Standar Jaringan Lintas Wilayah
Penggunaan RNG dalam jaringan utilitas umum diatur dengan ketat untuk menjamin keamanan dan kompatibilitas dengan peralatan. Standar yang berlaku sangat bervariasi antar wilayah:
- Eropa: Standar EN 16723-1 mengatur penyaluran gas ke jaringan listrik di banyak negara Eropa. Standar ini menetapkan parameter ketat untuk Indeks Wobbe (ukuran kesesuaian gas dan penyaluran energi termal), yang mensyaratkan nilai kalor yang stabil. Selain itu, standar ini secara ketat membatasi kandungan oksigen (seringkali < 0,5%) dan senyawa belerang untuk mencegah kerusakan pada jaringan pipa.
- Amerika Utara: Di AS, tidak ada standar nasional tunggal; sebaliknya, produsen RNG harus mematuhi Spesifikasi Pipa yang ditetapkan oleh perusahaan utilitas lokal (misalnya, SoCalGas, PG&E). Selain itu, agar memenuhi syarat untuk mendapatkan kredit lingkungan yang menguntungkan seperti RIN (Renewable Identification Numbers) berdasarkan Standar Bahan Bakar Terbarukan EPA, seluruh proses—mulai dari bahan baku hingga tingkat kemurnian metana akhir—harus didokumentasikan dan diverifikasi dengan cermat.
Standar Antar-Aplikasi
Terlepas dari perbedaan antardaerah, kondisi fisik produk akhir menentukan ambang batas operasional tertentu:
- Penyaluran ke Jaringan (Gas Pipa): Sangat berfokus pada Indeks Wobbe, sehingga ketika biometana dicampur dengan gas alam fosil, peralatan rumah tangga dapat membakar bahan bakar tersebut dengan aman tanpa perlu menyesuaikan rasio udara-terhadap-bahan bakar.
- Bahan Bakar Transportasi (Bio-CNG/LNG): Ketika RNG dikompresi hingga melebihi 200 bar (CNG) atau dibekukan secara kriogenik hingga -162°C (LNG), batas kelembapan menjadi sangat ketat. Titik embun air harus diturunkan secara drastis (seringkali hingga -40°C atau lebih rendah) untuk memastikan tidak terbentuknya kristal es, yang dapat menyumbat katup bertekanan tinggi secara kritis atau merusak penukar panas kriogenik.
- Bahan Baku Kimia Ramah Lingkungan: Pasar yang sedang berkembang dan sangat menguntungkan ini memanfaatkan RNG untuk memproduksi metanol ramah lingkungan, amonia ramah lingkungan, atau hidrogen dengan kemurnian tinggi. Dalam sintesis kimia, standar yang berlaku melampaui persyaratan pembakaran dasar. Katalis kimia sangat rentan terhadap keracunan. Oleh karena itu, standar untuk biometana kelas kimia menuntut toleransi mendekati nol terhadap unsur-unsur jejak tertentu, terutama senyawa belerang, halogen, dan oksigen, yang sering diukur dalam kisaran satuan parts per billion (ppb).
Alur Proses Pengolahan Biogas Secara Lengkap
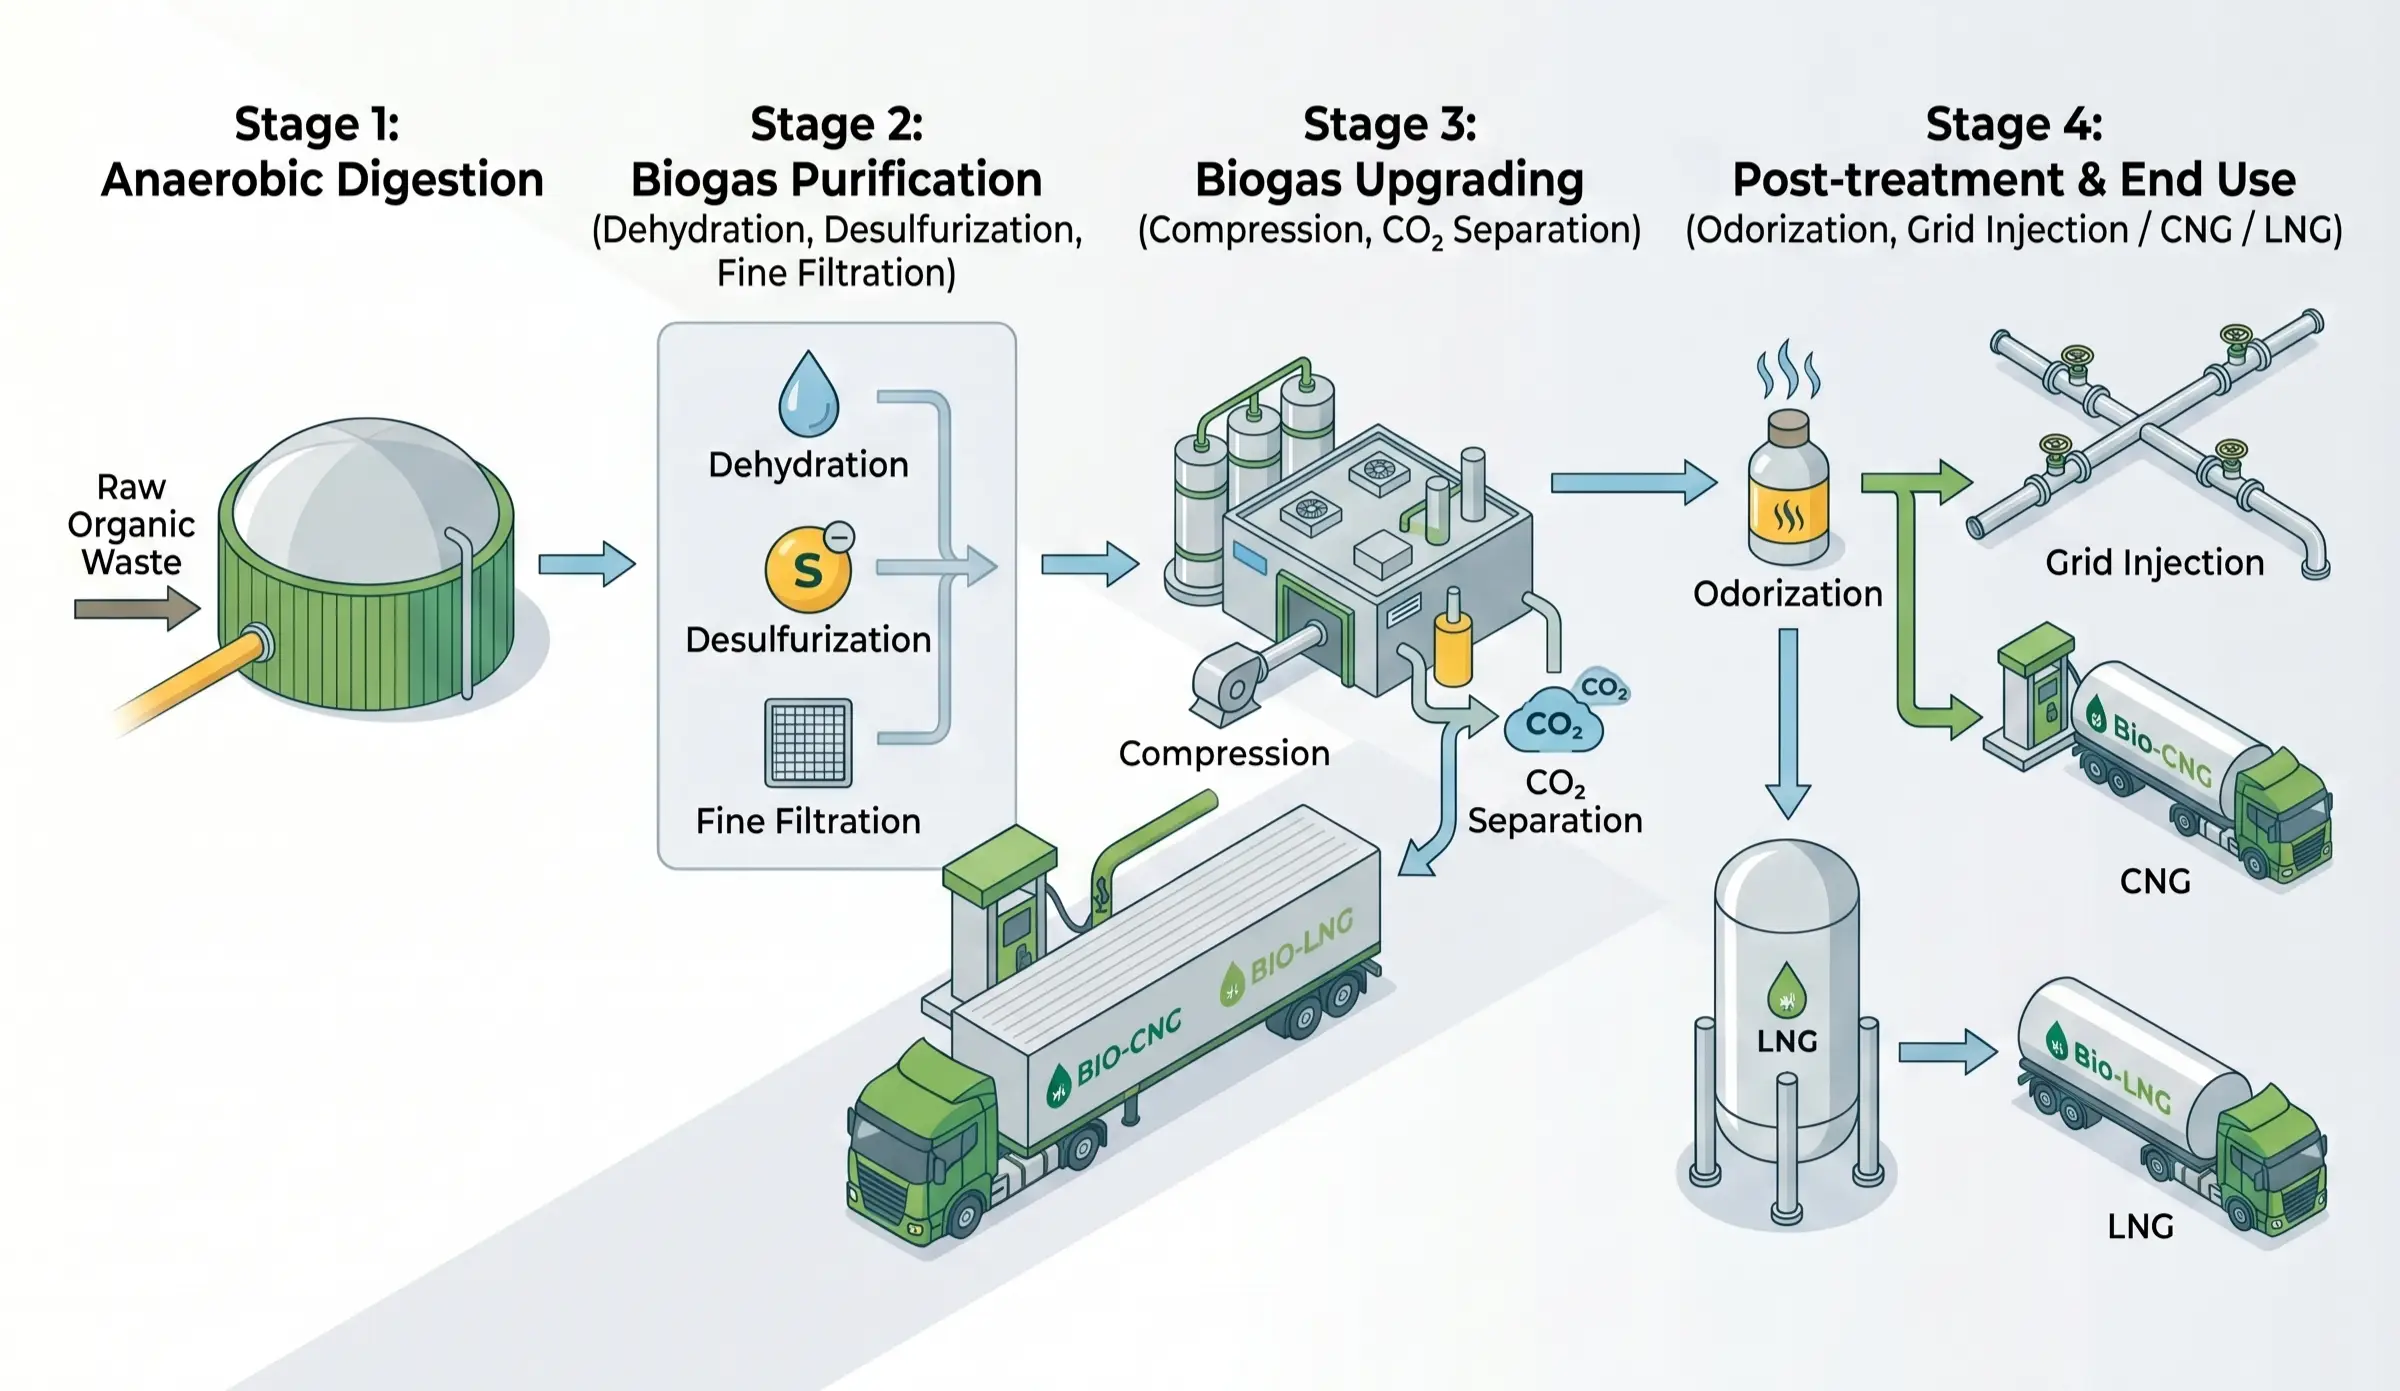
Mengubah limbah organik mentah menjadi biometana berkualitas pipa merupakan upaya rekayasa yang dilakukan secara berurutan dan melalui beberapa tahap. Meskipun teknologi spesifik yang digunakan mungkin berbeda-beda, instalasi pengolahan yang terstandarisasi secara umum mengikuti alur proses empat tahap.
Tahap 1: Pembentukan Sumber (Penguraian Anaerobik)
Proses ini dimulai dengan penerimaan bahan baku mentah, yang dapat berupa limbah pertanian, kotoran ternak, limbah makanan perkotaan, atau air limbah organik industri. Bahan-bahan tersebut dimasukkan ke dalam digester anaerobik berukuran besar dan tertutup rapat. Dalam kondisi tanpa oksigen, komunitas mikroba yang kompleks mengurai bahan organik tersebut selama beberapa minggu.
Hasil yang dihasilkan adalah Biogas Mentah. Pada tahap awal ini, gas tersebut sangat mudah menguap dan belum diolah. Gas ini biasanya keluar pada suhu antara 30°C dan 50°C serta 100% jenuh dengan uap air. Secara kimiawi, gas ini terdiri dari 50–60% metana (CH₄) dan 30–45% karbon dioksida (CO₂), serta sangat tercemar oleh hidrogen sulfida (H₂S) yang sangat korosif, partikel debu dalam jumlah sedikit, dan siloksan.
Tahap 2: Pemurnian Biogas (Penghilangan Kotoran)
Sebelum proses lanjutan apa pun dapat dilakukan, gas tersebut harus distabilkan. Dengan menggunakan metode yang tepat metode pemurnian biogas, tahap pemurnian melaksanakan tiga langkah pertahanan yang krusial:
- Kondensasi (Dehidrasi): Gas mentah yang panas dialirkan melalui pipa bawah tanah atau penukar panas air dingin khusus. Seiring turunnya suhu, uap air yang terbentuk mengembun menjadi cairan dan secara fisik dialirkan keluar dari sistem. Hal ini mencegah genangan air dan korosi pada pipa di bagian hilir.
- Penghilangan belerang: Gas tersebut masuk ke dalam tangki desulfurisasi untuk menghilangkan H₂S yang berbahaya. Bergantung pada skala dan beban H₂S, operator menggunakan scrubber biologis (dengan memanfaatkan bakteri khusus pemakan belerang), scrubber kimia (dengan menggunakan larutan alkali), atau media desulfurisasi tempat tidur kering (seperti spons besi atau pelet oksida besi) untuk menetralkan gas asam tersebut.
- Pemolesan: Terakhir, gas tersebut dialirkan melalui filter karbon aktif berlapis tebal. Tahap penyempurnaan yang sangat penting ini menyaring senyawa organik volatil (VOC), sisa debu mikro, dan siloksan yang sangat merusak.
Tahap 3: Pemurnian Biogas (Pemisahan CO₂)
Setelah gas tersebut menjadi bersih dan kering, gas tersebut kemudian dialirkan ke fasilitas pemurnian untuk menghilangkan karbon dioksida. Tahap ini pengolahan biogas menjadi biometana bertanggung jawab atas peningkatan nilai finansial produk akhir.
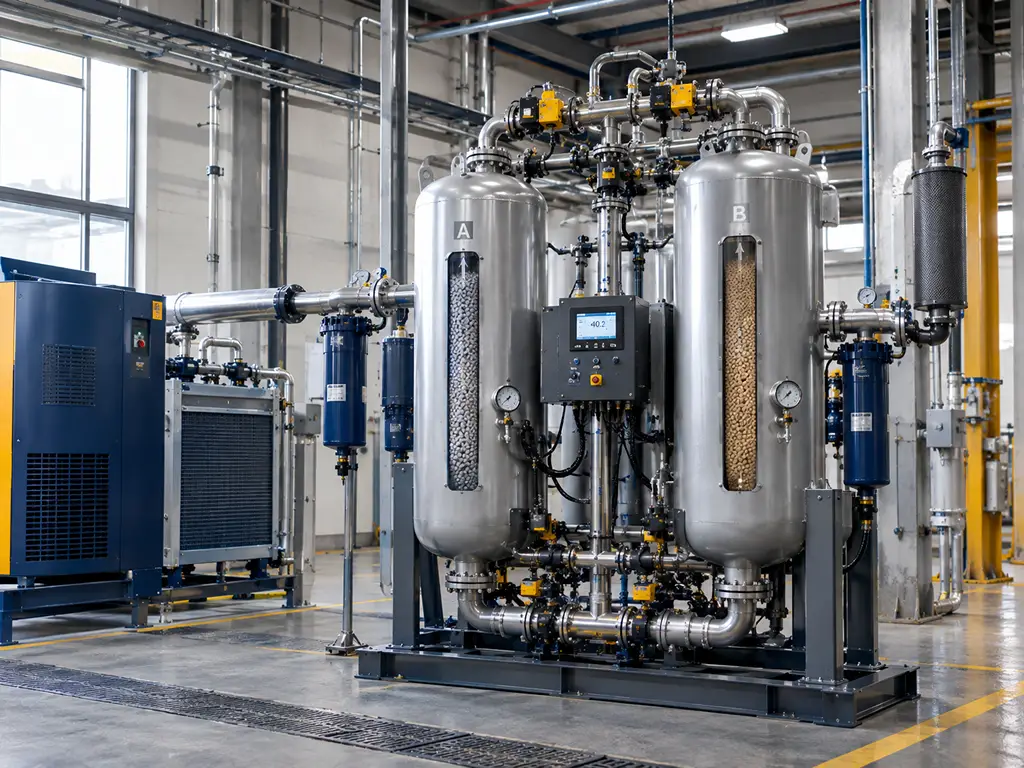
- Kompresi & Dehidrasi Mendalam: Teknologi peningkatan kualitas beroperasi pada tekanan tinggi. Gas yang telah dimurnikan dialirkan ke kompresor kelas tinggi, yang meningkatkan tekanannya biasanya hingga 10–16 bar (atau lebih tinggi). Karena proses kompresi meningkatkan risiko kondensasi, gas tersebut dialirkan melalui lapisan desikan canggih (seperti saringan molekuler) untuk menekan titik embun secara drastis, sehingga memastikan gas tersebut benar-benar kering.
- Pemisahan CO₂ Inti: Gas bertekanan tinggi dialirkan ke unit pemurnian inti. Dengan memanfaatkan prinsip-prinsip fisika atau kimia mutakhir—seperti Pemisahan Membran, Adsorpsi Ayunan Tekanan (PSA), atau Pencucian Amina—molekul CO₂ dipisahkan dan dilepaskan ke atmosfer (atau ditangkap untuk keperluan lain). Gas yang dihasilkan adalah Biometana berkemurnian tinggi, dengan konsentrasi metana yang ditingkatkan hingga 95%, 98%, atau >99%, tergantung pada teknologi yang digunakan.
Tahap 4: Pasca-perawatan & Penggunaan Akhir
Biometana dengan kemurnian tinggi memerlukan persiapan akhir sebelum didistribusikan secara komersial. Karena biometana murni sama sekali tidak berbau dan tidak berwarna, hal ini menimbulkan risiko keselamatan yang serius jika terjadi kebocoran. Oleh karena itu, jika gas tersebut akan dialirkan ke jaringan publik, gas tersebut harus melalui proses pengukuran yang akurat dan penambahan bau—yaitu penyuntikan senyawa merkaptan atau Tetrahidrotiofen (THT) yang berbau khas—agar memenuhi peraturan keselamatan.
Rute pengiriman akhir bergantung pada model bisnis: gas tersebut bisa dikompresi lebih lanjut menjadi CNG untuk armada kendaraan khusus, dicairkan secara kriogenik menjadi LNG untuk transportasi berat, atau disesuaikan tekanannya agar sesuai dengan tekanan pipa untuk injeksi langsung ke jaringan (Grid Injection).
Teknologi Utama Peningkatan Kualitas Biogas: Perbandingan Komprehensif
Inti dari sebuah pabrik biometana adalah teknologi pemisahan CO₂. Memilih mekanisme yang tepat merupakan keputusan teknik yang kompleks yang harus menyeimbangkan persyaratan kemurnian, ketersediaan energi, dan belanja modal. Berikut ini adalah uraian terperinci mengenai empat teknologi utama teknologi pemurnian biogas saat ini beroperasi di pasar global.
- Penyaringan Air (Absorpsi Fisik): Ini adalah salah satu teknologi pemurnian tertua dan paling andal. Prinsip kerjanya didasarkan pada fakta fisika bahwa CO₂ jauh lebih mudah larut dalam air dibandingkan metana. Di dalam menara pencucian, biogas mentah bertekanan tinggi disuntikkan dari bagian bawah sementara air segar atau air yang telah diregenerasi disemprotkan dengan kuat dari bagian atas. Melalui kontak berlawanan arus ini, air secara agresif menyerap CO₂ (dan sisa H₂S). Metana yang telah dimurnikan, yang tidak larut, keluar dengan aman dari bagian atas kolom. Meskipun secara mekanis sederhana dan sangat toleran terhadap kotoran, teknologi ini bergantung pada proses pencucian air untuk peningkatan kualitas biogas membutuhkan volume air yang sangat besar dan daya listrik yang cukup besar untuk pompa sirkulasi air.
- Penyerapan Kimia (Pencucian dengan Amin): Berbeda dengan proses scrubbing air, yang mengandalkan pelarutan fisik, proses scrubbing amina memanfaatkan reaksi kimia yang reversibel. Biogas dialirkan melalui pelarut cair—biasanya larutan alkanolamina (seperti MEA atau DEA). Amina tersebut berikatan secara kimiawi dengan molekul CO₂ dengan efisiensi yang sangat tinggi, sehingga memungkinkan metana yang hampir murni untuk melewatinya. Pelarut yang “kaya” CO₂, kemudian dialirkan ke kolom stripper di mana tekanannya diturunkan dan dipanaskan hingga suhu tinggi (biasanya di atas 120°C). Panas ini memutus ikatan kimia tersebut, sehingga CO₂ dilepaskan dan pelarut amina diregenerasi untuk digunakan kembali secara berkelanjutan. Proses ini menghasilkan metana dengan kemurnian tertinggi yang tersedia, namun sepenuhnya bergantung pada sumber energi termal yang murah dan melimpah.
- Adsorpsi Ayunan Tekanan (PSA): Proses pengolahan biogas PSA merupakan teknologi kering yang mengandalkan bahan padat berpori canggih, seperti saringan molekuler karbon atau saringan molekuler zeolit. Saringan-saringan ini memiliki pori-pori mikroskopis yang dirancang khusus untuk ukuran molekul tertentu. Di bawah tekanan tinggi, molekul CO₂ yang lebih kecil terdorong masuk ke dalam pori-pori saringan dan terperangkap (teradsorpsi), sedangkan molekul CH₄ yang lebih besar melewati struktur saringan. Setelah saringan jenuh, sistem menurunkan tekanan (yang disebut “swing”), sehingga saringan melepaskan CO₂ ke saluran pembuangan. Sistem PSA umumnya menggunakan empat hingga enam tempat tidur adsorben yang saling terhubung, yang berputar antara fase adsorpsi dan desorpsi untuk memastikan aliran gas produk dengan kemurnian tinggi yang berkelanjutan dan tanpa gangguan.
- Pemisahan Membran: Saat ini, ini merupakan teknologi pemurnian yang tumbuh paling pesat berkat sifat modularnya. Teknologi ini memanfaatkan membran serat berongga polimer yang dirancang khusus. Prinsip kerjanya didasarkan pada permeabilitas selektif yang didorong oleh tekanan parsial. Biogas dipaksa melewati ribuan tabung membran mikroskopis dengan tekanan tinggi. Karena molekul CO₂ lebih kecil dan “lebih cepat,” molekul-molekul tersebut menembus dinding membran dengan cepat dan dikeluarkan. Molekul CH₄ yang lebih besar dan “lebih lambat” tidak dapat dengan mudah menembus dinding membran dan tertahan di dalam tabung, sehingga konsentrasinya meningkat seiring perjalanannya sepanjang modul. Dengan menyusun membran dalam kaskade dua atau tiga tahap, operator dapat menyesuaikan keseimbangan antara kemurnian produk dan tingkat pemulihan metana.
Matriks Perbandingan dan Dimensi Utama dalam Pengambilan Keputusan
Untuk memudahkan evaluasi teknis yang jelas, matriks berikut ini membandingkan indikator kinerja inti dari empat teknologi utama:
| Teknologi | Rentang Laju Aliran Optimal | Kemurnian Metana Maksimum | Kebocoran Metana (Kerugian) | CAPEX (Investasi Awal) | Karakteristik OPEX (Kebutuhan Energi) |
|---|---|---|---|---|---|
| Pembersihan dengan Air | Sedang hingga Sangat Besar (>1000 Nm³/jam) | 97% – 98% | 1% – 2% | Sedang | Konsumsi Listrik Tinggi (Pompa Air); Penggunaan Air Tinggi. |
| Pencucian dengan Amina | Besar hingga Sangat Besar (>1.500 Nm³/jam) | > 99,9% | < 0,1% (Dapat diabaikan) | Tinggi | Energi Termal yang Sangat Tinggi (Panas untuk regenerasi pelarut); Listrik Rendah. |
| PSA | Menengah hingga Besar (>500 Nm³/jam) | 97% – 98% | 1,5% – 3% | Sedang hingga Tinggi | Kebutuhan Listrik Sedang (Kompresi); Membutuhkan penggantian media secara berkala. |
| Membran | Kecil hingga Besar (Sangat Skalabel) | 97% – 99% | 0,5% – 1,5% | Rendah hingga Sedang | Konsumsi Listrik Tinggi (Membutuhkan tekanan suplai tertinggi); Penggantian membran secara berkala. |
Ringkasan Multidimensi: Matriks tersebut menunjukkan batasan yang jelas dalam penerapan teknologi. Proses scrubbing amina merupakan pilihan yang tak terbantahkan ketika kemurnian sangat tinggi (>99%) diwajibkan oleh jaringan listrik dan tersedia panas sisa yang melimpah untuk menekan biaya operasional (OPEX). Penyaringan air bersifat tangguh namun dibatasi secara geografis oleh ketersediaan air dan peraturan pembuangan limbah ke lingkungan. PSA sudah sangat matang dan mampu menangani komposisi gas yang bervariasi dengan baik, meskipun operator harus menghitung dampak ekonomi dari kebocoran metana yang sedikit lebih tinggi. Pemisahan membran mendominasi pasar skala menengah modern berkat modularitasnya yang tak tertandingi—yang memungkinkan petani dengan mudah menambahkan rak membran seiring meningkatnya kapasitas pencernaan mereka—serta pengoperasian “plug-and-play” yang relatif sederhana, meskipun sangat bergantung pada daya kompresi listrik.
Cara Memilih Sistem yang Tepat untuk Pabrik Anda
Memilih yang optimal sistem pemurnian biogas Ini bukanlah soal mencari teknologi yang “terbaik”, melainkan mengidentifikasi kombinasi yang paling menguntungkan sesuai dengan kondisi lokasi Anda. Sebuah penilaian teknis-ekonomi yang menyeluruh harus mengevaluasi beberapa variabel yang saling terkait.
Pertimbangan Laju Aliran dan Bahan Baku
Skala produksi biogas mentah seringkali menjadi faktor penentu utama. Untuk proyek-proyek pertanian skala kecil hingga menengah (yang menghasilkan kurang dari 500 hingga 1.000 Nm³/jam gas mentah), pemisahan membran sangat diutamakan. Biaya modal (CAPEX) awalnya yang rendah serta sifatnya yang modular dan dapat dipasang dalam kontainer membuatnya layak secara finansial untuk aliran gas yang lebih kecil. Sebaliknya, untuk instalasi pengolahan air limbah perkotaan berskala besar atau digester industri (yang menghasilkan lebih dari 2.000 Nm³/jam), skala ekonomi bergeser secara dramatis ke arah sistem Amine Wash atau sistem Water Scrubbing berskala besar.
Selain itu, bahan baku sumber menentukan komposisi gas awal, yang menentukan jenis pra-perlakuan yang diperlukan. Misalnya, Gas Tempat Pembuangan Akhir (LFG) dikenal sangat sulit diolah karena sifat tempat pembuangan akhir yang tidak tertutup rapat memungkinkan oksigen (O₂) dan nitrogen (N₂) dari atmosfer mencemari gas tersebut secara signifikan. Karena membran sulit memisahkan nitrogen dari metana secara efisien (karena ukuran molekul keduanya sangat mirip), sistem PSA canggih yang dirancang dengan saringan molekuler khusus yang menolak nitrogen seringkali menjadi satu-satunya solusi teknologi yang layak untuk proyek peningkatan kualitas LFG.
CAPEX, OPEX, dan Kebocoran Metana
Kesalahan fatal dalam perencanaan proyek adalah hanya berfokus pada Belanja Modal Awal (CAPEX). Dalam proyek biometana dengan masa pakai 15 hingga 20 tahun, Belanja Operasional (OPEX) akan melampaui biaya perangkat keras awal berkali-kali lipat. Operator harus menghitung tarif utilitas lokal dengan cermat: wilayah dengan listrik murah namun gas alam mahal lebih cocok menggunakan sistem membran, sedangkan lokasi dengan limbah panas termal gratis secara praktis mengharuskan penggunaan sistem amina.
Hal yang tak kalah penting adalah evaluasi finansial terhadap “Kebocoran Metana.” Kebocoran metana mengacu pada persentase kecil CH₄ yang berharga yang lolos bersama gas buang CO₂ selama proses pemisahan. Jika sebuah pabrik menghasilkan 1.000 meter kubik metana per jam, kebocoran sebesar 2% berarti 20 meter kubik produk yang hilang setiap jam, 24 jam sehari, 7 hari seminggu. Selama satu dekade, hal ini setara dengan kerugian pendapatan langsung yang sangat besar. Selain itu, karena metana merupakan gas rumah kaca yang sangat kuat (dampaknya lebih dari 25 kali lipat dibandingkan CO₂), tingkat slip yang tinggi akan menimbulkan sanksi finansial yang berat berdasarkan kerangka kerja penghitungan karbon modern, yang berpotensi membuat proyek tersebut tidak memenuhi syarat untuk menerima kredit lingkungan bernilai tinggi.
Pertimbangan Utama dalam Pemeliharaan dan Pengoperasian
Bahkan fasilitas pemurnian yang paling canggih sekalipun akan mengalami kegagalan secara finansial jika pemeliharaan rutin diabaikan. Untuk memastikan ketersediaan fasilitas (uptime) yang tinggi, diperlukan pendekatan proaktif dalam pemeliharaan operasional di seluruh segmen pemurnian dan pengolahan.
Pemeliharaan Rutin untuk Sistem Pemurnian
Bagian hulu proses pemurnian menanggung beban utama kontaminan beracun dan karenanya memerlukan intervensi fisik paling sering. Operator pabrik harus menetapkan jadwal yang ketat untuk penggantian media. Pelet oksida besi dalam lapisan desulfurisasi kering pada akhirnya akan sepenuhnya jenuh dengan belerang; kegagalan menggantinya sebelum terjadi “breakthrough” akan menyebabkan gelombang H₂S yang mematikan masuk ke kompresor pemurnian yang mahal. Demikian pula, filter karbon aktif lapisan dalam yang digunakan untuk menghilangkan siloksan harus dipantau melalui pengambilan sampel gas secara berkala dan diganti secara sistematis. Selain itu, inspeksi visual dan mekanis rutin terhadap pendingin kondensasi dan katup pembuangan air otomatis diperlukan untuk memastikan kelembapan terus-menerus dibuang dari saluran gas mentah.
Pemeliharaan dan Peningkatan Peralatan
Pemeliharaan di bagian peningkatan kapasitas umumnya lebih bersifat prediktif dan berfokus pada peralatan berputar serta degradasi jangka panjang. Terlepas dari teknologinya, kompresor gas bertekanan tinggi merupakan jantung dari pabrik tersebut. Kompresor ini memerlukan kepatuhan yang ketat terhadap interval penggantian oli, pemantauan getaran, dan pemeriksaan bantalan.
Untuk teknologi tertentu, fokusnya bergeser: Sistem membran memerlukan pemantauan terus-menerus terhadap filtrasi gas umpan (filter koalesensi) untuk memastikan tidak ada tetesan minyak atau air cair yang mencapai polimer, yang akan menyebabkan fouling membran yang tidak dapat diatasi. Operator harus memantau efisiensi permeasi selama bertahun-tahun untuk menganggarkan penggantian modul membran di masa mendatang. Sistem amina mengharuskan insinyur kimia untuk secara berkala menguji pelarut terhadap degradasi akibat panas dan pembentukan busa korosif, serta menambahkan agen anti-busa dan amina pengganti baru sesuai kebutuhan. Untuk sistem PSA, urutan katup harus dikalibrasi dengan sempurna, dan katup pneumatik itu sendiri harus diservis untuk mencegah kebocoran tekanan yang dapat merusak efisiensi pemisahan.
Jaga Efisiensi Instalasi Biogas Anda
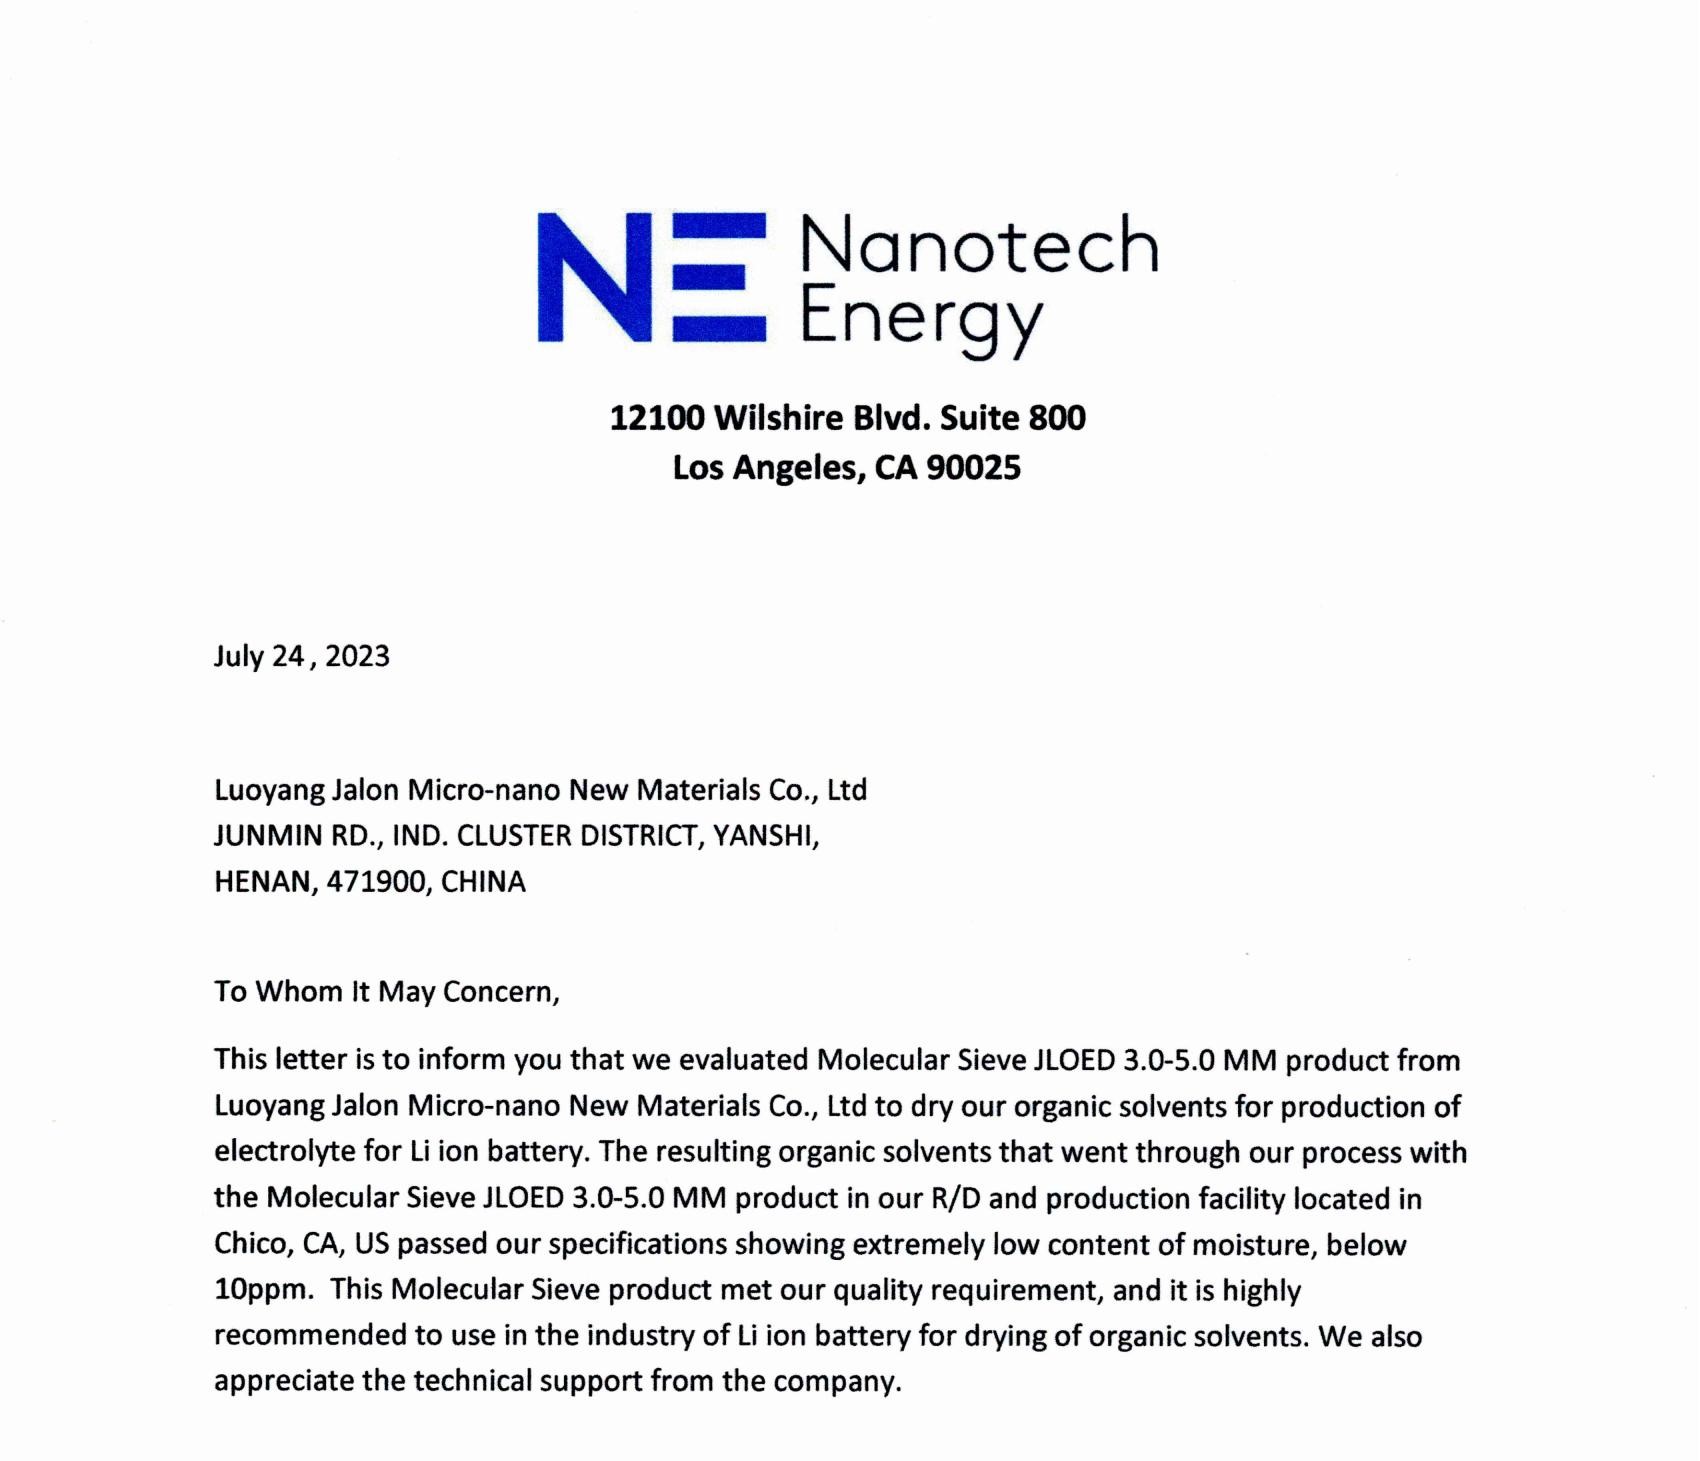
Dalam proses peningkatan kualitas biogas—terutama dalam operasi PSA dan dehidrasi tahap awal yang intensif—kapasitas adsorpsi dan kekuatan tekan saringan molekuler berkinerja tinggi secara langsung menentukan tingkat pemulihan metana sistem Anda serta stabilitas operasional jangka panjangnya. Sebagai produsen asli dengan pengalaman mendalam di industri ini selama lebih dari 28 tahun, JALON menyediakan saringan molekuler dan desikant alumina teraktivasi berkualitas premium yang sangat disesuaikan, yang dirancang untuk menjamin produksi gas dengan kemurnian sangat tinggi secara berkelanjutan.
 EN
 DE
 ES
 JA
 RU
 PT
 FR
 AR
 KO
 TH
 ID