Apa Itu Proses Adsorpsi?
Adsorpsi adalah fenomena permukaan — hal ini terjadi ketika molekul dari gas atau cairan menempel pada permukaan bahan padat, alih-alih terserap ke dalam bagian dalamnya. Bayangkan arang aktif yang menyerap bau: molekul bau menempel pada permukaan arang, bukan meresap ke dalamnya. Itulah adsorpsi, bukan absorpsi.
Dalam konteks industri, mekanisme pengikatan permukaan yang sederhana ini berubah menjadi alat pemisahan yang dirancang secara canggih. Proses ini mencakup empat langkah berurutan: pertama, molekul target (adsorbat) bergerak dari cairan utama menuju partikel adsorben melalui difusi eksternal. Kemudian molekul tersebut menembus lapisan film yang tidak bergerak di sekeliling partikel — inilah yang disebut difusi film. Selanjutnya terjadi difusi intrapartikel, di mana molekul tersebut bergerak melalui struktur internal berpori menuju situs ikatan aktif. Akhirnya, molekul tersebut terikat pada permukaan — inilah reaksi adsorpsi itu sendiri.
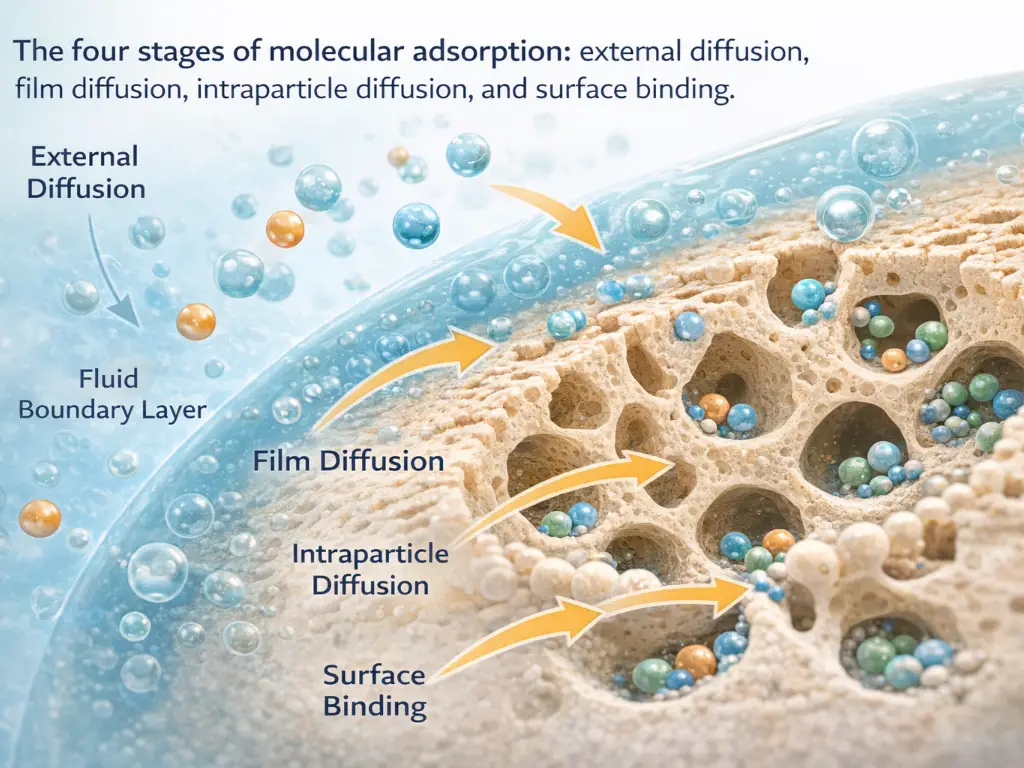
Mekanisme ikatan menentukan reversibilitasnya. Dalam fisisorpsi, gaya van der Waals yang lemah menahan molekul pada permukaan dengan energi ikatan sebesar 5–40 kJ/mol — cukup kuat untuk menangkap, namun cukup lemah untuk melepaskannya selama regenerasi. Dalam kemisorpsi, ikatan kimia yang sesungguhnya terbentuk dengan energi melebihi 40 kJ/mol, sehingga proses ikatan tersebut jauh lebih sulit untuk dibalikkan. Proses adsorpsi industri sangat bergantung pada fisisorpsi, khususnya karena sifatnya yang reversibel — adsorben dapat diregenerasi dan digunakan kembali hingga ribuan siklus.
Pemilihan proses adsorpsi yang akan digunakan bergantung pada tiga hal: apa yang akan dipisahkan, pada skala apa, dan dalam kondisi apa (Perhimpunan Adsorpsi Internasional).
Jenis-Jenis Utama Proses Adsorpsi Industri
Semua proses adsorpsi industri memiliki logika yang sama: proses tersebut memvariasikan suatu parameter proses untuk berganti-ganti antara fase adsorpsi (penyerapan) dan desorpsi (pelepasan). Ketiga jenis utama tersebut hanya berbeda dalam hal parameter mana yang dimvariasikan.
Adsorpsi Ayunan Tekanan (PSA)
PSA memanfaatkan hubungan fisika yang sederhana: gas lebih mudah teradsorpsi pada tekanan yang lebih tinggi. Proses ini meningkatkan tekanan gas umpan untuk mendorong adsorpsi, kemudian menurunkan tekanan untuk memicu desorpsi dan meregenerasi lapisan adsorpsi.
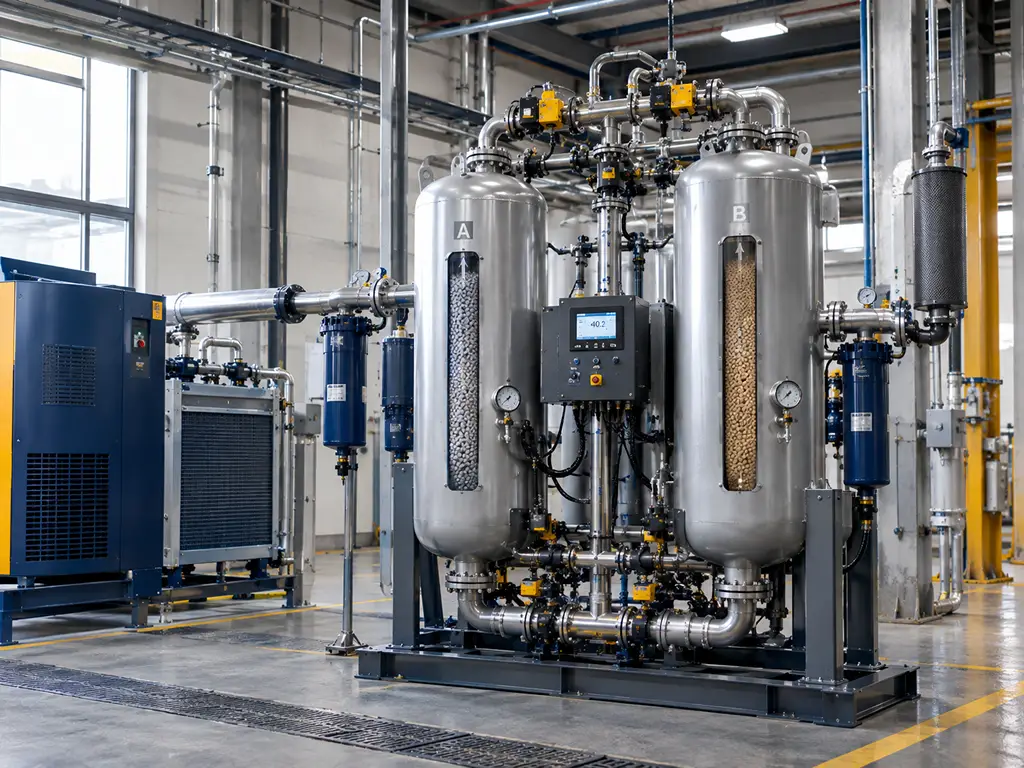
Siklus PSA pada umumnya terdiri dari empat langkah yang dilakukan secara berurutan. Pada tahap penekanan tekanan, lapisan adsorpsi dibawa ke tekanan operasi. Selanjutnya terjadi tahap adsorpsi, di mana komponen sasaran ditangkap secara selektif saat gas produk mengalir melaluinya. Tahap pelepasan tekanan kemudian menurunkan tekanan, sehingga molekul yang tertangkap terdesorpsi. Terakhir, tahap pembilasan membersihkan sisa gas yang telah terdesorpsi dari lapisan adsorpsi menggunakan aliran sampingan gas produk, sehingga lapisan tersebut siap untuk siklus berikutnya.
PSA banyak digunakan pada aplikasi di mana gas umpan sudah berada pada tekanan tinggi — pemurnian hidrogen Contoh klasiknya antara lain produksi gas dari gas sisa reformer uap-metana (SMR), produksi nitrogen dari udara terkompresi, serta pemurnian biogas menjadi biometana. Proses ini berlangsung cepat (waktu siklus 1–3 menit), ringkas, dan mampu menghasilkan tingkat kemurnian yang luar biasa — hidrogen hasil PSA secara rutin mencapai 99,999%.
Imbalannya adalah energi: memampatkan gas umpan hingga mencapai tekanan operasi yang tinggi (biasanya 5–30 bar, tergantung pada aplikasinya) menghabiskan listrik dalam jumlah yang cukup besar.
Adsorpsi Fluktuasi Suhu (TSA)
TSA memanfaatkan variasi suhu, bukan tekanan. Proses adsorpsi terjadi pada suhu kamar atau suhu yang relatif rendah. Pada tahap regenerasi, lapisan adsorpsi dipanaskan hingga 200–300°C menggunakan uap atau aliran gas panas, sehingga molekul-molekul yang teradsorpsi terlepas. Tahap pendinginan kemudian dilakukan sebelum siklus adsorpsi berikutnya dimulai.
Keunggulan TSA terletak pada kedalamannya. Karena pemanasan menghasilkan energi yang jauh lebih besar daripada penurunan tekanan, TSA mampu mencapai regenerasi yang lebih sempurna — sehingga menjadikannya teknologi pilihan untuk dehidrasi mendalam. Satu unit TSA dapat menurunkan titik embun gas alam hingga di bawah -100°C, suatu tingkat yang tidak dapat ditandingi oleh sistem PSA mana pun. Inilah mengapa dehidrasi gas alam, pengeringan udara instrumen, dan pra-pemurnian pemisahan udara kriogenik (menghilangkan setiap jejak H₂O dan CO₂ sebelum pendinginan kriogenik) semuanya dijalankan menggunakan TSA.
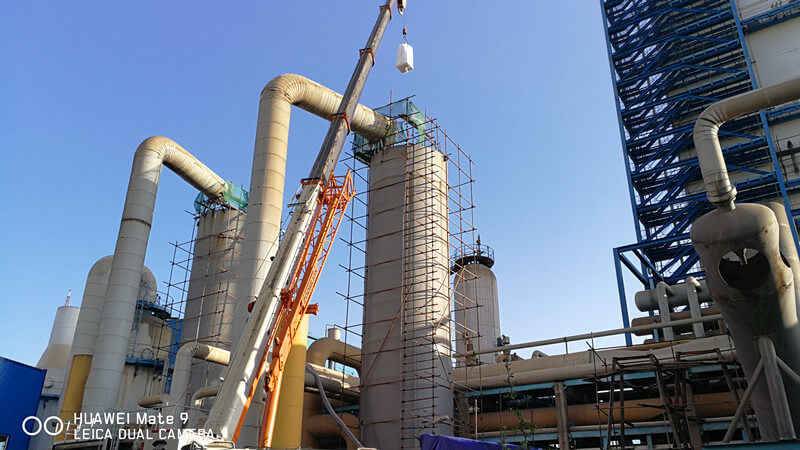
Kelemahannya terletak pada kecepatan. Siklus TSA memakan waktu beberapa menit hingga beberapa jam, sehingga membutuhkan lapisan adsorben yang lebih besar dan belanja modal yang lebih tinggi dibandingkan sistem PSA yang setara. Namun, ketika spesifikasi mensyaratkan kekeringan mutlak, TSA menjadi pilihan yang tidak bisa ditawar.
Adsorpsi Ayunan Tekanan Vakum (VPSA)
VPSA adalah varian PSA yang lebih hemat energi. Alih-alih mengompres gas umpan hingga tekanan tinggi, VPSA melakukan adsorpsi pada tekanan sedikit di atas tekanan atmosfer, kemudian menciptakan vakum (biasanya 0,1–0,2 bar absolut) untuk proses regenerasi. Hal ini menghilangkan biaya kompresi gas umpan — sebuah keunggulan yang menentukan ketika aliran masuk berada pada tekanan ambien dan mengompresnya akan menghabiskan lebih banyak energi daripada nilai yang dihasilkan dari proses pemisahan itu sendiri.
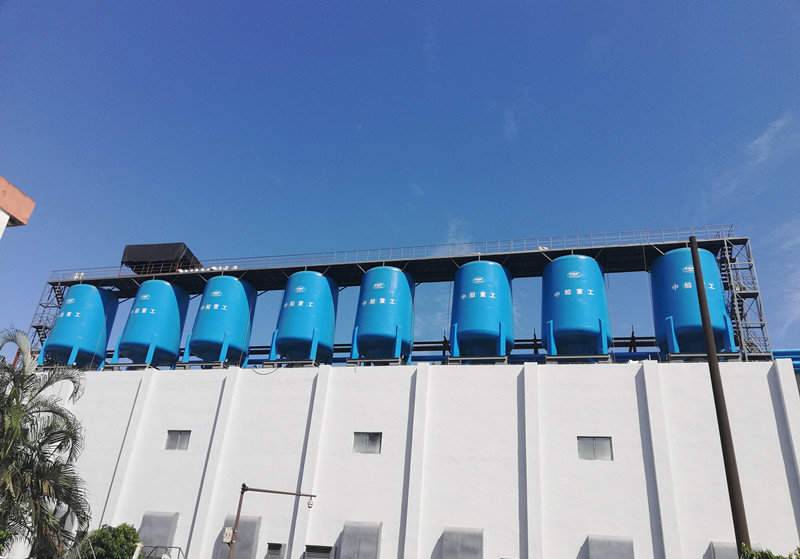
VPSA menemukan aplikasi andalannya dalam pembuatan oksigen di tempat. Pabrik oksigen VPSA yang menggunakan zeolit bertukar litium (LiLSX) menghasilkan oksigen murni 90–95% pada laju aliran 300–10.000 Nm³/jam, yang digunakan untuk pabrik baja, generator ozon pada instalasi pengolahan air limbah, serta proses oksidasi kimia. Untuk kapasitas di bawah 10.000 Nm³/h, VPSA umumnya lebih hemat energi dibandingkan pemisahan udara kriogenik. Alasan yang sama membuatnya sangat cocok untuk penangkapan CO₂ pasca-pembakaran, di mana gas buang tiba pada tekanan atmosfer dan kompresi tidak akan ekonomis.
PSA vs. TSA vs. VPSA: Cara Memilih Proses yang Tepat
Memilih di antara ketiga proses ini bukanlah soal mana yang “terbaik” — melainkan soal mana yang sesuai dengan kondisi bahan baku Anda, target kemurnian, dan anggaran energi Anda.
| Proses | Parameter Ayunan | Waktu Siklus | Sumber Energi | Paling Cocok Untuk | Keterbatasan Utama |
|---|---|---|---|---|---|
| PSA | Tekanan | satu hingga tiga menit | Listrik (kompresor) | Sistem pasokan bertekanan tinggi: pemurnian H₂, produksi N₂/O₂, peningkatan kualitas biogas | Biaya energi kompresi tinggi; memerlukan tekanan masuk ≥3 bar |
| TSA | Suhu | Menit hingga jam | Uap atau fluida termal (200–300°C) | Dehidrasi mendalam: pengeringan gas alam, prapemurnian ASU, pengeringan udara | Tempat tidur berukuran besar, siklus lambat, CAPEX tinggi |
| VPSA | Tekanan + Vakum | satu hingga lima menit | Listrik (blower + pompa vakum) | Pasokan pada tekanan atmosfer: O₂ di lokasi (300–10.000 Nm³/jam), penangkapan CO₂ pasca-pembakaran | Kompleksitas pompa vakum; kapasitas produksi per tempat tidur yang lebih rendah |
Pohon keputusan ini cukup jelas. Jika gas umpan Anda sudah berada pada tekanan tinggi — misalnya, gas sintesis dari reformer metana uap pada tekanan 20 bar — PSA adalah pilihan yang paling tepat. Anda memanfaatkan tekanan yang sudah ada tersebut. Jika Anda memiliki panas sisa yang murah — sumber uap atau gas buang panas — TSA menjadi jauh lebih ekonomis karena Anda tidak perlu mengeluarkan biaya untuk energi regenerasi. Jika kedua kondisi tersebut tidak terpenuhi dan gas umpan Anda berada pada tekanan ambien, VPSA (atau variannya yang lebih sederhana, VSA, yang melakukan adsorpsi pada tekanan atmosfer tanpa kompresi gas umpan) kemungkinan besar merupakan pilihan yang paling hemat biaya.
Kuncinya adalah menyesuaikan proses tersebut dengan apa yang sudah tersedia di lokasi Anda, alih-alih sekadar menambahkan kompresor atau generator uap secara sembarangan hanya untuk memaksakan penggunaan teknologi yang diinginkan.
Aturan Satu Pertanyaan
Apakah Anda memiliki panas sisa yang tersedia? → TSA.
Keduanya tidak? → VPSA.
⚠️Catatan Teknis: Dalam aplikasi industri, pemilihan proses adsorpsi dipengaruhi oleh berbagai faktor, yang sangat bergantung pada komposisi aliran, laju aliran, dan target kemurnian yang tepat. Panduan ini hanya memberikan landasan konseptual; sangat disarankan untuk berkonsultasi dengan tim teknik yang ahli guna melakukan simulasi proses secara menyeluruh dan evaluasi teknis sebelum menetapkan konfigurasi pabrik apa pun.
Bahan Adsorbent — Mesin Penggerak di Balik Setiap Proses Adsorpsi
Sistem PSA atau TSA yang dirancang dengan baik hanya akan sebaik bahan yang terdapat di dalam kolomnya. Adsorben menentukan selektivitas, kapasitas, dan masa pakai — jika pilihan ini salah, maka desain proses terbaik sekalipun tidak akan memberikan hasil yang diharapkan.
| Adsorbent | Ukuran Pori | Luas Permukaan (m²/g) | Paling Cocok untuk Menghilangkan | Proses Umum | Keterbatasan Utama |
|---|---|---|---|---|---|
| Zeolit 3A | ~3 Å | 500–800 | H₂O (selektif, tidak mencakup molekul yang lebih besar) | Dehidrasi PSA/TSA, pengeringan dengan etanol, pengeringan dengan refrigeran | Tidak berguna untuk apa pun yang lebih besar dari air |
| Zeolit 4A | ~4 Å | 500–800 | Air, karbon dioksida, amonia, metanol | Dehidrasi gas/cairan secara umum, gas alam | Terbatas pada molekul polar berukuran kecil |
| Zeolit 5A | ~5 Å | 500–800 | CO, CO₂, H₂S, merkaptan, parafin normal | Pemurnian H₂ dengan PSA, pemisahan O₂/N₂ | Tidak termasuk hidrokarbon bercabang/siklik |
| Zeolit 13X | ~10 Å | 500–900 | Molekul polar berukuran besar, CO₂, H₂S, VOC | VPSA O₂, pemurnian gas alam, penangkapan CO₂ | Energi regenerasi yang lebih tinggi dibandingkan zeolit berpori lebih kecil |
| Litium-ion litium | ~10 Å | 700–900 | N₂ (selektivitas N₂/O₂ tertinggi) | Pembangkit O₂ tipe PSA medis & VPSA industri | Biaya premium; memerlukan regenerasi vakum |
| Arang Aktif | 10–500 Å | 450–1.800 | Bahan organik, molekul nonpolar, VOC | Pengolahan air, pemulihan pelarut, pengendalian bau | Kurang cocok untuk molekul polar; memerlukan regenerasi termal |
| Silika Gel | 20–100 Å | 300–800 | H₂O (kapasitas tinggi pada kelembapan relatif sedang hingga tinggi) | Pengeringan dengan udara, pengendalian kelembapan | Kapasitas rendah pada tekanan uap air rendah |
| Alumina Teraktivasi | 30–50 tahun | 200–400 | H₂O, fluorida | Dehidrasi gas (lapisan pelindung), media katalis | Kapasitasnya lebih rendah daripada saringan molekuler pada kelembaban relatif (RH) rendah |
Logika seleksi tersebut didasarkan pada prinsip-prinsip kimia. Molekul polar — seperti air, CO₂, H₂S, dan alkohol — tertarik ke kerangka bermuatan zeolit, yang pada konsentrasi uap air rendah dapat menampung 6–10 kali lebih banyak kelembapan dibandingkan silika gel atau alumina teraktivasi. Molekul organik nonpolar lebih cocok diolah oleh permukaan hidrofobik karbon aktif. Untuk dehidrasi paling mendalam, tidak ada yang bisa menandingi lapisan saringan molekuler 3A atau 4A — itulah sebabnya setiap unit pemisahan udara kriogenik di dunia menempatkan lapisan pra-pemurnian saringan molekuler di bagian hulu kotak dingin.
Proses produksi saringan molekuler modern telah berkembang hingga mencakup seluruh spektrum ini. Lini produk saringan molekuler komersial kini mencakup rentang dari 3A hingga 13X, serta formulasi khusus yang telah mengalami pertukaran litium — masing-masing dirancang khusus untuk tugas pemisahan tertentu (Jalon). Spesialisasi ini berarti para insinyur tidak lagi perlu puas dengan adsorben generik yang “cukup baik”; mereka dapat menentukan bahan yang dioptimalkan secara tepat sesuai dengan komposisi bahan baku dan target kemurnian yang mereka inginkan.
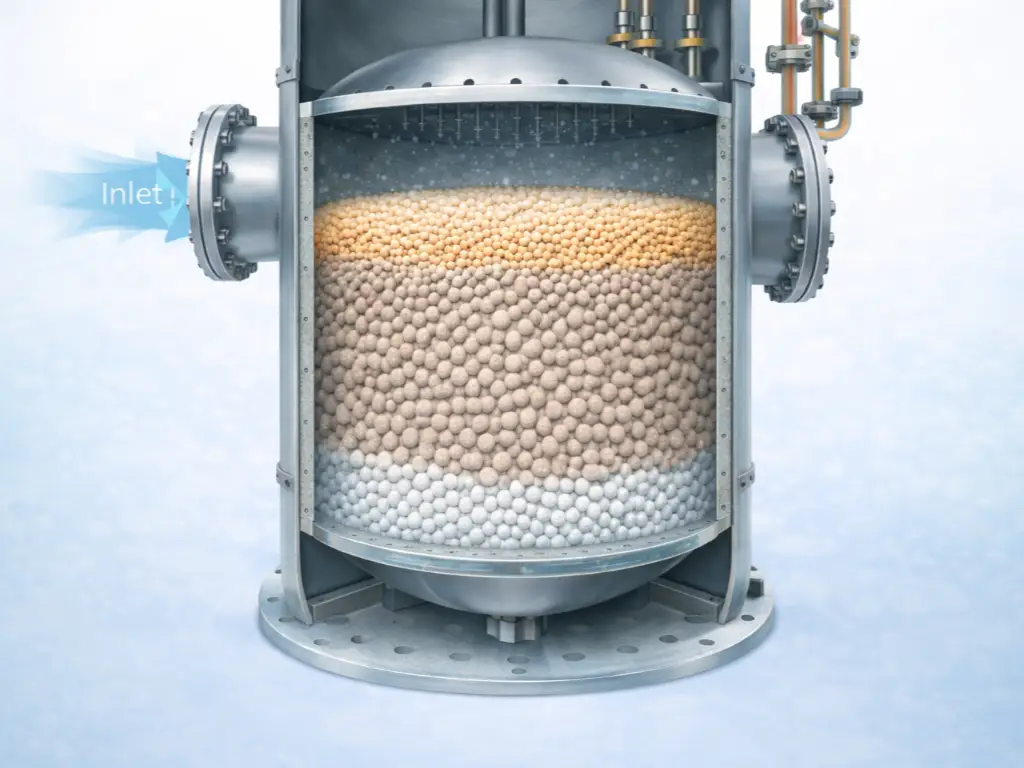
Pada kolom dehidrasi TSA, praktik standar menempatkan lapisan alumina teraktivasi di bagian inlet kolom — biasanya setinggi 10–20% dari total tinggi kolom. Lapisan pengorbanan ini menangkap sisa air cair, glikol, atau amina sebelum mencapai lapisan saringan molekuler yang lebih mahal di bagian hilir, sehingga secara signifikan memperpanjang masa pakai saringan tersebut.
Aturan 10–20%
Di Mana Proses Adsorpsi Memberikan Nilai Tambah — Aplikasi Industri Utama
Adsorpsi industri diterapkan dalam tiga bidang utama: memisahkan campuran gas menjadi aliran murni, menghilangkan kelembapan dari aliran proses, serta mendukung perkembangan teknologi energi bersih yang sedang berkembang.
Pemisahan Gas — Oksigen, Nitrogen, Hidrogen, dan Lainnya
Udara terdiri dari sekitar 78% nitrogen dan 21% oksigen. Proses adsorpsi memisahkan keduanya dengan memanfaatkan fakta bahwa nitrogen teradsorpsi lebih kuat pada zeolit tertentu dibandingkan oksigen — dengan memberikan tekanan pada udara, nitrogen akan menempel, dan oksigen mengalir dengan kemurnian 93±3%.
Prinsip ini menjadi dasar kerja konsentrator oksigen medis (unit PSA kecil yang menggunakan zeolit Li-X, menghasilkan 93% O₂ di samping tempat tidur pasien), pabrik oksigen VPSA industri untuk produksi baja (sistem berkapasitas 30.000 Nm³/h yang memasok tungku busur listrik), serta generator nitrogen PSA yang memasok gas inert untuk penutupan ke pabrik kimia dan lini pengemasan makanan. Pemurnian hidrogen melalui PSA menggunakan pendekatan yang berlawanan — kotoran teradsorpsi sementara molekul H₂ yang kecil dan bergerak cepat melewatinya, sehingga menghasilkan hidrogen murni 99,999% dari gas sisa reformer.
Peningkatan kualitas biogas pada dasarnya merupakan proses fisik yang sama yang diterapkan pada bahan baku yang berbeda: CO₂ teradsorpsi pada zeolit sementara metana melewatinya, sehingga memurnikan CH₄ menjadi biometana berkualitas pipa dengan kemurnian lebih dari 97%.
Dehidrasi dan Pemurnian — Menjaga Aliran Industri Tetap Kering dan Bersih
Uap air dalam aliran gas bukanlah masalah sepele — dalam pipa gas alam, uap air tersebut membentuk hidrat padat yang menghambat aliran. Dalam sistem pendingin, uap air tersebut mengalami hidrolisis menjadi asam klorida atau asam fluorida yang menyebabkan korosi pada bagian dalam kompresor. Dalam unit pemisahan udara kriogenik, uap air tersebut membeku pada suhu -180°C dan menyumbat saluran penukar panas.
Dehidrasi berbasis adsorpsi menjawab ketiga hal tersebut. Pengolah gas alam mengoperasikan unit TSA yang diisi dengan saringan molekuler 4A untuk memenuhi spesifikasi titik embun pipa sebesar -21°C atau lebih rendah. Produsen refrigeran menyematkan saringan molekuler 3A (seri JLRD) langsung ke dalam filter-drier untuk menyerap kelembapan sisa sebelum dapat bereaksi. Selain itu, setiap ASU kriogenik berskala besar menempatkan unit pra-pemurnian TSA di bagian hulu — biasanya diisi dengan alumina teraktivasi (untuk penghilangan air dalam jumlah besar) dan saringan molekuler seri 13X atau JLPM (untuk menghilangkan CO₂ hingga di bawah 0,1 ppm) — karena kristal es dan CO₂ yang membeku pada suhu kriogenik dapat merusak kolom distilasi.
Dampak Uap Air terhadap Sistem Anda
- Pipa: Hidrat padat menghambat aliran
- Zat pendingin: Asam HCl/HF menyebabkan korosi pada kompresor
- ASU Kriogenik: sumbat es pada penukar panas pada suhu -180°C
Bidang-bidang Baru — Penangkapan Karbon, Bahan Bakar Penerbangan Berkelanjutan (SAF), dan Pengeringan untuk Baterai
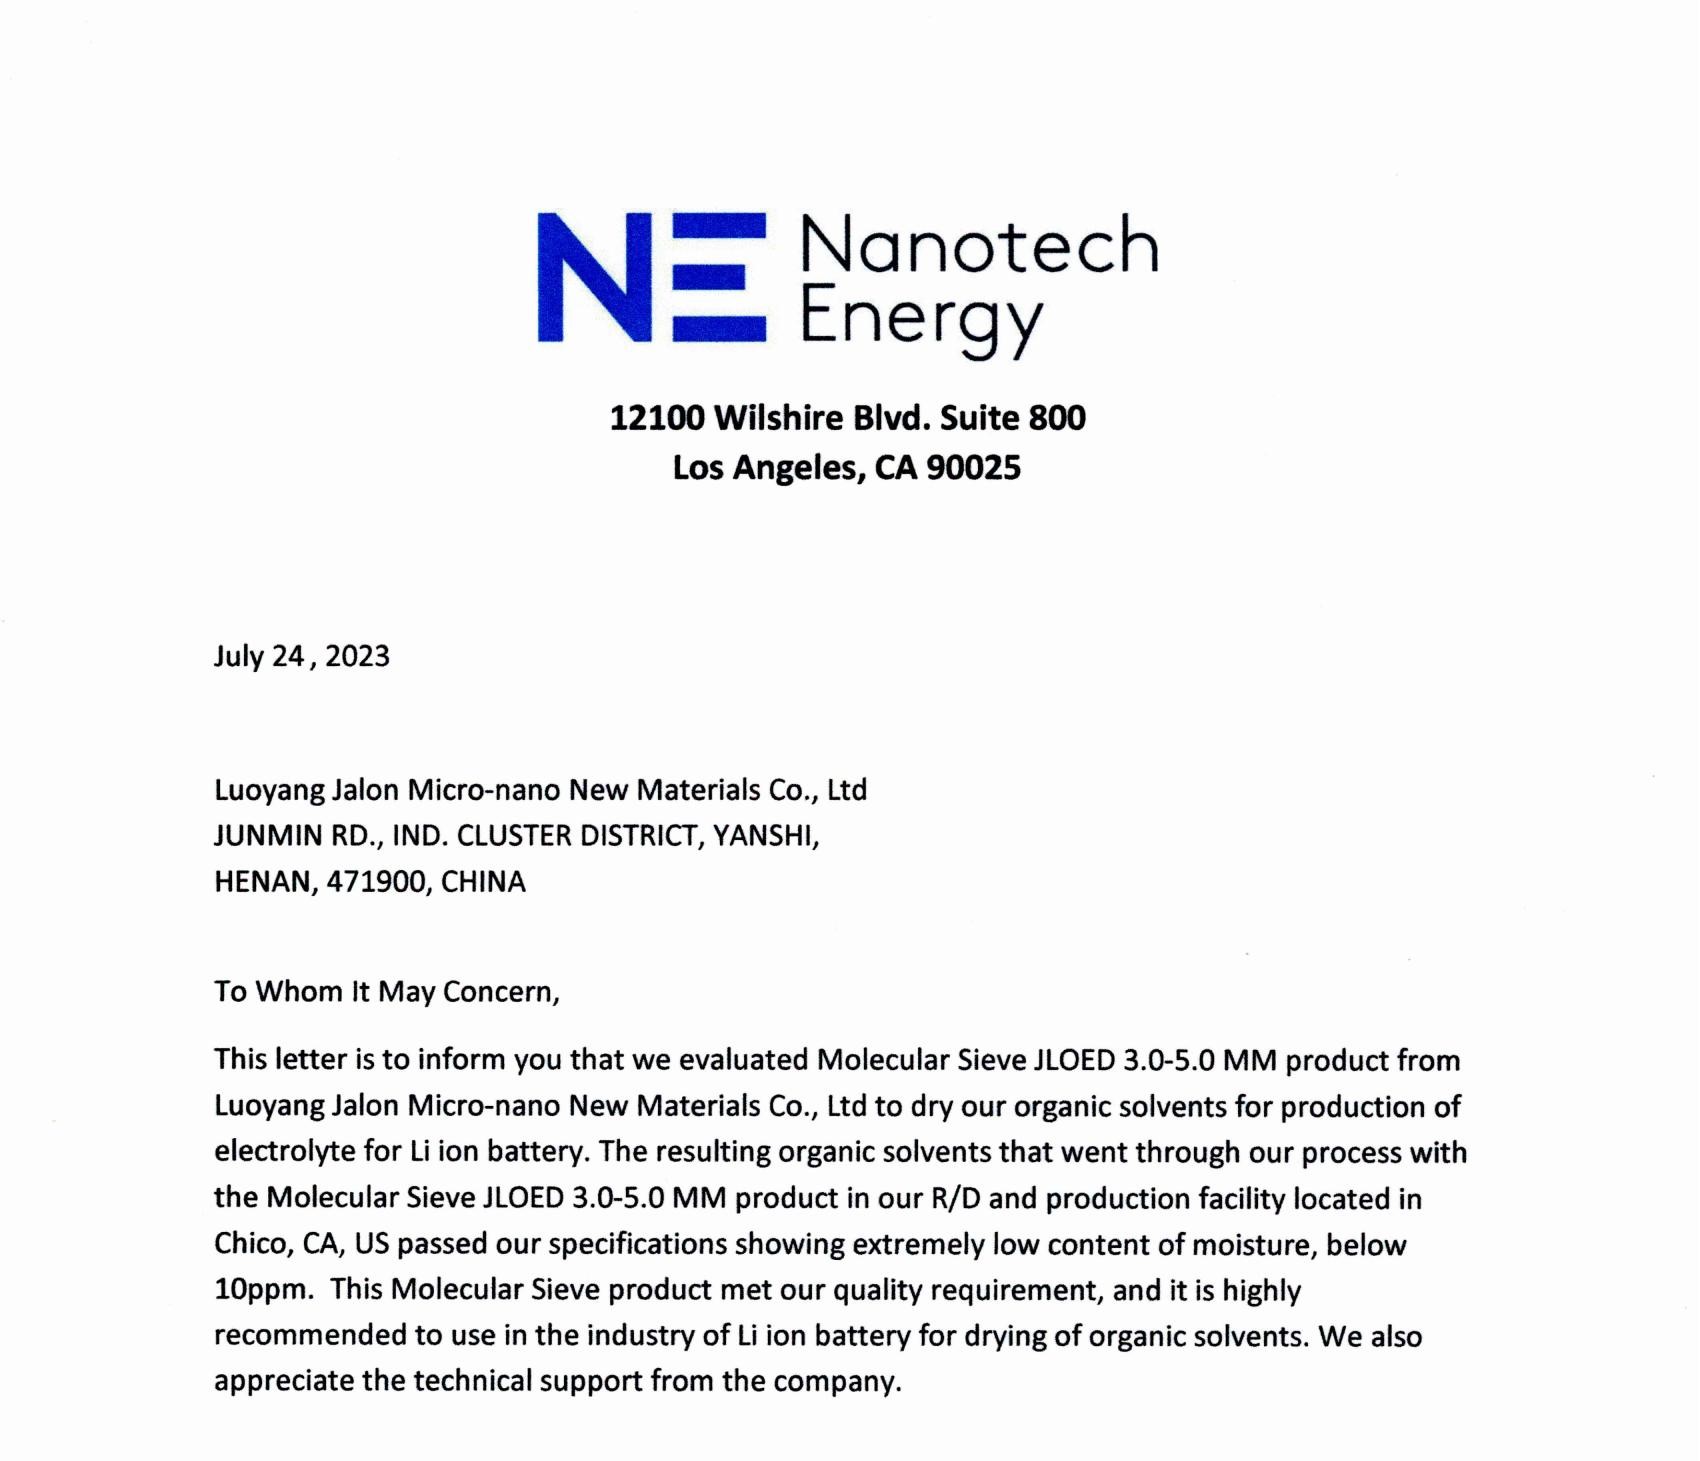
Adsorpsi bukan sekadar alat industri kuno. Penangkapan CO₂ pasca-pembakaran menggunakan VPSA dengan zeolit 13X saat ini sedang diterapkan pada skala percontohan dan demonstrasi, dengan konsumsi energi berkisar antara 0,3–0,6 GJ per ton CO₂ yang ditangkap. Dalam produksi bahan bakar penerbangan berkelanjutan (SAF), katalis berbasis saringan molekuler memungkinkan terjadinya tahap isomerisasi yang memberikan sifat aliran dingin pada kerosene sintetis yang diperlukan untuk operasi di ketinggian tinggi. Dan dalam pembuatan baterai lithium-ion, saringan molekuler khusus mengeringkan pelarut elektrolit organik hingga kadar air di bawah 10 ppm — suatu spesifikasi yang secara langsung menentukan umur sel, karena sisa air apa pun akan bereaksi dengan elektrolit untuk membentuk asam HF yang merusak bahan katoda.
Aplikasi-aplikasi ini memiliki kesamaan: seiring dengan semakin ketatnya spesifikasi kemurnian dan semakin ketatnya peraturan lingkungan, proses adsorpsi berubah dari “salah satu dari beberapa pilihan” menjadi “satu-satunya pilihan yang memenuhi spesifikasi.”
Faktor-Faktor Utama yang Mempengaruhi Kinerja Proses Adsorpsi
Memilih proses dan adsorben yang tepat memang penting, namun tidak cukup. Ada lima faktor operasional yang menentukan apakah sistem tersebut dapat memenuhi harapan desainnya.
Suhu. Adsorpsi merupakan proses eksotermik — suhu lapisan naik sebesar 10–30°C selama fase pemuatan. Karena kapasitas adsorpsi menurun seiring kenaikan suhu, efek pemanasan diri ini justru merugikan. Pengelolaan suhu lapisan melalui pendinginan antar-tahap atau penyesuaian waktu siklus sangat penting, terutama pada sistem PSA di mana siklus yang cepat dapat menyebabkan penumpukan panas.
Tekanan. Pada tekanan parsial yang lebih tinggi, lebih banyak molekul yang menempel pada permukaan adsorben — inilah prinsip Le Chatelier yang berlaku pada antarmuka padat-gas. PSA memanfaatkan hal ini secara langsung, namun hal ini memiliki dua sisi: setiap penurunan tekanan yang tidak terduga pada saluran umpan akan mengurangi kapasitas kerja dan dapat menggeser zona perpindahan massa ke depan, sehingga menyebabkan terjadinya breakthrough dini.
Persaingan kelembapan. Air adalah molekul paling polar yang umumnya ditemukan dalam aliran gas industri. Air bersaing secara agresif untuk mendapatkan situs adsorpsi — sering kali menggantikan adsorbat target sepenuhnya. Langkah pencegahan standar adalah lapisan pelindung dari alumina teraktivasi atau saringan molekuler dengan kualitas yang lebih terjangkau di saluran masuk lapisan adsorben, yang mengorbankan dirinya sendiri untuk menangkap air sebelum mencapai lapisan adsorben yang berfungsi.
Kualitas regenerasi. Ini adalah variabel kinerja yang paling sering terabaikan. Lapisan adsorben yang hanya diregenerasi hingga 90% tidak akan menghasilkan kapasitas desain sebesar 90% pada siklus berikutnya — senyawa sisa yang terakumulasi dapat menyebabkan kapasitas kerja efektif menurun sebesar 20–30% dalam hitungan minggu. Gejalanya adalah kurva breakthrough yang bergeser semakin awal pada setiap siklus. Solusinya sederhana namun menuntut secara operasional: pastikan bahwa suhu regenerasi (untuk TSA) atau tingkat vakum (untuk VPSA) benar-benar mencapai spesifikasi di ujung keluar lapisan adsorben, bukan hanya di saluran keluar pemanas atau pompa.
Perangkap Regenerasi 90%
Kualitas adsorben. Konsistensi ukuran pori dalam satu batch, kekuatan hancur di bawah tekanan termal dan mekanis siklik, serta keterlacakan bahan baku yang digunakan, semuanya secara langsung memengaruhi masa pakai lapisan adsorben. Dalam aplikasi kritis, operator menyimpan sampel dari setiap batch adsorben untuk memastikan keterlacakan selama beberapa tahun — sebuah praktik yang memungkinkan untuk mengaitkan penurunan kinerja dini dengan lot produksi tertentu, bukan karena kesalahan operasional.
Ini bukanlah variabel teoretis. Variabel-variabel inilah yang menentukan apakah suatu sistem adsorpsi dapat memberikan kinerja yang andal selama 5 tahun atau 15 tahun.
 EN
 DE
 ES
 JA
 RU
 PT
 FR
 AR
 KO
 TH
 ID