الدليل الهندسي الشامل لتجديد المناخل الجزيئية
في المجالات شديدة المتطلبات مثل معالجة الغازات الصناعية، وتكرير البتروكيماويات، وفصل الهواء بالتبريد الفائق، تُعد المناخل الجزيئية خط الدفاع الأخير لتحقيق معايير نقاء فائقة. فهذه الألومينوسيليكات البلورية، التي تتميز ببنى مسامية دقيقة متجانسة، قادرة على احتجاز الجزيئات بشكل انتقائي بناءً على أقطار حركية وقطبيات محددة بدقة. ومع ذلك، فإن الجدوى التشغيلية والموثوقية المستمرة والكفاءة الاقتصادية لأي نظام امتصاص واسع النطاق — سواء كان وحدة تجفيف الغاز الطبيعي، أو وحدة تنقية الهيدروجين، أو محطة تجفيف الإيثانول — تعتمد كليًّا على العملية الفيزيائية الدورية والخاضعة لرقابة صارمة والمعروفة باسم «التجديد».
وبدون عملية تجديد مناسبة ودقيقة، تصل الفراغات الداخلية لبلورات الزيوليت بسرعة إلى حدود التشبع القصوى. وبمجرد وصولها إلى حالة التشبع، تتعرض الطبقة لـ«اختراق» فوري، مما يسمح للملوثات بتجاوز المادة الماصة. ويؤدي ذلك إلى تآكل المعدات في المراحل اللاحقة، وتسمم المحفزات، وتجمد خطوط الأنابيب، وإنتاج كميات هائلة من المنتجات غير المطابقة للمواصفات. إن فهم الديناميكا الحرارية وميكانيكا الموائع والتحكم الدقيق في المعلمات الكامنة وراء عملية التجديد ليس مجرد توصية تشغيلية؛ بل هو شرط هندسي أساسي للحفاظ على استمرارية تشغيل المنشأة وسلامتها.
يقدم هذا الدليل الفني الشامل تحليلاً موضوعيًا ومتعمقًا للآليات الفيزيائية لعملية تجديد المناخل الجزيئية. ويقارن الدليل بين المنهجيتين الرئيسيتين، وهما الامتصاص بالتأرجح الحراري (TSA) والامتصاص بالتأرجح الضغطي (PSA)، ويقدم تفاصيل إجراءات التشغيل القياسية خطوة بخطوة، ويحدد عتبات درجات الحرارة الدقيقة المطلوبة لأنواع مختلفة من الغربال الجزيئي (3A و4A و5A و13X)، ويبحث في الأسباب الجذرية لتدهور المواد. من خلال إتقان هذه المبادئ الهندسية، يمكن لمشغلي المنشآت ومهندسي العمليات تحسين كفاءة النظام، وإطالة عمر المواد الماصة بشكل كبير، والتحكم الصارم في النفقات التشغيلية.
الغرض الأساسي من تجديد المنخل الجزيئي
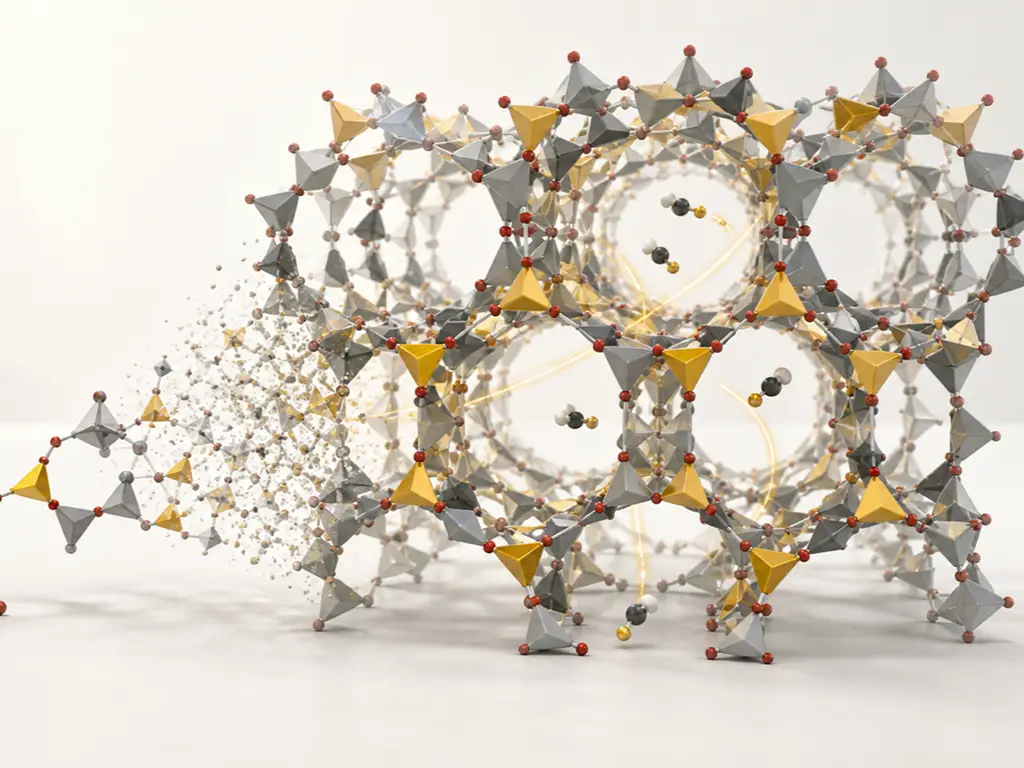
على المستوى الأساسي للكيمياء الفيزيائية، يُعد امتصاص الجزيئات على المنخل الجزيئي ظاهرة طاردة للحرارة مدفوعة بالتفاعلات الكهروستاتيكية الموضعية، وقوى الجذب ثنائي القطب-ثنائي القطب، وقوى فان دير فال. عندما يتخلل تيار غازي أو سائل ملوث طبقة المادة الماصة المكتظة بشدة، يتم جذب الجزيئات المستهدفة (الممتصة) مثل الماء (H₂O) أو ثاني أكسيد الكربون (CO₂) أو كبريتيد الهيدروجين (H₂S) إلى الشبكة البلورية وتثبيتها بإحكام داخل المسام الدقيقة. مع مرور وقت التشغيل، تصبح المساحة السطحية الداخلية المتاحة وحجم المسام مشغولة بالكامل، مما يؤدي إلى إقامة حالة من التوازن الديناميكي الحراري بين المادة الممتصة المتبقية في الطور السائل والمادة الممتصة المحبوسة داخل المصفوفة الصلبة.
يتمثل الهدف الفيزيائي الأساسي لتجديد المنخل الجزيئي في كسر هذا التوازن بشكل مصطنع ومنهجي. ومن خلال تغيير الحالة الديناميكية الحرارية الداخلية لنظام الامتصاص — وتحديداً عن طريق إدخال طاقة حرارية لرفع درجة الحرارة، أو عن طريق خفض الضغط الكلي للنظام لتقليل الضغط الجزئي للمادة الممتصة — ترتفع الطاقة الحركية للجزيئات المحتجزة. وبمجرد أن تتجاوز هذه الطاقة الحركية طاقة تنشيط قوى فان دير فال الرابطة، تنفصل جزيئات المادة الممتصة بقوة عن المواقع النشطة في الهيكل الألومينوسيليكاتي وتنتشر مرة أخرى في الطور الغازي السائب. تُعرف هذه العملية رسميًا باسم «الامتزاز العكسي».
من منظور الهندسة والإدارة التشغيلية، يتمثل الهدف المباشر والواضح لعملية التجديد في التحكم الاستراتيجي في «منطقة نقل الكتلة» (MTZ). ومنطقة نقل الكتلة (MTZ) هي المساحة المقطعية النشطة المحددة داخل طبقة المادة الماصة حيث يحدث النقل الفعلي للكتلة من الملوثات من تيار السائل إلى الزيوليت الصلب. ومع تقدم دورة الامتصاص، تنتقل منطقة نقل الكتلة (MTZ) بثبات من مدخل الوعاء نحو مخرجه. وإذا سُمح للحافة الأمامية لمنطقة نقل الكتلة (MTZ) بالوصول إلى مخرج الطبقة، يحدث اختراق الملوثات.
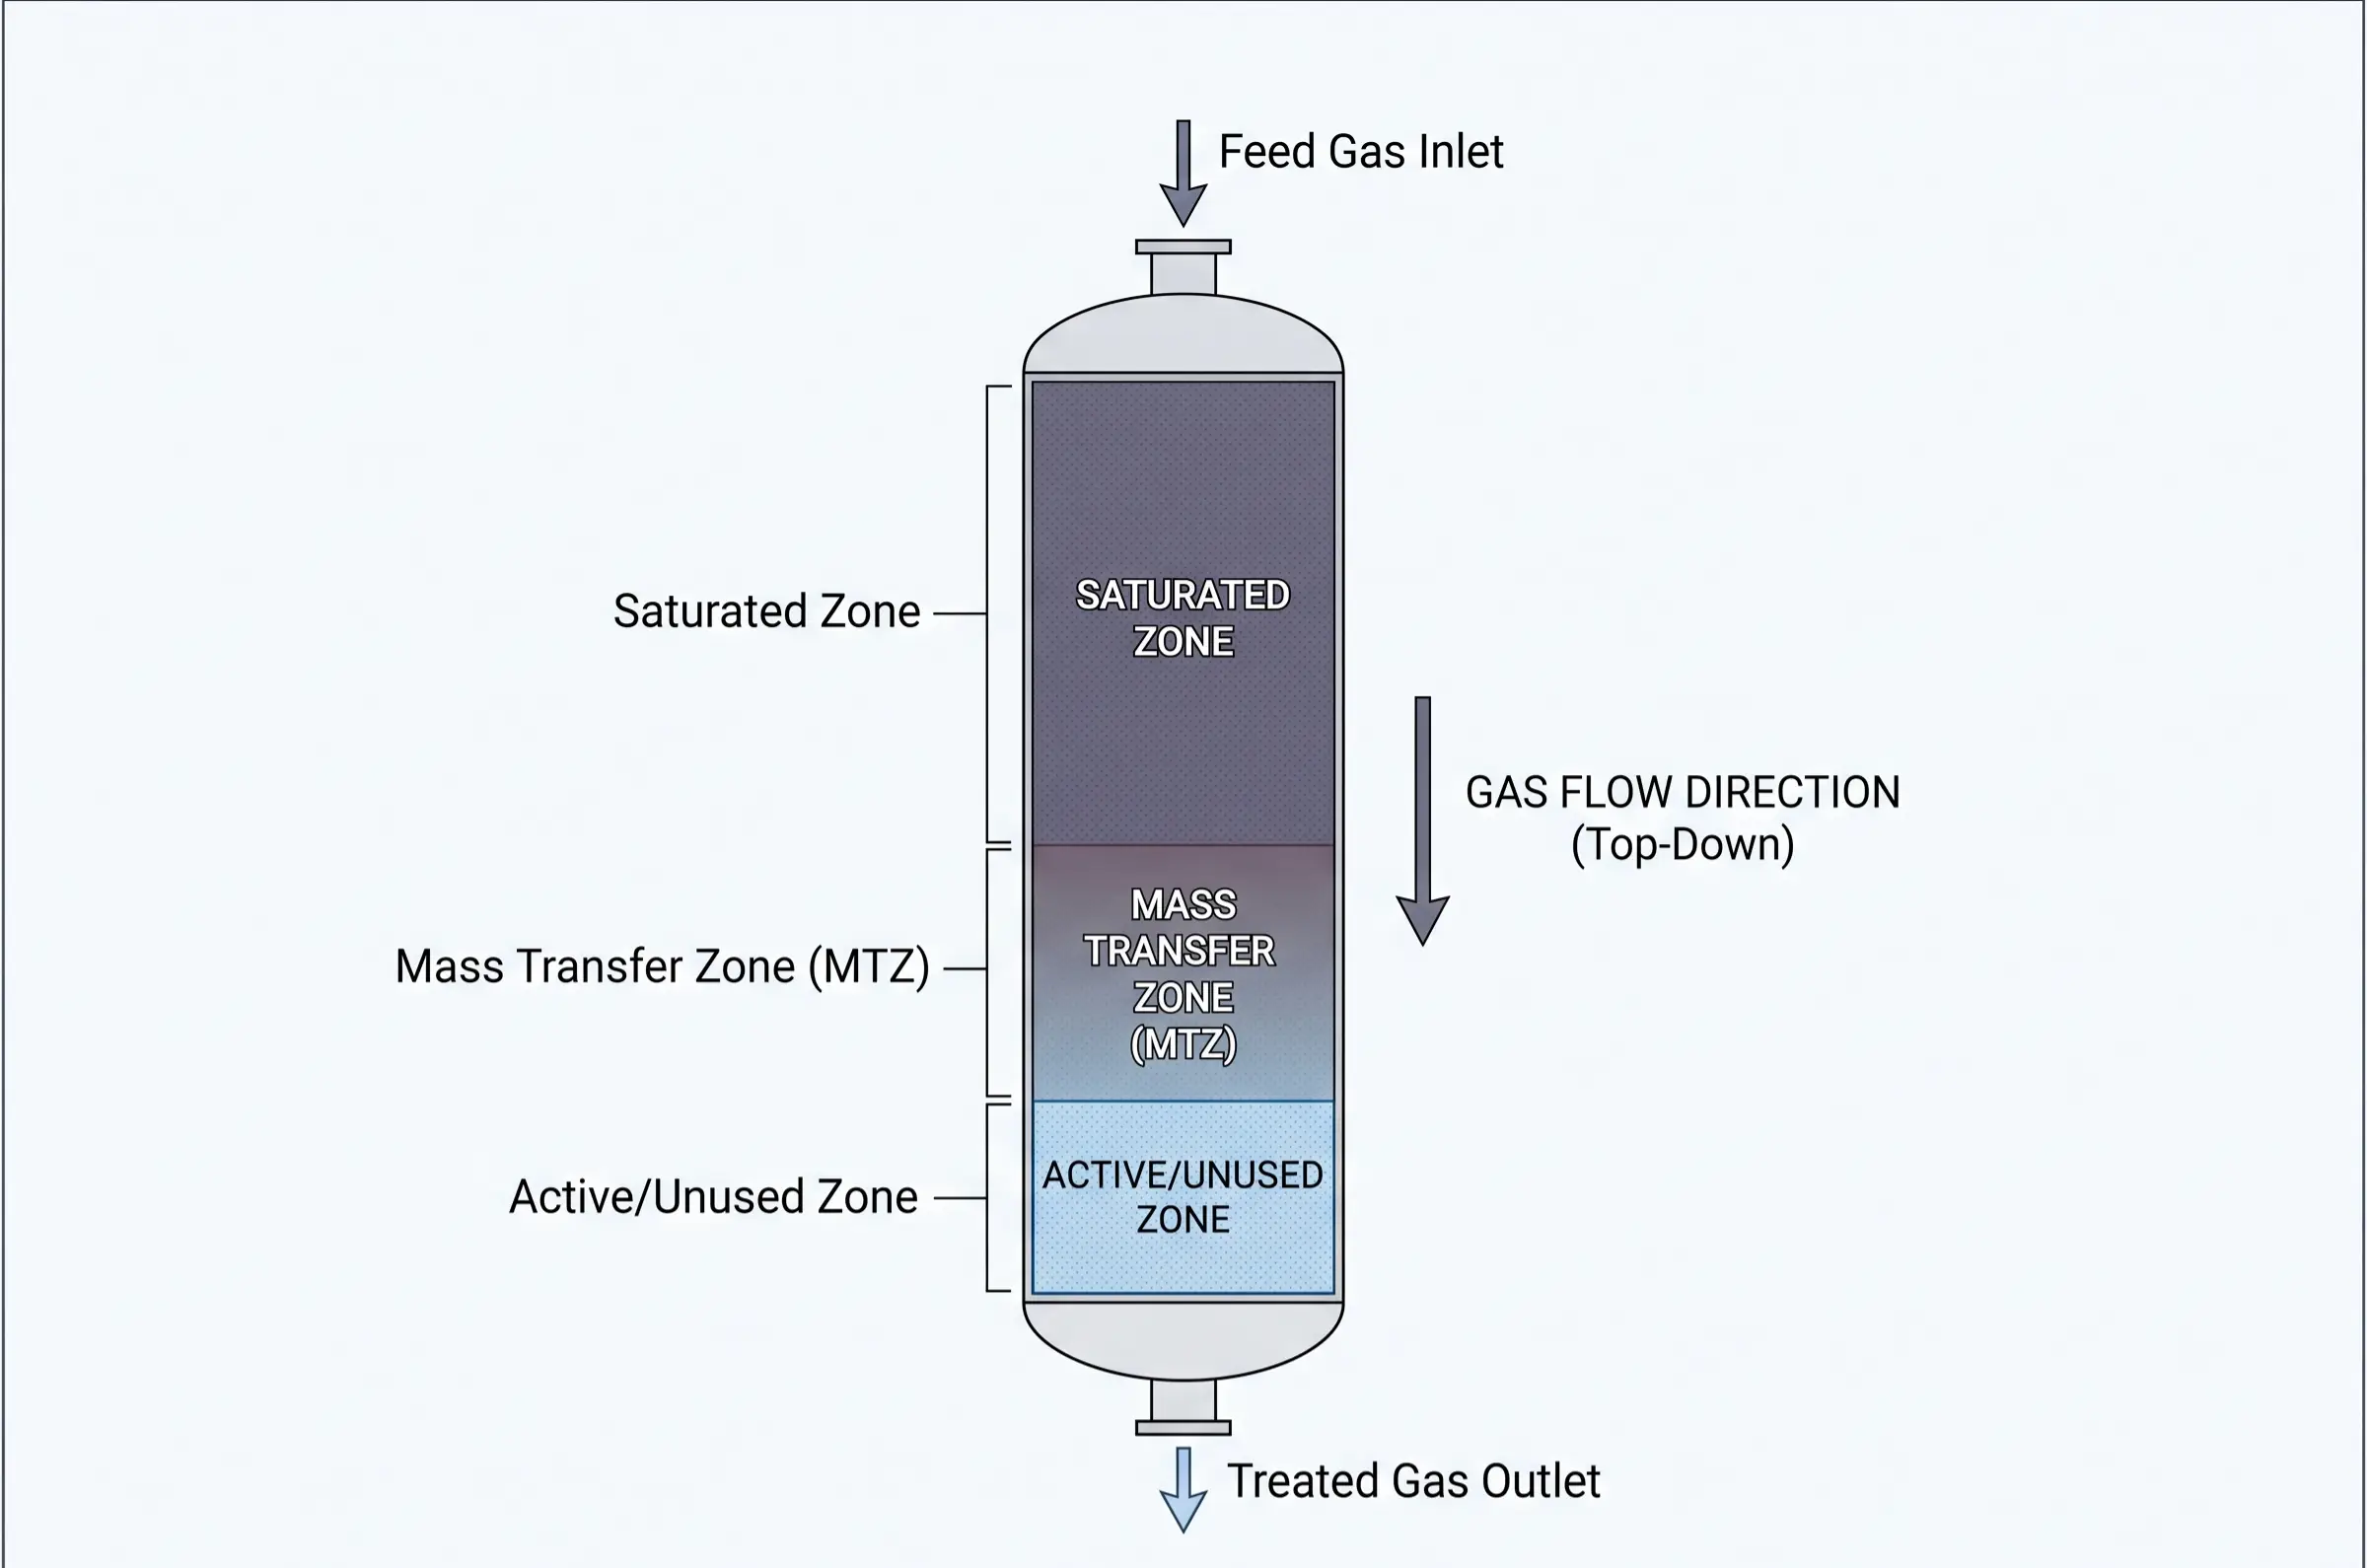
تُجرى عملية التجديد لدفع «منطقة نقل الكتلة» قسريًّا إلى أسفل الطبقة (أو مدخلها الأولي). ومن خلال إزالة الشوائب المتراكمة من مسام البلورات بشكل كامل، يتم استعادة السعة الامتصاصية الديناميكية (السعة التشغيلية الفعلية للطبقة في ظل ظروف تدفق ديناميكية محددة) بالكامل. وبالتالي، فإن الهدف الهندسي النهائي لهذه العملية الدورية هو تحسين النفقات التشغيلية (OPEX). تتيح عملية التجديد عالية الكفاءة لمحطات المعالجة استخدام الدفعة نفسها بالضبط من مخزون المواد الماصة عالية الجودة لآلاف الدورات المتواصلة على مدار عدة سنوات. ويضمن ذلك باستمرار النقاء المطلق للغازات المستخدمة في العمليات اللاحقة، مع تجنب التكاليف الرأسمالية الضخمة المرتبطة باستبدال المواد الماصة قبل الأوان، بالإضافة إلى الخسائر الكبيرة في الطاقة الناتجة عن التسخين غير الفعال.
تجديد المنخل الجزيئي مقابل تنشيطه: الاختلافات الرئيسية
هناك مفهوم خاطئ شائع وقد يكون شديد الضرر في مجال المشتريات الصناعية وبين مهندسي العمليات المبتدئين، وهو الخلط بين مصطلحي «التنشيط» و«التجديد». ورغم أن كلا العمليتين تنطويان على استخدام طاقة حرارية مكثفة لإزالة المواد المتطايرة من بنية الزيوليت، إلا أنهما تحدثان في مراحل مختلفة تمامًا من دورة حياة المنخل الجزيئي، وتخدمان أغراضًا مختلفة جوهريًّا، وتعملان في ظل معايير ديناميكية حرارية وقيود حرارية متباينة بشكل كبير. ويُعد فهم هذا التمييز أمرًا بالغ الأهمية لسلامة المعدات.
عملية التنشيط (مرحلة التصنيع)
التنشيط هو عملية معدنية تخضع لرقابة صارمة وتتم في درجات حرارة قصوى، وتحدث حصريًّا داخل منشأة الإنتاج التابعة لشركة تصنيع المناخل الجزيئية، وعادةً ما تكون داخل أفران دوارة صناعية ضخمة أو أفران تحميص متخصصة. عندما يتم بلورة الزيوليت الاصطناعي الخام لأول مرة أثناء التصنيع الكيميائي، تمتلئ مسامه المجهرية تمامًا بمياه التبلور والعوامل العضوية التوجيهية (مثل الأمينات أو أملاح الأمونيوم الرباعية المحددة) التي تم استخدامها لتوجيه تكوين الهيكل البلوري المحدد. في هذه الحالة «الخام» وغير المكلسة، لا تمتلك الغربال الجزيئي أي قدرة امتصاص ديناميكية على الإطلاق.
ولجعل المادة مسامية من الناحية الوظيفية، يعرض المصنعون المسحوق الخام أو الحبيبات المشكلة لدرجات حرارة تنشيط قصوى تتراوح بين 500 درجة مئوية و600 درجة مئوية (932 درجة فهرنهايت إلى 1112 درجة فهرنهايت). وعند هذه الحدود الحرارية القصوى، تخضع جزيئات القوالب العضوية للتحلل الحراري الكامل والاحتراق، بينما يتم طرد الماء الهيكلي العميق العرق من الشبكة البلورية بعنف. تؤدي هذه العملية إلى تكوين فراغات ثلاثية الأبعاد واسعة وخالية من المادة، والتي ستعمل في النهاية على احتجاز الملوثات الصناعية. ونظرًا لأن التنشيط هو عملية تهيئة تُجرى مرة واحدة فقط وتهدف إلى إزالة الهيكل الكيميائي الأولي، فإن الحدود الحرارية المطبقة هنا تصل إلى أقصى حدود التحمل الفيزيائي المطلق للمادة. بالنسبة للمشغلين الراغبين في فهم خطوات التصنيع المعقدة الكامنة وراء هذا الإعداد الأولي، نوصي بشدة بقراءة دليل شامل حول كيفية تنشيط المنخل الجزيئي لفهم المبادئ الأساسية لعلم المواد.
عملية التجديد (المرحلة التشغيلية)
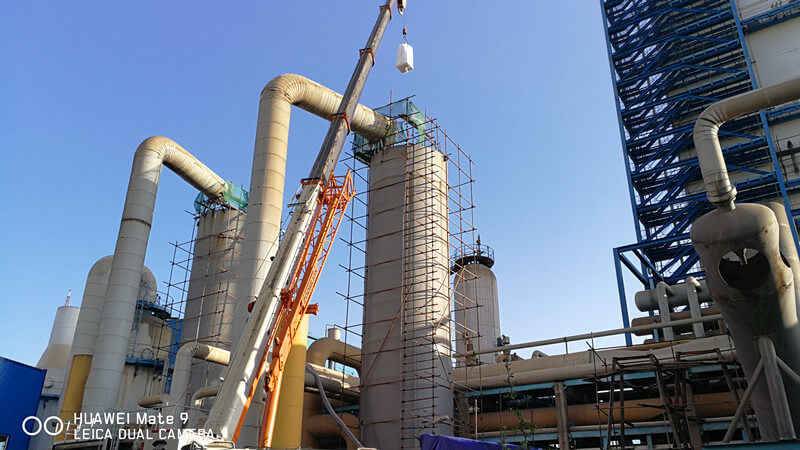
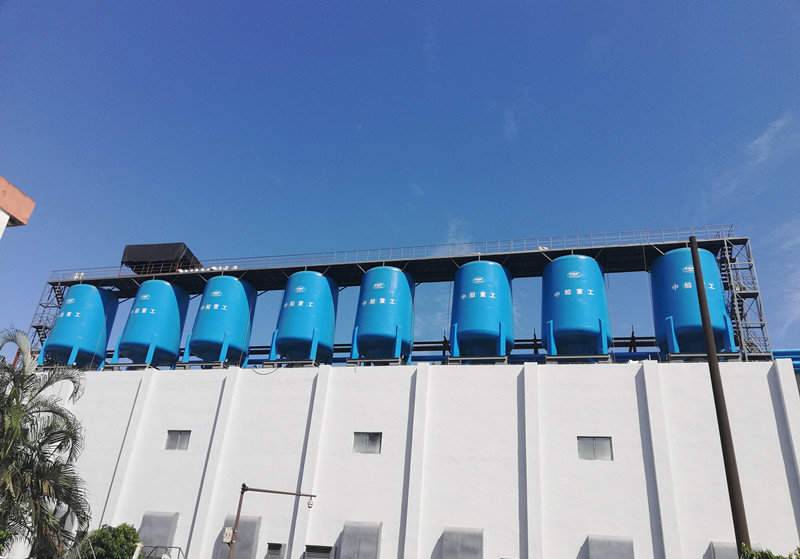
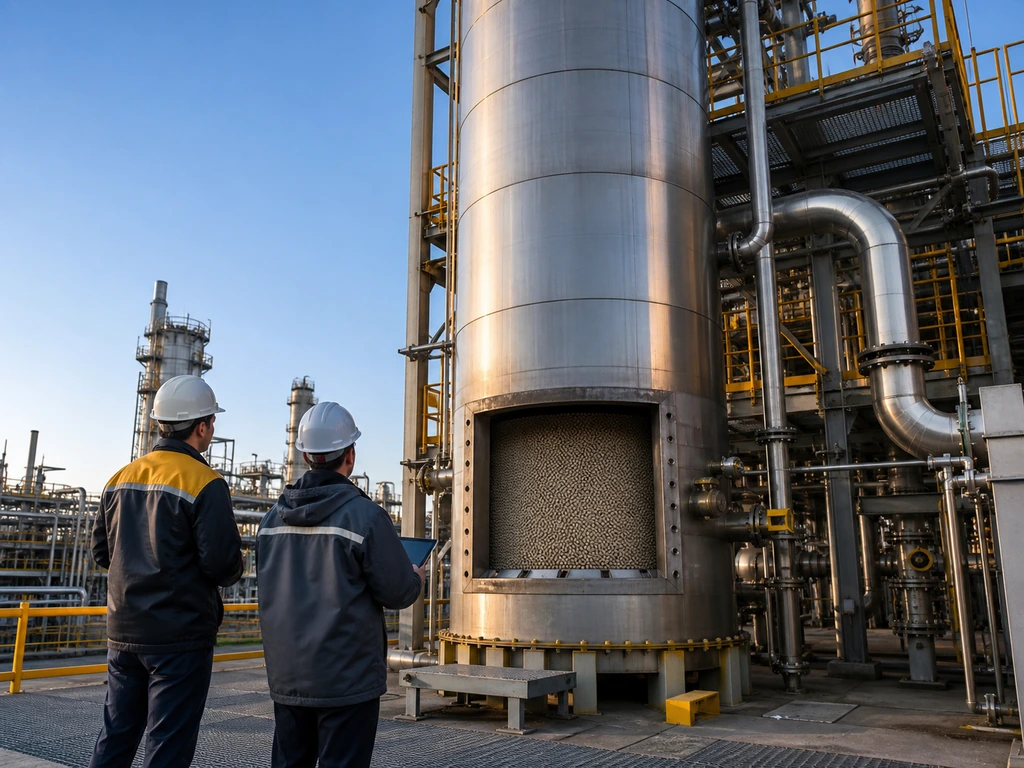
وعلى النقيض تمامًا، تتم عملية التجديد في منشأة المستخدم النهائي، وتجري بالكامل داخل البيئة المحلية للمعدات الميدانية التشغيلية، مثل أوعية التجفيف ذات البرجين المزدوجين في محطة معالجة الغاز الطبيعي أو وحدات التنقية المسبقة (PPU) في محطة فصل الهواء المبرد. التجديد هو إجراء صيانة دوري وروتيني مصمم حصريًّا لإزالة الشوائب الخاصة بالعملية (مثل الرطوبة الجوية، أو آثار ثاني أكسيد الكربون، أو مركبات الكبريت) التي تراكمت أثناء التشغيل العادي للمصنع.
تخضع المعلمات التشغيلية لعملية التجديد الميداني لقيود صارمة تفرضها علوم المواد. ويتم التحكم بدقة في درجات الحرارة القياسية للتجديد الصناعي بحيث تتراوح بين 150 درجة مئوية و350 درجة مئوية (302 درجة فهرنهايت إلى 662 درجة فهرنهايت)، اعتمادًا بشكل كامل على نوع المنخل الجزيئي وقوة التصاق الملوث المحدد. ويُعد عدم تجاوز درجات حرارة الطبقة الموضعية أثناء عملية التجديد الميداني لـ 450 درجة مئوية (842 درجة فهرنهايت) خطًا أحمر هندسيًّا مطلقًا وغير قابل للتفاوض. فعند تعريض طبقة المنخل الجزيئي العاملة لدرجات حرارة تقترب من 450 درجة مئوية أو تتجاوزها، يحدث انتقال طوري دائم في المادة الرابطة من الألومينوسيليكات وبلورات الزيوليت نفسها، مما يؤدي إلى انهيار شبكة البلورات بشكل لا رجعة فيه، وإغلاق المسام على نطاق واسع، وفقدان كامل ودائم للقدرة على الامتصاص الديناميكي.
الطرق الأساسية لتجديد المناخل الجزيئية
تُصنف أنظمة الامتصاص الصناعية بشكل أساسي وفقًا للآلية الديناميكية الحرارية الأساسية المستخدمة لعكس توازن الامتصاص. وتعد منهجيتا «الامتصاص بالتأرجح الحراري» (TSA) و«الامتصاص بالتأرجح الضغطي» (PSA) أكثر المنهجيات انتشارًا ونضجًا من الناحية التكنولوجية على الصعيد العالمي. ويتم تحديد الاختيار الهندسي بين هذين الأسلوبين بناءً على درجة النقاء المطلوبة للغاز الناتج، وحجم الغاز الذي يتم معالجته، والتركيز المحدد للشوائب، وتوافر المرافق في المصنع مثل الحرارة المهدرة أو قدرات الضغط العالي.
عملية الامتصاص بالتقلب الحراري (TSA)
تستند عملية الامتصاص بالتقلب الحراري (TSA) إلى المبدأ الديناميكي الحراري الذي ينص على أن سعة الامتصاص للمنخل الجزيئي تنخفض أسيًّا مع ارتفاع درجة حرارة النظام. وعند درجات حرارة التشغيل المحيطة (على سبيل المثال، من 20 درجة مئوية إلى 40 درجة مئوية)، يُظهر الشبك الزيوليتي انجذابًا شديدًا للجزيئات القطبية والملوثات النزرة. ومع ذلك، عند إدخال غاز تطهير عالي الحرارة إلى الطبقة خلال مرحلة التجديد، تؤدي الطاقة الحرارية المركزة إلى زيادة كبيرة في الاهتزاز الحركي للجزيئات الممتصة. وتتغلب هذه الطاقة الحرارية المضافة بسهولة على قوى التثبيت الكهروستاتيكية، مما يدفع التوازن بقوة نحو الطور الغازي من أجل إزالة الامتصاص.
تحظى أنظمة TSA بشعبية عالمية في السيناريوهات التشغيلية التي تتطلب إزالة الشوائب بدرجة قصوى، حتى في المستويات المتناهية الصغر، وهو ما يُعرف عادةً بـ«التنقية العميقة». ويشمل ذلك تجفيف الغاز الطبيعي بالطرق المبردة (لمنع تكوين الهيدرات عند درجات حرارة دون الصفر) وإزالة الكبريت أو الكربون بشكل عميق. من الناحية التشغيلية، تتميز تقنية TSA بأوقات دورات طويلة ومستمرة، تتراوح عادةً بين 8 و24 ساعة لكل دورة، لأن تسخين وتبريد الطبقات الضخمة من الزيوليت الصلب عملية بطيئة وتستهلك طاقة حرارية مكثفة. وبالتالي، تتطلب تقنية TSA بشكل صارم مصدر حرارة خارجي قوي، مثل السخانات الكهربائية الغاطسة، أو السخانات الغازية ذات الإشعال المباشر، أو أنظمة استرداد الحرارة المهدرة المدمجة.
عملية الامتصاص بالتأرجح الضغطي (PSA)
وعلى العكس من ذلك، تعمل عملية الامتصاص بالتأرجح الضغطي (PSA) وفقًا للمبدأ الحركي الديناميكي الذي ينص على أن سعة الامتصاص تعتمد بشكل كبير على الضغط الجزئي للغاز المستهدف. ووفقًا لمبادئ منحنى الامتصاص المتساوي لـ «لانغموير»، فإن المنخل الجزيئي يمتص كميات كبيرة من الغاز بسرعة عند ارتفاع ضغوط النظام. وعندما ينخفض هذا الضغط بسرعة، يتحول التوازن على الفور، مما يؤدي إلى انفصال جزيئات المادة الممتصة عن المصفوفة الصلبة.
تُعد تقنية PSA المعيار الصناعي لتطبيقات فصل الغازات الماكروسكوبية ذات الأحجام الكبيرة، وليس لإزالة الشوائب النزرة. وتشمل التطبيقات النموذجية توليد الأكسجين أو النيتروجين الصناعي عالي النقاء من الهواء الجوي، أو استخلاص الهيدروجين فائق النقاء من غاز التخليق أو الغازات العادمة للمصافي. ومن الناحية التشغيلية، تتميز تقنية PSA بأنها تعمل بالكامل عند درجات حرارة قريبة من درجة حرارة الغرفة. والتقلب الحراري فيها ضئيل للغاية. وبدلاً من ذلك، تعتمد العملية بشكل كبير على الدورات الميكانيكية السريعة والمستمرة. وتكون أوقات دورات PSA قصيرة للغاية، حيث تتراوح غالبًا من بضع دقائق فقط إلى عشرات الثواني. وتعتمد قوة التجديد بالكامل على الإفراج الفوري لضغط النظام (التفريغ)، مما يؤدي إلى طرد الملوثات ديناميكيًا من المسام الدقيقة دون الحاجة إلى تسخين حراري خارجي.
العملية القياسية لتجديد المنخل الجزيئي
لفهم تعقيدات إدارة المناخل الجزيئية فهماً تاماً، من الضروري دراسة إجراءات التشغيل الدقيقة والمرحلية التي تحكم هذه الأنظمة. وفي غرف التحكم الصناعية الحديثة، تمثل أنظمة TSA وPSA نموذجين تشغيليين مختلفين تماماً. وفيما يلي تفصيل دقيق لتسلسلات التجديد القياسية لكلتا المنهجيتين، مع تسليط الضوء على الطبيعة المتوازية لآليات الامتصاص الحراري مقابل آليات الامتصاص الحركي.
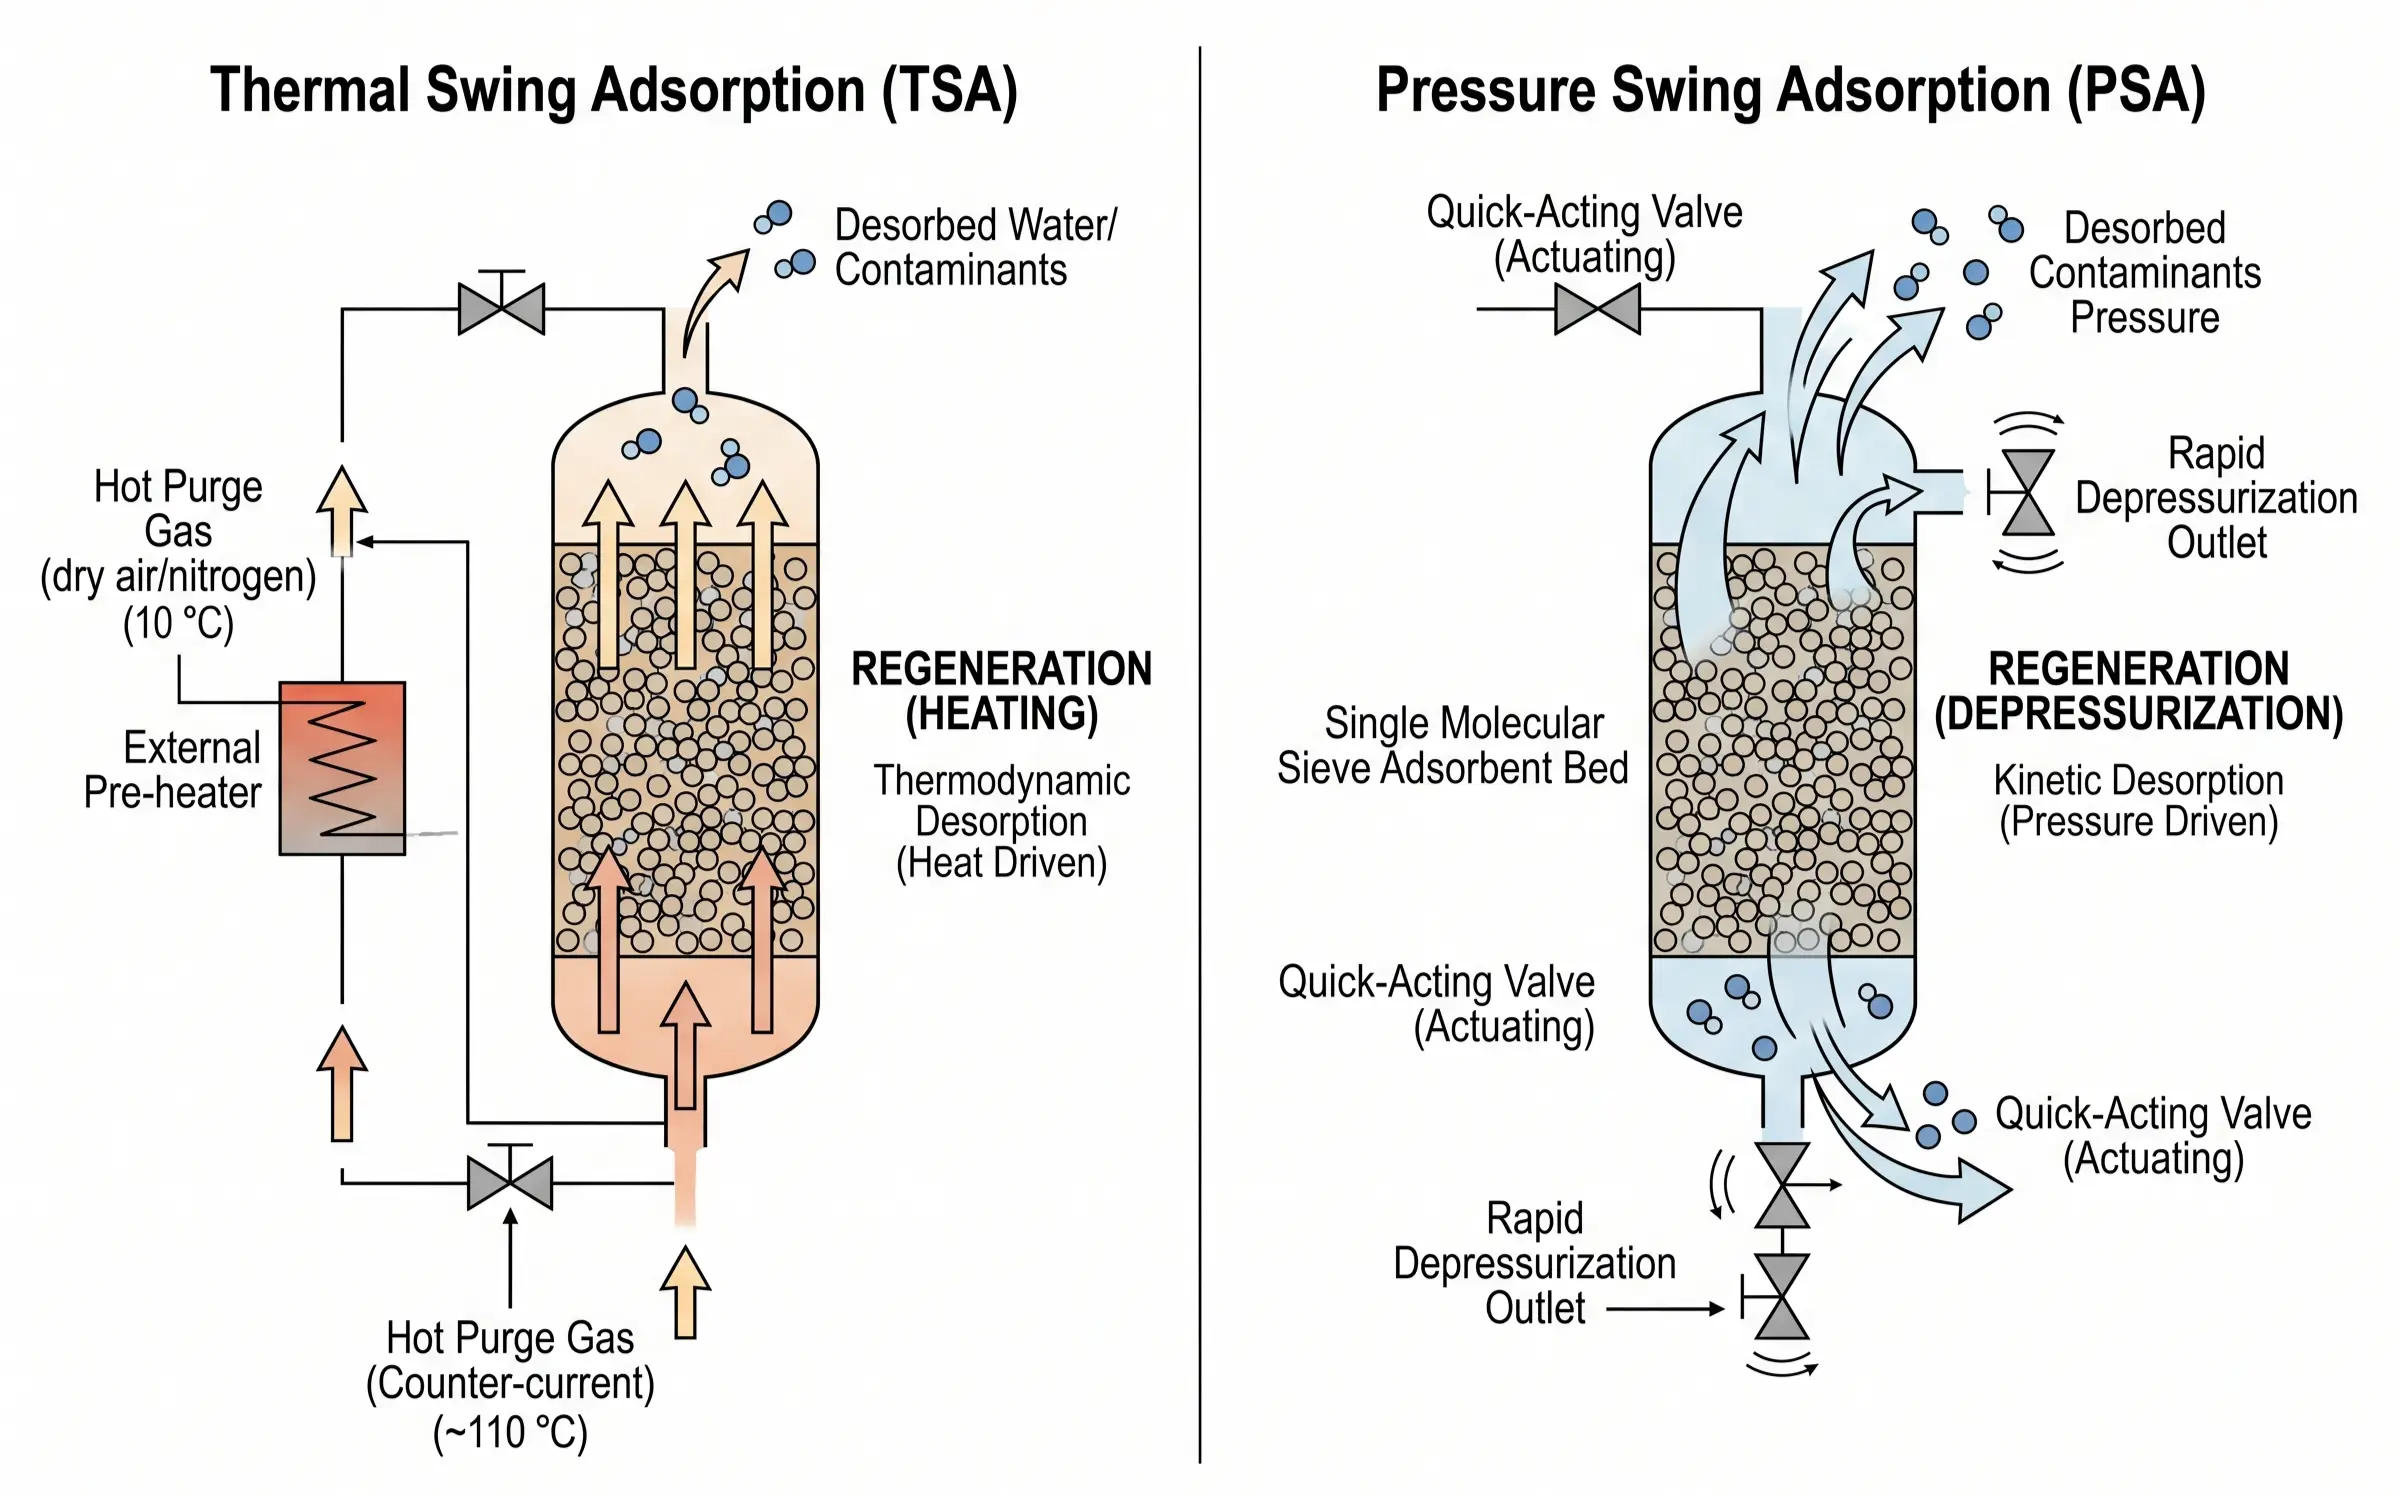
عملية التجديد القياسية لـ TSA (تسلسل زمني)
تُعد سلسلة TSA إجراءً حراريًا مُحكَّم التوقيت بدقة، ومصممةً لاستيراد وتصدير كميات هائلة من الحرارة بأمان دون الإضرار بالبنية الخزفية الهشة للمادة الماصة.
المرحلة 1: التسخين باستخدام غاز التطهير (التسخين وإزالة الامتصاص)
في الواقع المادي لنظام TSA، لا يُعد التسخين والتطهير (التنقية) خطوتين متتاليتين؛ بل هما آليتان متوازيتان ومترابطتان بطبيعتهما. خلال المرحلة الأولى، يتم إدخال غاز تجديد شديد الجفاف وعالي الحرارة (غاز التطهير) إلى الطبقة المشبعة. وتقتضي أفضل الممارسات الهندسية أن يتدفق هذا الغاز الساخن في التيار المعاكس الاتجاه بالنسبة لتدفق الامتصاص العادي. إذا كان الامتصاص يحدث من الأعلى إلى الأسفل، فيجب أن يحدث التسخين من الأسفل إلى الأعلى. وهذا يمنع الماء المنفصل عن المنطقة المدخلة شديدة التشبع من الانزلاق إلى أعماق منطقة المخرج شديدة الجفاف في الطبقة، الأمر الذي من شأنه أن يؤدي إلى تلوث قسم التنقية في الغربال بشكل دائم.
خلال هذه المرحلة، تؤدي التأثيرات الديناميكية الحرارية الناتجة عن ارتفاع درجة الحرارة إلى كسر قوى فان دير فالس، في حين تعمل التأثيرات الحركية للغاز المتدفق باستمرار على خفض ضغط بخار الملوث في الفراغ المحيط، مما يؤدي إلى إخراج الجزيئات المتحررة من الوعاء فعليًّا. ولمنع حدوث انهيار هيكلي كارثي، يجب على المشغلين التحكم بدقة في معدل ارتفاع درجة الحرارة. وعادةً ما يتم تقييد معدل التسخين بما يتراوح بين 30 درجة مئوية و50 درجة مئوية في الساعة. تتسبب الارتفاعات الحرارية السريعة في تدرجات حرارية هائلة بين السطح الخارجي والداخلي لحبيبات الزيوليت، مما يؤدي إلى حدوث كسور ناتجة عن الإجهاد الحراري. ولا تُعتبر مرحلة التسخين مكتملة إلا عندما تصل درجة حرارة الغاز الناتج عند مخرج الطبقة إلى 150 درجة مئوية كحد أدنى (على الرغم من أنها غالبًا ما تكون أعلى اعتمادًا على المنخل) وتبقى عند مستوى ثابت لعدة ساعات، مما يثبت أن كل الماء الكامن العميق قد تم غليه وإخراجه بنجاح.
المرحلة الثانية: التبريد باستخدام غاز التنظيف الجاف
بمجرد اكتمال عملية إزالة الامتصاص، يتم إيقاف مصدر الحرارة الخارجي، لكن درجة حرارة الطبقة تتراوح حاليًا بين 200 درجة مئوية و300 درجة مئوية. ولا يمكن إعادة تشغيلها لمعالجة الغاز المحيط، حيث إن قدرتها على الامتصاص عند درجات الحرارة المرتفعة تساوي صفرًا تقريبًا. تتضمن المرحلة الثانية استمرار تدفق غاز التطهير، ولكن مع إيقاف تشغيل السخان، مما يؤدي إلى خفض درجة حرارة الطبقة ببطء وبأمان إلى مستويات درجة الحرارة المحيطة.
تحتوي هذه المرحلة على الخطوط الحمراء التشغيلية الأكثر حرجًا والأعلى خطورة في العملية برمتها. غاز التبريد المستخدم يجب تتميز بنقطة ندى منخفضة للغاية (على سبيل المثال، أقل من -40 درجة مئوية). ويُحظر تمامًا استخدام غاز عملية رطب وغير معالج لتبريد طبقة المنخل الجزيئي الساخنة. فإذا تعرض الزيوليت الساخن والمجفف تمامًا للرطوبة فجأة، فإن البلورات ستمتص الماء على الفور. ويؤدي هذا الامتصاص السريع إلى إطلاق دفعة هائلة وعنيفة من الطاقة الحرارية تُعرف باسم الحرارة الكامنة للامتصاص. يمكن أن يؤدي هذا الإطلاق الموضعي للطاقة إلى ارتفاع حاد لا يمكن السيطرة عليه في درجات حرارة قاعدة التسخين بمقدار مئات الدرجات في غضون ثوانٍ، مما يؤدي فعليًّا إلى «طهي» المادة الرابطة، وغلي الماء المحبوس داخليًّا، وتحطيم الحبيبات إلى غبار عديم الفائدة (تحويلها إلى مسحوق)، وبالتالي تدمير المخزون بأكمله الذي تبلغ قيمته عدة ملايين من الدولارات بسبب خطأ واحد.
عملية تجديد PSA القياسية (التسلسل القائم على الضغط)
يتجنب نظام PSA استخدام الحرارة تمامًا، ويعتمد بدلاً من ذلك على الصمامات الميكانيكية عالية السرعة والقوى الحركية الناتجة عن خفض الضغط السريع لإزالة الملوثات من الطبقة.
المرحلة الأولى: إزالة الضغط / التفريغ
عندما يصل وعاء الامتصاص عبر الإنترنت إلى نقطة التشبع المحسوبة، تغلق صمامات التغذية المدخلة بسرعة. وعلى الفور، تفتح صمامات العادم، مما يؤدي إلى انخفاض حاد في الضغط الداخلي للوعاء من ضغط التشغيل العالي إلى ما يقارب الضغط الجوي (أو ضغط موجب طفيف). ووفقًا لمنحنيات الامتصاص الحرارية، يؤدي هذا الانخفاض المفاجئ والحاد في الضغط الجزئي إلى تغيير حالة التوازن على الفور. ويتم طرد الحجم الهائل من المواد الممتصة (مثل النيتروجين في مولد الأكسجين) قسرًا من المسام الدقيقة وتصريفها إلى الغلاف الجوي أو إلى نظام استرداد ثانوي.
تتمحور النقاط الهندسية الحرجة هنا حول ديناميكا الموائع. يجب التحكم بدقة في معدل انخفاض الضغط (dP/dt) بواسطة ألواح الفتحات أو صمامات الضبط. إذا كان التفريغ عنيفًا للغاية، فإن السرعة الصاعدة الشديدة للغاز المتوسع سترفع حبيبات المادة الماصة فعليًّا، مما يتسبب في «تسييل» الطبقة أو غليانها. ويؤدي هذا التدحرج العنيف والاحتكاك بين الحبيبات الخزفية إلى توليد كميات هائلة من الغبار الكاشط، مما يؤدي إلى مشكلات خطيرة في انخفاض الضغط وفشل ميكانيكي للنظام في نهاية المطاف.
المرحلة الثانية: التنقية / المسح
وعندما تكون الحاوية في حالة الضغط الأدنى، نادرًا ما يكون مجرد إزالة الضغط كافيًا لتنظيف المسام الدقيقة الأعمق. ولتحقيق التجديد الكامل، يتم إدخال تيار جانبي صغير من غاز المنتج عالي النقاء للغاية (أو غاز حامل آخر مجفف للغاية) عند ضغط منخفض، بحيث يتدفق في اتجاه معاكس للتيار الرئيسي. تعمل حركة التنظيف هذه على إزالة آثار الملوثات المتبقية بقوة من المسام الكبيرة والمسافات البينية، مما يكسر التوازن الموضعي ويعيد ضبط سعة الامتصاص الديناميكية للطبقة بالكامل إلى الحد الأقصى الأساسي.
المرحلة الثالثة: إعادة الضغط
قبل إعادة تشغيل الوعاء لاستقبال غاز التغذية عالي الضغط، يجب إعادة ضغطه بطريقة آمنة. ففتح صمام تغذية عالي الضغط في وعاء منخفض الضغط من شأنه أن يولد موجة صدمية صوتية، مما يؤدي إلى تفتيت الطبقة العليا من طبقة المنخل الجزيئي. لذلك، تتم عملية إعادة الضغط بسلاسة، وغالبًا ما يتم ذلك باستخدام الغاز الناتج من برج نشط موازٍ (وهي عملية تُعرف باسم معادلة الضغط). وهذا لا يقتصر على الحفاظ على الغاز المضغوط الثمين، مما يزيد من الكفاءة الإجمالية للمصنع، بل يضمن أيضًا معادلة ضغط الطبقة بسلاسة مع ضغط التشغيل، لتكون جاهزة لبدء دورة الامتصاص التالية بسلاسة دون أي صدمة ميكانيكية.
معلمات التجديد عبر أنواع مختلفة من المناخل الجزيئية
ونظرًا لأن المناخل الجزيئية يتم تصنيعها بأقطار مسام وتركيبات هيكلية متنوعة، فإن قابليتها النوعية لامتصاص الماء والجزيئات القطبية الأخرى تختلف بشكل كبير. وبالتالي، يجب معايرة الطاقة الديناميكية الحرارية اللازمة لكسر روابط الامتصاص خلال دورة TSA بعناية وفقًا لنوع الزيوليت المحدد المركب في الوعاء. وسيؤدي تطبيق منحنى تسخين عام على جميع المناخل الجزيئية إما إلى امتصاص غير كامل (إذا كانت درجة الحرارة منخفضة جدًّا) أو إلى تدهور حراري مائي متسارع (إذا كانت درجة الحرارة مرتفعة دون داعٍ).
توضح المصفوفة الفنية التالية المعلمات المثلى للتجديد، والصعوبات التشغيلية الأساسية، والحدود القصوى الحرجة لدرجات الحرارة لأكثر أربعة أنواع شيوعًا من المناخل الجزيئية الصناعية.
| نوع الغربال | نطاق درجات الحرارة الأمثل | الصعوبة الأساسية / ملاحظات التطبيق | نقطة التشغيل الحرجة |
|---|---|---|---|
| 3A | 170 درجة مئوية – 220 درجة مئوية | نظرًا لصغر حجم مسامها (3 أنجستروم)، تُستخدم 3A بشكل أساسي في تجفيف الإيثانول وتجفيف الغازات المتفككة (الإيثيلين/البروبيلين). وتكمن الصعوبة الأساسية في منع الامتصاص المشترك للأوليفينات التفاعلية. ويجب الحفاظ على درجات الحرارة بدقة ضمن النطاق المحدد؛ حيث إن الحرارة المفرطة في وجود المواد العضوية قد تؤدي إلى تكوّن الفحم بشكل حاد وترسب الكربون على السطح الخارجي للحبيبات. | لا تتجاوز درجة الحرارة 250 درجة مئوية لتجنب تسريع تكوين البوليمر وتكوّن الفحم. |
| 4A | 200 درجة مئوية – 250 درجة مئوية | الجهاز القياسي الموثوق به لتجفيف الهواء العام للأجهزة وتجفيف الغاز الطبيعي. عملية إزالة الامتصاص بسيطة نسبيًا، ولكن يجب تنظيف الطبقة بشكل شامل لضمان الوصول إلى نقاط ندى تبلغ -100 درجة مئوية عند العودة إلى الخدمة. | حافظ على معدلات تسارع التسخين ثابتة. فالتجاوز 450 درجة مئوية سيؤدي إلى انهيار البنية البلورية للصوديوم A بشكل دائم. |
| 5A | 200 درجة مئوية – 300 درجة مئوية | غالبًا ما تُستخدم لفصل الإيزوبارافينات عن البارافينات العادية، وكذلك لإزالة الكبريت (إزالة H₂S). تُنشئ أيونات الكالسيوم ثنائية التكافؤ مجالًا كهروستاتيكيًا أقوى من أيونات الصوديوم، مما يعني أن الشوائب تُحتجز بإحكام أكبر. ونتيجةً لذلك، تكون مقاومة الامتصاص أعلى بشكل ملحوظ مقارنةً بالمرشح 4A، مما يستلزم درجات حرارة أساسية أعلى لتحقيق التجديد الكامل. | يلزم إجراء مراقبة دقيقة للغاز الناتج لضمان إزالة الكبريت بالكامل قبل بدء عملية التبريد. |
| 13X | 250 درجة مئوية – 350 درجة مئوية | أعلى طاقة امتصاص مطلوبة. 13X إنه فريد من نوعه؛ ففي حين يتميز بأكبر قطر للمسام (10 أنجستروم)، فإن السبب الفيزيائي الذي يجعله يتطلب أعلى درجة حرارة للتجديد يرجع أساسًا إلى النسبة المنخفضة للغاية بين السيليكا والألومينا (Si/Al). وتؤدي هذه النسبة المنخفضة إلى وجود مجال كهروستاتيكي شديد الكثافة والقوة، وترابط قطبي شديد داخل البنية البلورية. وتعتبر الحرارة الكامنة لامتصاص الماء على 13X هائلة. لذلك، يجب على المشغلين توفير طاقة حرارية أعلى بكثير لكسر هذا التوازن القوي. | يلزم وجود فترة استقرار ممتدة في درجة الحرارة. |
آليات تدهور المنخل الجزيئي وشيخوخته
لا يوجد منخل جزيئي يدوم إلى الأبد. فحتى في ظل أكثر أنظمة التحكم التشغيلي دقةً، ستشهد سعة الامتصاص الديناميكية لطبقة الزيوليت انخفاضًا مطردًا على مدار آلاف دورات التجديد. ومع ذلك، فإن فهم الآليات الفيزيائية والكيميائية لهذا التدهور يميز بين البلى الطبيعي والفشل المبكر والكارثي. وبالنسبة لمهندسي العمليات، فإن التخفيف من حدة أنماط الفشل هذه هو جوهر إدارة دورة الحياة.
الشيخوخة الحرارية المائية (إزالة الألومنيوم)
يُعدّ التقادم الحراري المائي الشكل الأكثر انتشارًا والذي لا مفر منه من أشكال التحلل الكيميائي في أنظمة TSA. خلال المراحل المبكرة من مرحلة التسخين، إذا كان الطبقة لا تزال تحتوي على حجم هائل من المياه المحبوسة، فإن التطبيق الموضعي للحرارة يؤدي إلى تبخر هذه المياه لتتحول إلى بخار عالي الحرارة والضغط. وعندما تتعرض الشبكة البلورية الحساسة للألومينوسيليكات لبخار عالي الحرارة على مدى آلاف الساعات، يحدث تفاعل كيميائي يُعرف باسم «إزالة الألومينيوم». يهاجم البخار الهيكل كيميائيًا، مما يؤدي إلى إزالة ذرات الألومنيوم من البنية البلورية. وهذا يتسبب في انهيار المسام الدقيقة الداخلية تدريجيًّا واندماجها معًا، مما يقلل بشكل دائم من إجمالي المساحة السطحية الداخلية ويؤدي إلى تقلص السعة الديناميكية بشكل دائم. وللتخفيف من حدة هذه المشكلة، يجب على المشغلين التأكد من أن غاز التطهير المستخدم في عملية التجديد جاف تمامًا، وأن معدلات ارتفاع درجة الحرارة يتم التحكم فيها للسماح بتفريغ الماء قبل أن تصل درجات الحرارة النظامية إلى ذروتها.
التكويك والتلوث (انسداد المسام)
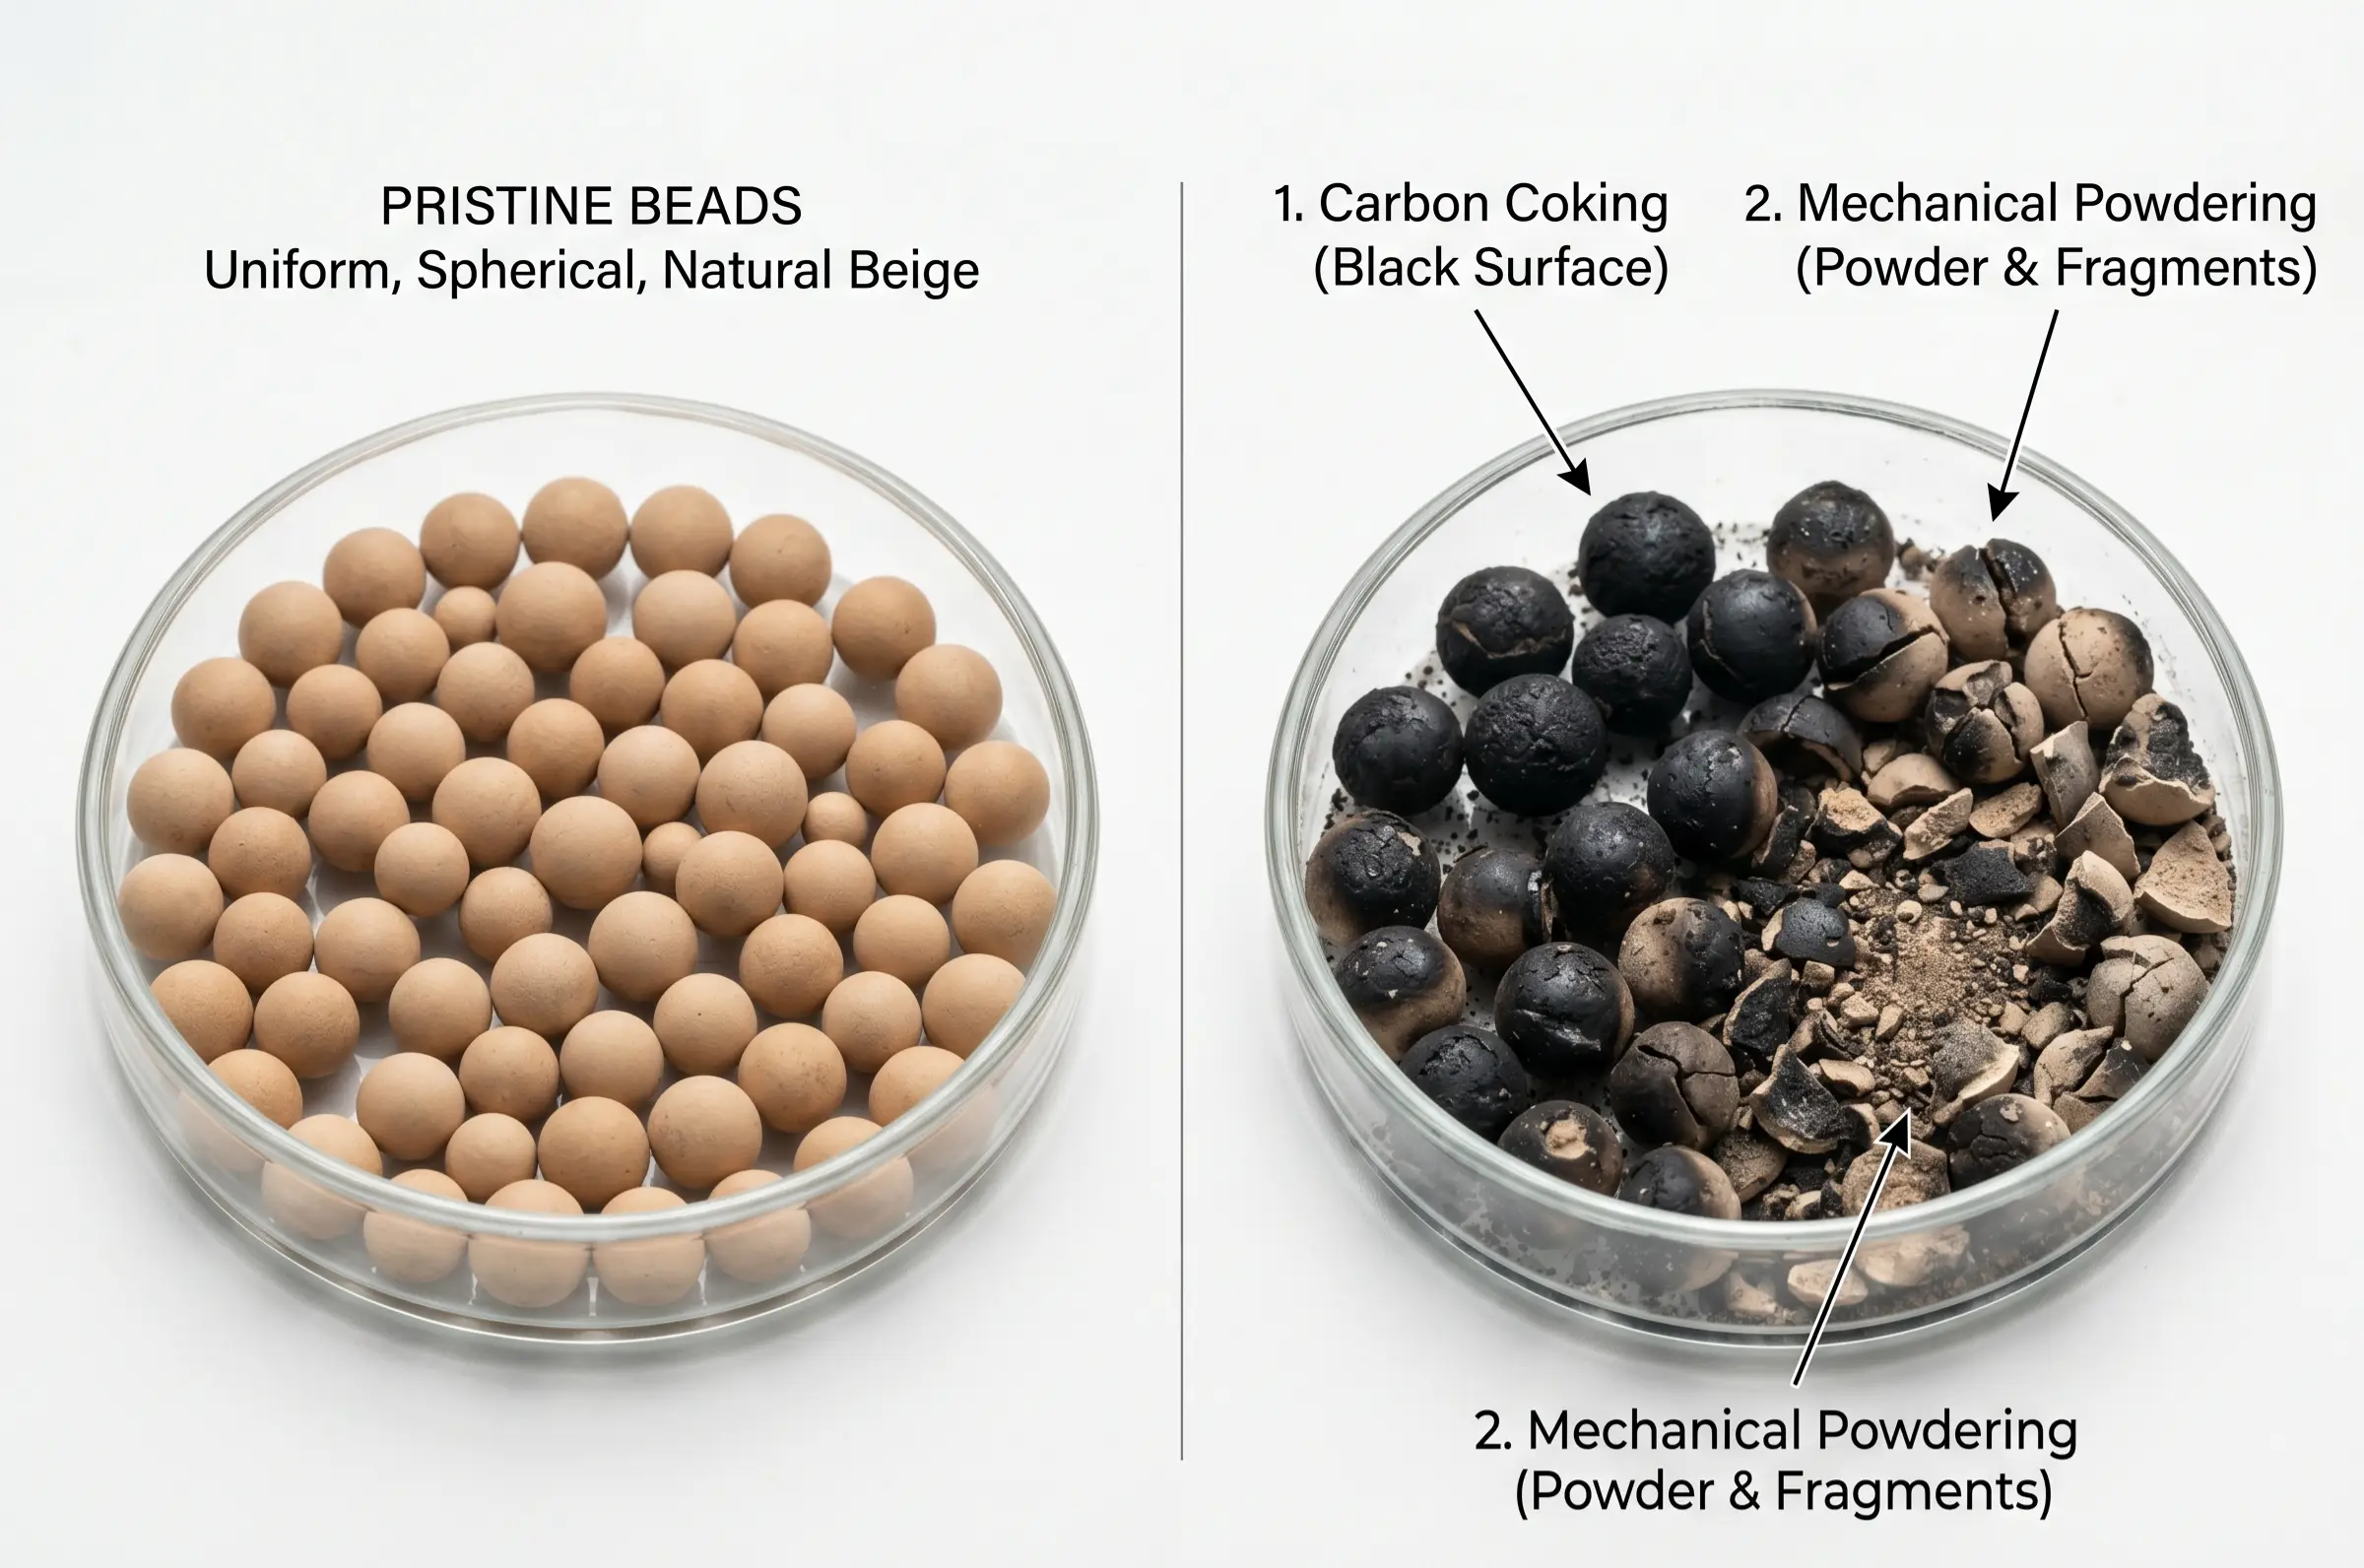
وعلى عكس الشيخوخة الحرارية المائية، التي تلحق الضرر بالبنية، فإن عملية التكويك تسد الوصول إليها تمامًا. وإذا احتوى غاز العملية الوارد أو غاز الناقل المستخدم في عملية التجديد على كميات ضئيلة من الهيدروكربونات الثقيلة، أو زيوت تشحيم الضاغط، أو الأمينات التفاعلية، فإن الكارثة تكون وشيكة. وعندما يتم تسخين الطبقة إلى درجة حرارة تتراوح بين 200 درجة مئوية و300 درجة مئوية أثناء عملية التجديد، تتعرض هذه الجزيئات العضوية الثقيلة للتكسير الحراري والتفحيم مباشرةً على سطح حبيبات الزيوليت. ويؤدي ذلك إلى تكوين طبقة صلبة من الكربون (الكوك) لا يمكن اختراقها، تعمل كأنها الأسمنت، فتغلق مداخل المسام الدقيقة بشكل دائم. وعلى الرغم من أن السعة الداخلية تظل سليمة من الناحية الفنية، إلا أن جزيئات المادة الممتصة لم تعد قادرة على دخول المسام. ويتطلب منع حدوث ذلك يقظة تامة في المراحل الأولية، مما يستلزم تركيب مرشحات تجميع عالية الكفاءة وطبقات حماية كربونية وصيانتها بصرامة لاحتجاز الزيوت قبل أن تلامس المنخل الجزيئي.
الإجهاد الحراري والتفتت الميكانيكي
يتجلى الفشل الميكانيكي في شكل «تفتت» أو «تحول إلى مسحوق»، مما يؤدي إلى ارتفاعات حادة في انخفاض الضغط عبر الطبقة. حبيبات الزيوليت هي مواد خزفية؛ فهي تتمتع بقوة استثنائية تحت الضغط الساكن، لكنها شديدة الهشاشة عند تعرضها للشد أو الصدمة الحرارية. إذا قام المشغل بتطبيق الحرارة بسرعة مفرطة، فإن السطح الخارجي للحبيبة يتمدد حرارياً بينما يظل قلبها بارداً، مما يولد إجهاداً قصّياً داخلياً هائلاً يؤدي إلى تمزق الحبيبة من الداخل. وبالمثل، إذا تجاوزت سرعات الغاز خلال مرحلة التفريغ في عملية PSA أو مرحلة التطهير في عملية TSA الحدود التصميمية، فإن قوى الرفع الأيروديناميكية ستتسبب في ارتداد الحبيبات وتطحنها وتآكلها ضد بعضها البعض. ولمنع هذا التلف الميكانيكي، يجب الالتزام الصارم بمعدلات ارتفاع درجة الحرارة تدريجيًّا خطوة بخطوة، وتسلسل الصمامات المتحكم فيه، وبروتوكولات الدعم/الضغط المناسبة للطبقة في جميع الأوقات.
تقييم الأداء وعوامل الكفاءة
يجب أن تترجم المعرفة النظرية المتعلقة بعملية التجديد إلى إجراءات تشخيصية قابلة للتنفيذ وقابلة للقياس على أرض المصنع. ويجب على المشغلين تقييم كفاءة دورة التجديد باستمرار باستخدام بيانات القياس عن بُعد في الوقت الفعلي الواردة من نظام التحكم الموزع (DCS). أما الاعتماد حصريًّا على مؤقت لتحديد انتهاء الدورة، فهو استراتيجية تشغيلية بدائية وتنطوي على مخاطر عالية.
المؤشرات الرئيسية لنجاح عملية التجديد
- تقارب منحنى درجة الحرارة: يُعد تضييق الفارق في درجة الحرارة بين مدخل الطبقة ومخرجها المؤشر الديناميكي الحراري الأكثر موثوقية لنجاح مرحلة التسخين في عملية TSA. في بداية عملية التسخين، يفقد الغاز الساخن طاقته بالكامل لصالح الطبقة الباردة والماء المتبخر. ومع جفاف الطبقة وتسخينها، تتقدم الموجة الحرارية نحو القاع. وعندما ترتفع درجة حرارة النفايات السائلة (المخرج)، وتصل إلى العتبة المستهدفة (على سبيل المثال، 150 درجة مئوية أو أكثر) وتستقر، فإن ذلك يثبت أن الطبقة قد وصلت إلى التوازن الحراري وأن الماء الكامن قد اختفى.
- استقرار نقطة الندى عبر الإنترنت: مقياس الأداء النهائي. عند إعادة الوعاء المُجدَّد إلى دورة الامتصاص النشطة، يجب أن يسجل محلل الرطوبة الموجود على خط غاز المنتج على الفور نقطة ندى مستقرة ومنخفضة للغاية (غالبًا ما تكون أقل من -100 درجة مئوية، اعتمادًا على النظام). وإذا ارتفعت نقطة الندى بشكل حاد في مرحلة مبكرة من الدورة، فهذا يُعد المؤشر الرئيسي على عدم اكتمال عملية التجديد أو تدهور حالة الطبقة بشكل خطير.
- سلامة انخفاض الضغط (ΔP): تتم مراقبة السلامة الميكانيكية عبر أجهزة إرسال الضغط التفاضلي الموزعة على طول الطبقة. وتحافظ الطبقة السليمة على انخفاض ضغط مستقر ويمكن التنبؤ به، يتحدد وفقًا لسرعة الغاز. وإذا بدأ ΔP في اتجاه تصاعدي ثابت لا رجعة فيه على مدار عدة دورات، فإن ذلك يمثل علامة تحذير قاطعة على أن الحبيبات تتحول إلى مسحوق، وتتفتت، وتسد قنوات تدفق الغاز البينية، مما يستلزم إجراء تحقيق هندسي فوري.
المتغيرات الحاسمة التي تؤثر على كفاءة التجديد
عند استكشاف أسباب عدم كفاءة دورة التجديد، يجب على مهندسي العمليات فحص ثلاثة متغيرات أساسية:
- معدل التدفق الحجمي لغاز التطهير: تتطلب الديناميكا الحرارية وجود الحرارة، بينما تتطلب الكينيتيكا وجود التدفق. فإذا كان معدل التدفق الكتلي لغاز الناقل المستخدم في عملية التجديد منخفضًا جدًّا، فلن يكون لديه القدرة الكافية على طرد الرطوبة المنفصلة من الوعاء. وستصل الرطوبة ببساطة إلى حالة توازن موضعية، ثم تعود لتترسب في أعماق الطبقة مع انخفاض درجة حرارتها.
- قدرة جهاز التسخين وكفاءة نقل الحرارة: بمرور الوقت، قد تتراكم الرواسب على مجموعات السخانات الكهربائية، أو قد تفقد السخانات التي تعمل بالوقود كفاءة الشعلات. وإذا لم يتم نقل القدرة الحرارية المطلوبة بنجاح إلى غاز التطهير، فلن يصل الطبقة أبدًا إلى درجات الحرارة الحرجة اللازمة لعملية الامتصاص، بغض النظر عن مدة استمرار الدورة.
- إحكام إغلاق الصمام والتسرب الداخلي: هذا هو السبب الأكثر شيوعًا، بل والأكثر خفاءً. فصمامات التبديل الكبيرة تتآكل حتمًا. وإذا تسرب من صمام التجديد الساخن ولو كمية ضئيلة من غاز التغذية الرطب إلى النظام خلال مرحلة التبريد أو الاستعداد، فسوف يتم تحميل الطبقة بالرطوبة قبل الأوان، قبل أن تبدأ دورة الامتصاص أصلاً، مما يؤدي إلى تقصير مدة دورة التشغيل بشكل كبير.
اختيار المناخل الجزيئية عالية المتانة
ورغم أن المعلمات الدقيقة لعملية التجديد تحد من التدهور، فإن الاستقرار الميكانيكي والحراري المائي الفطري للمنخل الجزيئي هو الذي يحدد في نهاية المطاف العمر الافتراضي للنظام. أما المواد الماصة ذات الجودة المتدنية فهي معرضة بشدة للتفتت والانهيار الهيكلي في ظل التقلبات الحرارية والضغطية المستمرة.
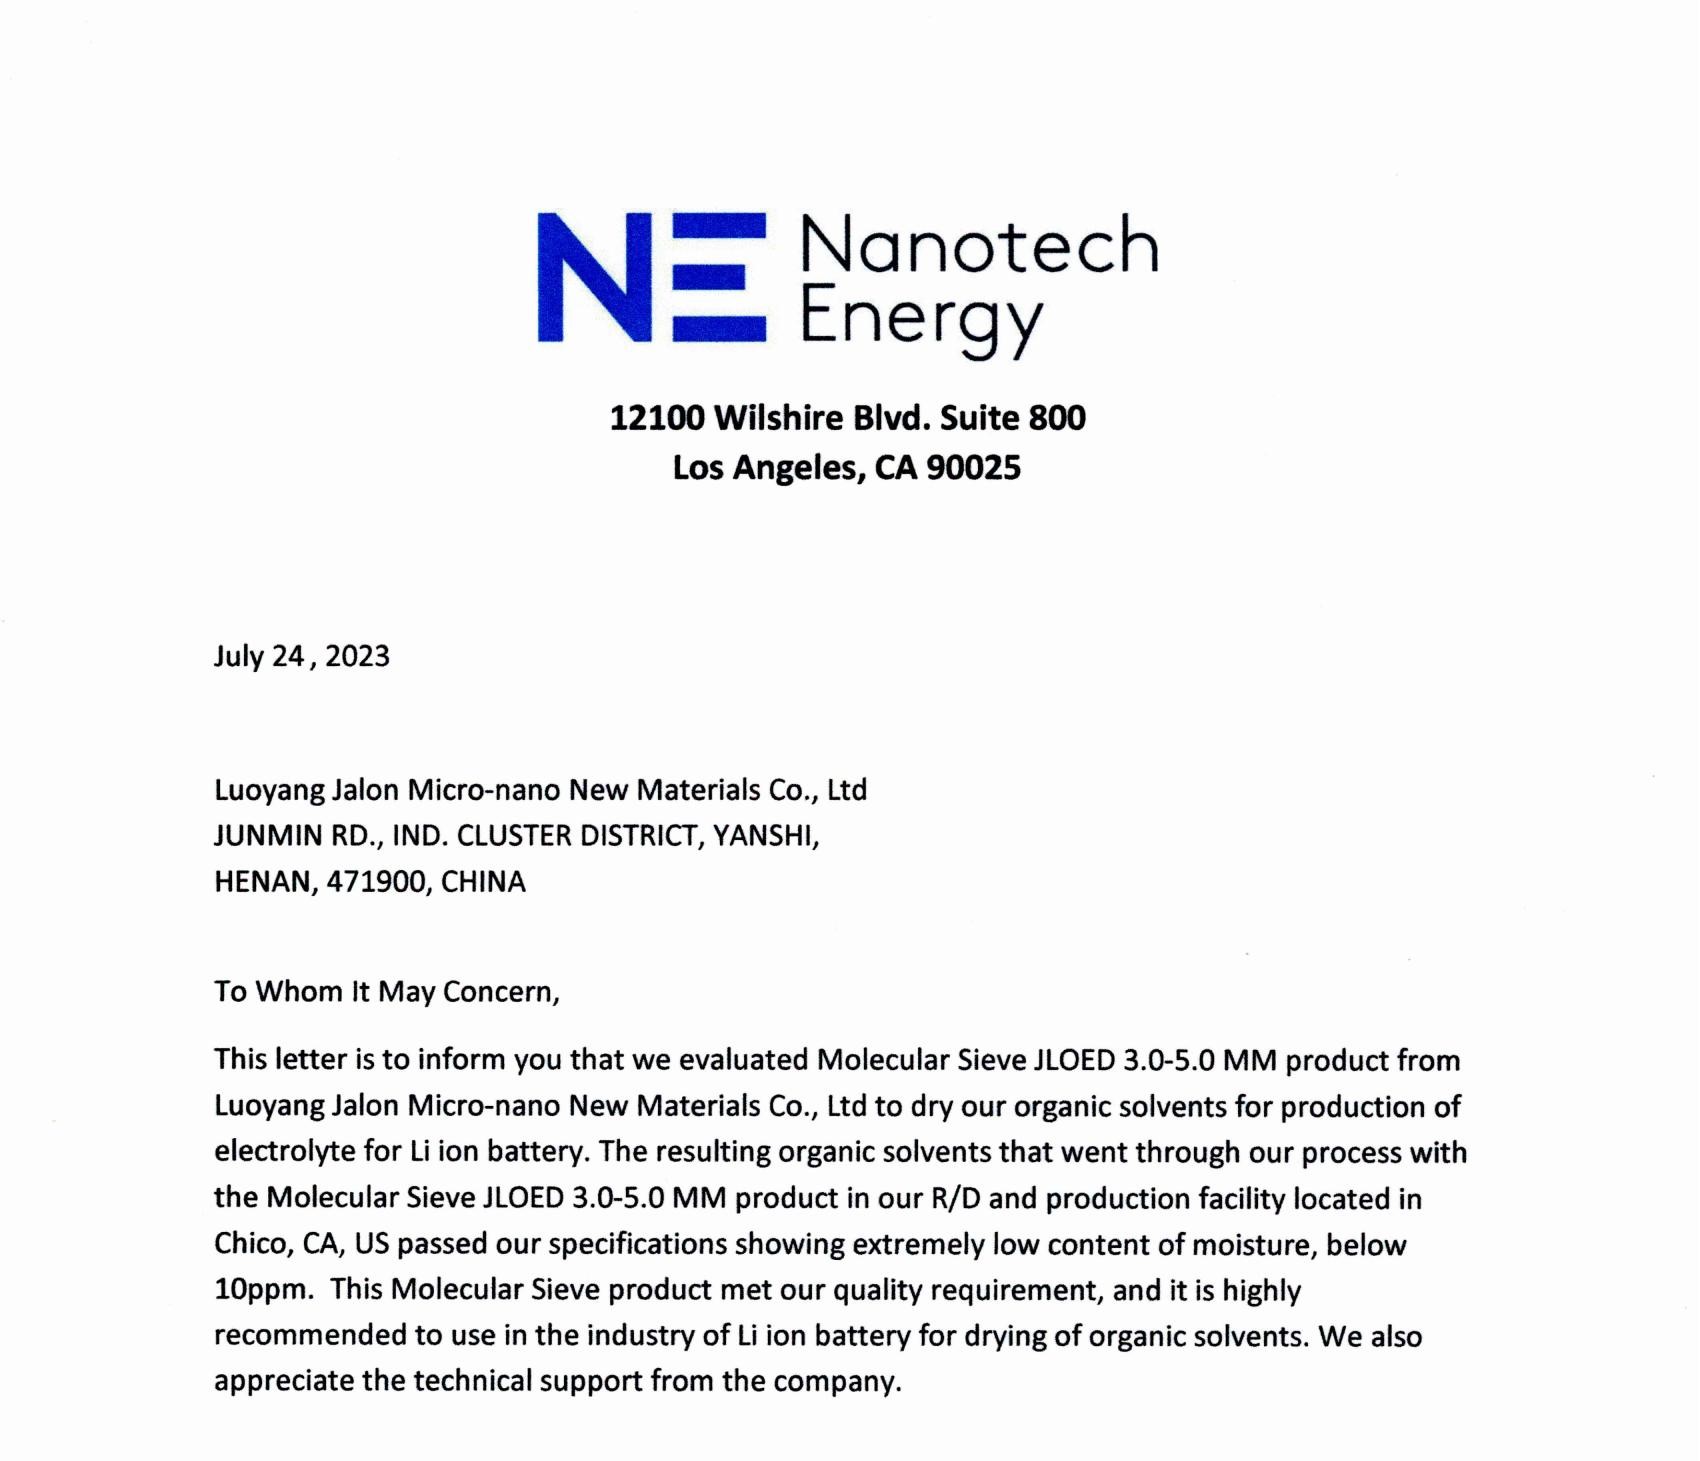
تقوم شركة «جالون» (JALON)، وهي شركة رائدة في مجال التصنيع تتمتع بخبرة تزيد عن 28 عامًا، بتصميم المناخل الجزيئية المصممة لتحمل الضغوط الدورية الشديدة. وبدعم من فريق من الخبراء يتمتع بخبرة تزيد عن 20 عامًا في مجال البتروكيماويات الميدانية، نقدم حلول امتصاص مخصصة بالكامل وتقييمات فنية مجانية لتحسين عملية التجديد لديكم وتقليل فترات التوقف غير المخطط لها إلى أدنى حد.
الأسئلة الشائعة حول العمر الافتراضي للمنخل
لا يوجد معيار عالمي لعدد الدورات بالضبط، حيث إن العمر التشغيلي يتحدد بالكامل حسب شدة قسوة بيئة التشغيل. ففي تطبيقات الغازات شديدة النقاء والنظافة والجفاف — حيث لا يحتوي غاز التغذية على هيدروكربونات تفاعلية أو ملوثات ثقيلة — يمكن للمنخل الجزيئي عالي الجودة أن يتحمل بسهولة عدة آلاف من دورات التجديد، مما يوفر عمرًا تشغيليًّا يتراوح بين 3 و5 سنوات. ومع ذلك، في الظروف القاسية والعدوانية التي تتضمن الزيوت الثقيلة أو الغازات الحمضية أو الصدمات الحرارية الشديدة المتكررة، تتدهور البنية البلورية بسرعة أكبر بكثير، مما قد يقلل العمر التشغيلي الفعلي إلى ما بين 12 و18 شهرًا قبل أن يصبح الاستبدال الكامل ضروريًا للحفاظ على نقاء المنتج.
يؤدي الفشل في إعادة تجديد الطبقة بالكامل إلى حدوث حلقة متتالية من الأعطال التشغيلية. فإذا بقيت آثار من الرطوبة أو الملوثات في المسام الدقيقة بسبب درجة حرارة غير كافية أو تدفق تطهير غير ملائم، فإن سعة الامتصاص المتاحة للدورة التالية تنخفض حسابيًا. ونتيجة لذلك، ستصل الطبقة إلى مرحلة الاختراق بشكل أسرع بكثير، مما يجبر نظام التشغيل الآلي على تقصير مدة الدورة. ويؤدي هذا إلى زيادة هائلة في تواتر تبديل الصمامات، وزيادة استهلاك الطاقة بسبب التسخين المتكرر، وتسريع الشيخوخة الحرارية المائية للزيوليت السليم المتبقي، وزيادة هائلة في خطر وصول المنتج غير المطابق للمواصفات إلى المعدات النهائية، مما يؤدي في النهاية إلى إغلاقات غير مخطط لها للمصنع بتكاليف باهظة.
 EN
 DE
 ES
 JA
 RU
 PT
 FR
 AR
 KO
 TH
 ID