ما هو التكسير الهيدروجيني وأين يقع في المصفاة؟
تعمل المصفاة كمعمل للفرز والتحسين. يدخل النفط الخام من أحد الأطراف، ويخرج من الطرف الآخر مجموعة متنوعة من المنتجات — مثل البنزين، والديزل، ووقود الطائرات، والمواد الأولية للبتروكيماويات. وتقوم وحدات التقطير الجوي والتقطير الفراغي بعملية الفرز: فهي تفصل الخام إلى أجزاء وفقًا لدرجة الغليان. لكن عملية الفرز وحدها لا تستفيد من القيمة الكبيرة الكامنة في الخام. فالجزيئات الثقيلة التي تخرج من قاع أبراج التقطير — زيوت الغاز والتدفقات المتبقية — تكون كبيرة جدًّا، وعطرية جدًّا، وملوثة جدًّا بحيث لا يمكن بيعها كمنتجات عالية الجودة.
وهنا يأتي دور عملية التكسير الهيدروجيني.
التكسير الهيدروجيني هو عملية هدرجة تحفيزية تعمل على تكسير جزيئات الهيدروكربونات الثقيلة إلى منتجات أخف وزنًا وأعلى قيمة. وعلى عكس التكسير الحراري البسيط، تتم هذه العملية في بيئة غنية بالهيدروجين وتحت ضغط عالٍ، حيث يتم في الوقت نفسه كسر الروابط الكربونية-الكربونية وتشبع الشظايا بالهيدروجين. وتنتج عن ذلك مجموعة من المنتجات يغلب عليها نواتج التقطير المتوسطة — مثل الديزل ووقود الطائرات وزيت التدفئة — وهي أنظف وأكثر استقرارًا وأعلى قيمة من المواد الأولية التي دخلت الوحدة.
في مخطط تدفق المصفاة، يقع جهاز التكسير الهيدروجيني في المرحلة التالية لعملية التقطير، وقبل مرحلة مزج المنتجات. وهو يُكمل عمل جهاز التكسير الحفزي السائل (FCC): حيث يقوم جهاز FCC بتحويل زيوت الغاز إلى بنزين من خلال آلية إزالة الكربون، بينما يتولى جهاز التكسير الهيدروجيني معالجة المواد الأولية الأكثر عطرية والمقاومة للتكسير التي لا يمكن تكسيرها بواسطة جهاز FCC — بما في ذلك المنتج الثانوي «زيت الدورة الخفيف» (LCO) الذي ينتجه جهاز FCC نفسه. وتشكل هاتان الوحدتان معًا العمود الفقري لمصفاة حديثة عالية التحويل.
لماذا أصبح التكسير الهيدروجيني أمرًا لا غنى عنه؟ هناك ثلاثة عوامل تتضافر في هذا الصدد. أولًا، تتطلب اللوائح البيئية وقودًا منخفض الكبريت للغاية — وتؤدي البيئة الغنية بالهيدروجين في عملية التكسير الهيدروجيني إلى إزالة الكبريت والنيتروجين إلى مستويات لا تتجاوز رقمًا واحدًا في جزء من المليون. ثانيًا، تزداد كثافة أنواع النفط الخام العالمية، مما يدفع بمزيد من المواد المتبقية إلى وحدات التحويل في المصفاة. ثالثًا، يستمر الطلب على نواتج التقطير المتوسطة — لا سيما الديزل في الاقتصادات الناشئة ووقود الطائرات النفاثة الذي يواكب التوسع في السفر الجوي — في الارتفاع، ويُعد التكسير الهيدروجيني الطريقة الأكثر كفاءة لإنتاجها.
إذن، ما الذي يدخل فعليًّا إلى وحدة التكسير الهيدروجيني؟ يتبين أن هذا السؤال أكثر تعقيدًا مما يبدو عليه.
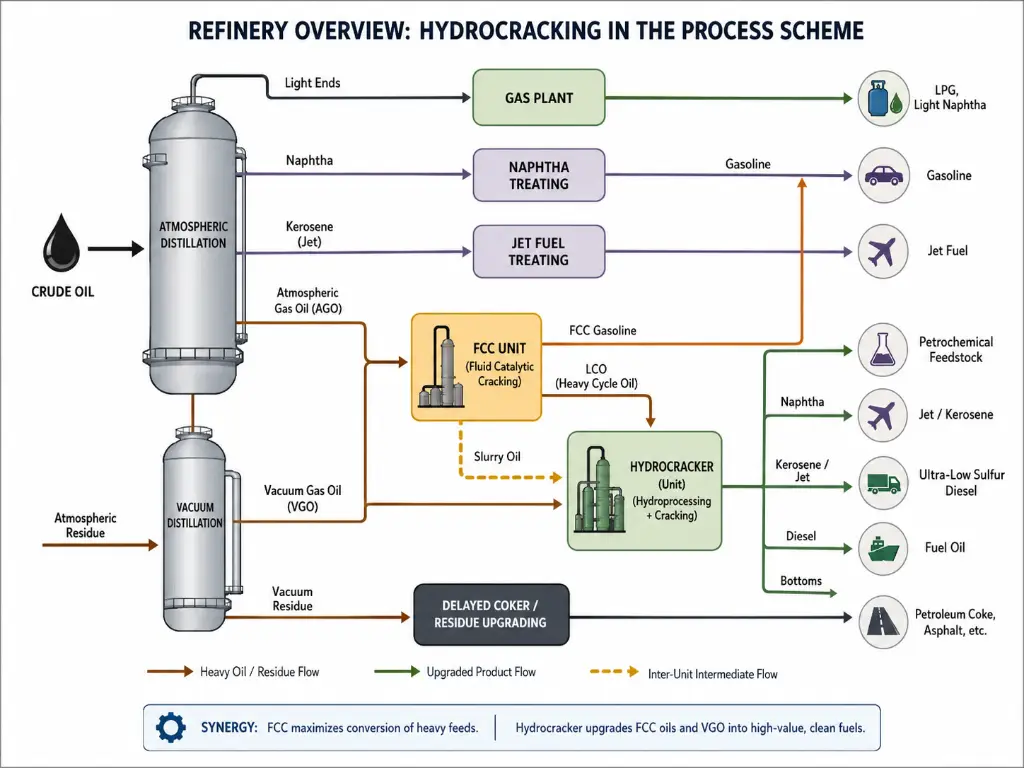
المواد الخام: ما الذي يدخل في عملية التكسير الهيدروجيني؟
تكمن الميزة الأساسية لمفاعل التكسير الهيدروجيني في مرونة المواد الأولية المستخدمة — لكن هذه المرونة تنطوي على آثار هندسية. فالمواد الأولية المختلفة تتطلب تكوينات عملية مختلفة، ومحفزات مختلفة، واستراتيجيات تشغيل مختلفة. ومن الضروري فهم طبيعة المواد الأولية قبل الشروع في العملية نفسها.
أخف مدخلات شائعة في عملية التكسير الهيدروجيني هي زيت الغاز الخفيف المستخرج مباشرة (LGO)، الذي يغلي في نطاق يتراوح بين 200 و370 درجة مئوية تقريبًا، بينما يمثل زيت الغاز الفراغي (VGO) الغالبية العظمى من المدخلات التجارية. وتتميز هذه التدفقات بنقاوتها النسبية — حيث تحتوي على نسب منخفضة من الكبريت والنيتروجين — ويمكن معالجتها في تكوين أحادي المرحلة باستهلاك معتدل للهيدروجين. وعلى النقيض من ذلك تمامًا، تحتوي بقايا التقطير الفراغي — وهي المادة المتبقية بعد التقطير الفراغي، والتي يغلي عند درجة حرارة تزيد عن 565 درجة مئوية — على تركيزات عالية من المعادن (النيكل والفاناديوم) والأسفلتينات والمركبات العطرية متعددة الحلقات التي من شأنها تعطيل عمل المحفز التقليدي ذي الطبقة الثابتة بسرعة. وتتطلب معالجة البقايا استخدام تكنولوجيا مفاعلات الطبقة المغليّة أو الطبقة المعلقة، حيث يمكن إضافة المحفز وسحبه بشكل مستمر.
تعمل معظم وحدات التكسير الهيدروجيني التجارية في نطاق يتراوح بين هذين الحدين. وتُعد زيت الغاز الفراغي (VGO) المادة الأولية الأساسية، التي يتراوح درجة غليانها عادةً بين 350 و565 درجة مئوية. اعتمادًا على مصدر النفط الخام، يمكن أن يحتوي زيت الغاز الفراغي على نسبة كبريت تتراوح بين 0.5 و4 بالوزن، ونسبة نيتروجين تتراوح بين 500 و3,000 جزء في المليون — ويُعد النيتروجين هو المشكلة الأكثر خفاءً. فمركبات النيتروجين العضوية، حتى عند وجودها بكميات ضئيلة، تُعد سمومًا قوية للمواقع الحمضية في محفز التكسير الهيدروجيني. ولهذا السبب، تبدأ كل وحدة تكسير هيدروجيني، بغض النظر عن تكوينها، بخطوة المعالجة المسبقة.
| نوع المادة الخام | مصدر نموذجي | نطاق الغليان | التحدي الرئيسي | العملية المناسبة |
|---|---|---|---|---|
| LGO/VGO ذات المسار المستقيم | التقطير الجوي/التقطير الفراغي | 350–565 درجة مئوية | يختلف محتوى الكبريت والنيتروجين باختلاف نوع النفط الخام | مرحلة واحدة أو مرحلتين |
| زيت الدراجات الضوئية (LCO) | منتج ثانوي من لجنة الاتصالات الفيدرالية (FCC) | 220–350 درجة مئوية | مركبات عطرية عالية (60–80%)، يصعب تكسيرها | نظام ثنائي المراحل باستخدام هيدروجين عالي الضغط (H₂) |
| زيت الغاز من شركة كوكر | التكويك المتأخر | 350–520 درجة مئوية | نسب عالية من الكبريت والنيتروجين والأوليفينات؛ غير مستقر | نظام ذو مرحلتين مع معالجة مسبقة |
| البقايا الجوية | مخلفات التقطير الجوي | 565 درجة مئوية+ | المعادن، الأسفلتينات، اللزوجة العالية | الطبقة المغلية / الملاط |
| بقايا التفريغ | مخلفات التقطير بالتفريغ | 565 درجة مئوية+ | المعادن المتطرفة + الأسفلتينات | الطبقة المغلية / الملاط فقط |
تشكل متطلبات المعالجة المسبقة انتقالًا طبيعيًّا إلى العملية نفسها. فكل وحدة تكسير هيدروجيني، بدءًا من أبسط وحدة أحادية المرحلة وصولاً إلى أكثر منشآت تحسين المخلفات تعقيدًا، تتبع تسلسلًا منطقيًّا من الخطوات التي تعمل على تحويل المواد الخام الثقيلة الملوثة إلى منتجات نظيفة ومطابقة للمواصفات.
عملية التكسير الهيدروجيني: شرح تفصيلي خطوة بخطوة
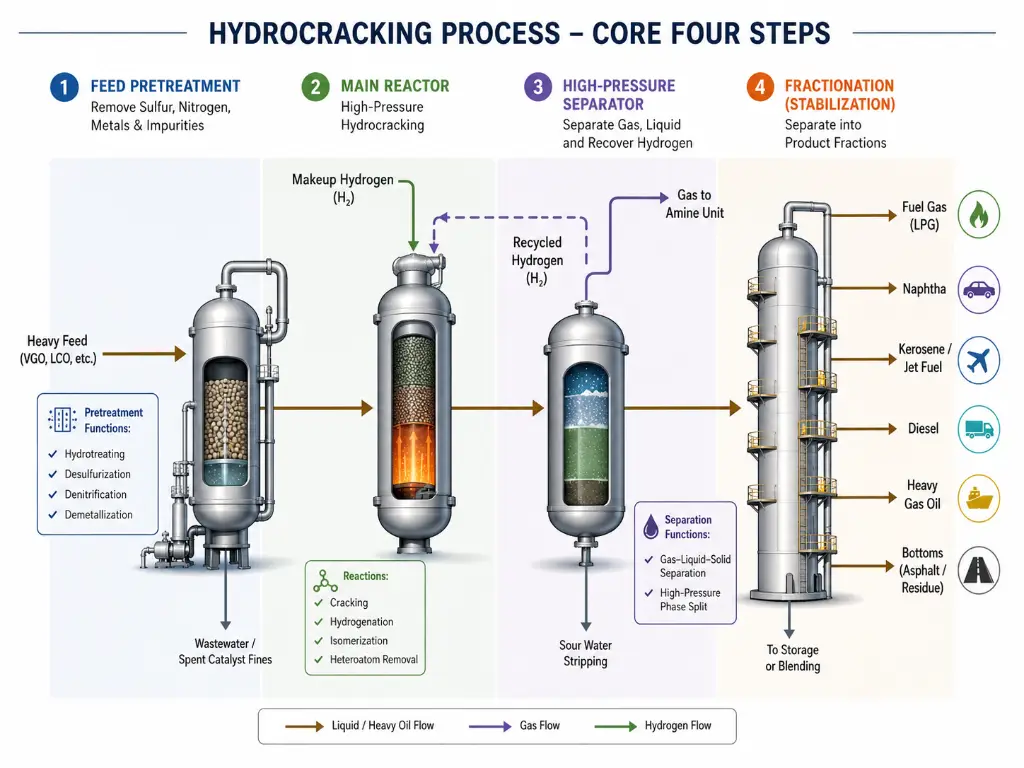
لا يُعد التكسير الهيدروجيني تفاعلًا واحدًا يحدث في وعاء واحد — بل هو سلسلة من أربع مراحل هندسية مُنسقة بعناية، وهي: المعالجة المسبقة، والتفاعل، والفصل، والتجزئة. وتتطلب كل مرحلة اتخاذ قرارات تشغيلية حاسمة تتسلسل في المراحل اللاحقة، مما يؤثر على جودة المنتج، وعمر المحفز، وربحية الوحدة.
المعالجة المسبقة للعلف: التنظيف قبل العملية الرئيسية
تخيل أن المعالجة المسبقة هي بمثابة نقطة تفتيش أمنية ونقطة إزالة التلوث قبل المفاعل الرئيسي. فإذا وصل الكبريت والنيتروجين والمعادن إلى محفز التكسير الهيدروجيني دون فحص، فإنها تفسد المواقع النشطة، وتسد القنوات المسامية، وتقصر عمر المحفز من سنوات إلى أشهر.
يعمل مفاعل المعالجة المسبقة في ظروف مشابهة لظروف مفاعل التكسير: درجات حرارة تتراوح بين 300 و400 درجة مئوية، وضغوط هيدروجين تتراوح بين 50 و150 بار. وفي الداخل، يعمل محفز من الكوبالت والموليبدينوم (CoMo) أو النيكل والموليبدينوم (NiMo) على إحداث تفاعلين أساسيين. حيث تعمل عملية إزالة الكبريت بالهيدروجين (HDS) على تحويل مركبات الكبريت العضوية إلى كبريتيد الهيدروجين (H₂S)، بينما تعمل عملية إزالة النيتروجين بالهيدروجين (HDN) على تحويل مركبات النيتروجين العضوية إلى الأمونيا (NH₃). الهدف المطلوب عند الخروج من قسم المعالجة المسبقة صارم: كبريت أقل من 50 جزء في المليون ونيتروجين أقل من 10 أجزاء في المليون — حيث تتطلب الوحدات ذات المرحلتين غالبًا نيتروجينًا أقل من 5 أجزاء في المليون لحماية المحفز المصنوع من المعادن النبيلة في المرحلة الثانية. يجب خفض مستوى النيتروجين بشكل خاص لأن أنواع النيتروجين العضوية تعمل على تحييد مواقع حمض برونستيد التي تحفز تفاعلات التكسير في المراحل اللاحقة (توبسو, 2004).
قسم التفاعل: حيث تحدث عمليات التكسير
يتم خلط المادة الخام المعالجة مسبقًا، والتي تم الآن تطهيرها من معظم ملوثات الذرات الغريبة، مع الهيدروجين المسخن والمضغوط، ثم تدخل إلى مفاعل التكسير الهيدروجيني — الذي يُعد قلب الوحدة. وعادةً ما يكون هذا المفاعل من نوع المفاعل ذي الطبقة الثابتة والتدفق الهابط (التدفق بالتنقيط)، ويحتوي على طبقات متعددة من المحفزات تفصل بينها مناطق تبريد للتحكم في درجة الحرارة.
ما يحدث داخل جسيم المحفز هو العملية الكيميائية التي تميز التكسير الهيدروجيني: الآلية ثنائية الوظيفة. يحتوي كل جسيم محفز على نوعين متميزين من المواقع النشطة التي تقع على مسافة قريبة جدًّا على المستوى النانوي. وتقوم المواقع المعدنية — التي عادةً ما تكون من النيكل-الموليبدينوم أو النيكل-التنغستن المكبّلة بالكبريت في معظم المفاعلات، مع احتفاظ البلاتين أو البلاديوم لوحدات المرحلة الثانية التي تعمل في بيئة خالية من الكبريت — بعمليات الهدرجة وإزالة الهيدروجين. وهي تُشبع الحلقات العطرية بالهيدروجين، والأهم من ذلك أنها تولد مواد أوليفينية وسيطة تفاعلية عن طريق إزالة الهيدروجين من الهيدروكربونات المشبعة. أما المواقع الحمضية — الموجودة على دعامة الزيوليت أو السيليكا-الألومينا غير المتبلورة — فتقوم بعملية التكسير نفسها عبر الانقسام β، حيث تكسر الروابط الكربونية-الكربونية في المواد الأوليفينية الوسيطة لإنتاج جزيئات أصغر.
هذه العملية التي تتم في موقعين متباينين هي ما يجعل التكسير الهيدروجيني عملية انتقائية وليست عشوائية. فالموقع المعدني ينشط الجزيء، بينما يقوم الموقع الحمضي بقطعه في موضع محدد. ويجب أن يكون هذان الموقعان متجاورين فعليًّا على نطاق النانومتر — أي أن الجزيء الذي يتم إزالة امتصاصه من الموقع المعدني يجب أن يلتقي بالموقع الحمضي قبل أن يتمكن من إعادة التشبع، وإلا تُفقد فرصة التكسير.
تعكس ظروف التشغيل هذا التوازن الدقيق. تتراوح درجات حرارة المفاعل بين 300 و450 درجة مئوية، حيث تُحدد القيمة المحددة بدقة بناءً على تفاعلية المواد المُغذية ومستوى التحويل المستهدف. وتتراوح الضغوط بين 80 و200 بار — فالضغوط الأعلى تحد من تكوين الكوك عن طريق الحفاظ على ضغط جزئي عالٍ للهيدروجين، لكنها تزيد من تكاليف الضغط بشكل كبير. وتتحكم سرعة الفراغ السائلة في الساعة (LHSV)، التي تتراوح عادةً بين 0.5 و2.0 ساعة⁻¹، في زمن البقاء: فكلما انخفضت سرعة الفراغ السائلة في الساعة، زادت عمق عملية التكسير، لكن انخفض معدل الإنتاجية. وتضمن نسبة الهيدروجين إلى النفط، التي تتراوح عادةً بين 1,000 و2,000 نيوتن متر مكعب من الهيدروجين لكل متر مكعب من المواد المدخلة، توفر كمية كافية من الهيدروجين على سطح المحفز وتساعد على تبديد الحرارة المنبعثة من التفاعل (ScienceDirect, 2024).
نظرًا لأن عملية التكسير تتسم بطابع طارد للحرارة بشدة، فإن التحكم في درجة الحرارة يمثل التحدي الرئيسي في مجال السلامة بالمفاعل. فكل طبقة من الطبقة الحفازة ترفع درجة حرارة تيار العملية بمقدار 10–30 درجة مئوية. ويتم حقن الهيدروجين البارد بين الطبقات كعامل تبريد — وهي استراتيجية تحكم بسيطة لكنها مضبوطة بدقة. فإذا خرجت درجة حرارة الطبقة عن السيطرة، يتسارع معدل التفاعل بشكل أسي، مما ينتج عنه مزيد من الحرارة، التي تزيد بدورها من تسارع التفاعل — وهي حلقة تغذية مرتدة إيجابية يمكن أن تؤدي إلى تلبد المحفز أو، في الحالات القصوى، إلى انهيار جدران المفاعل.
إدارة الهيدروجين: العمود الفقري الخفي
يُعد الهيدروجين أكبر عنصر متغير في تكاليف تشغيل وحدة التكسير الهيدروجيني، وتكتسي إدارته بشكل سليم نفس القدر من الأهمية الذي تكتسيه إدارة المحفز. تستهلك وحدة التكسير الهيدروجيني النموذجية ذات التحويل الكامل ما بين 250 و350 نيوتن متر مكعب من الهيدروجين لكل طن من المواد الخام — مما يجعلها أكبر مستهلك منفرد للهيدروجين في المصفاة.
يؤدي الهيدروجين ثلاثة أدوار في آن واحد: فهو مادة متفاعلة (تعمل على تشبع شظايا التكسير وإزالة الذرات الغريبة)، ووسيط لنقل الحرارة (ينقل حرارة التفاعل بعيدًا عن سطح المحفز)، وواقي للمحفز (يمنع تكوين الكوك عن طريق تغطية سلائف الكوك التفاعلية). لا يتم التخلص من الهيدروجين الذي يخرج من المفاعل — بل يمر عبر فاصل عالي الضغط، حيث يتم استرداده، وتنقيته من H₂S وNH₃، وإعادة تدويره إلى مدخل المفاعل. يعوض الهيدروجين الجديد المضاف الاستهلاك الكيميائي وخسائر التطهير. من الضروري الحفاظ على نقاء غاز إعادة التدوير عند مستوى أعلى من 90% من الهيدروجين: حيث يؤدي تراكم الهيدروكربونات الخفيفة (الميثان، الإيثان) في حلقة إعادة التدوير إلى انخفاض الضغط الجزئي للهيدروجين، مما يقلل من نشاط المحفز ويسرع من تعطيله.
الفصل والتجزئة: فرز المنتجات
يُعد ناتج المفاعل خليطًا معقدًا يتألف من: الهيدروجين غير المتفاعل، والغازات الهيدروكربونية الخفيفة (C₁–C₄)، والسوائل من نطاق النافتا، والمشتقات المتوسطة، والزيت غير المحول. ويتطلب فرز هذا الخليط إلى منتجات مطابقة للمواصفات خطوتين متتاليتين للفصل.
أولاً، يقوم الفاصل عالي الضغط بتبخير تيار الغاز الغني بالهيدروجين لإعادة تدويره. أما الطور السائل، الذي أصبح الآن تحت ضغط أقل، فيدخل عمود التجزئة حيث يتم استخلاص المنتجات وفقًا لنطاق الغليان: غاز البترول المسال (أقل من 20 درجة مئوية)، النافتا الخفيفة (20–80 درجة مئوية)، النافتا الثقيلة (80–180 درجة مئوية)، الكيروسين/وقود الطائرات (180–270 درجة مئوية)، الديزل (270–370 درجة مئوية)، والزيت غير المُحوَّل (370 درجة مئوية فأكثر). في التكوين ذي المرحلتين، يتم توجيه الزيت غير المحول إلى مفاعل مخصص للمرحلة الثانية لمزيد من التكسير. أما في الوحدة أحادية المرحلة، فيمكن إعادة تدوير جزء منه إلى مدخل المفاعل لزيادة معدل التحويل الإجمالي من مستوى يتراوح بين 40 و60% لكل دورة إلى ما مجموعه 70–80%.
التحكم في العمليات والسلامة: الحفاظ على الاستقرار
إن تشغيل وحدة التكسير الهيدروجيني يعني إدارة نظام في ظل ظروف قاسية — حيث يبلغ ضغط الهيدروجين 200 بار عند درجة حرارة 400 درجة مئوية — حيث قد يكون الفارق بين التشغيل الفعال والفشل الكارثي ضئيلاً. كل وحدة تكسير هيدروجيني تجارية مزودة بنظام تلقائي لتخفيف الضغط في حالات الطوارئ. في حالة حدوث تقلب في درجة الحرارة أو فقدان الاحتواء، يقوم النظام بتفريغ محتويات المفاعل إلى الشعلة في غضون 15–20 دقيقة، مما يخفض ضغط النظام من أكثر من 200 بار إلى حوالي 7 غايج (بارغ) — بسرعة كافية لإيقاف التفاعل قبل حدوث أضرار هيكلية.
يعتمد التحكم الروتيني في درجة الحرارة على نظام الهيدروجين المبرد بين الطبقات. والهدف من ذلك هو الحفاظ على ارتفاع درجة الحرارة عبر كل طبقة محفز أقل من حوالي 20 درجة مئوية، مما يضمن تشغيلًا مستقرًا دون الاقتراب من الحدود المعدنية لحاوية المفاعل. ويقوم المشغلون بمراقبة منحنيات درجة حرارة الطبقات بشكل مستمر؛ حيث إن ظهور نقطة ساخنة في إحدى الطبقات قد يشير إلى حدوث تكتل، أو تلوث المحفز، أو توزيع غير متساوٍ للتدفق — وكلها أمور تتطلب التحقيق فيها قبل أن تتفاقم.
نظام أحادي المرحلة مقابل نظام ثنائي المرحلة: اختيار التكوين المناسب
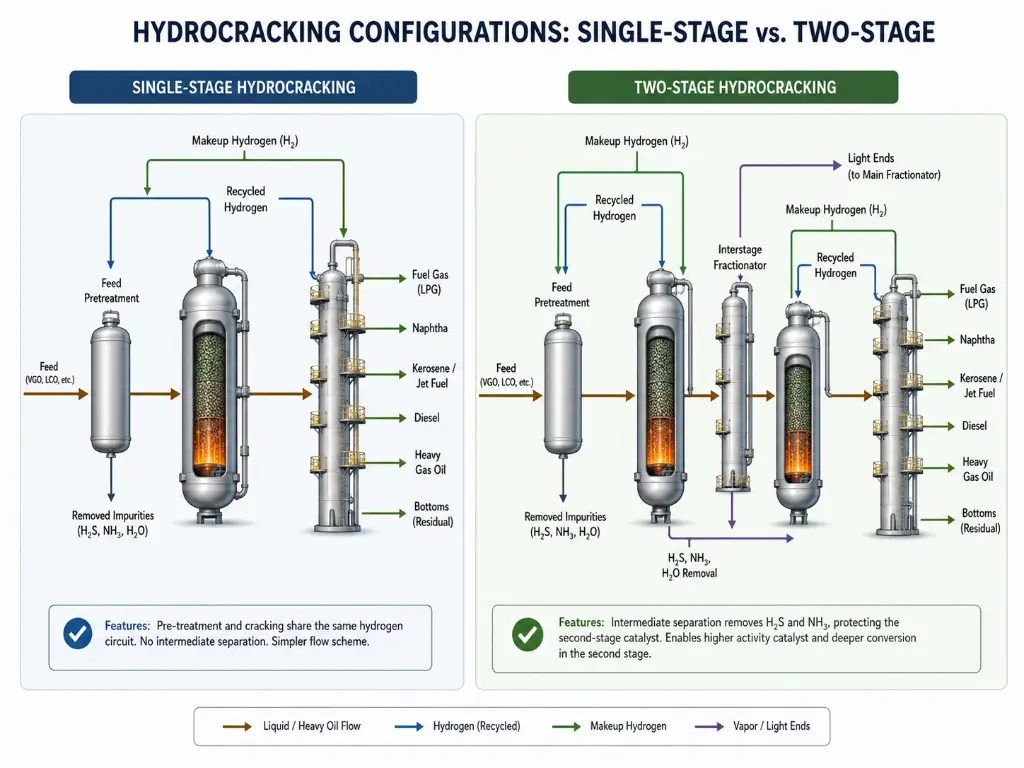
بمجرد فهم مسار العملية الأساسي، يكون السؤال التالي هو: كم عدد مراحل التفاعل التي يتطلبها التطبيق؟ فالاختيار بين التكسير الهيدروجيني أحادي المرحلة وثنائي المرحلة ليس مسألة «أيهما أفضل» — بل هو مسألة مطابقة التكوين مع جودة المواد الأولية، ومستوى التحويل المستهدف، ومجموعة المنتجات المطلوبة.
التكسير الهيدروجيني أحادي المرحلة: البساطة في معالجة المواد الخام الخفيفة
في التكوين أحادي المرحلة، يتشارك مفاعل المعالجة المسبقة ومفاعل التكسير في حلقة هيدروجين مشتركة، دون أي عملية فصل للمنتجات الوسيطة. وتمر كمية التغذية بأكملها عبر كلا المفاعلين بالتسلسل، ثم يتجه الناتج المشترك مباشرةً إلى قسم الفصل.
وتُترجم هذه البساطة إلى انخفاض تكلفة رأس المال، ومساحة أصغر للموقع، وتشغيل أبسط — مما يجعلها الخيار المفضل لمعالجة المواد الأولية الخفيفة نسبيًا والمنخفضة التلوث، مثل زيت الغاز الفوليان (VGO) الناتج عن التقطير المباشر من النفط الخام منخفض الكبريت. لكن المقابل هو تحويل محدود: في وضع المرور الواحد، يتراوح معدل التحويل النموذجي لكل مرور بين 40 و60%. ويمكن تحقيق معدل تحويل أعلى عن طريق إعادة تدوير جزء من الزيت غير المحول إلى مدخل المفاعل، مما يرفع معدل التحويل الإجمالي إلى 70–80%، لكن تيار إعادة التدوير يحمل مركبات عطرية متعددة الحلقات غير محولة تتراكم في الحلقة وتفرض في النهاية إجراء عملية تطهير.
يجب أن يعمل نظام المحفز أحادي المرحلة في وجود غازات H₂S وNH₃ المتولدة أثناء المعالجة المسبقة. فهذه الغازات تثبط جزئيًا مواقع التكسير الحمضي، مما يحد من معدل التحويل القابل للتحقيق في كل مرور — ولكنها تمنع أيضًا التكسير المفرط إلى غاز وفحم الكوك، مما يوفر انتقائية طبيعية نحو نواتج التقطير المتوسطة.
التكسير الهيدروجيني على مرحلتين: أقصى درجات المرونة للمواد الخام الصعبة
يضيف التكوين ذو المرحلتين خطوة حاسمة بين المرحلتين: فصل المنتجات. بعد أن تكمل المرحلة الأولى المعالجة المسبقة والتكسير الأولي، يتم تجزئة الناتج. ويتم سحب المنتجات الخفيفة (النافتا، الكيروسين، الديزل) كتيارات نهائية. أما النفط غير المحول — الذي تم تجريده الآن من H₂S وNH₃ — فيدخل إلى مفاعل مخصص للمرحلة الثانية يعمل في بيئة هيدروجين نظيفة.
ويُعد هذا الفصل الوسيط مفتاح ميزة العملية ذات المرحلتين. فبعد التخلص من غازي H₂S وNH₃ اللذين يثبطان عمل المحفز في المرحلة الأولى، يمكن لمفاعل المرحلة الثانية استخدام محفزات أكثر نشاطًا — بما في ذلك المعادن النبيلة مثل البلاتين والبلاديوم على حاملات زيوليت عالية الحموضة — والتي كانت ستتعرض للتسمم السريع في بيئة المرحلة الأولى. وينتج عن ذلك تكسير أعمق في كل دورة، ومعدل تحويل إجمالي أعلى (90–99%)، والقدرة على توجيه مزيج المنتجات نحو الديزل أو وقود الطائرات أو النافتا من خلال تعديل ظروف تشغيل المرحلة الثانية.
وبطبيعة الحال، فإن التكلفة أعلى. فالوحدات ذات المرحلتين تتطلب مفاعلًا ثانيًا، ودائرة هيدروجين ثانية (أو دائرة مشتركة أكثر تعقيدًا)، وجهاز فصل بين المراحل، ومخزونًا أكبر من المحفزات. أما بالنسبة لمصفاة تقوم بمعالجة زيت الغاز الفائق الخفيف والنظيف (VGO) لتحويله إلى ديزل، فقد تكون الوحدة أحادية المرحلة كافية تمامًا. أما بالنسبة لمصفاة تقوم بتكسير LCO من عملية التكسير الحراري الكاتاليتي (FCC)، أو معالجة زيت غاز فحم عالي النيتروجين، أو تعظيم إنتاج وقود الطائرات لسوق الطيران المتنامي — فإن التكوين ثنائي المراحل يستحق ما يدفع مقابله من تكلفة إضافية.
ظروف التشغيل وتكنولوجيا المفاعلات
إن فهم عملية التكسير الهيدروجيني يعني فهم التوتر بين الأهداف المتنافسة: عمق التحويل مقابل انتقائية المنتج، ونشاط المحفز مقابل عمره الافتراضي، وقيمة المنتج مقابل تكلفة التشغيل. إن معلمات التشغيل التي تحقق التوازن بين هذه الأهداف المتنافسة، ومعدات المفاعل التي تحتوي عليها، هي النقطة التي تلتقي فيها هندسة العمليات مع الواقع الفيزيائي.
| معلمات التشغيل | النطاق المعتاد | المنطق الهندسي |
|---|---|---|
| درجة حرارة المفاعل | 300–450 درجة مئوية | يتم تحديد الحد الأدنى من خلال درجة حرارة بدء عمل المُحفز؛ بينما يقتصر الحد الأعلى على التكسير المفرط إلى غاز وتكوين الكوك بسرعة |
| ضغط المفاعل | 80–200 بار | ارتفاع الضغط = ارتفاع الضغط الجزئي للهيدروجين = الحد من تكوّن الكوك + إطالة عمر المحفز، لكن مع ارتفاع تكلفة الضغط وزيادة سماكة جدران المفاعل |
| LHSV (سرعة الفراغ الساعية السائلة) | 0.5–2.0 ساعة⁻¹ | معكوس زمن البقاء؛ كلما انخفضت قيمة LHSV، زادت عمق التكسير في كل تمريرة، لكن انخفضت السعة الإنتاجية للوحدة |
| نسبة الهيدروجين إلى النفط | 1,000–2,000 نيوتن متر مكعب/متر مكعب | يضمن تغطية سطح المحفز بالهيدروجين، ويقوم بتصريف حرارة التفاعل؛ إذا كان منخفضًا جدًّا = يتسبب في تكوّن الكوك، وإذا كان مرتفعًا جدًّا = يؤدي إلى زيادة الحمل على ضاغط إعادة التدوير |
لا تعمل هذه المعلمات بشكل مستقل. فرفع درجة الحرارة يزيد من معدل التحويل، لكنه يزيد أيضًا من معدل تعطيل المحفز بفعل الكوك. أما زيادة الضغط فتحد من تكوّن الكوك، لكنها تتطلب تقنيات معدنية أكثر تكلفة وتكاليف أعلى لضغط الهيدروجين. ويكمن فن تشغيل وحدة التكسير الهيدروجيني في إيجاد النقطة المثلى — وتعديلها مع تقدم عمر المحفز وانخفاض نشاطه على مدار دورته التي تستغرق من 3 إلى 5 سنوات.
تختلف مكونات المفاعل نفسها بشكل كبير باختلاف درجة قسوة المواد الأولية، كما يتضح من المقارنة الواردة أدناه (بنسلفانيا ستيت FSC 432، جامعة ولاية بنسلفانيا):
| نوع السرير | حجم جسيمات المُحفز | المواد الخام المناسبة | الميزة الرئيسية | القيد الرئيسي |
|---|---|---|---|---|
| سرير ثابت | 1.5–3 ملم | VGO، LCO، زيت الغاز الكوكر | تشغيل بسيط، أقل تكاليف استثمارية، تقنية متطورة | لا يمكن معالجة المواد التي تحتوي على معادن أو أسفلتينات — فهذه المواد تسد الطبقة |
| الطبقة المغلية | 0.8–3 مم | البقايا في الغلاف الجوي، البقايا في الفراغ | يمكن إضافة/سحب "كاتاليست" عبر الإنترنت؛ وهو يتعامل مع المعادن المعتدلة | ارتفاع النفقات الرأسمالية (CAPEX) والنفقات التشغيلية (OPEX)؛ وعمليات أكثر تعقيدًا |
| الطين / السرير الموسع | ~0.002 مم (مشتتة) | بقايا التفريغ فائقة الثقل | تحويل فائق (95%+)؛ يتعامل مع أسوأ أنواع المواد المدخلة | يُستخدم المُحفز لمرة واحدة (يُستهلك)؛ وتكلفته التشغيلية هي الأعلى |
بالنسبة للغالبية العظمى من مصانع التكسير الهيدروجيني التجارية التي تعالج مواد خام من فئة VGO، تظل تقنية الطبقة الثابتة — التي تتميز بالمتانة وسهولة فهمها وفعاليتها من حيث التكلفة — هي المعيار السائد. أما تقنيتا الطبقة المغليّة والملاط، فيتم الاحتفاظ بهما لتحسين جودة المخلفات، حيث تبرر التكلفة الأعلى لهما التكلفة الأعلى بكثير للبديل: ترك قاع البرميل دون معالجة.
تحدد معايير التشغيل نطاق العملية — لكن المنخل الجزيئي الموجود داخل المحفز هو الذي يحدد ما ينتج فعليًّا ضمن هذا النطاق. وتُعد التركيبة المخصصة للزيوليت هي الفارق بين تحقيق أهداف قائمة منتجاتك والتسوية مع بعض التنازلات.
اكتشف حلول المناخل الجزيئيةمحرك الزيوليت: كيف تعمل المناخل الجزيئية على دفع عملية التكسير الانتقائي
إذا كان المفاعل هو قلب وحدة التكسير الهيدروجيني والهيدروجين هو شريان حياتها، فإن الزيوليت الموجود داخل المحفز هو عقلها — وهو المكون الذي يحدد أي الجزيئات يتم تكسيرها، وإلى أي مدى، وإلى أي منتجات. هذا هو الجانب من عملية التكسير الهيدروجيني الذي تتجاهله معظم المقالات الموجهة للجمهور العام، ومع ذلك فهو المكان الذي تكمن فيه أكبر قدرة هندسية.
بنية المسام: الحارس الجزيئي
الزيوليتات هي ألومينوسيليكات بلورية تتميز بخاصية مميزة، وهي: هيكل ثلاثي الأبعاد تخترقه مسام ذات حجم موحد بدقة. وفي عملية التكسير الهيدروجيني، يكون الزيوليت السائد هو Y فائق الاستقرار (USY)، الذي ينتمي إلى عائلة طوبولوجيا FAU. ويحتوي هيكله على فتحات مسام على شكل حلقات مكونة من 12 عضوًا يبلغ قطرها حوالي 0.74 نانومتر، تؤدي إلى «أقفاص فائقة» داخلية يبلغ عرضها حوالي 1.2 نانومتر (محفزات MDPI, 2025).
هذه الأبعاد ليست عشوائية — فهي تتناسب مع الأبعاد الجزيئية لمكونات المواد الأولية التي يرغب المصفاة في تكسيرها. تدخل البارافينات العادية، التي يبلغ قطرها الحركي حوالي 0.49 نانومتر، إلى المسام بحرية ويتم تكسيرها بسرعة. أما الإيزوبارافينات، التي يبلغ قطرها الحركي حوالي 0.56 نانومتر، فتدخل ببطء أكبر. أما المركبات العطرية أحادية الحلقة (0.6–0.7 نانومتر)، فيمكنها الدخول إذا خضعت أولاً لعملية هدرجة على موقع معدني قريب، مما يقلل من قطرها الحركي. أما المركبات العطرية متعددة الحلقات الأكبر حجمًا — لا سيما الأنواع ذات الثلاث والأربع حلقات السائدة في المخزونات الثقيلة المفككة والمخلفات — فتقترب من 1 نانومتر أو تتجاوزه، وبالتالي تُستبعد فيزيائيًا من نظام مسام وحدة التكسير العطري (FAU)، في حين أن المركبات العطرية ذات الحلقتين السائدة في LCO (0.7–0.9 نانومتر) لا تدخل إلا ببطء وتتطلب هدرجة مسبقة. ويجب إما تكسيرها مسبقًا على مواقع حمضية سطحية خارجية أو معالجتها عبر شبكة مسامية متوسطة الحجم تم إدخالها عمدًا في بلورة الزيوليت.
وهذا ما يُعرف بـ«انتقائية الشكل» — وهي الأساس الفيزيائي لمصطلح «المنخل الجزيئي» — وهو السبب الأساسي الذي يجعل المحفزات القائمة على الزيوليت تتفوق في الأداء على المحفزات غير المتبلورة المصنوعة من السيليكا والألومينا في عمليات التكسير الهيدروجيني الانتقائي. فالمحفز غير المتبلور يعرض مواقع حمضية لكل جزيء في المادة الخام دون تمييز. أما محفز الزيوليت فيقوم أولاً بالتصفية، ثم بالتكسير — مع إعطاء الأولوية لترقية الجزيئات التي تتناسب مع مسامه.
هندسة المواقع الحمضية: التحكم في عمق التصدع
وإذا كان هيكل المسام هو الذي يحدد من يدخل، فإن المواقع الحمضية في الداخل هي التي تحدد ما سيحدث بعد ذلك. فكل ذرة ألومنيوم تحل محل ذرة السيليكون في هيكل الزيوليت تولد شحنة سالبة صافية، يوازنها بروتون (H⁺). وهذه البروتونات هي مواقع حمضية وفقًا لنظرية برونستيد — وهي المراكز الحفازة التي يحدث فيها انقسام الرابطة الكربون-كربون.
تتحدد كثافة وقوة هذه المواقع الحمضية بشكل أساسي بنسبة السيليكا إلى الألومينا (SAR) في الهيكل. وتعني نسبة SAR منخفضة (على سبيل المثال، 3–5) وجود كمية أكبر من الألومنيوم، وعدد أكبر من المواقع الحمضية، ونشاط تكسير أعلى — ولكنها تعني أيضًا استقرارًا حراريًا مائيًا أقل، لأن الهياكل الغنية بالألومنيوم تكون أكثر عرضة لعملية إزالة الألومنيوم بفعل البخار عند درجات الحرارة المرتفعة. ويعني ارتفاع نسبة SAR (20–80، والتي يتم تحقيقها من خلال عملية إزالة الألومنيوم بالبخار بعد التوليف لإنتاج USY) وجود مواقع حمضية أقل عددًا لكنها أقوى وأكثر عزلة — واستقرارًا أفضل بشكل ملحوظ في ظروف التكسير الهيدروجيني.
يُعد ضبط معدل SAR هذا الرافعة الأساسية للمصفاة في تحديد انتقائية المنتج. فالمحفز ذو معدل SAR المنخفض والكثافة العالية من المواقع الحمضية يميل إلى الإفراط في التكسير — حيث يقوم بتقطيع الجزيئات عدة مرات وينتج المزيد من الغاز والنفتا الخفيفة. أما محفز USY ذو معدل SAR المرتفع، بمواقعه الحمضية المتناثرة ولكن القوية، فيميل إلى تقطيع كل جزيء مرة واحدة أو مرتين فقط — مما يزيد من إنتاجية المقطرات المتوسطة إلى أقصى حد. ويمكن لنفس الهيكل الزيوليتي من النوع Y، عند قيم SAR مختلفة، أن يغير تركيبة المنتجات من «أقصى إنتاج للنافتا» إلى «أقصى إنتاج للديزل» — كل ذلك دون تغيير أجزاء المفاعل.
من مسحوق الزيوليت إلى المحفز الصناعي: الصلة بين عمليات التصنيع
تُعد الرحلة من بلورات الزيوليت المختبرية إلى محفز التكسير الهيدروجيني التجاري القادر على تحمل ضغط يبلغ 200 بار ودرجة حرارة تبلغ 400 درجة مئوية لمدة تتراوح بين 3 و5 سنوات تحديًا صناعيًا كبيرًا بحد ذاته. يجب صياغة مسحوق الزيوليت — ببلوراته التي يبلغ حجمها ميكرونات وقوته الميكانيكية التي لا تكاد تذكر — في شكل منتجات مبثوقة أو كروية يبلغ حجمها ملليمترات، تتمتع بمقاومة السحق اللازمة لمقاومة انضغاط الطبقة، وببنية مسامية تسهل الانتشار الجزيئي، ومقاومة التآكل لتقليل تكوّن الغبار الذي من شأنه زيادة انخفاض ضغط المفاعل.
تكمن معظم الملكية الفكرية لشركة تصنيع المحفزات في عملية التركيب هذه — التي تشمل خلط مسحوق الزيوليت مع مواد رابطة (الألومينا، الطين)، والعجن، والبثق، والتجفيف، والتكليس. فالمادة الرابطة ليست مجرد حشو خامل؛ بل تساهم في توفير مسامية متوسطة الحجم تُحسّن انتشار الجزيئات الأكبر حجمًا، كما أن تفاعلها مع الزيوليت يمكن أن يغير مدى إمكانية الوصول إلى المواقع الحمضية. وتخضع المواصفات المستهدفة لرقابة صارمة: حيث تكون قوة الكسر عادةً أعلى من 10 نيوتن/مم (الكسر الجانبي)، وفقدان الاحتكاك أقل من 0.5٪ بالوزن، وتوزيع حجم المسام متوازن بين المسام الدقيقة (في الزيوليت) والمسام المتوسطة (في المادة الرابطة).
تتطلب تطبيقات التكرير المختلفة تكوينات مختلفة من الزيوليت. فالمصفاة التي تقوم بتكسير زيت الغاز الخام الخفيف (VGO) للحصول على أكبر قدر ممكن من الديزل تحتاج إلى زيوليت USY ذي معدل SAR مرتفع مع كثافة مواقع حمضية دنيا وتركيبة مُحسَّنة للتشغيل المحدود بالانتشار. أما المصفاة التي تعالج LCO لتحويله إلى نافثا من أجل وحدة إعادة التشكيل التحفيزي في مرحلة ما بعد التكرير، فتحتاج إلى زيوليت ذي معدل SAR أقل وحموضة أعلى، مع إمكانية دمج زيوليت ثانوي مثل ZSM-5 (بتوبولوجيا MFI) الذي توفر قنواته ذات الحلقات ذات العشرة أعضاء الأضيق (0.51–0.56 نانومتر) تكسيرًا إضافيًّا انتقائيًّا حسب الشكل للبارافينات ذات السلسلة المستقيمة.
وهنا يكمن التأثير المباشر للخبرة التقنية التي تتمتع بها الشركة المصنعة للمنخل الجزيئي على الجدوى الاقتصادية للمصفاة. فالقدرة على تخصيص نوع البلورة (FAU، BEA، MFI، CHA)، ونسبة السيليكا إلى الألومينا، وتبادل الكاتيونات (العناصر الأرضية النادرة من أجل الاستقرار، أو معادن محددة من أجل الوظيفة التحفيزية)، وحجم البلورات (D₅₀ من 0.5 إلى 10 ميكرومتر)، ومعلمات التشكيل — والقدرة على تقديم هذا التخصيص مع ضمان الاتساق بين الدفعات في إطار أنظمة جودة معتمدة من ISO — هي التي تحدد ما إذا كانت المصفاة ستحصل على مجموعة المنتجات وعمر المحفز اللذين صممت من أجلهما، أم ستضطر إلى القبول بتنازلات. الشركات التي تمتلك خبرة عميقة داخلية في مجال تخليق الزيوليت وتركيبه تجعل من هذه الواجهة المادية الحاسمة فرصة للتحسين بدلاً من أن تكون قيدًا على المشتريات. تعد شركة JALON Zeolite — وهي شركة تصنيع مدرجة في البورصة تتمتع بخبرة تزيد عن 28 عامًا في مجال البحث والتطوير الخاص بالمنخل الجزيئي، ولديها ست منصات بحثية إقليمية، وخمسة مختبرات جامعية مشتركة، وقدرة كاملة على التخصيص عبر أنواع البلورات، ونطاقات SAR، ومواصفات الكاتيونات — أحد هؤلاء الموردين. يمكن للفرق الفنية التي تقيّم خيارات المنخل الجزيئي للتكسير الهيدروجيني أو تطبيقات التكرير ذات الصلة استكشاف مجموعة منتجات JALON على Jalonzeolite.com.
إنتاجية المنتجات، والمرونة، والتكامل مع المصافي
لا ينتج عن وحدة التكسير الهيدروجيني منتجًا واحدًا — بل مجموعة مرنة من المنتجات يمكن تكييفها وفقًا لطلب السوق. ويوضح التوزيع النموذجي للمنتجات في وحدة التكسير الهيدروجيني ذات المرحلتين التي تعمل بوقود VGO نطاق هذه المنتجات:
| نسبة المنتج | العائد النموذجي (wt%) | الاستخدام الرئيسي |
|---|---|---|
| غاز البترول المسال (C₃–C₄) | من خمسة إلى عشرة في المائة | وقود الطهي، المواد الأولية للصناعات البتروكيماوية |
| النافتا الخفيفة (C₅–80 درجة مئوية) | عشرة إلى خمسة عشر واحد-ثلاثة-ثلاثة-ثلاثة-ثلاثة-ثلاثة-ثلاثة-ثلاثة-ثلاثة-ثلاثة-ثلاثة-ثلاثة-ثلاثة-ثلاثة-ثلاثة-ثلاثة-ثلاثة-ثلاثة-ثلاثة-ثلاثة-ثلاثة-ثلاثة-ثلاثة-ثلاثة-ثلاثة-ثلاثة-ثلاثة-ثلاثة-ثلاثة-ثلاثة-ثلاثة-ثلاثة | مكونات خلط البنزين، مواد تغذية مصنع تكسير الإيثيلين |
| النافتا الثقيلة (80–180 درجة مئوية) | من 25 إلى 35 في المائة | مواد التغذية لمفاعل الإصلاح التحفيزي (المركبات العطرية من نوع BTX أو البنزين عالي الأوكتان) |
| الكيروسين / وقود الطائرات (180–270 درجة مئوية) | 15–25% | وقود التوربينات الجوية من نوع Jet A-1 |
| الديزل (270–370 درجة مئوية) | من عشرين ألفًا إلى واحد وثلاثين ألفًا وثلاثمائة وثلاثة وثلاثين ألفًا | مكونات خلط الديزل فائق الانخفاض في الكبريت (ULSD) |
| الزيت غير المُحَوَّل (370 درجة مئوية فأكثر) | من خمسة إلى عشرين في الألف | تغذية لجنة الاتصالات الفيدرالية (FCC)، أو مكونات خلط زيت الوقود، أو إعادة التدوير حتى الاستنفاد |
تكمن القيمة الاستراتيجية لمفاعل التكسير الهيدروجيني في المرونة التي تتيح التبديل بين هذه العوائد. وعادةً ما يؤدي رفع درجة حرارة المفاعل بمقدار 10 درجات مئوية إلى زيادة معدل التحويل بنسبة 5–8 نقاط مئوية، مما يدفع توزيع المنتج نحو الفصائل الأخف وزنًا. ويتم التبديل بين أوضاع «الديزل الأقصى» و«الوقود النفاث الأقصى» و«النافتا الأقصى» من خلال تعديل درجة حرارة المفاعل، ومعدل التبادل الحجمي الجانبي (LHSV)، وكذلك — في الوحدات ذات المرحلتين — اختيار المحفز في المرحلة الثانية ودرجة شدة التشغيل.
هذه المرونة في الإنتاج هي ما تجعل وحدة التكسير الهيدروجيني عنصرًا لا غنى عنه في أي مصفاة حديثة. وعندما تكون هوامش ربح الديزل مرتفعة (كما هو الحال في الأسواق الناشئة التي تشهد توسعاً في قطاعي النقل بالشاحنات والبناء)، تعمل الوحدة على تعظيم إنتاج المقطرات المتوسطة. وعندما يرتفع الطلب على البنزين أو المركبات العطرية، تتحول الوحدة نحو إنتاج النافتا الثقيلة لتزويد وحدة الإصلاح التحفيزي. وعندما يرتفع استهلاك وقود الطائرات — مدفوعاً بتوسع السفر الجوي في آسيا والشرق الأوسط — يتم تعظيم إنتاج الكيروسين. إن وحدة التكسير الهيدروجيني هي بمثابة «سكين الجيش السويسري» للمصفاة.
ويتم ذلك مع إنتاج أنواع من الوقود تستوفي أكثر المواصفات البيئية صرامة. حيث تعمل البيئة الغنية بالهيدروجين على تشبع الأوليفينات والمركبات العطرية، مما ينتج عنه ديزل ذات أرقام سيتان تزيد عن 50 ووقود طائرات ذات محتوى من المركبات العطرية أقل من 25 vol% — وكلاهما يندرجان بسهولة ضمن المواصفات الدولية (إدارة معلومات الطاقة الأمريكية، 2013). إن عملية إزالة الكبريت العميقة المتأصلة في هذه العملية تعني أن منتج الديزل يمكن أن يستوفي مواصفات الكبريت المنخفض جدًّا (≤10 جزء في المليون) دون الحاجة إلى وحدة معالجة هيدروجينية منفصلة لتنقية المنتج.
في السياق الأوسع للمصفاة، تعمل وحدة التكسير الهيدروجيني ووحدة التكسير الكاتاليتي (FCC) كمحركات تحويل متكاملة. تنتج وحدة التكسير الكاتاليتي (FCC) بشكل أساسي البنزين من المواد الأولية من نطاق VGO، مع إخراج الكربون على شكل فحم كوك على سطح المحفز. أما وحدة التكسير الهيدروجيني، فتنتج بشكل أساسي نواتج التقطير المتوسطة من المنتج الثانوي LCO العطري الناتج عن وحدة التكسير الكاتاليتي (FCC) ومن زيوت الغاز الأثقل والأكثر مقاومة للحرارة — وذلك بإضافة الهيدروجين بدلاً من إخراج الكربون. ويمكن لمصفاة مزودة بهاتين الوحدتين معالجة مجموعة واسعة من أنواع النفط الخام، وتعديل توزيع المنتجات وفقًا لظروف السوق، وتحقيق مستويات تحويل إجمالية لا يمكن لأي من الوحدتين تحقيقها بمفردها.
حدد متطلباتك الخاصة بالمنخل الجزيئي المستخدم في عملية التكسير الهيدروجيني
نوع الكريستال المخصص، ونسبة السيليكا إلى الألومينا، والتبادل الكاتيوني، ومعلمات التشكيل — مدعومة بـ 28 عامًا من البحث والتطوير في مجال الزيوليت والتصنيع الحائز على شهادة ISO.
 EN
 DE
 ES
 JA
 RU
 PT
 FR
 AR
 KO
 TH
 ID