استكشاف طرق إزالة ثاني أكسيد الكربون من الغاز الطبيعي: الاختيار التقني بين تقنيات الأمين والغشاء والامتصاص (PSA و TSA)
في المشهد المعقد لقطاع الطاقة الصناعية، يتطلب الانتقال من الهيدروكربونات الخام المستخرجة من رؤوس الآبار إلى سلع صالحة للنقل عبر الأنابيب أو سلع صالحة للتبريد الفائق دقة فائقة. فنادراً ما يكون الغاز الطبيعي الخام صالحاً للنقل الفوري أو التسييل. فهو يحتوي على كميات كبيرة من الغازات الحمضية، وبشكل أساسي ثاني أكسيد الكربون (CO₂) وكبريتيد الهيدروجين (H₂S)، إلى جانب بخار الماء والهيدروكربونات الأثقل. ولا يقتصر تحديد المنهجية المثلى لاستخراج ثاني أكسيد الكربون على مجرد تفضيل كيميائي؛ بل هو قرار اقتصادي ذو مخاطر عالية تحددها النفقات الرأسمالية (CAPEX) والنفقات التشغيلية (OPEX) وقيود المساحة والحدود الفيزيائية المطلقة لمعدات المعالجة في مراحل الإنتاج اللاحقة.
يستكشف هذا الدليل الفني الشامل الأسس الهندسية الدقيقة الكامنة وراء عملية إزالة الكربون، ويقدم تقييمًا موضوعيًّا وتحليليًّا متعمقًا للمسارات التكنولوجية الرئيسية: الامتصاص بالأمينات، والأغشية البوليمرية، وتقنيات الامتصاص الصلب المتقدمة التي تستخدم الامتصاص بالتقلب الضغطي (PSA) والامتصاص بالتقلب الحراري (TSA). ومن خلال سد الفجوة بين الديناميكا الحرارية النظرية وعمليات تشغيل المنشآت في الواقع العملي، نضع إطارًا مرجعيًّا نهائيًّا لاختيار البنية المناسبة لمعالجة الغاز.
الأسس الهندسية: مواصفات ثاني أكسيد الكربون في معالجة الغاز الطبيعي
إن الحاجة الملحة لاستخلاص ثاني أكسيد الكربون من الغاز الطبيعي تنبع من مستويين متميزين من المواصفات الصناعية. ويُعد فهم التباين الشديد بين هذين الهدفين الخطوة الأساسية في تصميم العمليات، حيث إن درجة الإزالة المطلوبة هي التي تحدد اختيار التكنولوجيا بشكل كامل.
يتألف المستوى الأول من المواصفات القياسية لأنابيب النقل. ولإدخال الغاز الطبيعي إلى شبكات النقل المحلية أو الدولية، تفرض الهيئات التنظيمية ومشغلو قطاع الوسط عمومًا حدًا للتسامح مع ثاني أكسيد الكربون يتراوح بين 2% و4% من حيث الحجم. ويهدف هذا الشرط في المقام الأول إلى الحفاظ على الحد الأدنى للقيمة الحرارية (BTU) للغاز المخصص للبيع، والتخفيف من الأضرار الجسيمة التي قد تلحق بالبنية التحتية. عندما يذوب ثاني أكسيد الكربون في وجود الماء الحر، فإنه يشكل حمض الكربونيك (H₂CO₃). تؤدي هذه الظاهرة، المعروفة في الصناعة باسم «التآكل الحلو»، إلى تدهور سريع لأنابيب الصلب الكربوني من خلال التآكل النقطي الشديد وترقق الجدران بشكل متساوٍ. وعلى مدى آلاف الأميال من البنية التحتية للنقل، يمكن أن يؤدي التآكل الحلو إلى أعطال كارثية في الأنابيب، ومخاطر بيئية، وتكاليف استهلاك واستبدال باهظة.
أما المستوى الثاني فهو أكثر قسوة بكثير: العمليات المبردة وإنتاج الغاز الطبيعي المسال (LNG). عندما يتم معالجة الغاز الطبيعي لاستخلاص سوائل الغاز الطبيعي (NGLs) بعمق، أو استخراج الهيليوم، أو تسييل الغاز الطبيعي المسال لتغطية الحمل الأساسي، تنخفض درجة حرارة تيار الغاز انخفاضًا حادًّا. في خط إنتاج الغاز الطبيعي المسال، تنخفض درجات الحرارة إلى حوالي −161 درجة مئوية (−260 درجة فهرنهايت). في ظل هذه درجات الحرارة المبردة القصوى، يحدث تغير خطير في الحالة الديناميكية الحرارية. فالكميات الضئيلة من ثاني أكسيد الكربون لا تتحول إلى سائل؛ بل تخضع لعملية «التبخر العكسي» — حيث تنتقل مباشرة من الحالة الغازية إلى الحالة الصلبة.
إذا تجاوز تركيز ثاني أكسيد الكربون (CO₂) الداخِل إلى الوحدة المبردة 50 جزءًا في المليون (ppm)، فستترسب بلورات الجليد الجاف الصلبة من تيار الغاز. وتتراكم هذه الجسيمات الصلبة بسرعة داخل الهياكل الهندسية المعقدة ذات القنوات الدقيقة والمزودة بزعانف للمبادلات الحرارية المصنوعة من الألومنيوم الملحوم (BAHX) الموجودة داخل الصندوق البارد. ومع تضييق الممرات، يرتفع الضغط التفاضلي (انخفاض الضغط) عبر المبادل الحراري بشكل أسي. وفي النهاية، يؤدي ذلك إلى انسداد مادي تام، مما يفرض إيقاف تشغيل المحطة بشكل طارئ وغير مخطط له. ويؤدي إذابة الجليد في الصندوق المبرد لإزالة انسدادات الجليد الجاف إلى خسائر في الإنتاج تقدر بملايين الدولارات، مما يجعل الالتزام الصارم بمواصفات ثاني أكسيد الكربون التي تقل عن 50 جزء في المليون مسألة حاسمة للبقاء التشغيلي.
بروتوكولات المعالجة المسبقة الأساسية قبل احتجاز الكربون
قبل أن يصل تيار الغاز إلى وحدة إزالة الكربون الأولية — سواء كانت وحدة تلامس أمينية، أو وحدة غشائية، أو طبقة من المنخل الجزيئي — يجب أن يخضع لعملية تكييف فيزيائي صارمة. ونادرًا ما يكون فشل نظام إزالة ثاني أكسيد الكربون ناتجًا عن عطل في التكنولوجيا الأساسية نفسها؛ بل إن السبب يكمن في الغالب في عدم كفاية المراحل الأولية معالجة الغاز الطبيعي الذي يسمح بتسرب السوائل وتلوث الوسائط النشطة الحساسة.
أسطوانات الفصل ومرشحات التجميع لإزالة السوائل
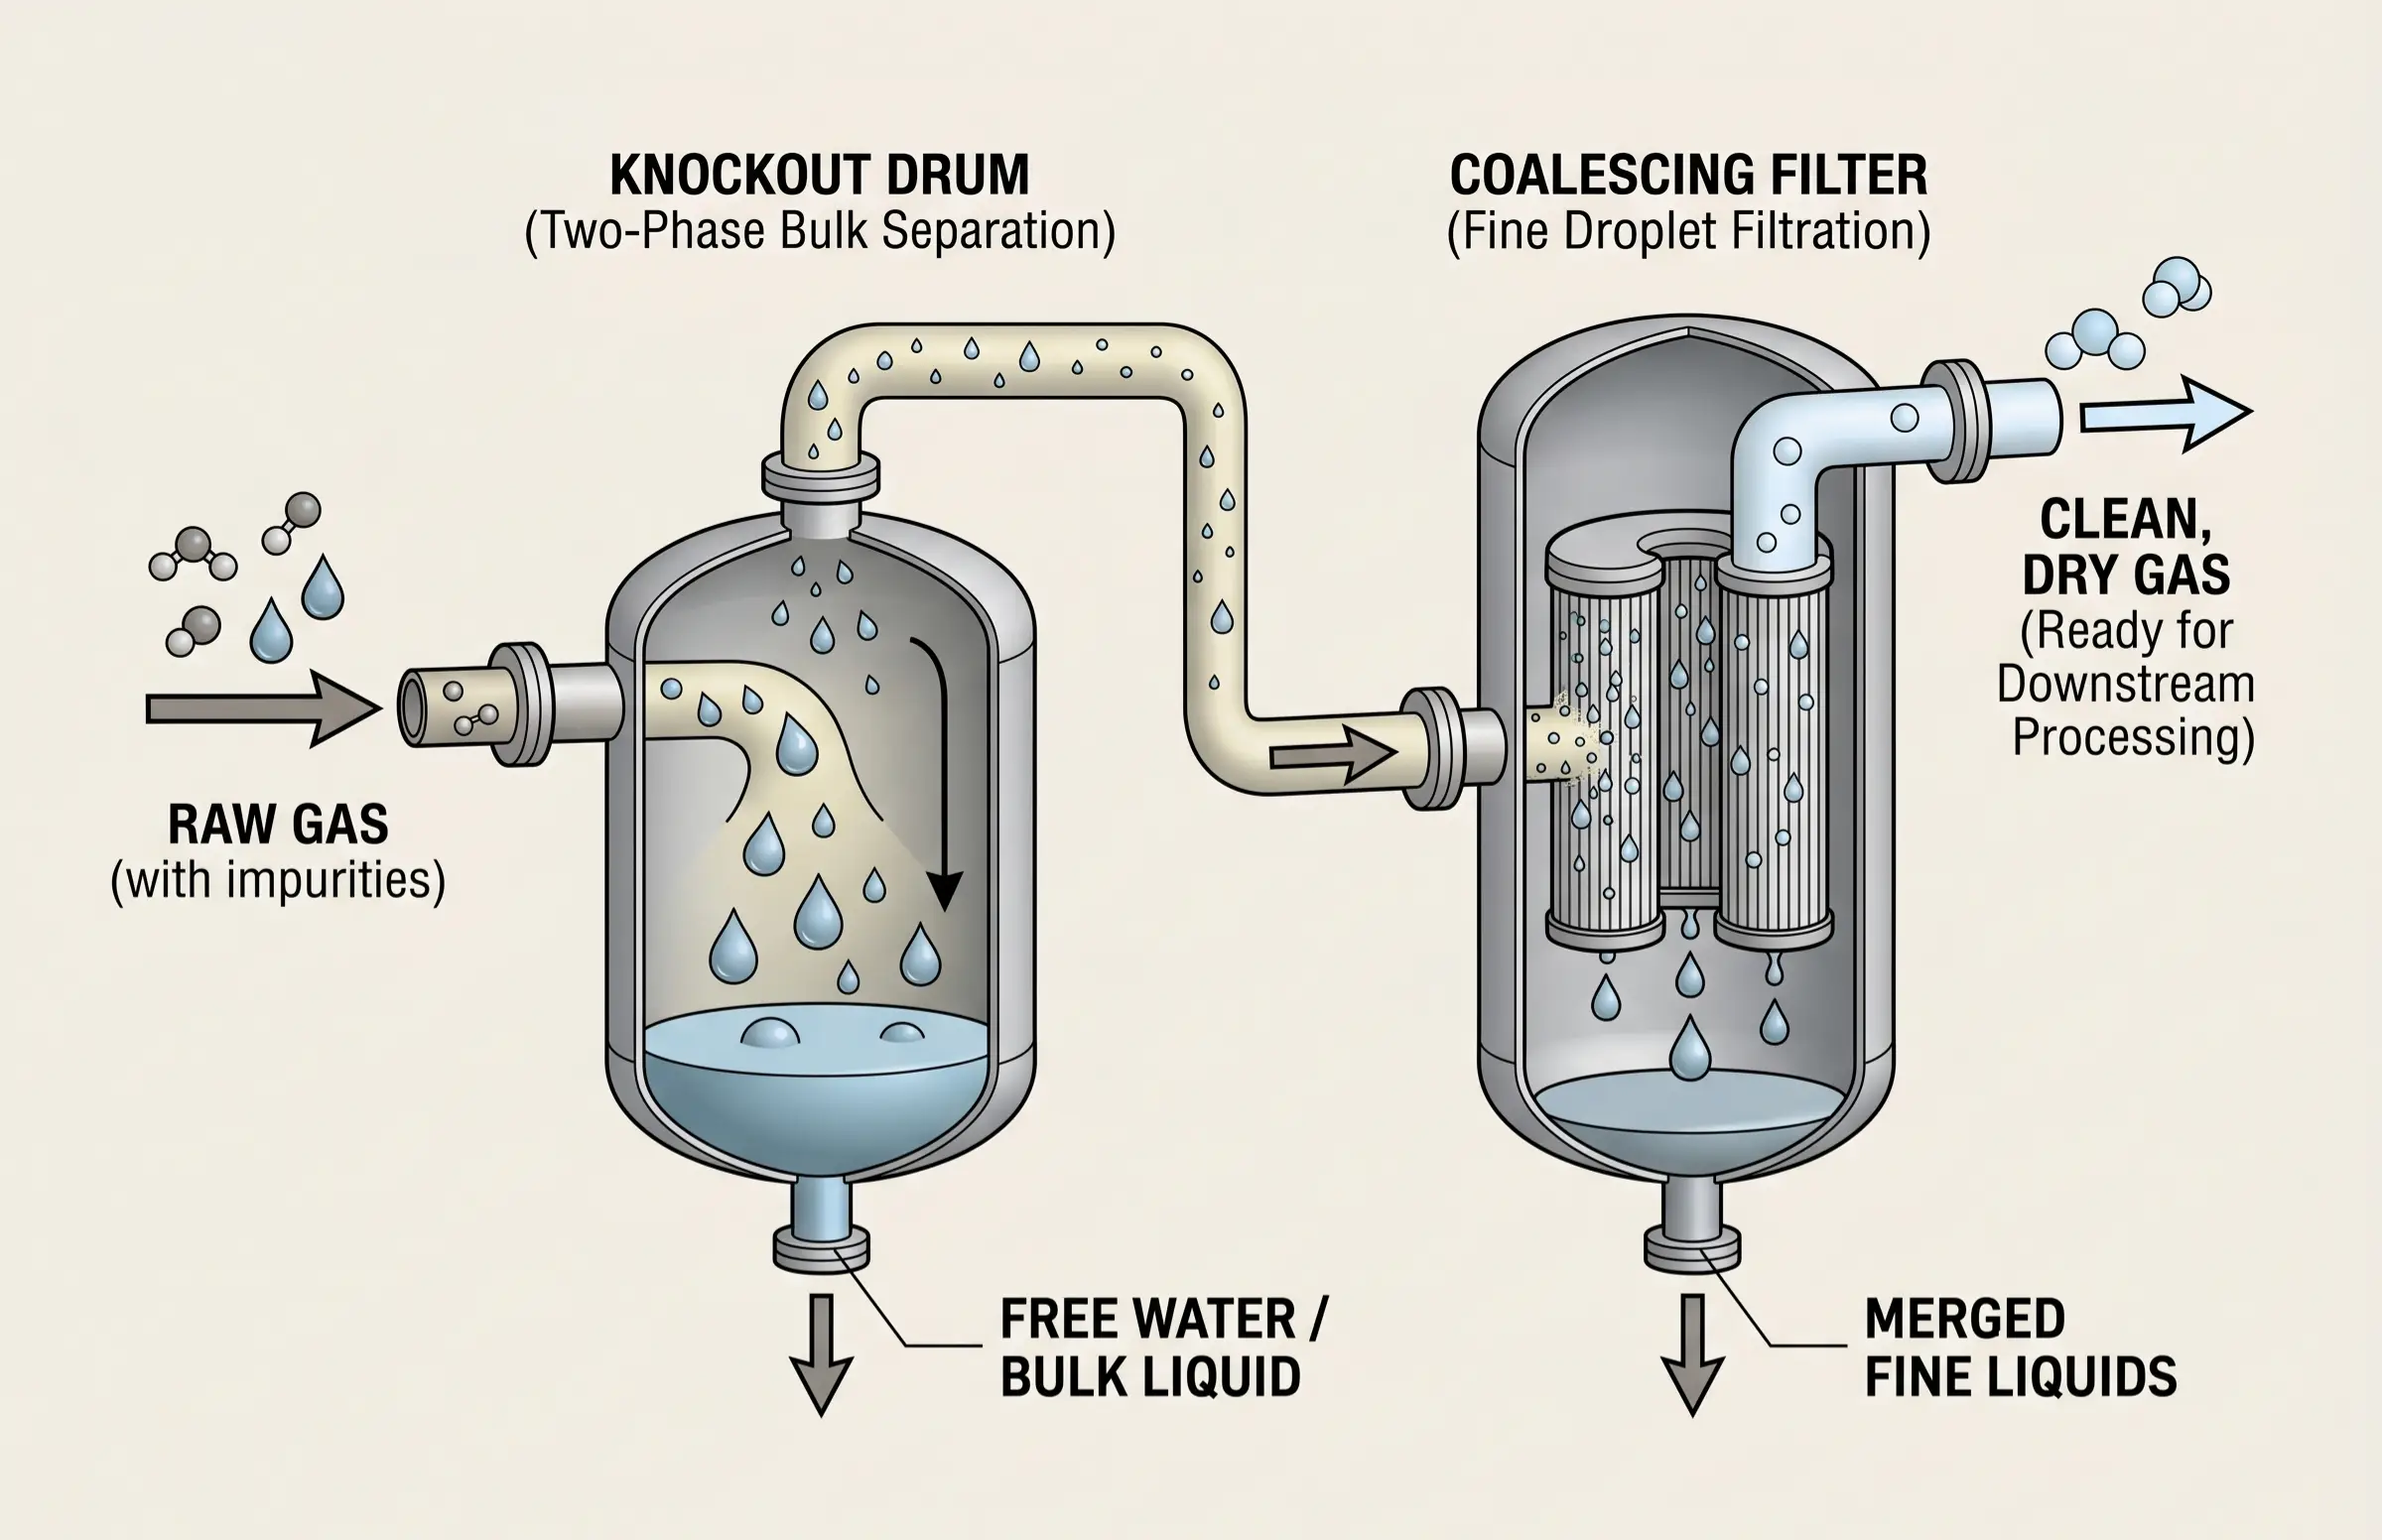
يُعد جهاز فصل المدخل خط الدفاع الأول والحاسم في أي محطة غاز. يصل الغاز الطبيعي الخام إلى المنشأة حاملاً خليطاً متعدد الأطوار من الماء الحر، ومكثفات الهيدروكربونات السائلة، وزيوت تشحيم الضاغط، وسوائل تحفيز آبار النفط. وإذا سُمح لهذه السوائل بالدخول إلى وحدة إزالة ثاني أكسيد الكربون، فستكون العواقب كارثية.
تستخدم أسطوانات الفصل عند المدخل (أجهزة الفصل ثنائية أو ثلاثية المراحل) الجاذبية، وحواجز التصادم، وقوى الطرد المركزي لإزالة السوائل السائبة. وبعد الفصل الأولي، يتم استخدام مرشحات التجميع لالتقاط قطرات الهباء الجوي بحجم الميكرون وما دون الميكرون. أما في حالة نظام الأمينات، فإن انتقال الهيدروكربونات السائلة يؤدي إلى انخفاض كبير في التوتر السطحي للمذيب، مما يؤدي إلى تكوّن رغوة أمينية عنيفة. أما بالنسبة للأغشية البوليمرية، فإن السوائل الهيدروكربونية الثقيلة ستغطي سطح الغشاء، مما يؤدي إلى انسداد المسام المجهرية بشكل دائم وإعاقة عمل وحدة الفصل. ولذلك، فإن الاعتراض القوي للسوائل يعد شرطًا مسبقًا فيزيائيًا لا غنى عنه لحماية الأصول في المراحل اللاحقة.
التحكم في درجة الحرارة لمنع تكوّن الهيدرات
بالإضافة إلى إزالة السوائل، يلزم اتباع إدارة حرارية صارمة لضمان استمرارية التدفق. غالبًا ما تنطوي عمليات الغاز الطبيعي على انخفاضات كبيرة في الضغط، لا سيما عبر الصمامات التحكمية والمخنقات. ووفقًا لتأثير جول-تومسون، يؤدي الانخفاض المفاجئ في ضغط الغاز إلى انخفاض مماثل في درجة حرارة الغاز. وإذا انخفضت درجة الحرارة إلى ما دون نقطة تكوين الهيدرات في وجود الرطوبة، فإن جزيئات الماء والهيدروكربونات الخفيفة (مثل الميثان والإيثان) ستتشابك فيزيائيًا، مكونةً هياكل بلورية صلبة شبيهة بالجليد تُعرف باسم هيدرات الغاز.
يمكن أن تتشكل هيدرات الغاز عند درجات حرارة أعلى بكثير من نقطة تجمد الماء العادية، مما يؤدي إلى انسداد الأنابيب والصمامات وأجهزة القياس تمامًا. ولمواجهة ذلك، يتم تركيب سخانات مدخل — مثل سخانات الحمام المائي أو السخانات ذات الإشعال المباشر — قبل وحدات المعالجة. ومن خلال الحفاظ على درجة حرارة الغاز المدخل ضمن هامش آمن (يتراوح عادةً بين 10 و20 درجة فهرنهايت) فوق منحنى تكوين الهيدرات المحسوب، يمنع المهندسون تجمد خطوط الأنابيب ويضمنون تدفقًا ثابتًا ودون انقطاع إلى منشأة احتجاز الكربون.
التقييم الكمي لتقنيات إزالة ثاني أكسيد الكربون الأولية
يتعين على مهندسي العمليات التعامل مع مصفوفة معقدة من المتغيرات التشغيلية عند اختيار المسار المناسب لإزالة الكربون. ولا يوجد حل شامل؛ فالخيار الأمثل يعتمد بشكل كبير على تركيبة الغاز الخام، ومستوى النقاء المستهدف، والمساحة المتاحة، وإمكانية الوصول إلى المرافق. وفيما يلي مصفوفة تقييم كمي تلخص حدود أداء التقنيات الثلاث الرئيسية.
| معلمات العملية | الامتصاص الكيميائي (الأمينات) | غشاء بوليمري | الامتصاص الصلب (TSA/المنخل الجزيئي) |
|---|---|---|---|
| الحد الأقصى لانبعاثات ثاني أكسيد الكربون | < 50 جزء في المليون (مع الأمينات المُركَّبة) | ~2% (مواصفات خط الأنابيب) | < 1 جزء في المليون (التلميع المبرد بشدة) |
| المساحة التي تشغلها المعدات | ضخمة للغاية (أبراج، أجهزة إعادة التسخين، مضخات) | مصمم بشكل مدمج للغاية وقابل للتعديل | متوسط (منصات متعددة الأسرة، أجهزة تدفئة) |
| فقدان الهيدروكربونات (تسرب الميثان) | منخفض جدًّا (< 1%) | عالية (يمكن أن تتجاوز 5-10% دون استخدام نظام متعدد المراحل) | منخفضة للغاية (استبعاد انتقائي للمسام) |
| نفقات التشغيل (OPEX) | عالية (حمل كبير لمُعيد التسخين الحراري، تعويض المذيبات) | منخفض (يعتمد على فرق الضغط الجزئي) | متوسط إلى مرتفع (التدفئة بالغاز مع إعادة التوليد الحراري) |
أنظمة معالجة الغاز بالأمينات المخصصة للمعالجة عالية الكثافة
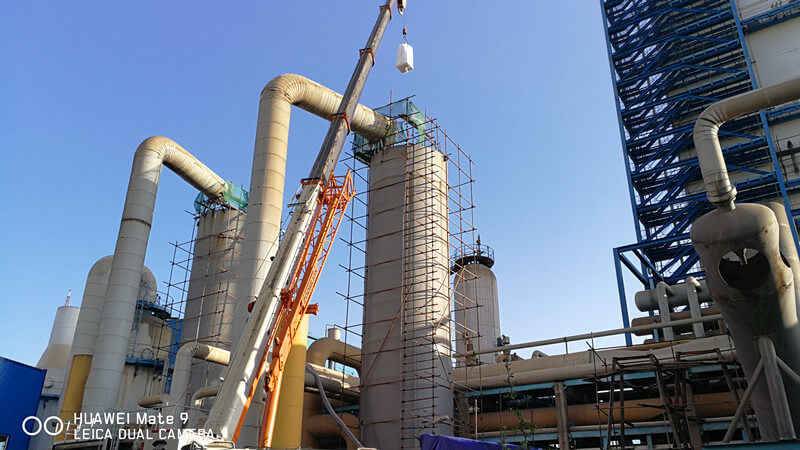
على مدى عقود، كان نظام معالجة الغاز بالأمينات هو الأداة الأساسية المستخدمة لإزالة الغازات الحمضية في صناعة البتروكيماويات. وتعمل هذه الأنظمة وفقًا لمبدأ الامتصاص الكيميائي القابل للعكس، وقد صُممت لمعالجة كميات هائلة من الغاز الطبيعي، حيث تعمل على إزالة ثاني أكسيد الكربون وكبريتيد الهيدروجين بكفاءة عالية لتلبية المواصفات الصارمة.
ديناميكيات الامتصاص الكيميائي واختيار المذيبات
النجاح العملياتي لـ تنقية الغاز الطبيعي بكميات كبيرة يعتمد الأمر كليًّا على اختيار المذيب المناسب من فئة الألكانولامين. وتتمثل الآلية الأساسية في تدفق الغاز الحامض صعودًا عبر عمود امتصاص يعمل تحت ضغط عالٍ ودرجة حرارة منخفضة، حيث يتلامس بشكل وثيق في اتجاه معاكس مع تيار نازل من محلول أمين خفيف. ويتفاعل الأمين كيميائيًّا مع ثاني أكسيد الكربون الحمضي، مكونًا ملحًا ضعيف الذوبان، مما يؤدي إلى تنقية الغاز الناتج.
تستخدم الصناعة مجموعة متنوعة من المذيبات اعتمادًا على أهداف الفصل المحددة. تتميز الأمينات الأولية، مثل مونوإيثانولامين (MEA)، بدرجة تفاعل عالية وتقوم بإزالة جميع الغازات الحمضية تقريبًا بشكل مكثف، لكنها تتطلب طاقة حرارية هائلة لكسر الروابط الكيميائية أثناء عملية التجديد، كما أنها معرضة بشدة للتحلل. أما الأمينات الثانوية، مثل ثنائي إيثانولامين (DEA)، فتقدم حلًا وسطًا من حيث التفاعل والطلب على الطاقة. أما الأمينات الثلاثية، وتحديدًا ميثيل ثنائي إيثانولامين (MDEA)، فتعمل من خلال آلية ترطيب أبطأ محفزة قاعديًا، مما يسمح لها بامتصاص H₂S بشكل انتقائي مع السماح لجزء من CO₂ بالمرور. بالنسبة للمعالجة المسبقة العميقة للغاز الطبيعي المسال التي تتطلب أقل من 50 جزء في المليون من ثاني أكسيد الكربون، يلجأ المهندسون في كثير من الأحيان إلى «الأمينات المركبة» — وهي خلطات مسجلة الملكية من ميثيل ثنائي إيثانولامين (MDEA) مع منشطات بيبيرازين خاصة تعمل على تسريع حركية امتصاص ثاني أكسيد الكربون بشكل كبير مع تقليل معدلات الدوران المطلوبة إلى أدنى حد ممكن.
المخاطر التشغيلية المتعلقة بتدهور المذيبات وتكوّن الرغوة
على الرغم من انتشارها الواسع، فإن أنظمة الأمين معروفة بتقلبها الشديد وتتطلب يقظة تشغيلية مستمرة. ويُعد «تكوّن الرغوة في الأمين» أكثر حالات الفشل التشغيلي خطورة وتكلفة. فعندما تدخل الهيدروكربونات السائلة أو المواد الكيميائية المستخدمة في معالجة الآبار أو الجسيمات الصلبة المعلقة المجهرية إلى جهاز التلامس، فإنها تغير التوتر السطحي لمحلول الأمين. وبدلاً من التدفق بسلاسة عبر صواني العمود، يتحول الأمين إلى رغوة كثيفة. وتتوسع هذه الرغوة بعنف، فتغمر العمود وتخرج المذيب غير المُجدد مباشرةً من قمة البرج جنبًا إلى جنب مع الغاز الحلو — وهي ظاهرة تُعرف باسم «الانتقال السائل الهائل».
يؤدي تكوّن الرغوة إلى تدمير كفاءة الفصل على الفور، مما ينتج عنه غاز غير مطابق للمواصفات يجب حرقه. علاوة على ذلك، يؤدي ذلك إلى خسارة مادية للمذيبات باهظة الثمن. وحتى في حالة عدم وجود رغوة، تتعرض الأمينات للتحلل الحراري المستمر بسبب درجات الحرارة المرتفعة في جهاز إعادة التسخين، وللتحلل الكيميائي الناتج عن تفاعلات لا رجعة فيها مع الأكسجين أو الأحماض العضوية، مما يؤدي إلى تكوين أملاح مستقرة حرارياً (HSS). ويمثل الحاجة المستمرة إلى حقن عوامل مضادة للتكوّن الرغوي باهظة الثمن والشراء المستمر للمذيبات التعويضية عبئًا كبيرًا لا مفر منه على النفقات التشغيلية طوال عمر المنشأة.
الفصل بالغشاء البوليمري للمرافق ذات المساحة المحدودة
وعندما تحول القيود الهندسية دون إنشاء أبراج امتصاص ضخمة، وتخزين كميات هائلة من المذيبات، وأنظمة ضخ سوائل معقدة، يبرز الفصل باستخدام الأغشية البوليمرية كبديل تقني رئيسي. وعلى عكس الأمينات، لا تحتوي الأغشية على أجزاء متحركة، ولا مذيبات كيميائية خطرة، ولا تحدث فيها تغيرات في الحالة، مما يجعلها عملية فصل فيزيائية بحتة.
كيف تسهم النفاذية والانتقائية في عملية فصل الغازات
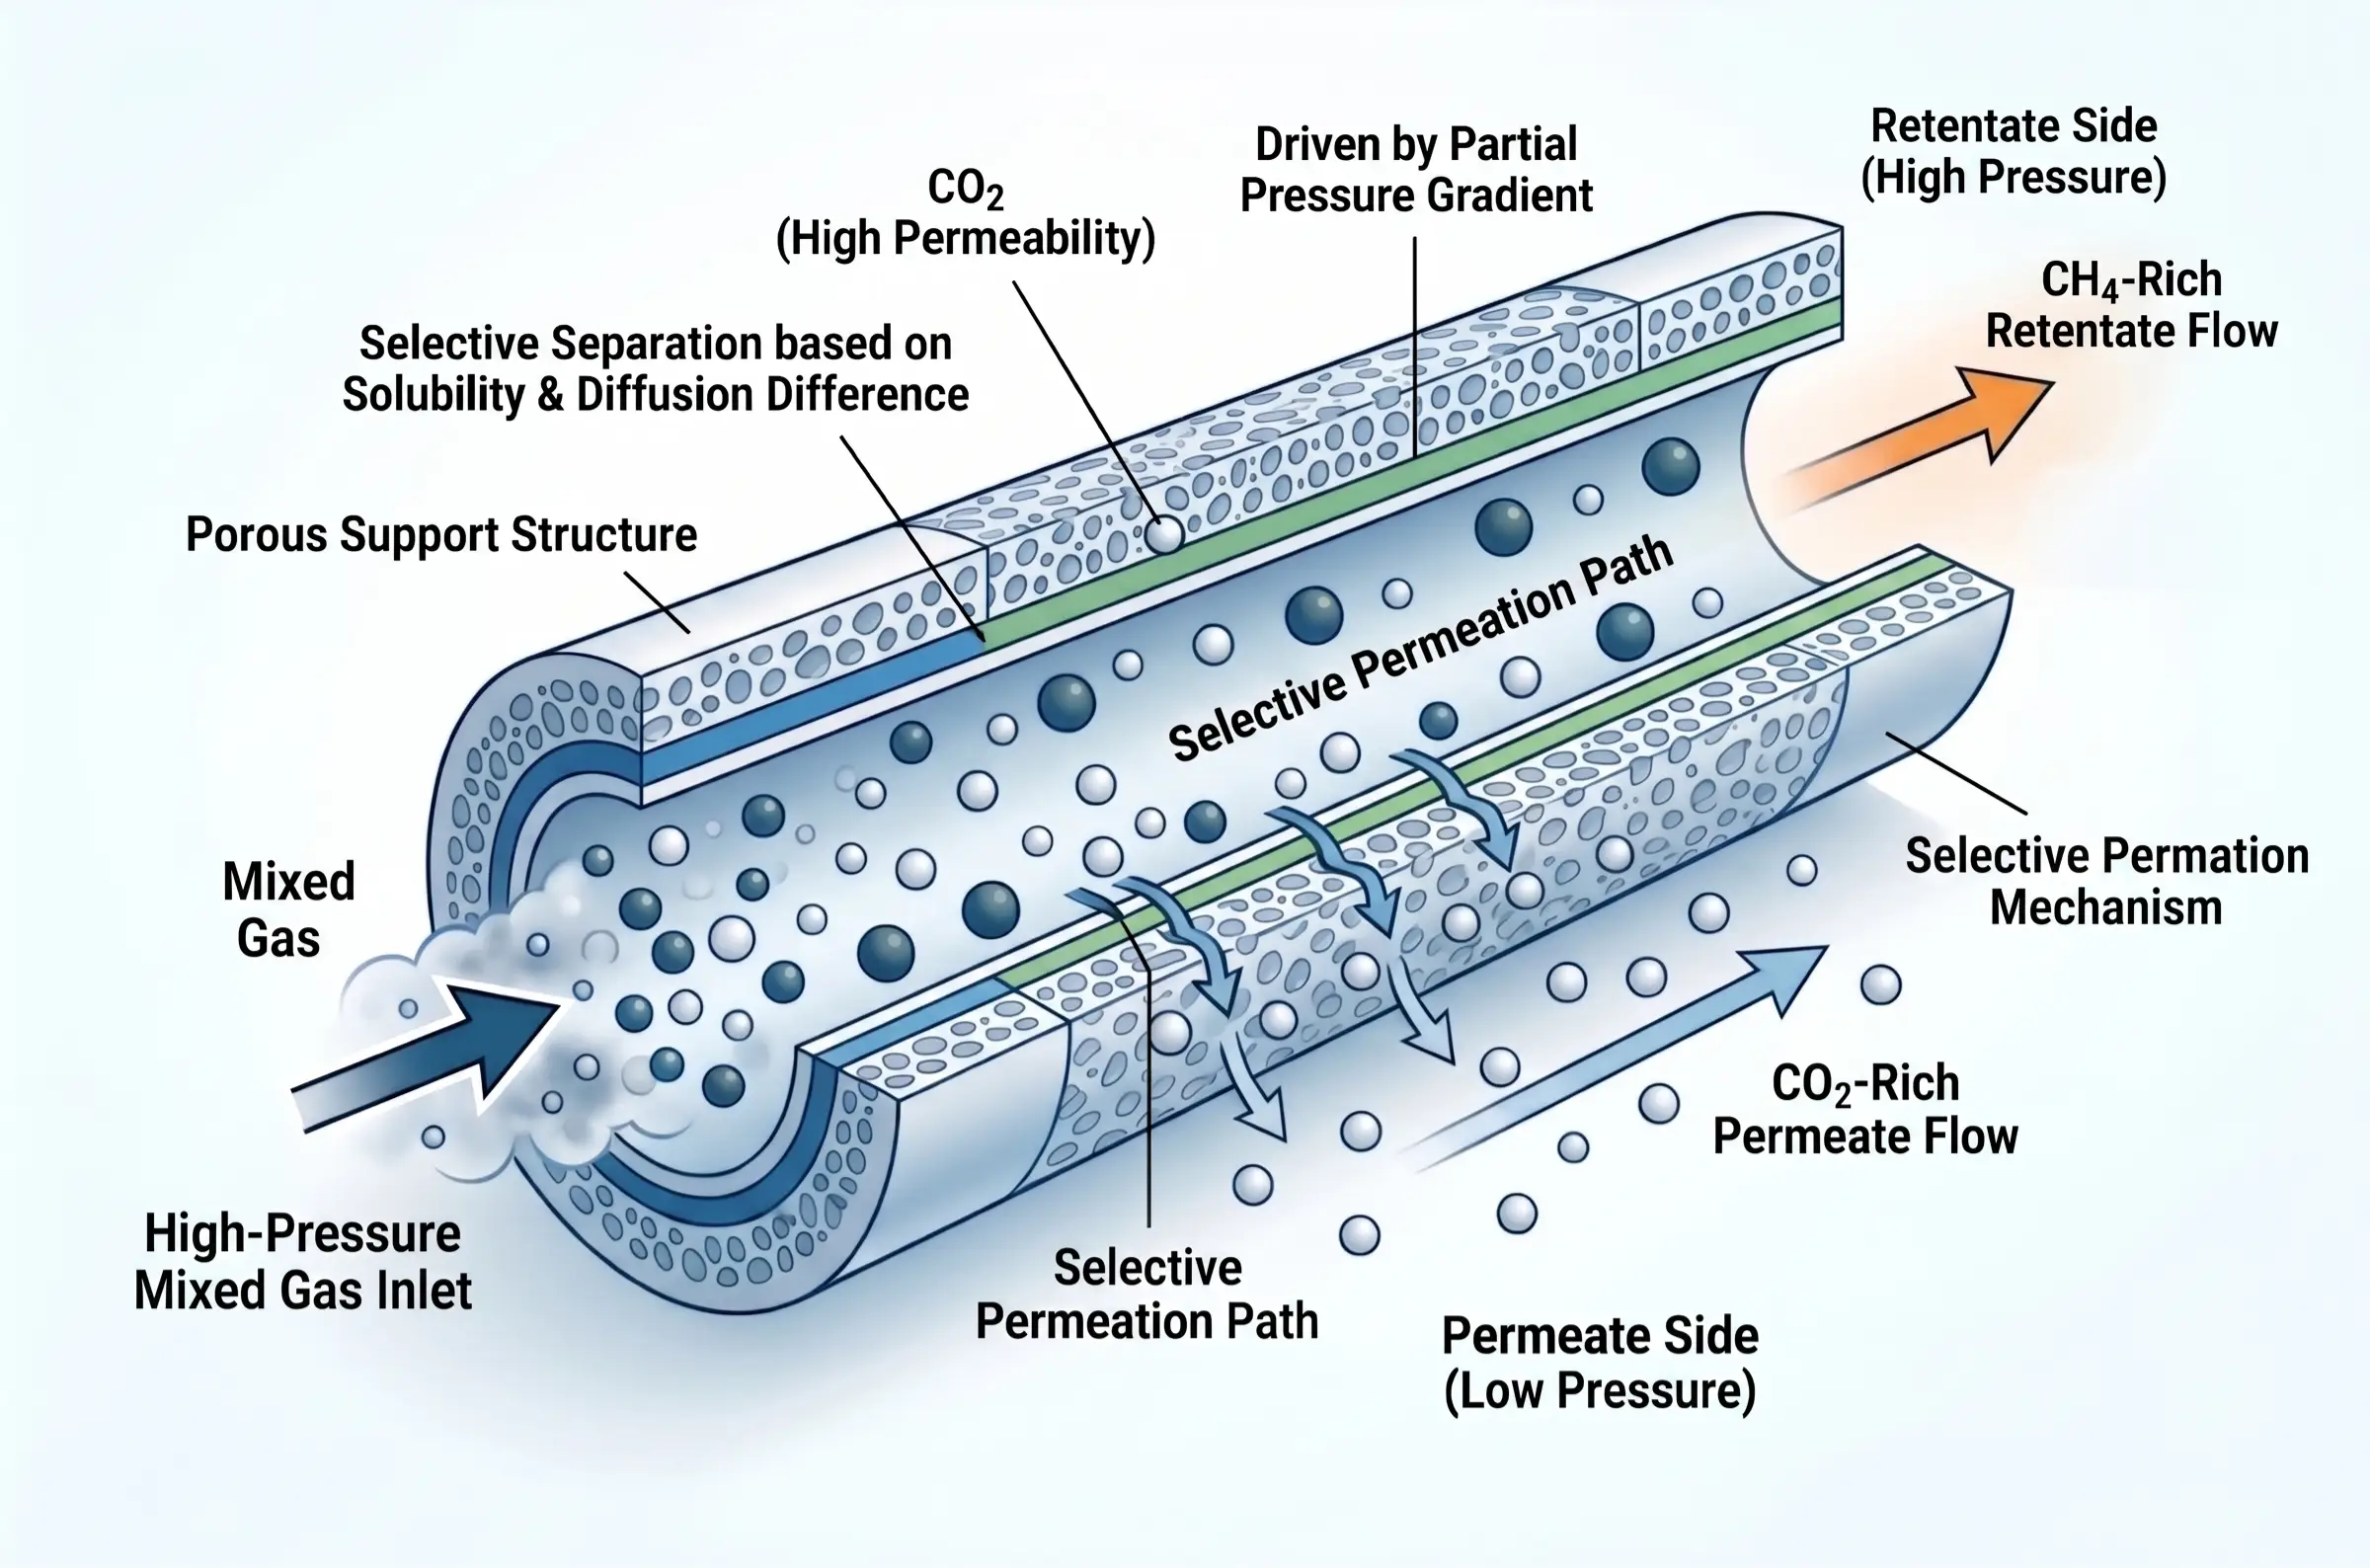
تتمثل القوة الدافعة الأساسية لعملية الفصل باستخدام الأغشية البوليمرية في فرق الضغط الجزئي عبر حاجز الغشاء. حيث يتم ضخ الغاز الطبيعي الخام عالي الضغط إلى أحد جانبي وحدة غشائية مكونة من ألياف مجوفة أو ملفوفة حلزونيًّا. وقد تم تصميم مادة الغشاء على المستوى الجزيئي للاستفادة من الاختلافات في معدلات نفاذية جزيئات الغاز المختلفة.
يخضع عملية الفصل لمزيج من عاملَي القابلية للذوبان (مدى سهولة ذوبان الغاز في مصفوفة البوليمر) والانتشار (مدى سرعة انتقال الجزيء عبر سلاسل البوليمر). ويُعد ثاني أكسيد الكربون غازًا «سريعًا» للغاية؛ فهو أصغر حجمًا وأكثر قابلية للذوبان بشكل ملحوظ في البوليمرات النموذجية مقارنة بالميثان. وبالتالي، يتخلل ثاني أكسيد الكربون (CO₂) جدار الغشاء بسرعة ويتم تجميعه عند ضغط أقل على جانب النفاذ، بينما تظل جزيئات الميثان الأكبر حجمًا والأبطأ سرعة محتجزة عند ضغط عالٍ على جانب المادة المحتجزة. ونظرًا لأن القوة الدافعة تعتمد على الضغط، فإن هذه التقنية تزدهر في البيئات البحرية عالية الضغط، وخطوط الربط تحت سطح البحر، ورؤوس الآبار البعيدة حيث يكون تركيب محطة طاقة حرارية ضخمة لتجديد الأمينات أمرًا مستحيلًا من الناحية المادية أو مدمرًا من الناحية الاقتصادية.
التغلب على خطر تليين البوليمرات
يتمثل العائق الرئيسي الذي يحد من استخدام الأغشية في تيارات الغاز شديدة التآكل في ظاهرة تلدين الأغشية. وتتميز الهياكل البوليمرية بحساسيتها تجاه الغازات شديدة التكثف. فعندما تتعرض الغشاء لغاز طبيعي يحتوي على تركيزات عالية للغاية من ثاني أكسيد الكربون (CO₂) (عادةً ما تزيد عن 10%) أو الهيدروكربونات العطرية الثقيلة (BTEX)، فإن هذه الجزيئات تذوب بعمق في مصفوفة البوليمر.
يؤدي هذا الذوبان العميق إلى انتفاخ سلاسل البوليمر واسترخائها ماديًّا، مما يؤدي فعليًّا إلى تليين الغشاء. ومع تليين البوليمر، يتوسع الحجم الحر المجهري داخل المصفوفة، مما يؤدي إلى تدمير الانتقائية التي صُمم الغشاء بعناية لتحقيقها. ومع فتح البوابات الجزيئية على مصراعيها قسرًا، يتسرب الميثان القيّم بسهولة عبر الغشاء جنبًا إلى جنب مع ثاني أكسيد الكربون. ولا يمثل هذا التسرب المفرط للميثان خسارة فادحة في المنتج القابل للبيع والإيرادات فحسب، بل يؤدي أيضًا إلى توليد تيار نفايات عالي الكثافة الكربونية، مما يعقّد الامتثال لمعايير الانبعاثات. وللتخفيف من حدة هذه المشكلة، غالبًا ما يضطر المهندسون إلى استخدام نظام تبريد قوي في مرحلة المعالجة المسبقة لإزالة المركبات العطرية، أو الاعتماد على بوليمرات زجاجية متطورة وصلبة تقاوم التلدين على حساب النفاذية الإجمالية.
مجال تطبيقات الامتصاص: تقنية PSA لإنتاج الغاز الطبيعي المُجدد (RNG) مقابل تقنية TSA للتنقية المبردة
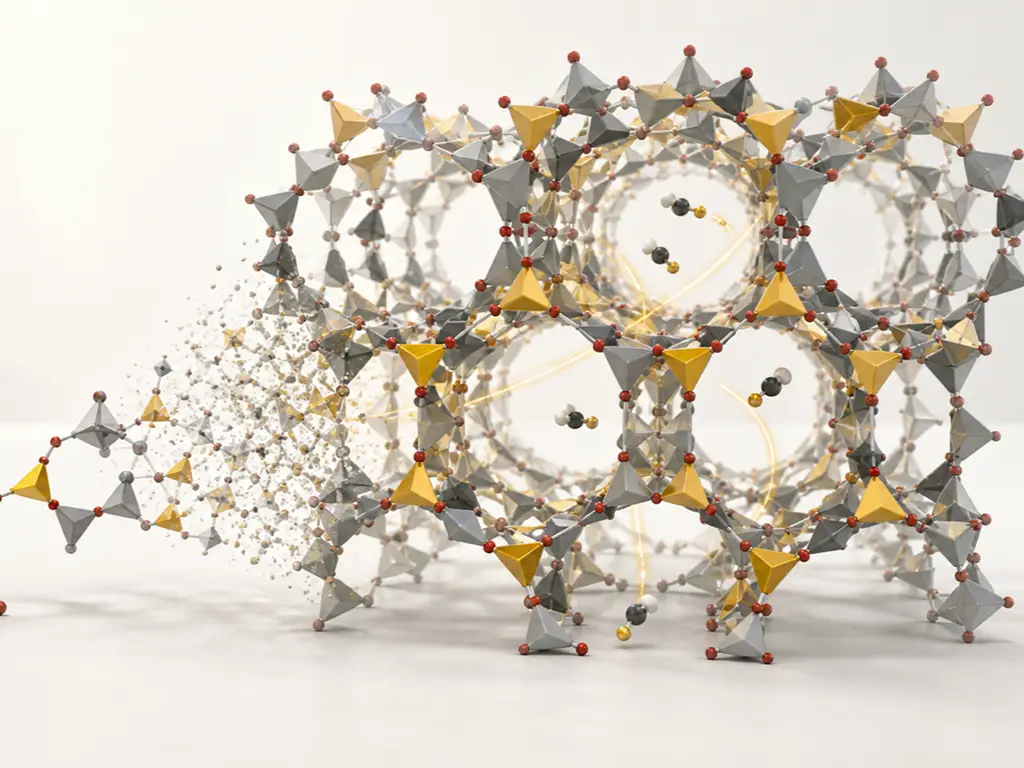
في حين تتولى أنظمة الأمينات والأغشية الغالبية العظمى من عمليات إزالة الكربون على نطاق واسع، فإن مجال الدقة الفائقة — والمجال المتخصص المتمثل في تحسين جودة الغازات الحيوية شديدة التلوث — يقع ضمن نطاق تقنيات الامتصاص الصلبة. ومن خلال الاستفادة من الهياكل البلورية المسامية المصنوعة من الألومينوسيليكات والمصممة هندسيًّا بدقة، والمعروفة باسم «المنخل الجزيئي»، يُحدث الامتصاص نقطة تحول في الفصل الفيزيائي تخضع لدورات الضغط والحرارة.
الامتصاص بالتأرجح الضغطي (PSA) للغاز الحيوي والغاز الطبيعي المُجدد (RNG)
في قطاع الغاز الطبيعي المتجدد (RNG) وتحسين الغاز الحيوي، الذي يشهد توسعًا سريعًا، يعمل الغاز الخام المدخل عادةً في درجات حرارة قريبة من درجة حرارة البيئة المحيطة وتحت ضغوط منخفضة، لكنه يحتوي على تركيزات هائلة من ثاني أكسيد الكربون (CO₂) (غالبًا ما تتراوح بين 30% و50%). وهنا، يُعد الامتصاص بالتأرجح الضغطي (PSA) الآلية المثالية لإزالة هذه الكمية الضخمة. يعمل نظام PSA وفقًا لمبدأ أن الغازات تميل إلى الامتصاص بقوة على الأسطح الصلبة تحت الضغط العالي، وتُطلق بسرعة (تُحرر) عندما ينخفض الضغط إلى مستويات قريبة من الضغط الجوي أو إلى مستويات الفراغ.
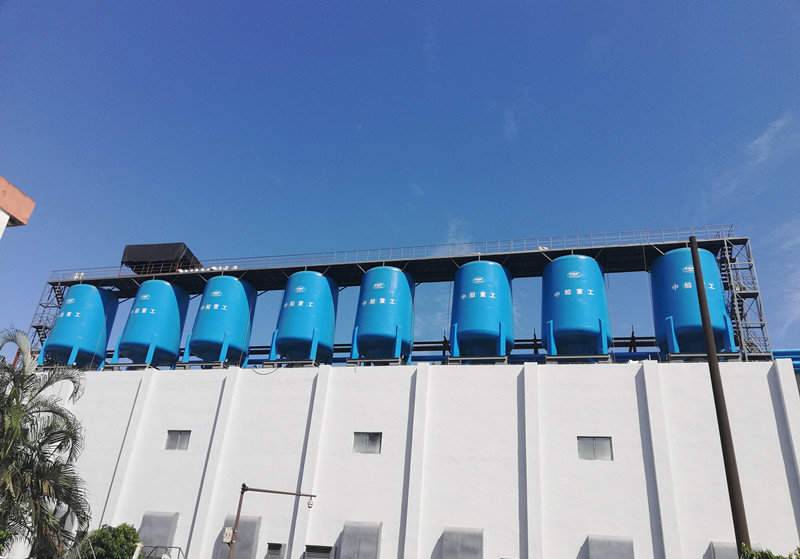
من خلال تدوير عدة أوعية مملوءة بمواد امتصاص متخصصة عبر مراحل متتالية من الامتصاص عالي الضغط، وإزالة الضغط، والتطهير منخفض الضغط، وإعادة الضغط، تعمل وحدة PSA على عزل الميثان الحيوي عالي النقاء بشكل مستمر. ونظرًا لأن طاقة الارتباط الامتصاصية لثاني أكسيد الكربون في التطبيقات الكبيرة يمكن التغلب عليها ببساطة عن طريق تغيير الضغط، فإن تقنية PSA تتجنب تمامًا الاحتياجات الهائلة من الطاقة الحرارية التي يتطلبها جهاز إعادة تسخين الأمين، مما يجعلها اقتصادية بشكل استثنائي لمنشآت الغاز الحيوي اللامركزية.
الامتصاص بالتقلب الحراري (TSA) لمعالجة الغاز الطبيعي المسال (LNG) والسوائل الغازية الطبيعية (NGLs) مسبقًا
ومع ذلك، عندما يتحول الهدف من إزالة الكمية الكبيرة إلى التنقية المبردة العميقة، فإن تقنية PSA تكون غير كافية من الناحية الفيزيائية. في محطات الغاز الطبيعي المسال (LNG) ذات الحمل الأساسي ومحطات الاستخلاص العميق للسوائل الغازية الطبيعية (NGLs)، يحتوي الغاز الخارج من وحدة الأمينات في المرحلة الأولية عادةً على ما بين 50 إلى 500 جزء في المليون من ثاني أكسيد الكربون (CO₂)، ويكون مشبعًا تمامًا بالماء. لضمان استمرار العمل المطلق لصندوق التبريد BAHX في مرحلة المعالجة النهائية، يجب خفض تركيز الماء (H₂O) إلى أقل من 0.1 جزء في المليون (ppm) وتنقية ثاني أكسيد الكربون (CO₂) بدقة إلى أقل من 50 جزء في المليون (ppm). عند هذه التركيزات النزرة، يكون الضغط الجزئي لثاني أكسيد الكربون (CO₂) منخفضًا للغاية بحيث لا يمكن لتقلب الضغط البسيط أن يدفع الجزيئات ذات الروابط القوية للخروج من مسام المادة الماصة بشكل فعال. لذا يجب أن يستخدم النظام تقنية الامتصاص بالتقلب الحراري (TSA).
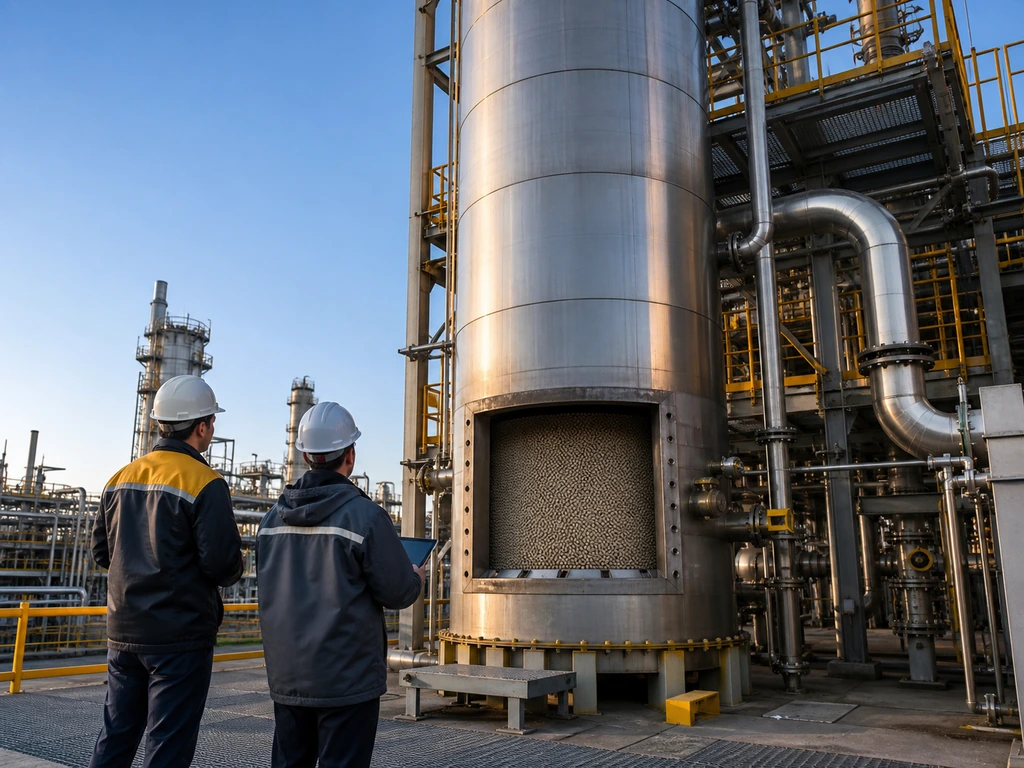
في تكوين TSA، يقوم طبقة المنخل الجزيئي بامتصاص الشوائب النزرة حتى تقترب من حالة التشبع. ولإعادة تنشيط الطبقة، يتم تمرير تيار جانبي من غاز إعادة التنشيط شديد الجفاف والمسخن (يتم تسخينه عادةً إلى درجات حرارة تتراوح بين 260 درجة مئوية و290 درجة مئوية) عبر الوعاء. تعمل هذه الطاقة الحرارية الشديدة على كسر الروابط الكهروستاتيكية القوية التي تربط جزيئات الماء القطبية وجزيئات ثاني أكسيد الكربون رباعية القطب داخل هيكل المنخل، مما يؤدي إلى تنظيف الطبقة تمامًا استعدادًا للدورة التالية.
ميزة شركة «جالون للهندسة»: ضمان شبكة الأمان في مجال التبريد الفائق
تمثل الضغوط الحرارية الشديدة التي تتعرض لها المناخل الجزيئية أثناء عملية تجديد TSA الاختبار النهائي لمتانة المادة الماصة. فالوسائط ذات الجودة المتدنية تستسلم بسرعة للتحلل الحراري المائي، مما يؤدي إلى فقدان المساحة السطحية النشطة، في حين يتسبب التمدد والانكماش الحراري المتكرران في حدوث كسر مادي في الحبيبات — وهو عطل كارثي يُعرف باسم «التفتت». ويؤدي التفتت إلى انخفاضات حادة في الضغط، وانسداد مرشحات الجسيمات في المراحل اللاحقة، وتلف دوارات الضاغط.
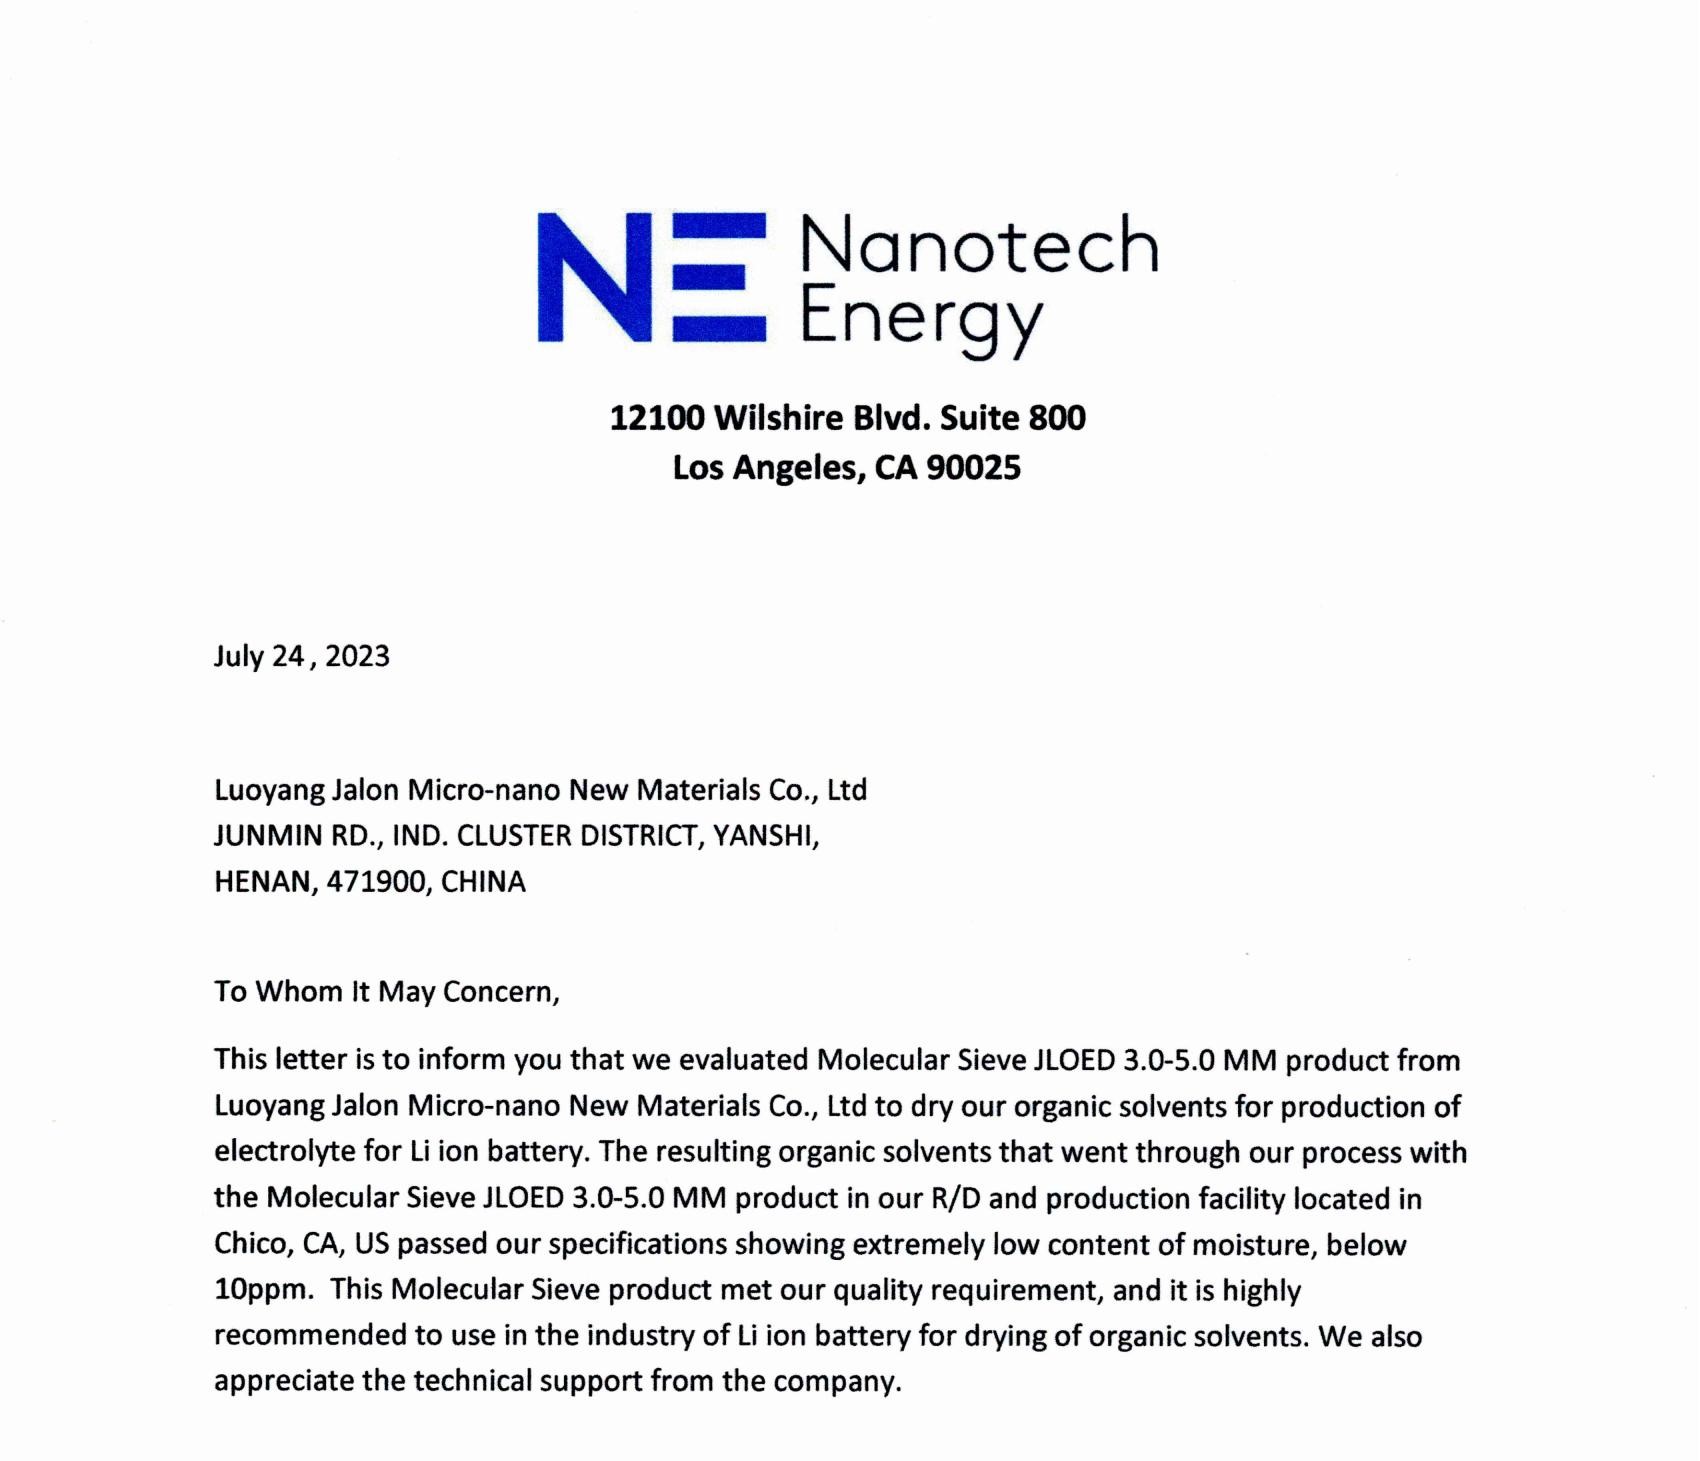
بفضل خبرة عميقة تمتد لأكثر من 28 عامًا في مجال الزيوليتات الاصطناعية، فإن شركة «جالون» سلسلة 13X وسلسلة JLPM الخاصة بالشركة وقد صُممت خصيصًا لتتحمل الظروف القاسية لعمليات الفصل الهوائي في درجات الحرارة المنخفضة جدًّا والمعالجة المسبقة للغاز الطبيعي المسال.
- حصن الاستقرار: من خلال استخدام خط إنتاج آلي متطور يعمل بنظام التحكم الموزع (DCS)، وتبلغ طاقته الإنتاجية السنوية من المناخل الجزيئية 68,000 طن، تنجح شركة «جالون» في القضاء تمامًا على التباين بين الدفعات الذي يعاني منه المُمتصات القياسية. ويضمن ذلك لمشغلي المصنع الحصول على قدرات تشغيل ديناميكية دقيقة ويمكن التنبؤ بها في كل عملية تحميل للأوعية.
- سلامة ميكانيكية لا تقبل المساومة: تتحكم عملية التصنيع في شركة «جالون» بدقة في تحسين المواد الرابطة غير العضوية وحركيات التبلور، مما ينتج عنه منخل جزيئي يتمتع بخصائص تفوق بكثير مقاومة الكسر. وتساهم هذه المتانة المادية بشكل مباشر في مقاومة التآكل الميكانيكي وتراكم الغبار، مما يضمن أن الوسائط تحافظ على سلامتها الهيكلية حتى في ظل الدورات الحرارية القاسية التي تتسم بها عمليات TSA، وبالتالي حماية أصولكم المبردة في المراحل اللاحقة وتقليل النفقات التشغيلية إلى أدنى حد على مدار عمر تشغيلي طويل يمتد لعدة سنوات.
سيناريوهات موحدة لتقنيات إزالة ثاني أكسيد الكربون
يتطلب اختيار المسار الأمثل لإزالة الكربون، في نهاية المطاف، مطابقة القيود التشغيلية الخاصة بك مع الإطار التكنولوجي المناسب. واستنادًا إلى عقود من البيانات المتعلقة بهندسة العمليات، قمنا بتوحيد عملية اختيار التكنولوجيا لتندرج ضمن أربعة سيناريوهات تشغيلية محددة.
الامتصاص الكيميائي (الأمينات)
«المعيار الذهبي» في الصناعة لتنقية الغاز الطبيعي في التطبيقات الثقيلة.
- التدفق المثالي: 100 مليون قدم مكعب في اليوم
- نطاق ثاني أكسيد الكربون: متوسط إلى مرتفع
- الميزة الرئيسية: قدرة إنتاجية هائلة مع انبعاثات ميثان أقل من 1%.
غشاء بوليمري
وحدة فصل تعمل بالطرق الفيزيائية البحتة، مصممة للبيئات البحرية الصعبة.
- التدفق المثالي: متغير (معياري)
- القيد: قيود صارمة على الوزن ومساحة سطح السفينة
- الميزة الرئيسية: لا توجد أجزاء متحركة، ولا حاجة إلى مذيبات كيميائية.
الامتصاص بالتأرجح الضغطي (PSA)
عملية إزالة بكميات كبيرة تتسم بالكفاءة العالية من حيث التكلفة دون الحاجة إلى طاقة حرارية ضخمة.
- التدفق المثالي: أقل من 50 مليون قدم مكعب قياسي في اليوم
- نطاق ثاني أكسيد الكربون: فائقة الارتفاع (20% – 50%)
- الميزة الرئيسية: دورة تشغيل تلقائية بتكاليف تشغيل منخفضة، مثالية لتحسين جودة الغاز الحيوي.
الامتصاص بالتقلب الحراري (TSA)
الضمان الأمثل الذي يعتمد على استخدام المناخل الجزيئية لإزالة النفاذات بعمق.
- المواصفات المستهدفة: < 50 جزء في المليون من ثاني أكسيد الكربون (درجة كريو)
- وسائل الإعلام: زيوليت عالي الأداء 13X
- الميزة الرئيسية: حماية مطلقة لمبادلات الحرارة المصنوعة من الألومنيوم الملحوم في مراحل المعالجة النهائية.
بالنسبة لمعدلات التدفق العالية (> 100 مليون قدم مكعب قياسي في اليوم) التي تواجه تركيزات ثاني أكسيد الكربون المتوسطة إلى العالية، يظل الامتصاص الكيميائي عبر الأمينات المركبة هو الحل الأفضل بلا منازع، شريطة أن تكون المنشأة قادرة على استيعاب المساحة المادية الضخمة ومتطلبات الطاقة الحرارية. أما إذا كان تيار الغاز نفسه موجودًا على منصة FPSO بحرية حيث تكون مساحة سطح السفينة والحمولة الوزنية مقيدة بشدة، فإن الأغشية البوليمرية تبرز كالحل الفائز، على الرغم من أن المشغلين يجب أن يتحملوا التكلفة الاقتصادية المترتبة على ارتفاع معدل تسرب الميثان.
عند التعامل مع تركيزات عالية جدًا من ثاني أكسيد الكربون (20% إلى 70%) — وهي التركيزات النموذجية للغاز المصاحب في عمليات الاستخلاص المعزز للنفط (EOR) — غالبًا ما يتطلب الفصل بالكتلة استخدام التقطير المبرد (مثل تقنية CFZ)، من خلال الاستفادة من غلاف الطور لتجميد أو تسييل ثاني أكسيد الكربون في جهاز التجزئة قبل عملية التنقية النهائية.
في نهاية المطاف، تنتهي حلقة اتخاذ القرار عند عتبة التبريد الفائق. وبغض النظر عما إذا كانت وحدة الأمينات أو وحدة الغشاء هي التي تتولى المهمة الشاقة لإزالة الغازات بكميات كبيرة، فإن القوانين الفيزيائية الصارمة لعملية التسييل تفرض أن تكون وحدة الامتصاص بالتقلب الحراري (TSA)، المزودة بمناخل جزيئية 13X عالية المرونة أو منخل جزيئي متخصص، هي الحاجز النهائي. من خلال فهم هذه الحدود الديناميكية الحرارية والتقييم الدقيق لتكاليف الاستثمار (CAPEX) والتكاليف التشغيلية (OPEX) والمتانة الميكانيكية للوسائط المختارة، يمكن للمهندسين إنشاء منشأة مرنة لمعالجة الغاز قادرة على تلبية المتطلبات الصارمة لسوق الطاقة العالمي.
 EN
 DE
 ES
 JA
 RU
 PT
 FR
 AR
 KO
 TH
 ID